प्लास्टिकको बोतल चुहावट परीक्षणले परिभाषित कन्टेनर वा प्याकेज एक सहमत चुहावट मापदण्ड विरुद्ध जाँच गर्दछ। वास्तविक बोतलको लागि विधि चयन गर्नुहोस्, परीक्षण सर्तहरू र स्थिरता मान्य गर्नुहोस्, त्यसपछि पहिचान प्रमाणित गर्नुहोस् र ह्यान्डलिंग अस्वीकार गर्नुहोस्। खाली-बोतल पासले आफैंले अन्तिम क्याप सील वा वितरण कार्यसम्पादन प्रमाणित गर्दैन।
निरीक्षण अनुमोदन गर्नु अघि चार निर्णय
- परीक्षणले खाली बोतल वा बन्द प्याकेजलाई समेट्छ कि भनेर परिभाषित गर्नुहोस्।
- यसको परीक्षण सर्तहरू र एकाइहरूसँग स्वीकृति सीमा राख्नुहोस्।
- स्वतन्त्र रूपमा विशेषता नमूनाहरूको साथ प्रणालीलाई चुनौती दिनुहोस्।
- पुष्टि गर्नुहोस् कि असफल र परीक्षण नगरिएका बोतलहरूले ध्यान नदिई स्वीकृत स्ट्रिममा प्रवेश गर्न सक्दैनन्।
चुहावट परीक्षण ब्लो मोल्डिंग प्रक्रियामा कहाँ फिट हुन्छ?
एक्स्ट्रुजन ब्लो मोल्डिङ प्रक्रियामा, बोतल बनाइन्छ, चिसो हुन्छ, जारी गरिन्छ र यो सहमत निरीक्षण बिन्दुमा पुग्नु अघि समाप्त हुन्छ। प्रमाणीकरण भइरहेको अपरेशन वरिपरि त्यो बिन्दु छान्नुहोस्। छाँटकाँट गर्नु अघिको परीक्षणले ट्रिमिङ पछि बोतल अक्षत रहन्छ भनेर स्थापित गर्न सक्दैन। निरीक्षण पछि ह्यान्डलिंग समान समीक्षाको योग्य छ।
मोल्डेड बोतल र कन्टेनरहरू उडाउनुहोस्: निरीक्षण सीमा परिभाषित गर्नुहोस्
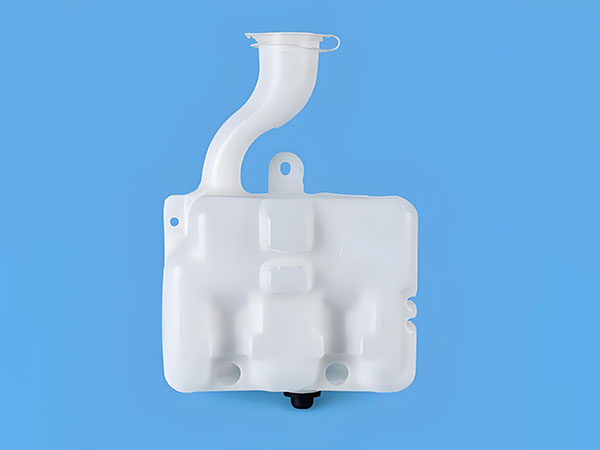
ब्लो मोल्डेड कन्टेनरहरूको लागि, खाली-बोतल परीक्षणले परीक्षण फिक्स्चरको साथ खोल्ने सील गर्दछ। वास्तविक बन्दले फरक सम्पर्क सतह वा सील व्यवस्था प्रयोग गर्न सक्छ। कुन घाँटी विशेषताहरू फिक्स्चरले मूल्याङ्कन गर्छ र कुनलाई बाइपास गर्छ पहिचान गर्नुहोस्। बोतल रेखाचित्र, बन्द रेखाचित्र र स्थिर ज्यामिति समान निरीक्षण कार्य वर्णन गर्नुपर्छ।
एक बन्द-प्याकेज परीक्षण निर्दिष्ट बन्द र विधानसभा अवस्था समावेश गर्दछ। वितरण प्रमाणीकरणले यसको आफ्नै लोडिङ र कन्डिसन आवश्यकताहरू थप्छ। ती निष्कर्षहरू अलग राख्नुहोस्: एक सीमामा प्राप्त परिणाम चुपचाप अर्कोको लागि प्रमाण बन्नु हुँदैन।
चुहावट, आयाम र बललाई अलग-अलग आवश्यकताहरूको रूपमा राख्नुहोस्
आयामी वा बल आवश्यकता असफल हुँदा बोतलले चुहावट मापदण्ड पूरा गर्न सक्छ। यसको विपरित, सन्तोषजनक तौल वा पर्खाल मापनले चुहावट परिणाम स्थापना गर्दैन। एउटा उपकरणलाई पूर्ण गुणस्तर प्रणालीको रूपमा व्यवहार गर्नुको सट्टा उत्पादनको लागि आवश्यक जाँचहरू निर्दिष्ट गर्नुहोस्।
पर्खाल वितरणको लागि, प्रयोग गर्नुहोस्parison प्रोग्रामिंग र पर्खाल-मोटाई नियन्त्रण गाइड। जब उजुरी गठन, ट्रिमिङ वा घाँटी आफैंमा सरोकार हुन्छ, छुट्टै प्रक्रिया अनुसन्धानको लागि असफल नमूना राख्नुहोस्। निरीक्षणले एक गैर-अनुरूप प्रतिक्रिया पहिचान गर्दछ; यसको कारण पत्ता लगाउन थप प्रमाण चाहिन्छ।
बोतल चुहावट परीक्षण विधिहरू: वास्तविक कन्टेनरका लागि विकल्पहरू तुलना गर्नुहोस्
प्याकेज र विफलता विरुद्ध विधिहरू तुलना गर्नुहोस्, यसको परीक्षण सर्तहरूबाट अलग संवेदनशीलता आंकडा होइन। एउटा उपयोगी तुलनाले के सिल गरिएको छ, जहाँ दबाब नापिन्छ, कन्टेनरलाई कसरी समर्थन गरिन्छ र परीक्षणमा कुन त्रुटिहरू छुट्याउनुपर्दछ भन्ने कुरा बताउँछ।
उपयुक्त खाली कन्टेनर अनुप्रयोगहरूको लागि दबाव क्षय
दबाव-क्षय परीक्षणले परिभाषित सकारात्मक-दबाव अवस्था स्थापित भएपछि दबाब परिवर्तन अवलोकन गर्दछ। आपूर्तिकर्ताले परीक्षण व्यवस्थामा अन्य परिवर्तनहरूबाट परीक्षणले चुहावटलाई कसरी अलग गर्छ भनेर व्याख्या गर्नुपर्छ। भरिने, स्थिरीकरण र मापन अनुक्रमको फरक भागहरू हुन्, जब नियन्त्रकले तिनीहरूलाई एक कार्यक्रमको रूपमा प्रस्तुत गर्दछ।
ASTM E2930-26माप नोक्सान निर्धारण गर्न मापन गरिएको दबाब, तापमान र समय प्रयोग गरेर दबाब-क्षय अभ्यासको वर्णन गर्दछ। यसको प्रकाशित दायरा स्पष्ट रूपमा विकृत जहाजहरू समावेश गर्दैन। त्यो प्रतिबन्धले लचिलो बोतलको लागि दबाबमा आधारित निरीक्षण असम्भव छ भनेर स्थापित गर्दैन। यसको मतलब त्यो अनुप्रयोगको लागि मानक स्वतः दाबी गर्न सकिँदैन।
पातलो वा लचिलो HDPE बोतलको लागि, चयन गरिएको निरीक्षण प्रणालीबाट आवेदन-विशेष प्रमाणहरू अनुरोध गर्नुहोस्। फिक्स्चर, बोतल प्रतिक्रिया र मान्य निर्णय नियम त्यो प्रमाणमा सम्बन्धित छ। यसको अनुमानहरू समीक्षा नगरी फरक कन्टेनरबाट प्रेशर-टू-लिकेज गणना स्थानान्तरण नगर्नुहोस्।
भ्याकुम क्षयलाई परिभाषित कक्ष र प्याकेज व्यवस्था चाहिन्छ
ASTM F2338-24प्याकेज भएको खाली कक्षमा भ्याकुम-क्षय पत्ता लगाउने वर्णन गर्दछ। प्याकेजबाट निस्केको ग्यास वा भापले चेम्बरमा दबाब बढाउन योगदान गर्छ। यो व्यवस्था खुला बोतलको भित्री भाग खाली गर्ने भन्दा फरक छ।
प्रकाशित विधिले धेरै प्याकेज प्रकारहरू समेट्छ, तर यसको रिपोर्ट गरिएको संवेदनशीलता निर्दिष्ट उत्पादन-प्याकेज अध्ययनहरूबाट आउँछ। ती तथ्याङ्कहरू अर्को HDPE बोतल, बन्द वा स्थिरताको लागि विश्वव्यापी पत्ता लगाउने सीमाहरू होइनन्। सीमा चयन गर्नु अघि वास्तविक कन्फिगरेसनको मूल्याङ्कन गर्नुहोस्।
| दृष्टिकोण | के मूल्याङ्कन गरिन्छ | के पुष्टि गर्न आवश्यक छ |
|---|---|---|
| सकारात्मक दबाव क्षय | एक परिभाषित अन्तराल मा सील परीक्षण मात्रा को दबाव प्रतिक्रिया | बोतल विरूपण, तापमान अवस्था, स्थिरता सील र मान्य निर्णय नियम |
| चेम्बर वैक्यूम क्षय | भित्र निर्दिष्ट प्याकेज संग चेम्बर दबाव प्रतिक्रिया | प्याकेज तयारी, फिक्स्चर/चेम्बर व्यवस्था र प्रदर्शन पत्ता लगाउने प्रदर्शन |
| अफलाइन बन्द-प्याकेज मूल्याङ्कन | यसको परिभाषित प्रक्रिया अन्तर्गत निर्दिष्ट बोतल र बन्द प्रणाली | बन्द आवेदन, कन्डिसन, लोडिङ र सही निष्कर्ष प्रक्रिया समर्थन गर्दछ |
अफलाइन प्याकेज परीक्षणहरूले फरक प्रश्नको जवाफ दिन्छ
केही आवश्यकताहरू वितरण अवस्थाहरूमा समाप्त कन्टेनर-र-क्लोजर प्रणालीबाट तरल चुहावटसँग सम्बन्धित छन्। उदाहरणका लागि,ASTM D5094/D5094M-244 L सम्मको कठोर र अर्ध-कठोर कन्टेनरहरूमा निर्दिष्ट थ्रेडेड वा लग-शैली बन्दहरूको लागि सकल तरल चुहावटलाई सम्बोधन गर्दछ। यसको दायराले खतरनाक-सामग्री यातायातका लागि सीमितताहरू पनि पहिचान गर्दछ।
यस्तो कार्यविधि यसको लागू दायरा भित्र मात्र प्रयोग गर्नुहोस्। यो प्रत्येक बोतलको लागि पूर्वनिर्धारित अनलाइन परीक्षण नुस्खा वा अन्य सबै वितरण आवश्यकताहरूको लागि विकल्प होइन।
नुस्खा सेट गर्नु अघि परीक्षण सीमा परिभाषित गर्नुहोस्
असफलताको साथ सुरु गर्नुहोस् प्याकेजले प्रतिरोध गर्नुपर्छ र स्वीकृतिको लागि आवश्यक प्रमाणहरू। त्यसपछि कसरी निरीक्षण प्रणाली एक अस्वीकार्य प्रतिक्रिया पहिचान गर्नेछ सहमत। एक आपूर्तिकर्ताको सबैभन्दा सानो विज्ञापित प्वाल आकारले यसको प्याकेज, परीक्षण व्यवस्था र सञ्चालन सर्तहरू बिना पूर्ण आवश्यकता परिभाषित गर्न सक्दैन।
रिपोर्ट गरिएको मात्रालाई यसको अवस्थाहरूसँग राख्नुहोस्
एक दबाव-ड्रप सीमा र एक भोल्युमेट्रिक चुहावट दर फरक रिपोर्ट मात्रा हो। उपकरणले वास्तवमा के मापन गर्छ र कुनै पनि रूपान्तरणको आधार रेकर्ड गर्नुहोस्। एकाइहरू, सन्दर्भ सर्तहरू र सीमाको साथ मापन अन्तराल सुरक्षित गर्नुहोस्। अर्को नुस्खाबाट प्रतिलिपि गरिएको संख्या त्यो सन्दर्भ बिना अपूर्ण छ।
प्रदर्शित शून्यलाई पनि उपकरणको संकल्प र निर्णय नियम भित्र व्याख्या चाहिन्छ। यसलाई प्रत्येक अवस्था अन्तर्गत बिल्कुल शून्य चुहावटको प्रमाणको रूपमा पुन: लेख्नु हुँदैन। परिभाषित स्वीकृति मापदण्ड बताउनुहोस् र वास्तवमा प्राप्त भएको परिणामलाई राख्नुहोस्।
| क्षेत्र | वास्तविक अनुप्रयोगको लागि यसलाई परिभाषित गर्नुहोस् |
|---|---|
| उत्पादन पहिचान | बोतल र बन्द गर्ने परिमार्जन, राल ग्रेड र सान्दर्भिक ज्यामिति वा वजन दायरा |
| निरीक्षण सीमा | खाली बोतल वा बन्द प्याकेज; मूल्याङ्कन सतह र स्थिरता सम्पर्क |
| परिणाम र सीमा | मापन गरिएको मात्रा, एकाइहरू, स्वीकृति नियम र अमान्य परिणामहरूको उपचार |
| लोड र समय | दबाव/भ्याकुम अवस्था, भर्ने वा निकासी चरण, स्थिरीकरण र मापन अन्तराल |
| नमूना अवस्था | तापमान अवस्था, मोल्डिङ र सान्दर्भिक कन्डिसन वा ह्यान्डलिङबाट समय |
| उपकरण पहिचान | परीक्षक, परीक्षण टाउको, स्थिरता, छाप, कार्यक्रम संशोधन र सन्दर्भ-जाँच स्थिति |
| प्रमाणीकरण र स्वभाव | नमूना सेट, जाँच, पुन: परीक्षण नियम, पुष्टिकरण अस्वीकार र जिम्मेवारी जारी |
सीमा अनुमोदन गर्नु अघि फिक्स्चर सीमा समाधान गर्नुहोस्
सील टाउकोले सेवामा महत्त्वपूर्ण हुने सुविधालाई सम्पर्क गर्छ कि भनेर सोध्नुहोस्। जाँच गर्नुहोस् कि यसको सम्पर्कले एक ओपनिङ कभर गर्न सक्छ जुन परीक्षणले प्रकट गर्नुपर्दछ। अस्वीकृति सीमा परिवर्तन गरेर कमजोर सिटको लागि क्षतिपूर्ति गर्नुको सट्टा फिक्स्चर आपूर्तिकर्तासँग बोतलको उचाइ र घाँटीको प्रस्तुतिमा भिन्नताको समीक्षा गर्नुहोस्।
स्वीकृत कार्यक्रम यसको मिल्दो परिवर्तन भागहरु संग यात्रा गर्नुपर्छ। सुरक्षित गरिएको नुस्खाले सही सील वा घाँटी उपकरण स्थापना गरिएको छ भनेर स्थापित गर्दैन। कार्यक्रम, स्थिरता र उत्पादन परिभाषालाई एक नियन्त्रित सेटअपको रूपमा व्यवहार गर्नुहोस्।
खराब बोतलहरू पास हुँदा राम्रो बोतलहरू किन असफल हुन्छन्?
हामी मोल्डिङ नुस्खा वा अस्वीकार सीमा परिवर्तन गर्नु अघि प्रमाण सुरक्षित गर्न सिफारिस गर्छौं। बोतललाई लेबल गर्नुहोस्, यसको गुहा र परीक्षण-हेडको पहिचान रेकर्ड गर्नुहोस्, र मूल परिणाम राख्नुहोस्। असफल पढाइले अनुसन्धान सुरु गर्छ; यसले दोषपूर्ण घटक पहिचान गर्दैन।
परिवर्तन प्रमाण सुरक्षित गर्नुहोस्
बोतल परिवर्तन पछि अस्वीकार स्पाइकको लागि, प्रक्रिया सुधार गर्नु अघि परीक्षण व्यवस्था जाँच गर्नुहोस्। अनुमोदित सेटअप विरुद्ध चयन गरिएको कार्यक्रम, घाँटी उपकरण, सिल अवस्था र बोतल प्रस्तुतीकरण पुष्टि गर्नुहोस्। त्यसपछि उही निरीक्षण सर्तहरू अन्तर्गत स्वतन्त्र रूपमा विशेषता स्वीकार्य र दोषपूर्ण नमूनाहरू तुलना गर्नुहोस्।
तुलनालाई परिभाषित नमूना तापक्रम र मोल्डिङदेखि परीक्षणसम्मको समय चाहिन्छ। दबाव परिवर्तन मापन पछि मोडेल र सर्तहरूको स्वतन्त्र रूपमा व्याख्या गर्न सकिँदैन। ट्रिमिङ पछि तुरुन्तै परीक्षण गरिएको तातो बोतललाई मेसिनको छेउमा चिसो भएको सन्दर्भसँग आकस्मिक रूपमा तुलना गर्नु हुँदैन। ती सर्तहरू रेकर्डमा राख्नुहोस्।
फिक्स्चर खोजलाई प्रक्रिया खोजबाट अलग गर्नुहोस्
यदि प्रमाणले फिक्स्चरलाई औंल्याउँछ भने, ढिलो सीमाको साथ क्षतिपूर्ति गर्नुको सट्टा पत्ता लगाउने कुरालाई सम्बोधन गर्नुहोस्। यदि परीक्षकले प्रमाणित नमूनाहरूको साथ सही रूपमा प्रदर्शन गर्दछ भने, अस्वीकार गरिएका कन्टेनरहरूलाई तिनीहरूको मोल्डिङ, ट्रिमिङ र ह्यान्डलिंग रेकर्डहरूमा फर्काउनुहोस्। प्रमाणले समर्थन गर्ने आधिकारिक चर मात्र परिवर्तन गर्नुहोस्, त्यसपछि सान्दर्भिक जाँचहरू दोहोर्याउनुहोस्।
एउटा परीक्षण टाउकोमा सीमित एउटा ढाँचाले अनुसन्धानलाई उपयोगी सुरुवात बिन्दु दिन्छ। त्यसोभए एउटा मोल्ड गुहासँग सम्बन्धित ढाँचा हुन्छ। न त कारण एक्लै स्थापित गर्दछ। बोतल राउटिङले विशेष टाउकोसँग विशेष गुहा जोड्न सक्छ; इन्टरफेसको कुन पक्ष समायोजन गर्ने निर्णय गर्नु अघि दुबै पहिचानहरू सुरक्षित गर्नुहोस्।
हामी अस्वीकृति प्रमाणीकरणबाट पहिचानलाई अलग गर्न पनि सिफारिस गर्छौं। यदि गलत बोतल हटाइयो वा अस्वीकार गरिएको बोतल स्वीकृत स्ट्रिममा फर्कियो भने सही असफल संकेत अपर्याप्त हुन्छ। प्रमाणीकरण योजनामा ट्र्याकिङ, भौतिक हटाउने र दोष रिकभरी समावेश गर्नुहोस्। संशोधित सेटअप र परिणामहरू सँगै राख्नुहोस् ताकि अर्को शिफ्टले जाँचहरू दोहोर्याउन सक्छ।
सेवाको लागि अधिकृत पहुँच र अलगाव प्रक्रियाहरू प्रयोग गर्नुहोस्।OSHA को खतरनाक-ऊर्जा मार्गदर्शनअप्रत्याशित स्टार्टअप र भण्डारण-ऊर्जा रिलीजलाई सम्बोधन गर्दछ। एक निरीक्षण समस्याले चलिरहेको उपकरणहरूमा पुग्न वा दबाबयुक्त घटकहरूमा पहुँच सुधार गर्ने औचित्य दिँदैन।
ज्ञात-राम्रो र ज्ञात-दोष नमूनाहरूको साथ पहिचान प्रमाणित गर्नुहोस्
अपेक्षित परिणाम परीक्षण मूल्याङ्कनबाट स्वतन्त्र प्रमाणबाट आउनुपर्दछ। अन्यथा, उही परीक्षकले पास गरेको हुनाले बोतललाई "राम्रो" भन्नाले गोलाकार जाँच बनाउँछ। प्रत्येक प्रमाणिकरण नमूनालाई एक पहिचान दिनुहोस् र रेकर्ड गर्नुहोस् कि कसरी यसको स्वीकार्य वा दोषपूर्ण अवस्था स्थापित भयो।
ASTM F2338-24यसको भ्याकुम-क्षय विधिको लागि यो सिद्धान्तलाई चित्रण गर्दछ: स्वीकृति मापदण्डले क्यालिब्रेटेड फ्लो मीटर प्रयोग गरी प्रस्तुत गरिएको लीक प्याकेजहरू र सिमुलेटेड लीकहरूसँग न-लिक प्याकेजहरूबाट आधारभूत मापनहरू तुलना गर्दछ। एक सन्दर्भ जाँच र एक प्याकेज चुनौती विभिन्न प्रमाण योगदान; न त चुपचाप अर्कोको लागि प्रतिस्थापन गर्नुपर्छ।
| नमूना वा जाँच | स्वतन्त्र आधार | के रेकर्ड गर्ने |
|---|---|---|
| स्वीकार्य कन्टेनर | सहमत उत्पादन र सन्दर्भ प्रक्रिया विरुद्ध स्थापित | नमूना आईडी, अवस्था, प्रस्तुतीकरण, परिणाम र कुनै पनि गलत अस्वीकार |
| प्रासंगिक शारीरिक दोष | दोष पहिचान, स्थान र चरित्र अभिलेखीकरण | अपेक्षित असफलता, वास्तविक निर्णय, प्रमुख पहिचान र अस्वीकार पुष्टि |
| निकट-सीमा मामला | सहमत निर्णय मापदण्डको सापेक्ष विशेषता | भिन्नता, निर्णय स्थिरता र आवश्यक अनुगमन |
| साधन सन्दर्भ | लागू सन्दर्भ पहिचान र प्रमाणिकरण स्थिति | उपकरण प्रतिक्रिया र यसको निर्धारित जाँच अन्तर्गत परिणाम |
प्रस्तुतीकरणहरू साथै भौतिक नमूनाहरू गणना गर्नुहोस्
एक नमूनाको दोहोर्याइएको प्रस्तुतीकरणले दोहोर्याउने क्षमताको जाँच गर्न मद्दत गर्दछ, तर तिनीहरू अतिरिक्त स्वतन्त्र बोतलहरू होइनन्। नमूनाहरूको संख्या र प्रस्तुतीकरणहरूको संख्या अलग-अलग रेकर्ड गर्नुहोस्। सहमत योजनामा सान्दर्भिक परीक्षण हेडहरू, ढाँचाहरू र सामान्य उत्पादन अवस्थाहरू समावेश गर्नुहोस्।
झूटो स्वीकृति र झूटो अस्वीकार अलग राख्नुहोस्। प्रणाली द्वारा स्वीकार गरिएको एक दोषपूर्ण चुनौती नमूना यो द्वारा अस्वीकार गरिएको स्वीकार्य नमूना भन्दा फरक खोज हो। उपयुक्त चुनौती समूह विरुद्ध प्रत्येक रिपोर्ट गर्नुहोस्। तिनीहरूलाई सामान्य उत्पादन अस्वीकार दरसँग संयोजन नगर्नुहोस् र कुल निरीक्षण शुद्धतालाई कल गर्नुहोस्।
असफल परिणाम आउनु अघि पुन: परीक्षण नियम सेट गर्नुहोस्
पुन: परीक्षणलाई कसले अधिकार दिन सक्छ, कुन प्रक्रिया लागू हुन्छ र मूल परिणाममा के हुन्छ भनेर परिभाषित गर्नुहोस्। पास नभएसम्म परीक्षण दोहोर्याउनु रिलीज नियम होइन। एक समाधान नगरिएको विफलतालाई गुणस्तर योजनाको आवश्यकता पर्ने प्रभावित उत्पादन दायरा सहित नियन्त्रित स्वभाव चाहिन्छ।
कुनै पनि पर्यवेक्षण मिसहरू बिना सेट गरिएको चुनौती त्यो सेट र ती अवस्थाहरूको लागि परिणाम रहन्छ। निरन्तर प्रमाणीकरण, नमूना अवस्था र फिक्स्चर वा कार्यक्रमहरूमा सान्दर्भिक परिवर्तनहरू अझै पनि निरीक्षण योजनामा छन्।
उत्पादन लाइनको लागि इनलाइन बोतल चुहावट परीक्षण प्रणाली छान्नुहोस्
सबै भन्दा राम्रो फिट प्रणाली हो जुन आवश्यक आगमन दर र ह्यान्डलिंग अवस्था मा वास्तविक निरीक्षण आवश्यकता पूरा गर्दछ। बोतलको साथ सुरु गर्नुहोस्, त्यसपछि परीक्षण स्थिति र स्थानान्तरण मूल्याङ्कन गर्नुहोस्। एक द्रुत नियन्त्रकले असंगत रूपमा बस्ने फिक्स्चरको लागि क्षतिपूर्ति गर्न सक्दैन वा उत्पादन पहिचान गुमाउने एक अस्वीकार संयन्त्र।
पूर्ण परीक्षण अनुक्रम गणना गर्नुहोस्
लोडिङ, सील, भर्ने वा खाली गर्ने, स्थिरीकरण, मापन, रिलीज र अनलोडिङ समावेश गर्नुहोस्। कुन घटनाहरू ओभरल्याप हुन सक्छन् र कुन स्रोत साझा गर्न सक्छन् पहिचान गर्नुहोस्। उद्धृत मापन अन्तराल मात्र स्टेशनको पूर्ण चक्र समय होइन। दस्वचालित उत्पादन लाइन कन्फिगरेसन गाइडयी चेकहरूलाई ट्रिमिङ, ट्रान्सफर र प्याकिङसँग जोड्छ।
योजना उदाहरण: 600-बोटल/घण्टा लाइनमा आठ-सेकेन्ड परीक्षक
मान्नुहोस् कि 1 L HDPE बोतल लाइनले 600 कन्टेनर प्रति घण्टा निरीक्षण गर्न दिन्छ। साथै, लोडिङ र अनलोडिङ सहितको पूर्ण अनुक्रमका लागि एकल परीक्षण स्थितिलाई आठ सेकेन्डको आवश्यकता मान्नुहोस्।
एकल-स्थिति सैद्धान्तिक क्षमता = 3,600 s/h ÷ 8 s/ बोतल = 450 बोतल/घन्टा
अनुमानित स्टेशन प्रति घण्टा 150 बोतल द्वारा छोटो छ, अवरोध हुनु अघि नै। बफरले अस्थायी वृद्धिलाई अवशोषित गर्न सक्छ; यसले यो निरन्तर बेमेल हटाउन सक्दैन।
यदि दुई स्वतन्त्र स्थानहरूले समानान्तर रूपमा समान आठ-सेकेन्ड अनुक्रम पूरा गर्दछ, कुनै साझा ह्यान्डलिंग वा वायमेटिक बाधा बिना, तिनीहरूको संयुक्त सैद्धान्तिक क्षमता प्रति घण्टा 900 बोतल हुन्छ। त्यो गणनाले निरीक्षण सर्तहरू कायम राख्दा समानान्तर व्यवस्थाको मूल्याङ्कनलाई समर्थन गर्दछ। यसले वास्तविक स्वीकृत आउटपुट स्थापना गर्दैन।
स्थापित प्रणालीले आवश्यक भेदभाव, स्थानान्तरण र वास्तविक कन्टेनरहरूसँग ह्यान्डलिङ अस्वीकार गरेपछि मात्र चयन गरिएको व्यवस्थालाई अनुमोदन गर्नुहोस्। माथिका तथ्याङ्कहरू योजना अनुमानहरू हुन्, किङ्गल उत्पादन परिणाम होइन।
प्रत्येक परिणामको भौतिक मार्ग पुष्टि गर्नुहोस्
डिस्पोजिसन पूरा नभएसम्म असफल संकेत सही बोतलसँग सम्बन्धित रहन आवश्यक छ। उत्पादन ट्र्याकिङ परिभाषित गर्नुहोस्, वास्तविकता र पुष्टिकरण अस्वीकार गर्नुहोस्। परीक्षण नगरिएको बोतल वा अवैध नतिजालाई आफ्नै नियन्त्रित मार्ग चाहिन्छ; न त केवल पास बन्नु पर्छ किनभने कन्वेयर चलिरहन्छ।
हराएका बोतलहरू, असफल सिट, आपूर्ति अवरोध, त्रुटिहरू अस्वीकार, पूर्ण अस्वीकार बिन र लाइन स्टपहरूमा निर्दिष्ट प्रतिक्रियालाई चुनौती दिनुहोस्। कसरी प्रभावित उत्पादन पहिचान र समावेश छ सहमत। गल्ती रिकभरीले स्वीकृत, अस्वीकृत र समाधान नगरिएका बोतलहरू बीचको भिन्नता सुरक्षित गर्नुपर्छ।
ब्लो मोल्डिङ गुणस्तर नियन्त्रणको लागि निरीक्षण रेकर्डहरू प्रयोग गर्नुहोस्
समय, बोतल ढाँचा, गुहा, परीक्षण टाउको र नुस्खा संशोधन जहाँ प्रणालीले ती क्षेत्रहरूलाई समर्थन गर्दछ परिणामहरूमा जडान गर्नुहोस्। परिवर्तनको अनुसन्धान गर्दा सामग्री-लट र सान्दर्भिक प्रक्रिया रेकर्डहरू थप्नुहोस्। यसले परिणाम ढाँचालाई निदानको रूपमा उपचार नगरी मोल्डिङ प्रक्रिया नियन्त्रणलाई उडाउन निरीक्षणलाई उपयोगी बनाउँछ।
गाइड, स्थानान्तरण वा अस्वीकार द्वारा प्रस्तुत क्षतिको लागि ह्यान्डलिंग मार्गको पनि निरीक्षण गर्नुहोस्। इनलाइन प्याकेजिङ्ग निरीक्षणले परिभाषित विफलताको लागि स्क्रिन गर्न सक्छ; त्यो विफलताको गठन कम गर्न सुधार र प्रमाणीकरण अपस्ट्रीम आवश्यक छ। पत्ता लगाउने कार्यसम्पादन र दोष घटाउने दावीहरूलाई अलग-अलग परिणामहरूको रूपमा राख्नुहोस्।
मोल्डिङ लाइनको साथ चुहावट-परीक्षण दायरा निर्दिष्ट गर्नुहोस् र स्वीकार गर्नुहोस्
"स्वचालित चुहावट परीक्षण" को लागि अनुरोधले मुख्य स्वीकृति निर्णयहरू समाधान नगरी छोड्छ। आपूर्तिकर्ताहरूलाई समान बोतल परिभाषा, निरीक्षण सीमा, नमूना अवस्था र आवश्यक आउटपुट दिनुहोस्। उत्पादन मिश्रण र परिवर्तनहरू समावेश गर्नुहोस् ताकि प्रस्तावले एक निर्बाध प्रदर्शनको सट्टा सामान्य उत्पादनलाई समेट्छ।
| क्रेता इनपुट | प्राप्त गर्न आपूर्तिकर्ता प्रतिक्रिया |
|---|---|
| बोतल, गर्दन र बन्द रेखाचित्र; सामग्री र उत्पादन दायरा | निरीक्षण सीमा, स्थिरता व्यवस्था र आवश्यक परिवर्तन भागहरू |
| परिभाषित विफलता, नमूनाहरू र स्वीकृति आवश्यकता | प्रस्तावित विधि, निर्णय नियम र आवेदन-प्रमाणीकरण योजना |
| आगमन दर, स्पेसिङ, अभिमुखीकरण र कन्टेनर अवस्था | पूर्ण चक्र आधार, स्थानान्तरण व्यवस्था र समर्थित सञ्चालन सर्तहरू |
| अस्वीकार, अमान्य परिणाम र रिकभरी आवश्यकताहरू | ट्र्याकिङ, पुष्टिकरण, नियन्त्रण र इन्टरफेस जिम्मेवारीहरू |
| रेकर्ड, परिवर्तन र रिलीज आवश्यकताहरू | कार्यक्रम नियन्त्रण, राखिएको परिणाम, स्वीकृति प्रमाण र हस्तान्तरण दायरा |
दुई Kinggle बोतल-मेसिन सन्दर्भहरू
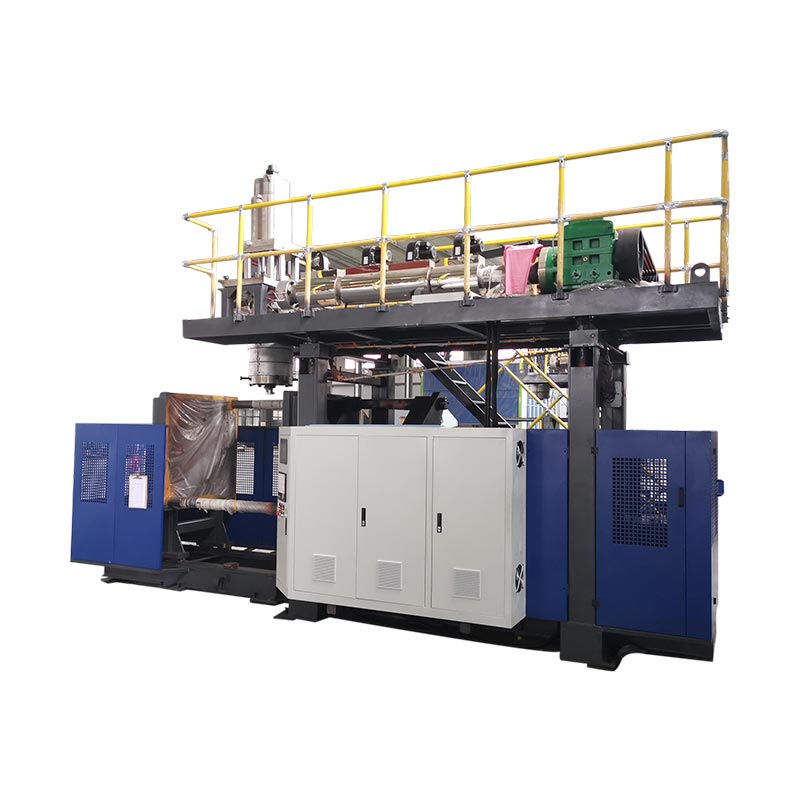
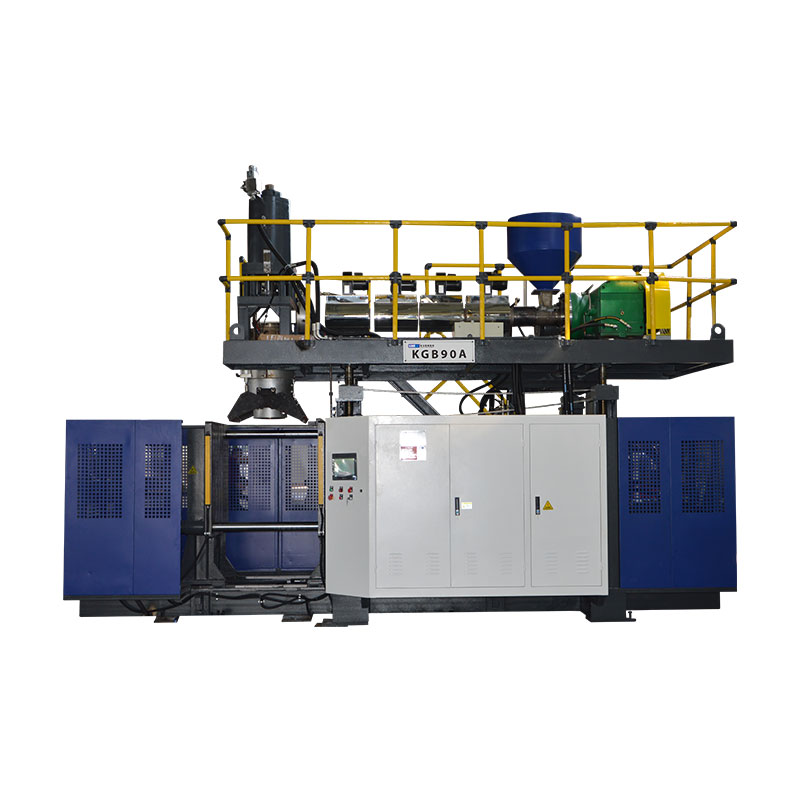
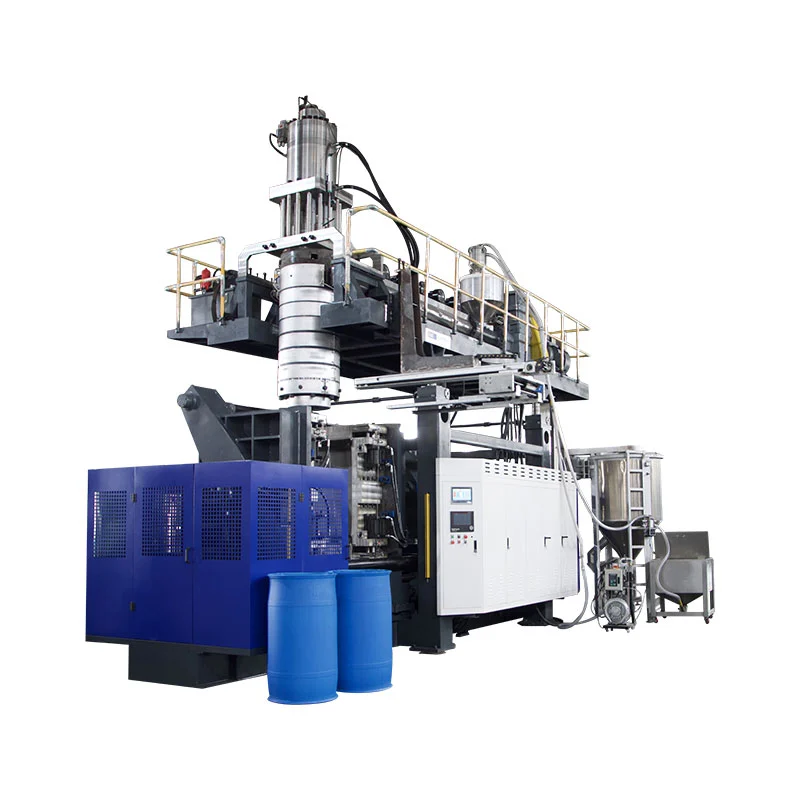
दKGB5L एकल-स्टेसन प्लेटफर्मरKGB5D डबल-स्टेसन प्लेटफर्म5 L मिसिन सन्दर्भहरू प्रकाशित छन्। तिनीहरूले बोतल परियोजनाको लागि गठन-प्लेटफर्म उदाहरणहरू प्रदान गर्छन्। निरीक्षण प्रणालीलाई अझै पनि वास्तविक बोतल, मोल्ड लेआउट, डिस्चार्ज ढाँचा र परीक्षण आवश्यकता विरुद्ध चयन चाहिन्छ।

इन्टरफेस निर्दिष्ट गर्नुहोस्, अनुमानित सहायक होइन
कुन पक्षले निरीक्षण मोड्युल, फिक्स्चर, स्थानान्तरण, नियन्त्रण एकीकरण र अस्वीकार उपकरण आपूर्ति गर्दछ पहिचान गर्नुहोस्।
प्रत्येक मेसिनको प्रकाशित गठन विनिर्देशहरू सहमत निरीक्षण सर्तहरूबाट अलग राख्नुहोस्। मोल्डिङ विनिर्देशन मा एक झटका दबाव एक बोतल चुहावट-परीक्षण दबाव होइन।
फराकिलो गठन आवश्यकताको लागि, प्रयोग गर्नुहोस्HDPE बोतल मेसिन चयन गाइड.
उपकरण, आवेदन र लाइन स्वीकार गर्नुहोस्
स्वीकृति रेकर्डले सन्दर्भ जाँचहरू, वास्तविक-कन्टेनर भेदभाव र पूर्ण अस्वीकार अनुक्रम छुट्याउनुपर्दछ। सामान्य ढाँचाहरू र सहमत अवरोध वा रिकभरी जाँचहरू समावेश गर्नुहोस्। राज्य मात्रा, सर्तहरू, विफलता र सुधारात्मक कार्यहरू धेरै पासिंग बोतलहरूको भिडियोमा भर पर्नुको सट्टा।
हस्तान्तरण रेकर्डमा उत्पादन, स्थिरता र कार्यक्रम संशोधनहरू लैजानुहोस्। सान्दर्भिक परिवर्तन पछि रिलिज अनुमोदन गर्ने को पहिचान गर्नुहोस्। दकारखाना स्वीकृति परीक्षण गाइडफराकिलो मेसिन मूल्याङ्कन कभर; त्यो परियोजना रेकर्डमा संलग्न निरीक्षण-विशेष प्रमाण राख्नुहोस्।
बोतल चुहावट परीक्षण बारे बारम्बार सोधिने प्रश्नहरू
के खाली बोतल चुहावट परीक्षणले अन्तिम क्याप सील प्रमाणित गर्छ?
आफैले होइन। परीक्षण स्थिरताले वास्तविक बन्दबाट फरक सतहलाई सम्पर्क गर्न सक्छ। निरीक्षण गरिएका सुविधाहरू पुष्टि गर्नुहोस्, त्यसपछि बोतल-र-बन्द डिजाइनद्वारा आवश्यक कुनै पनि अतिरिक्त बन्द-प्याकेज मूल्याङ्कन निर्दिष्ट गर्नुहोस्। त्यो परिणामको साथ बन्द पहिचान र आवेदन सर्तहरू राख्नुहोस्।
के प्रत्येक HDPE बोतलको लागि दबाब क्षय उपयुक्त छ?
केवल राल नामबाट कुनै विधि चयन गर्नु हुँदैन। बोतल ज्यामिति, विरूपण, तापमान, स्थिरता र आवश्यक विफलता भेदभाव कुरा। वास्तविक कन्टेनरको लागि प्रमाणीकरण अनुरोध गर्नुहोस्। गैर-विकृत भाँडाहरू ढाक्ने दबाब-क्षय मानकले लचिलो बोतलको लागि अनुपालन स्थापित गर्दछ भनेर मान्नुहोस्।
के क्यामेरा वा CT स्क्यानले निर्दिष्ट चुहावट परीक्षणलाई प्रतिस्थापन गर्न सक्छ?
आयामी र इमेजिङ प्रमाणहरूले दोष विश्लेषणलाई समर्थन गर्न सक्छ, तर यसलाई कार्यात्मक चुहावट परिणामको रूपमा पुन: लेबल गर्नु हुँदैन। उही स्वीकृति आवश्यकता पूरा गर्न र लागू गुणस्तर प्रक्रिया मार्फत स्वीकृत भएको विकल्प देखाइएको छैन भने निर्दिष्ट चुहावट परीक्षण कायम राख्नुहोस्।
के अस्वीकार गरिएको बोतल पुन: परीक्षण गर्न सकिन्छ?
केवल सहमत स्वभाव प्रक्रिया अन्तर्गत। पहिलो परिणाम सुरक्षित गर्नुहोस्, पुन: परीक्षणको लागि कारण र सर्तहरू पहिचान गर्नुहोस्, र प्राधिकरण र परिणाम कायम राख्नुहोस्। पछिको पासले पहिलेको असफलतालाई चुपचाप मेटाउनु हुँदैन वा रुचाइएको नतिजा नआएसम्म दोहोर्याइएको परीक्षणलाई अनुमति दिनु हुँदैन।
के प्रत्येक स्वचालित ब्लो मोल्डिङ मेसिनमा चुहावट परीक्षण समावेश छ?
होइन। स्वचालित मोल्डिङ चक्रले डाउनस्ट्रीम निरीक्षण दायरा परिभाषित गर्दैन। प्राविधिक प्रस्तावले परीक्षक, फिक्स्चर, स्थानान्तरण, उपकरण अस्वीकार, नियन्त्रण इन्टरफेस र स्वीकृति कार्य पहिचान गर्नुपर्छ। ती वस्तुहरूलाई "स्वचालित" शब्दबाट अनुमान लगाउनुको सट्टा अर्डर गरिएको प्रणालीको लागि पुष्टि गर्नुहोस्।
मोल्डिङ र निरीक्षण दायरा सँगै छलफल गर्नुहोस्
बोतल रेखाचित्र, सामग्री, बन्द आवश्यकता, लक्ष्य आगमन दर र निरीक्षणले पहिचान गर्नैपर्ने विफलता पठाउनुहोस्। प्रतिनिधि नमूनाहरू र हालको परीक्षण रेकर्डहरू उपलब्ध भएमा थप्नुहोस्, त्यसैले उपकरण छलफल परिभाषित उत्पादन आवश्यकतासँग सुरु हुन्छ।
उत्पादन र निरीक्षण आवश्यकता छलफल गर्नुहोस्Ningbo Kinggle मेसिनरी कं, लिमिटेडकम्पनी जानकारी