ब्लो पिनले पेरिसनमा हावा पुर्याउँछ र, केही एक्स्ट्रुजन ब्लो मोल्डिङ डिजाइनहरूमा, कन्टेनर नेकलाई क्यालिब्रेट गर्न वा समाप्त गर्न मद्दत गर्दछ। असफलता पत्ता लगाएर घाँटीका दोषहरू पत्ता लगाउनुहोस्, पूर्ण उपकरण र बन्द प्रणाली जाँच गर्नुहोस्, त्यसपछि उत्पादन आवश्यकताहरू विरुद्ध सुधार प्रमाणित गर्नुहोस्।
ब्लो पिन परिवर्तन गर्नु अघि
- घाँटी पहिले क्षतिग्रस्त भएको वा निर्दिष्टीकरण बाहिर कहाँ छ भनेर पहिचान गर्नुहोस्।
- नमूनाहरू स्टेशन, गुहा र टूलिङ संशोधनमा ट्रेस गर्न मिल्ने राख्नुहोस्।
- पङ्क्तिबद्धता र हावा-वितरण, समय र कूलिंग प्रश्नहरूबाट पहिरन अलग गर्नुहोस्।
- निर्दिष्ट बोतल, बन्द र परीक्षण सर्तहरूको साथ परिणाम पुष्टि गर्नुहोस्।
एक्स्ट्रुजन ब्लो मोल्डिङमा ब्लो पिनले के गर्छ?
ब्लो पिन उडाउने व्यवस्थासँग सम्बन्धित छ। यसले हावा आपूर्ति गर्दछ जसले मोल्डको बिरूद्ध कब्जा गरिएको पारिसन विस्तार गर्दछ। क्यालिब्रेटेड फिनिशको लागि डिजाइन गरिएका प्रणालीहरूमा, ब्लो-पिन एसेम्बलीले नेक टुलिङसँग पनि काम गर्छ। काट्ने घण्टी, कूलिंग प्यासेज वा अन्य परिष्करण सुविधा वास्तविक डिजाइनमा निर्भर गर्दछ; नामले मात्र आपूर्ति गरिएका कार्यहरू पहिचान गर्दैन।
ईस्टम्यानले थ्रेड-फिनिस क्यालिब्रेसन र ट्रिमिङका लागि ब्लो-पिन विधिहरू वर्णन गर्दछ।copolyesters को लागी एक्सट्रुजन ब्लो मोल्डिंग गाइड। यो उपकरण सम्बन्ध को एक उपयोगी उदाहरण हो। यसको राल-विशिष्ट सेटअप मानहरू त्यस गाइडमा वर्णन गरिएका सामग्री र उपकरण व्यवस्थाहरूसँग रहनुपर्छ।
कारण निर्दिष्ट गर्नु अघि विशेषता पहिचान गर्नुहोस्
एक बोतल फिनिशले विभिन्न कार्यहरू सहित सुविधाहरू समावेश गर्दछ। घाँटीको बोर, बाहिरी धागो र सील सम्पर्क क्षेत्रलाई आफ्नै रेखाचित्र सन्दर्भहरू चाहिन्छ। बन्द एक लाइनर वा अन्य डिजाइन सम्पर्क सतह विरुद्ध सील हुन सक्छ। चुहावटको कारणको रूपमा चिन्ह वर्णन गर्नु अघि वास्तविक सील व्यवस्था रेकर्ड गर्नुहोस्।
बाह्य फिनिश पूर्ण टुलिङ्ग र गठन अनुक्रमबाट आउँछ। यो सबै ब्लो पिनमा असाइन गर्दा मिलन उपकरणहरू छोड्छ। एक आयामी गुनासो त्यसकारण विशेषता, मापन विधि र यसलाई प्रभाव पार्ने उपकरणहरू पहिचान गर्नुपर्छ।
एक डाइ पिन र IBM कोर रड फरक सन्दर्भहरू हुन्
डाइ पिन वा मन्डरेल डाइ हेडमा पिघल्ने टुलिङसँग सम्बन्धित छ। ब्लो पिनको साथ त्यो कम्पोनेन्टलाई भ्रमित गर्दा गलत एसेम्बली तर्फ मर्मत अनुरोध हुन सक्छ। कार्यशाला उपनामको सट्टा भाग रेखाचित्र र विधानसभा पहिचान प्रयोग गर्नुहोस्।
इन्जेक्शन ब्लो मोल्डिङले फरक प्रिफर्म र कोर व्यवस्था प्रयोग गर्दछ। यो गाइडले एक्स्ट्रुजन ब्लो मोल्डिङ नेक जाँचलाई सम्बोधन गर्दछ। घाँटी भन्दा बाहिर मोल्ड सुविधाहरूको लागि,एक्सट्रुजन ब्लो मोल्ड डिजाइन गाइडगठन, चिसो र भेन्टिङ्ग बीचको व्यापक सम्बन्धको व्याख्या गर्दछ।
ब्लो पिन परिवर्तन गर्नु अघि गर्दनको दोष पत्ता लगाउनुहोस्
नुस्खा समायोजन गर्नु अघि असफल बोतल सुरक्षित गर्नुहोस्। दोष र यसको अभिमुखीकरण चिन्ह लगाउनुहोस्। स्टेशन र गुहा पहिचान गर्नुहोस्, त्यसपछि तुलनात्मक स्वीकार्य नमूना राख्नुहोस्। केवल "घाँटीको समस्या" भन्ने रिपोर्टले धेरै फरक अनुसन्धानहरू खोल्छ।
घाँटीको पर्खालबाट चुहावटलाई बोतल र बन्द गर्ने इन्टरफेसमा चुहावटबाट अलग गर्नुहोस्। चुहावट-परीक्षण फिक्स्चर सम्पर्कहरू वा अन्तिम बन्दको रूपमा समान सुविधा विरुद्ध सीलहरू छन् कि छैनन् भनेर पनि जाँच गर्नुहोस्। एक फिक्स्चर समस्या र प्याकेजिङ्ग चुहावटले फरक सुधारात्मक कार्यको आवश्यकता हुन सक्छ।
क्रमिक चरणहरूमा भाग तुलना गर्नुहोस्
जहाँ गुणस्तर प्रक्रियाले सुरक्षित नमूनालाई अनुमति दिन्छ, मोल्डिङ पछि, ट्रिमिङ पछि र डाउनस्ट्रीम ह्यान्डलिंग पछि घाँटी तुलना गर्नुहोस्। क्यापिङ पछि विफलता देखा पर्दा बन्द प्याकेज थप्नुहोस्। अनुमोदित नमूना बिन्दुहरू मार्फत सङ्कलन; सार्ने उपकरणमा पहुँच नमूना विधि होइन।
यदि ट्रिमिङ पछि सम्पर्क चिन्ह पहिलो पटक देखा पर्यो भने, ब्लो-पिन पङ्क्तिबद्धता परिवर्तन गर्नु अघि काटन र समर्थन व्यवस्थाको समीक्षा गर्नुहोस्। यदि घाँटीले निर्दिष्ट कन्डिसन अवधिमा आकार परिवर्तन गर्छ भने, समीक्षामा थर्मल इतिहास समावेश गर्नुहोस्। यी अवलोकनहरूले अर्को जाँचलाई मार्गदर्शन गर्दछ; तिनीहरू आफैले कारण स्थापित गर्दैनन्।
यसलाई एक निदान मा बदल बिना ढाँचा प्रयोग गर्नुहोस्
एउटा प्रभावित स्टेशन यसको उपकरण र ह्यान्डलिंग मार्गमा नजिकबाट हेर्न योग्य छ। धेरै गुहाहरूमा समस्याले साझा अवस्थाहरूको पनि समीक्षा गर्न आवश्यक छ। कुनै पनि ढाँचाले उपकरण-सम्बन्धित कारणलाई समावेश गर्दैन: बहु सभाहरूले समान डिजाइन, सेटअप निर्देशन वा भर्खरको प्रतिस्थापन साझा गर्न सक्छन्।
पहिलो अस्वीकार गरिएको नमूना अघि के परिवर्तन भयो रेकर्ड गर्नुहोस्। उपयोगी प्रविष्टिहरूमा मोल्ड स्थापना, सामग्री वा बन्द ब्याच, मर्मत कार्य र नुस्खा संशोधन समावेश छ। मौलिक अवस्था रेकर्डमा देखिने गरी राख्नुहोस् ताकि पछिको परिवर्तनले शंकास्पद स्पष्टीकरणबाट अवलोकनलाई छुट्याउन सक्छ।
जब असफलता वास्तवमा शरीर वा तल वेल्डमा हुन्छ, प्रयोग गर्नुहोस्फराकिलो एक्सट्रुजन ब्लो मोल्डिंग समस्या निवारण गाइड। घाँटीको निरीक्षणले प्रत्येक कन्टेनर दोषलाई ब्लो-पिन मर्मतमा अवशोषित गर्नु हुँदैन।
चार घाँटी-दोष ढाँचा र सङ्कलन गर्न प्रमाण
एक उपयोगी समस्या निवारण तालिकाले प्राविधिकलाई समायोजन छनौट गर्नु अघि के जाँच गर्ने भनेर बताउँछ। समान देखिने दोषहरूले विभिन्न चरणहरू समावेश गर्न सक्छ। मापन वा नियन्त्रित तुलनाले जडानलाई समर्थन नगरेसम्म संदिग्ध घटकलाई अवलोकन गरिएको सुविधाबाट अलग राख्नुहोस्।
Formosa कोपोलिथीन र पोलीप्रोपाइलिन ब्लो मोल्डिङ गाइड, अप्रिल २०२५ मा संशोधित, क्लोजर लिकेज को धेरै सम्भावित कारणहरु को पहिचान गर्दछ। यसले शीर्ष-फ्ल्याश विभाजन र गर्दन अण्डाकारलाई फरक समस्या निवारण विषयहरूको रूपमा पनि व्यवहार गर्दछ। त्यो भिन्नता ब्लो पिन प्रतिस्थापन गर्न को लागी एक कम्बल निर्देशन भन्दा बढी उपयोगी छ।
| त्रुटि देखियो | पहिले प्रमाण जुटाउनु पर्छ | अलग गर्न प्रश्नहरू | सुधार पछि प्रमाणित गर्नुहोस् |
|---|---|---|---|
| ओवल वा विकृत गर्दन | रेखाचित्र आयामहरू, मापन अभिविन्यास र प्रत्येक चरणमा नमूना अवस्था | ज्यामिति गठन, थर्मल परिवर्तन, रिलीज र ह्यान्डलिंग | सहमत कन्डिसनिङ समयमा समान आयामहरू |
| स्कोरिङ वा क्षतिग्रस्त सील क्षेत्र | चिन्ह स्थिति, सम्पर्क ढाँचा र पहिलो चरण क्षति देखाउँदै | उपकरण सम्पर्क, काटन, समर्थन र डाउनस्ट्रीम सम्पर्क | सतह अवस्था र सान्दर्भिक प्याकेज प्रकार्य |
| शीर्ष फ्ल्यास संलग्न वा आँसु रहन्छ | कट किनारा, उपकरण पहिचान र वास्तविक काटन जोडीको अवस्था | पहिरन, मिलन ज्यामिति र अनुमोदित काटन अनुक्रम | सफा पृथकीकरण र एक अक्षत समाप्त |
| क्यापिङ पछि प्याकेज लीक हुन्छ | चुहावट स्थान, बोतल र बन्द पहिचान, विधानसभा र परीक्षण सर्तहरू | गर्दन ज्यामिति, सील सम्पर्क, बन्द अनुकूलता र परीक्षण सेटअप | सहमति परीक्षण अन्तर्गत निर्दिष्ट बन्द प्याकेज |
अण्डाकार मापन अवस्था चाहिन्छ
यसको रेखाचित्र वा निरीक्षण योजना द्वारा आवश्यक अभिमुखीकरण मा परिभाषित सुविधा मापन। मापन समय र नमूना अवस्था राख्नुहोस्। न्यानो बोतललाई मेसिनबाट सीधै कन्डिसन गरिएको सन्दर्भसँग तुलना गर्दा फरक बन्ने वा पछि चिसो हुने बेलामा भयो कि भनेर अस्पष्ट हुन सक्छ।
एक घाँटी जुन अंडाकार देखिन्छ अनुसन्धानको कारण हो। नयाँ ब्लो-पिन स्थिति निर्धारण गर्न यो अपर्याप्त प्रमाण हो। सुधारात्मक कार्य चयन गर्नु अघि सान्दर्भिक थर्मल र ह्यान्डलिङ अवस्थाहरू टूलिङ सन्दर्भहरूको साथ जाँच गर्नुहोस्।
सतह चिन्ह र संलग्न फ्ल्यास फरक रेकर्ड आवश्यक छ
त्यसको दिशा र स्थान देखिने गरी स्कोर खिच्नुहोस्। क्षतिग्रस्त सील क्षेत्रको लागि, बोतल-र-बन्द रेखाचित्रहरू प्रयोग गरी इच्छित सम्पर्क सतह पहिचान गर्नुहोस्। संलग्न फ्ल्यासको लागि, काटिएको किनार सुरक्षित गर्नुहोस् र कटिङ्ग जोडी बन्ने कम्पोनेन्टहरू रेकर्ड गर्नुहोस्। यी दुवै दोष मुख नजिक देखा पर्दा पनि फरक प्रश्नहरू छन्।
काट्ने कम्पोनेन्टलाई तिखार्न वा प्रतिस्थापन गर्नु अघि, एसेम्बलीले त्यो काम गर्न अनुमति दिन्छ र जोडिएको उपकरण उपयुक्त छ भनी पुष्टि गर्नुहोस्। यसको मिलन कम्पोनेन्ट समीक्षा नगरी एक किनारा मर्मत गर्नाले अनुसन्धान अपूर्ण छोड्न सक्छ।
क्याप लीक पूर्ण प्याकेजसँग सम्बन्धित छ
कुन क्लोजर फिट गरिएको थियो र यो कसरी लागू भयो भनेर पुष्टि गर्नुहोस्। घाँटीले एक आयामी जाँच पास गर्न सक्छ जबकि पूर्ण प्याकेज अझै पनि यसको निर्दिष्ट कार्य असफल हुन्छ। यसको विपरित, एक अस्वीकार्य परीक्षण परिणाम परीक्षण व्यवस्थाबाटै आउन सक्छ। टुलिङ गल्तीको प्रमाणको रूपमा परिणामको उपचार गर्नु अघि अनुमोदित सेटअपको साथ जाँच दोहोर्याउनुहोस्।
निरन्तर-थ्रेड बन्दको लागि,ASTM D2063/D2063M-24म्यानुअल परीक्षण उपकरण प्रयोग गरेर टोक़ प्रतिधारणलाई सम्बोधन गर्दछ। यसको प्रकाशित दायरा परिभाषित सर्तहरूमा टोक़ हटाउने चिन्ता छ। एक टोक़ परिणाम त्यो परिणाम रूपमा रेकर्ड हुनुपर्छ; यसले प्याकेजको निर्दिष्ट चुहावट परीक्षणलाई प्रतिस्थापन गर्दैन।
पङ्क्तिबद्धता, पहिरन, हावा डेलिभरी र समय छुट्टै जाँच गर्नुहोस्
वाक्यांश "ब्लो पिन जाँच गर्नुहोस्" यसको पछाडि निरीक्षण योजना चाहिन्छ। स्थिति त्रुटि, क्षतिग्रस्त सम्पर्क सतह र प्रतिबन्धित हावा वितरण फरक निष्कर्षहरू हुन्। तिनीहरूलाई एक मर्मत निर्देशनमा संयोजन गर्नाले विशेष मर्मत वा सेटिङ परिवर्तन किन चयन गरिएको थियो भनेर व्याख्या गर्न गाह्रो बनाउँछ।
पङ्क्तिबद्धता अनुमोदित सन्दर्भहरूसँग सुरु हुन्छ
ब्लो-पिन असेंबली, नेक टूलिङ्ग र माउन्टिङ सन्दर्भहरू तिनीहरूको रेखाचित्रहरू विरुद्ध पुष्टि गर्नुहोस्। कुन विशेषताले डाटाम आपूर्ति गर्दछ र कुन स्थिति मापन भइरहेको छ पहिचान गर्नुहोस्। फोटोमा कोरिएको रेखाले लुकेका सतहहरू बीचको सम्बन्ध स्थापित गर्न सक्दैन।
मेसिन निर्माताको निरीक्षण विधि र सुरक्षित पहुँच प्रक्रिया प्रयोग गर्नुहोस्। त्यस सभाको लागि स्वीकृत सीमाहरूसँग सम्बन्धित मापनहरू तुलना गर्नुहोस्। जब माउन्टिङ वा मिल्दो उपकरण परिवर्तन भएको छ, अघिल्लो स्थिति लागू रहन्छ भनेर मान्नु अघि कम्पोनेन्टहरूको सम्पूर्ण स्ट्याक समीक्षा गर्नुहोस्।
मापन गरिएको पहिरनबाट देखिने चिन्हहरू अलग गर्नुहोस्
दृश्य चिन्ह रेकर्ड गरिनु पर्छ, तर यसको महत्व कम्पोनेन्टले उत्पादन वा मिलन उपकरणलाई कहाँ सम्पर्क गर्छ भन्ने कुरामा निर्भर गर्दछ। दोष स्थान र लागू रेखाचित्र आवश्यकताहरु संग मार्क तुलना गर्नुहोस्। सतहको उपस्थितिले मात्र विश्वव्यापी प्रतिस्थापन थ्रेसहोल्ड स्थापना गर्दैन।
इन्सर्टहरू, घण्टीहरू र अन्य जोडा कम्पोनेन्टहरूको पहिचान जाँच गर्नुहोस् जहाँ तिनीहरू डिजाइनको अंश हुन्। भौतिक रूपमा सँगै मिल्ने दुई टुक्राहरू अझै पनि फरक परिमार्जनहरूसँग सम्बन्धित हुन सक्छन्। प्रतिस्थापन अनुरोधले हटाइएको पिनको तस्बिर मात्र होइन, विधानसभा सम्बन्ध समावेश गर्नुपर्छ।
पूर्ण हावा मार्ग समीक्षा गर्नुहोस्
आपूर्ति अवस्था, प्रतिबन्ध, भल्भ सञ्चालन र उपकरण नजिकै चुहावट छुट्याउन अनुमोदित निदान प्रयोग गर्नुहोस्। एक दबाव प्रदर्शन अपस्ट्रीम प्रमाण को एक टुक्रा हो। आवश्यक हावा इच्छित मार्ग र अनुक्रम मार्फत प्रक्रियामा पुग्छ कि छैन भनेर अनुसन्धानले अझै पनि स्थापित गर्न आवश्यक छ।
पढाइले मापन स्थान र चक्र अवस्था पहिचान गर्नुपर्छ। प्रेसराइज्ड लाइन विच्छेद नगर्नुहोस् वा पठन प्राप्त गर्न पहुँच सुधार गर्नुहोस्। फराकिलो बिरुवा आपूर्ति प्रश्नहरु संग सम्बन्धित छमेशिन उपयोगिता आवश्यकताहरु; स्थानीय उपकरण जाँच वास्तविक मेसिनमा ट्रेस योग्य रहनुपर्छ।
समय र शीतलतालाई आफ्नै तुलना चाहिन्छ
लागू सम्मिलन, उडाउने, काट्ने, निकास र निकासी घटनाहरूको समीक्षा गर्नुहोस्। ती कार्यहरू मध्ये केहीले फरक संयन्त्र प्रयोग गर्न सक्छ वा ब्लो पिनसँग सम्बन्धित नहुन सक्छ। समायोजन प्रस्ताव गर्नु अघि वास्तविक उपकरण कागजातहरूमा HMI मा घटना नामहरू मिलाउनुहोस्।
नुस्खा सुरक्षित गर्नुहोस् र एउटा कार्य भएको पुष्टिबाट आदेश छुट्याउनुहोस्। दHMI सेटिङहरू र अलार्म गाइडघटना अनुक्रम संग वास्तविक अवस्था रेकर्डिङ को मूल्य व्याख्या गर्दछ। घाँटी चिसो र नमूना अवस्था समावेश गर्नुहोस् जहाँ अवलोकन गरिएको विकृतिले तिनीहरूलाई सान्दर्भिक बनाउँछ।
मेसिन र टुलिङका लागि स्वीकृत सीमाहरू प्रयोग गर्नुहोस्। सामान्य लेखले सुरक्षित ब्लो-पिन स्ट्रोक, क्लियरेन्स, दबाब, काट्ने बल वा अज्ञात सम्मेलनको लागि समय वृद्धि स्थापित गर्न सक्दैन।
एक नियन्त्रित समस्या निवारण र प्रमाणिकरण कार्यप्रवाह
अवलोकन र प्रस्तावित परीक्षण अलग-अलग लेख्नुहोस्। "छाँटना पछि देखिने Burr" एक अवलोकन हो। "रिङ काट्न प्रतिस्थापन चाहिन्छ" एक परिकल्पना हो जब सम्म निरीक्षणले समर्थन गर्दैन। त्यो भिन्नतालाई रेकर्डमा राख्नाले हस्तान्तरणलाई थप उपयोगी बनाउँछ र प्रारम्भिक अनुमानलाई स्वीकार्य व्याख्या हुनबाट रोक्छ।
- असफल आवश्यकता परिभाषित गर्नुहोस्।स्थान चिन्ह लगाउनुहोस्, नमूना राख्नुहोस् र निरीक्षण वा परीक्षण विधि पुष्टि गर्नुहोस्। उजुरीले आयाम, सतहको अवस्था, ट्रिमिङ वा बन्द प्याकेजसँग सम्बन्धित छ कि छैन भनी पहिचान गर्नुहोस्।
- सेटअपमा नमूना पहिचान लक गर्नुहोस्।रेकर्ड मेशिन, स्टेशन, गुहा, उपकरण संशोधन र सामग्री ब्याच। असफलतामा क्यापिङ समावेश हुँदा रेसिपी र बन्द हुने पहिचान सुरक्षित गर्नुहोस्।
- निर्दिष्ट सुरक्षित अवस्थाहरूमा निरीक्षण गर्नुहोस्।मर्मतसम्भार वा टुलिङ्गसँग सम्पर्क गर्नु अघि स्वीकृत पहुँच र अलगाव प्रक्रियाहरू प्रयोग गर्नुहोस्। नियन्त्रित डायग्नोस्टिक अपरेशनलाई यसको आफ्नै अधिकृत प्रक्रिया चाहिन्छ।
- सबैभन्दा बलियो समर्थित परिकल्पना परीक्षण गर्नुहोस्।स्वीकृत सीमा भित्र एक अधिकृत परिवर्तन चयन गर्नुहोस्। अन्य नियन्त्रित अवस्थाहरूलाई तुलनाको व्याख्या गर्न पर्याप्त स्थिर राख्नुहोस्, र कुनै पनि शर्तहरू कागजात गर्नुहोस् जुन राख्न सकिँदैन।
- सान्दर्भिक जाँचहरू दोहोर्याउनुहोस्।एउटै सुविधा निरीक्षण गर्नुहोस् र निर्दिष्ट कार्यात्मक परीक्षण दोहोर्याउनुहोस्। एउटै मापन अवस्था लागू गर्नुहोस् ताकि तुलना अर्थपूर्ण रहोस्।
- रिलिज निर्णय रेकर्ड गर्नुहोस्।परिमार्जित सेटअपको साथ परिणामहरू राख्नुहोस्। निरन्तर प्रमाणीकरणको लागि गुणस्तर योजनाको पालना गर्नुहोस् र कसले उत्पादन रिलीजलाई स्वीकृत गर्यो पहिचान गर्नुहोस्।
सर्भिसिङले गुणस्तरको समस्याभन्दा बाहिरका खतराहरू परिचय गराउँछ।OSHA को खतरनाक-ऊर्जा मार्गदर्शनअप्रत्याशित स्टार्टअप र भण्डारित ऊर्जाको रिलीजलाई गम्भीर मर्मत जोखिमको रूपमा पहिचान गर्दछ। मेसिन-विशिष्ट अलगावले सान्दर्भिक ऊर्जा स्रोतहरूलाई सम्बोधन गर्नुपर्छ। एक HMI रोक आदेश एक्लै आवश्यक अलगाव प्रक्रिया को लागी एक विकल्प को रूप मा व्यवहार गरिनु हुँदैन।
निष्कर्षलाई समर्थन गर्ने छोटो रेकर्ड राख्नुहोस्
तुलनालाई परिभाषित निरीक्षण विन्डो चाहिन्छ। जाँच गरिएको नम्बर र उही निर्दिष्ट मापदण्ड असफल भएको नम्बर रेकर्ड गर्नुहोस्। एउटै नमूनामा दोहोर्याइएको जाँचलाई अलग-अलग लेबल गर्नुहोस्, त्यसैले रेकर्डले तिनीहरूलाई थप बोतलको रूपमा गणना गर्दैन।
| रेकर्ड | यसमा के छ |
|---|---|
| पहिचान | मेशिन, स्टेशन/गुहा, मोल्ड, ब्लो-पिन असेंबली र रेखाचित्र संशोधनहरू |
| आधार रेखा | दोष स्थान, प्रारम्भिक प्रभावित चरण, नुस्खा र नमूना अवस्था |
| निरीक्षण प्रमाण | तस्बिरहरू, मापन गरिएका सुविधाहरू, विधि र लागू स्वीकृति सीमाहरू |
| नियन्त्रित परिवर्तन | स्वीकृत कार्य, जिम्मेवार व्यक्ति र सर्तहरू आयोजित वा परिवर्तन |
| प्रमाणीकरण | मात्रा निरीक्षण, विफलता, परीक्षण सर्तहरू, जारी जाँच र जारी अनुमोदन |
यदि दर रिपोर्ट गरिएको छ भने, त्यसलाई विन्डोमा भएका सबै निरीक्षण गरिएका बोतलहरूद्वारा विभाजित गरिएको असफल निरीक्षण गरिएका बोतलहरूको रूपमा परिभाषित गर्नुहोस्। मापदण्ड र नमूना आधार तुलनाहरू बीच एकरूप राख्नुहोस्। कुनै अवलोकन विफलता बिनाको सानो नमूना नमूना परिणाम हो, भविष्यको उत्पादन चुहावटबाट मुक्त हुनेछ भन्ने वाचा होइन।
मौलिक प्रमाणलाई अक्षुण्ण राखेर समाधान नभएको नतिजा बढाउनुहोस्। टुलिङ पहिचानको साथ असफल र स्वीकार्य नमूनाहरू पठाउनु अन्तिम नुस्खा मात्र फर्वार्ड गर्नु भन्दा बढी उपयोगी छ। आपूर्तिकर्ता वा गुणस्तर टोलीले वास्तवमा के देखियो र प्रत्येक प्रयास सुधार के परिवर्तन भयो भनेर समीक्षा गर्न सक्छ।
सही ब्लो-पिन असेंबलीलाई कायम राख्नुहोस् र बदल्नुहोस्
प्रतिस्थापन अर्डर गर्नु अघि विधानसभा पहिचान गर्नुहोस्। मेसिन सिरियल नम्बर, मोल्ड पहिचान र ब्लो-पिन रेखाचित्र संशोधन सँगै राख्नुहोस्। मिल्दो घाँटी सम्मिलित र लागू हुने ठाउँमा काट्ने अवयवहरू समावेश गर्नुहोस्। साझा कम्पोनेन्ट नाम वा समान बाहिरी व्यासले आदानप्रदान योग्यता स्थापना गर्दैन।
सफाई, पुन: कार्य र प्रतिस्थापन फरक निर्णय आवश्यक छ। अनुमोदित मर्मत निर्देशनहरू र स्वीकृति सीमाहरू प्रयोग गर्नुहोस्। सतह पुनर्स्थापना, तिखार्न वा कोटिंग कार्यले कार्यात्मक इन्टरफेस परिवर्तन गर्न सक्छ, त्यसैले प्रत्येक दृश्य चिन्हलाई मर्मत निर्देशनको रूपमा व्यवहार गर्नुको सट्टा उपयुक्त निर्माताको स्वीकृति प्राप्त गर्नुहोस्।
स्थापना पछि, वास्तविक कार्य द्वारा आवश्यक जाँचहरू दोहोर्याउनुहोस्। प्रासंगिक घाँटी आयामहरू र सील क्षेत्र पुष्टि गर्नुहोस्, त्यसपछि निर्दिष्ट बन्द र कार्यात्मक परीक्षण प्रमाणित गर्नुहोस्। निरीक्षण रेकर्डको साथ परिणाम सेटअप संशोधन राख्नुहोस्। दरोकथाम मर्मत चेकलिस्टयी रेकर्डहरूलाई फराकिलो मेसिन-विशेष योजना भित्र राख्छ।
दुई Kinggle बोतल-मेसिन सन्दर्भहरू
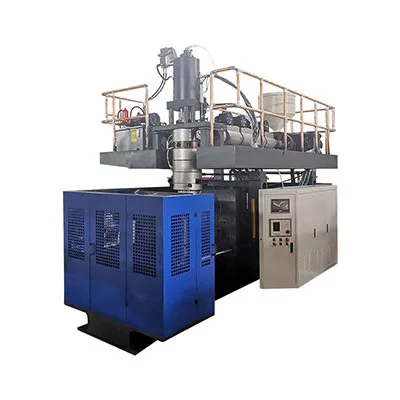
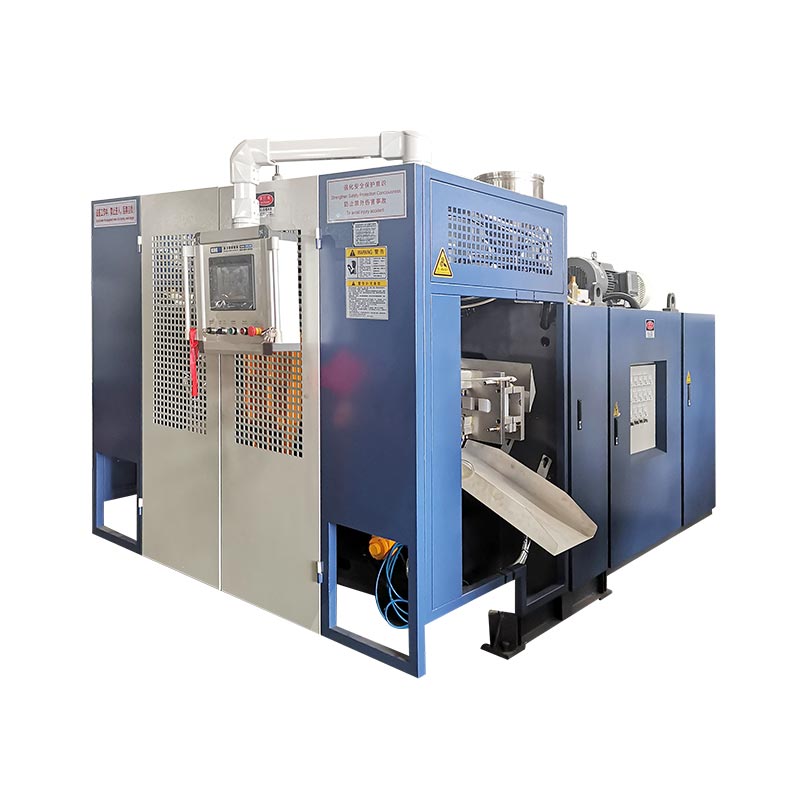
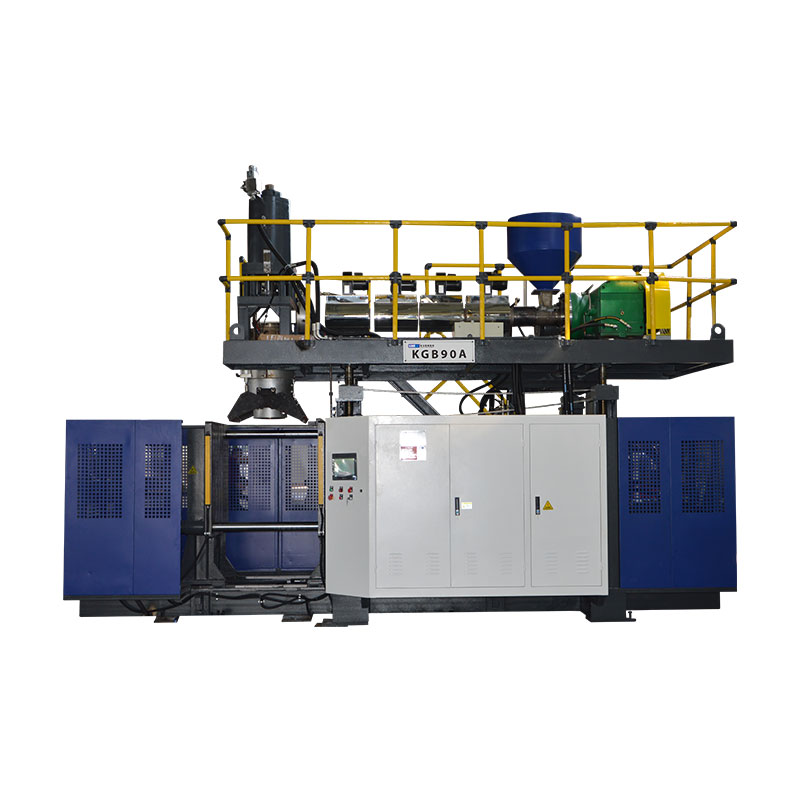
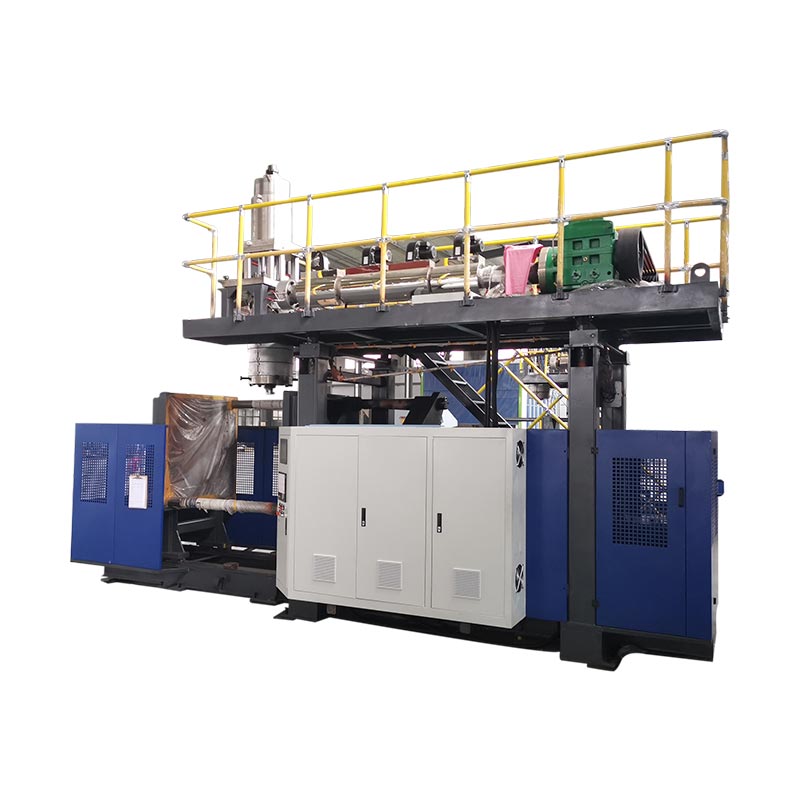
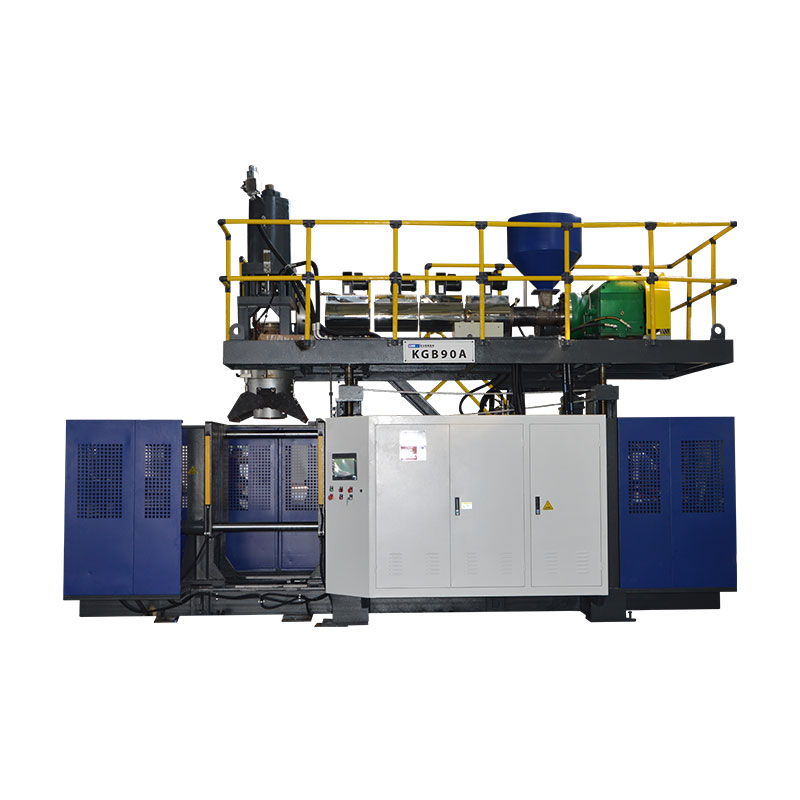
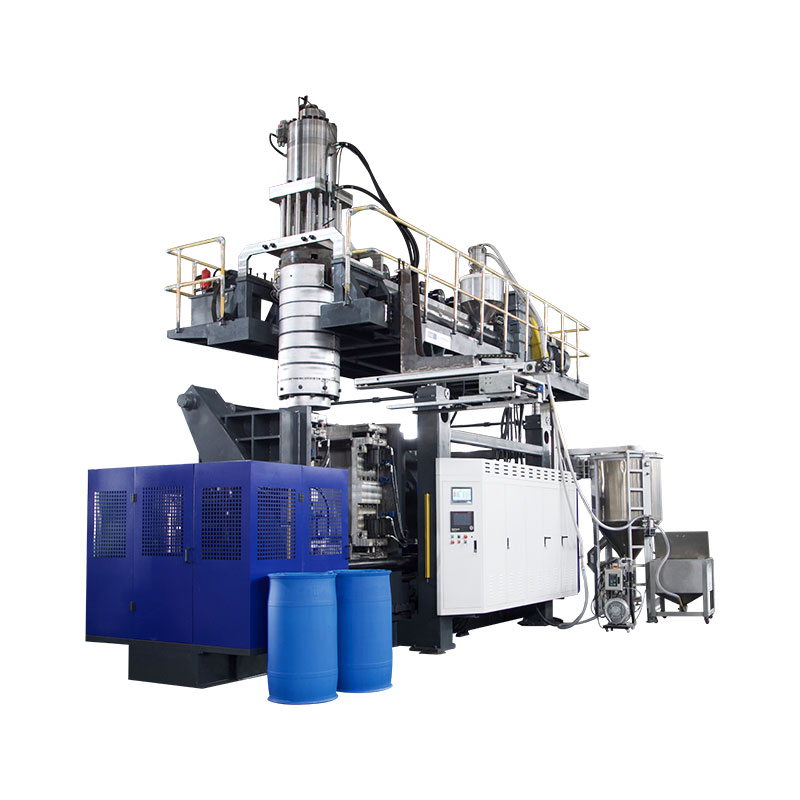
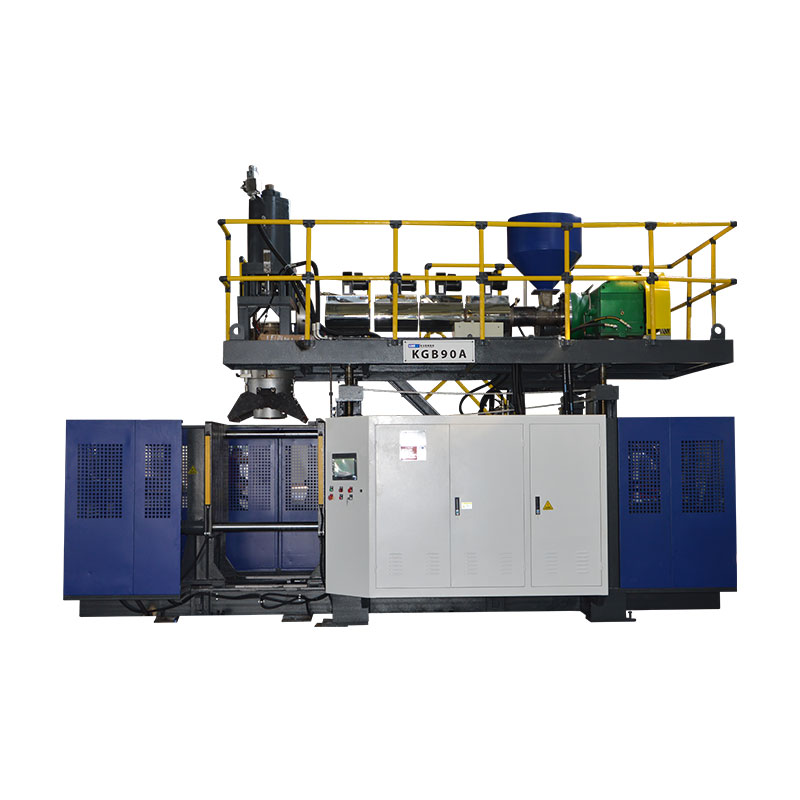
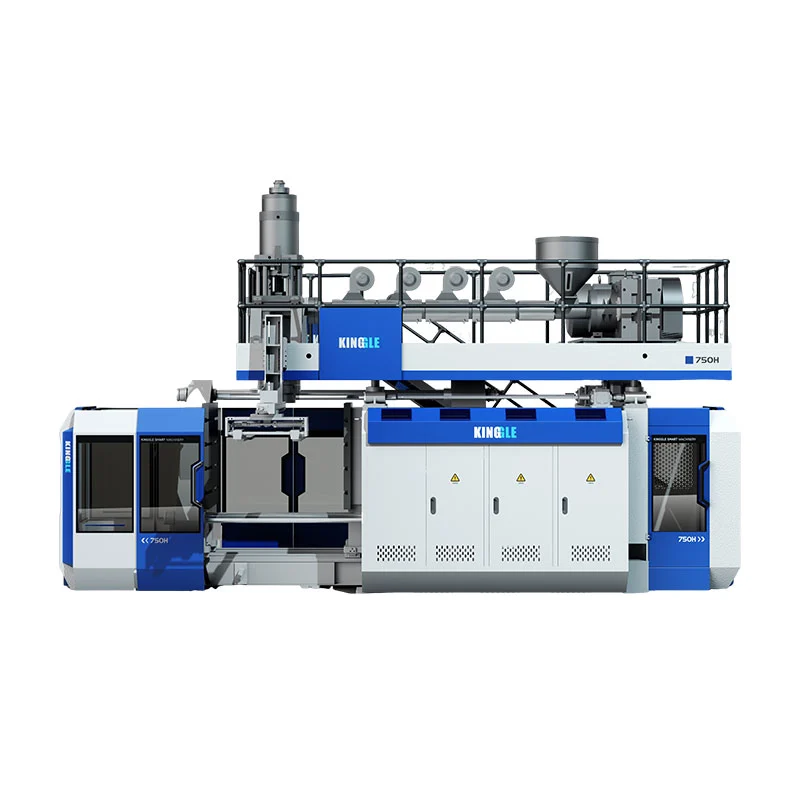
KGB5L र KGB5D ले सान्दर्भिक निरन्तर बाहिर निकाल्ने बोतल-मेसिन उदाहरणहरू प्रदान गर्दछ। तिनीहरूको प्रकाशित स्टेशन लेआउटहरूले निरीक्षण रेकर्डहरू व्यवस्थित गर्न मद्दत गर्दछ: स्टेशन पहिचान र, जहाँ लागू हुन्छ, टाउको र गुहा पहिचान सुरक्षित गर्नुहोस्। क्याटलगले कुनै पनि प्लेटफर्ममा उत्पादित प्रत्येक बोतलको लागि विश्वव्यापी ब्लो पिन पहिचान गर्दैन।


| प्रकाशित क्षेत्र | KGB5L | KGB5D |
|---|---|---|
| स्टेशन व्यवस्था | एकल | दोहोरो |
| अधिकतम कन्टेनर क्षमता | ५ लि | ५ लि |
| स्क्रू व्यास | ६० मिमी | 70 मिमी |
| HDPE पिघलने क्षमता | ५५ किलो/घन्टा | 80 kg/h |
स्रोतहरू: लिङ्क गरिएको KGB5L र KGB5D उत्पादन पृष्ठहरू। पिघलने क्षमता एक प्रकाशित सामग्री-थ्रुपुट क्षेत्र हो, स्वीकृत-बोतल दर वा गर्दन-गुणस्तर परिणाम होइन।
प्लेटफर्म पहिचान गर्न र उत्पादन छलफल फ्रेम गर्न ती तथ्याङ्कहरू प्रयोग गर्नुहोस्। ब्लो-पिन चयन अझै पनि बोतल फिनिश, मोल्ड, माउन्टिङ र वास्तविक उडाउने व्यवस्थामा निर्भर गर्दछ। डाइ-हेड स्पेसिफिकेशनमा सूचीबद्ध डाइ-पिन व्यास ब्लो-पिन रेखाचित्रको विकल्प होइन।
नयाँ मेसिन परियोजनाको लागि, टुलिङ स्कोप अनुमोदन गर्नु अघि बोतल र बन्द रेखाचित्रहरू प्रदान गर्नुहोस्। अवस्थित स्थापनाको लागि, हालको विधानसभा पहिचान र निरीक्षण प्रमाण थप्नुहोस्। दHDPE बोतल मेसिन चयन गाइडफराकिलो उत्पादन विशिष्टता कभर गर्दछ।
ब्लो पिन र घाँटी दोषहरूको बारेमा बारम्बार सोधिने प्रश्नहरू
के ब्लो पिन डाइ पिन जस्तै हो?
होइन। एक डाई पिन वा मन्डरेल पग्लने टुलिङको भाग हो। ब्लो पिनले उडिरहेको हावा प्रदान गर्दछ र विशेष डिजाइनमा घाँटी-सम्बन्धित कर्तव्यहरू हुन सक्छ। यसको संयोजन रेखाचित्रबाट कुनै पनि घटक पहिचान गर्नुहोस्। साझेदारी गरिएको शब्द "पिन" ले तिनीहरूको इन्टरफेस वा आयामहरू आदानप्रदानयोग्य बनाउँदैन।
के प्रत्येक एक्स्ट्रुजन ब्लो मोल्डिङ मेसिनले एउटै ब्लो-पिन डिजाइन प्रयोग गर्छ?
होइन। ब्लोइङ र फिनिसिङको व्यवस्था उत्पादन र टुलिङमा निर्भर हुन्छ। क्यालिब्रेसन, कूलिंग र काट्ने सुविधाहरू कन्फिगरेसन विशिष्ट हुन्। प्रतिस्थापन चयन गर्नु अघि वा अर्को मेसिनबाट सेटअप निर्देशन लागू गर्नु अघि वास्तविक सभा र आन्दोलन पुष्टि गर्नुहोस्। कन्टेनर भोल्युमले मात्र सही कम्पोनेन्ट पहिचान गर्न सक्दैन।
ब्लो पिन राम्रो अवस्थामा हुँदा बोतल चुहावट हुन सक्छ?
हो। निर्दिष्ट टोपी, सील सम्पर्क र परीक्षण व्यवस्था सहित पूर्ण बोतल-र-बन्द इन्टरफेस जाँच गर्नुहोस्। मोल्डिङ वा पछि ह्यान्डल गर्दा क्षति देखा पर्दछ कि निर्धारण गर्नुहोस्। एक चुहावट परिणाम असफल जाँच पहिचान गर्दछ; कुन उपकरण, कम्पोनेन्ट वा प्रक्रिया अवस्थाले विफलता निम्त्यायो भनेर आफैले पहिचान गर्दैन।
प्रतिस्थापन झटका पिन समीक्षा गर्न के जानकारी आवश्यक छ?
मेसिन मोडेल र क्रम संख्या, मोल्ड पहिचान, ब्लो-पिन विधानसभा रेखाचित्र र संशोधन प्रदान गर्नुहोस्। मिलन घाँटी उपकरण र सान्दर्भिक बोतल र बन्द रेखाचित्र थप्नुहोस्। दोष अनुसन्धानको लागि, नमूना पहिचान, फोटो, मापन र समस्या पहिलो पटक देखा पर्ने क्रम समावेश गर्नुहोस्। प्राविधिक कागजातहरूको लागि अनुमोदित सम्पर्क च्यानल प्रयोग गर्नुहोस्।
ब्लो पिन मर्मत वा बदले पछि के जाँच गर्नुपर्छ?
अनुमोदित कागजातहरू विरुद्ध असेंबली पहिचान र सेटअप पुष्टि गर्नुहोस्, त्यसपछि सहमत मापन सर्तहरू अन्तर्गत प्रभावित घाँटी सुविधाहरू निरीक्षण गर्नुहोस्। निर्दिष्ट बन्द संग सम्बन्धित प्याकेज परीक्षण दोहोर्याउनुहोस्। मात्रा र विफलताहरू रेकर्ड गर्नुहोस्, संशोधित सेटअप राख्नुहोस्, र निरन्तर जाँच र उत्पादन रिलीजको लागि गुणस्तर योजना पछ्याउनुहोस्।
मेसिन, टुलिङ र गर्दन-दोष विवरणहरू पठाउनुहोस्
मोडेल र क्रम संख्या, उपकरण पहिचान र चिन्हित दोष फोटोको साथ सुरु गर्नुहोस्। बोतल-र-बन्द आवश्यकताहरू, पहिलो प्रभावित उत्पादन चरण र कुनै पनि मापन परिणामहरू समावेश गर्नुहोस्। यी विवरणहरूले प्राविधिक छलफललाई परिभाषित सुरूवात बिन्दु दिन्छ।
उपकरण र उत्पादन आवश्यकता छलफल गर्नुहोस्Ningbo Kinggle Machinery Co., Ltd.कम्पनी जानकारी