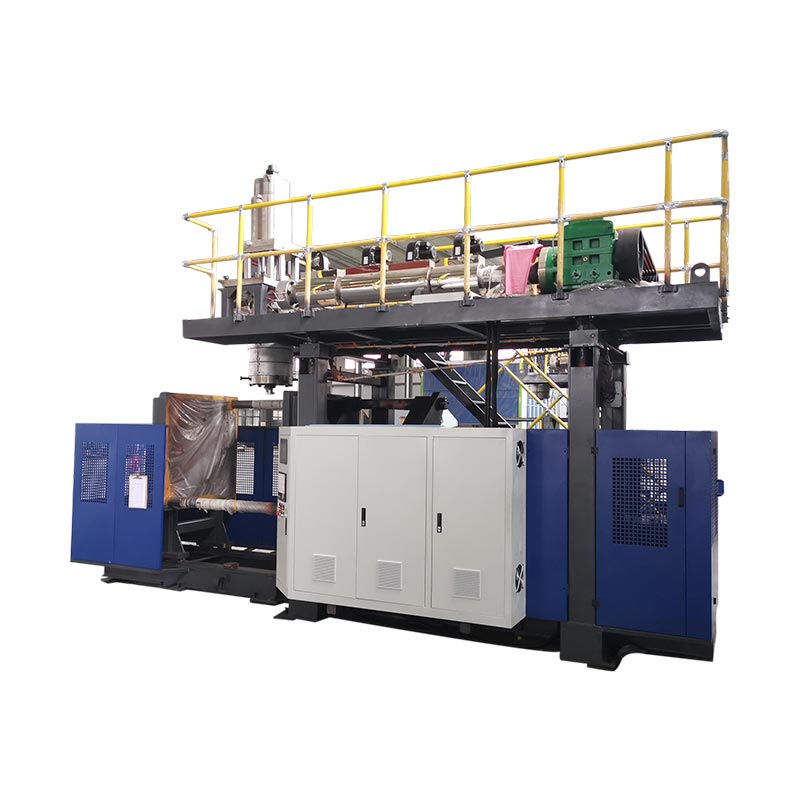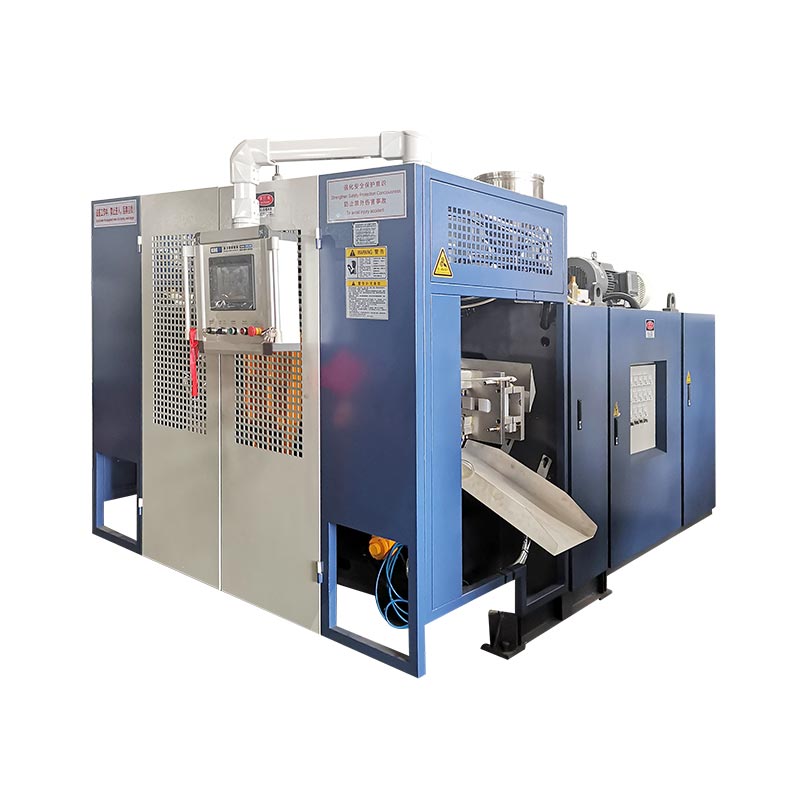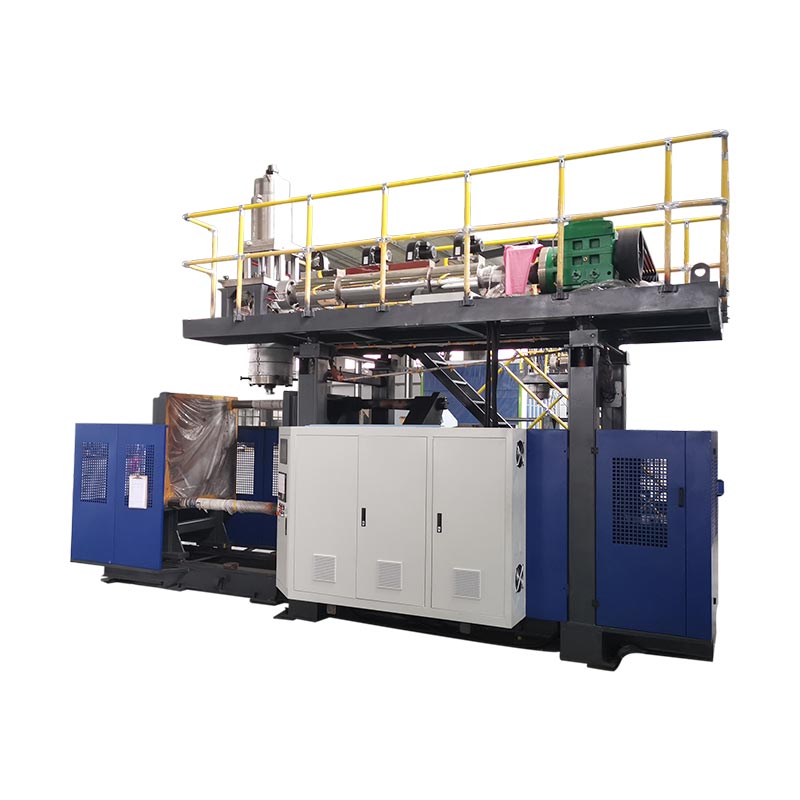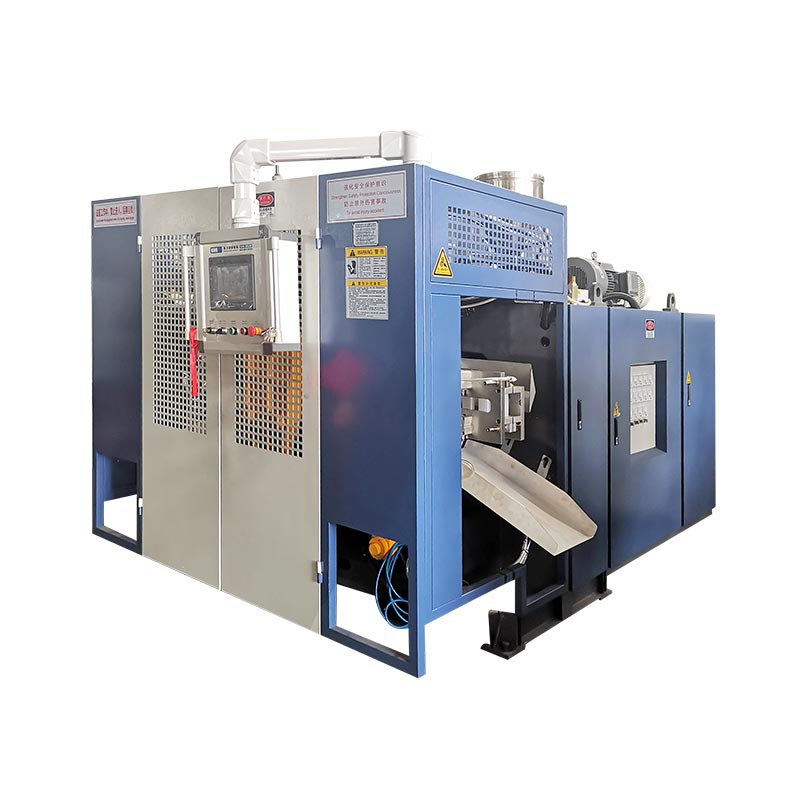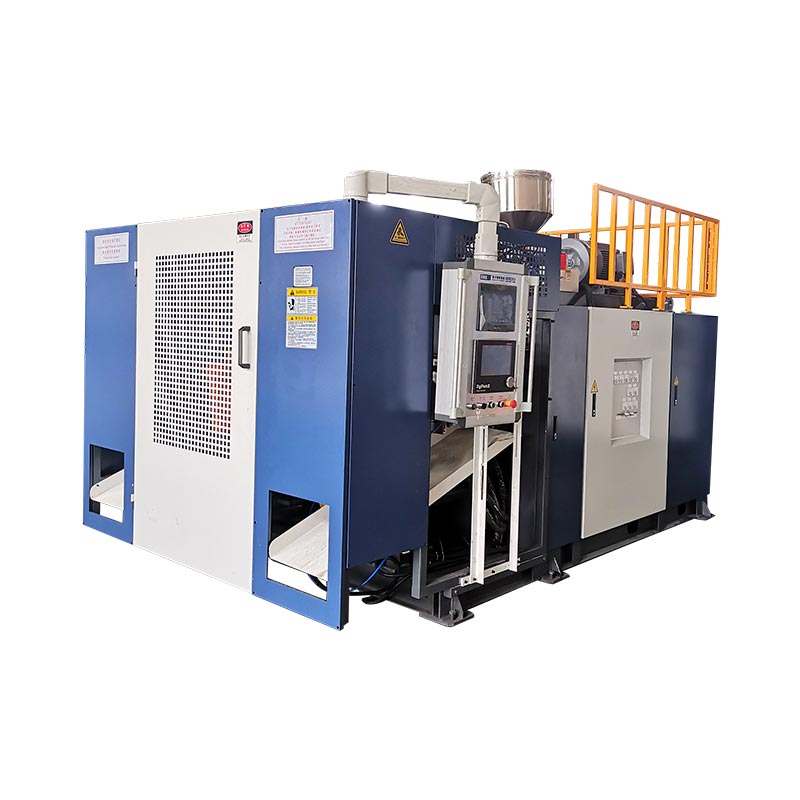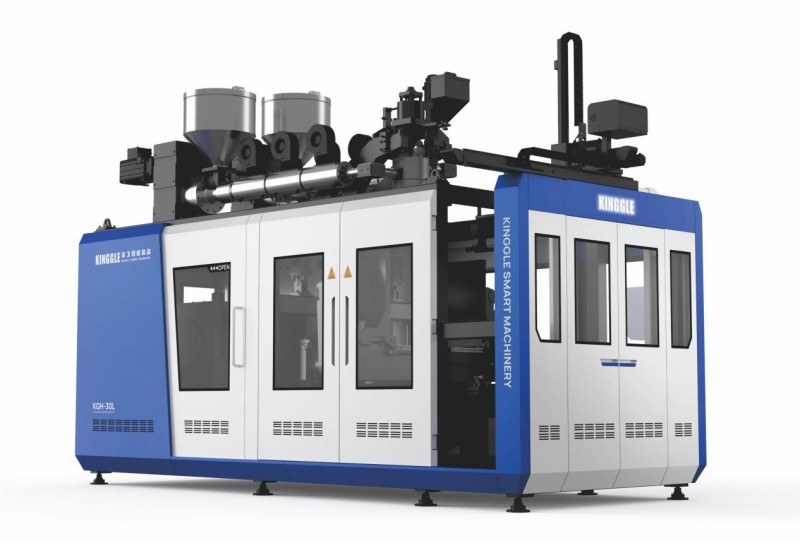
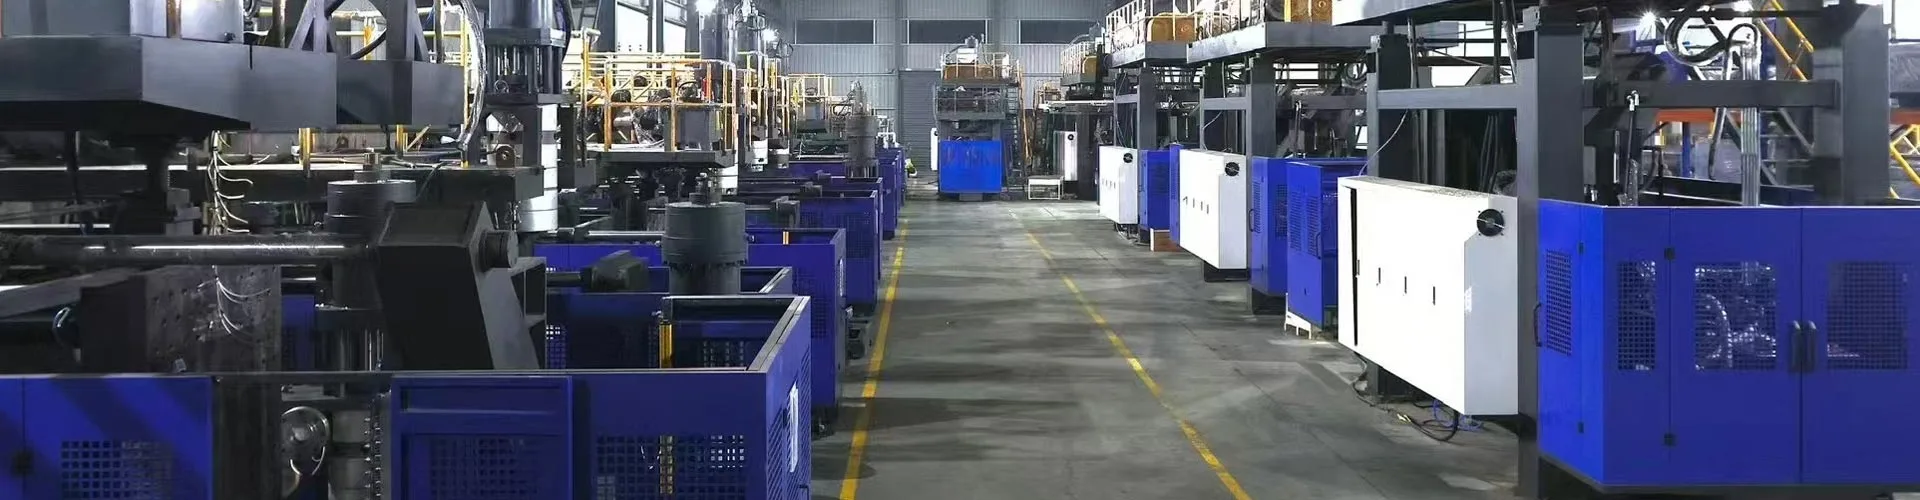
ब्लो मोल्डिङ मेसिनका मुख्य भागहरू फिडिङ र एक्सट्रुजन प्रणाली, डाइ हेड, मोल्ड र क्ल्याम्प, ब्लोइङ सिस्टम, कूलिङ सर्किट, ड्राइभ र कन्ट्रोल, र पार्ट-रिमुभल उपकरणहरू हुन्। तिनीहरूको व्यवस्था मोल्डिंग प्रक्रिया र मेसिन कन्फिगरेसनमा निर्भर गर्दछ। एक्स्ट्रुजन ब्लो मोल्डिङको लागि, प्रतिस्थापन विचार गर्नु अघि प्रत्येक कम्पोनेन्टलाई यसको प्रकार्य र असेम्बलीद्वारा पहिचान गर्नुहोस्।
एक कम्पोनेन्ट पहिचान गर्न, यसको संयोजन पत्ता लगाउनुहोस्, यसको कार्य पुष्टि गर्नुहोस् र सान्दर्भिक प्राविधिक जानकारी सङ्कलन गर्नुहोस्। एक तस्बिर वा परिचित नामले विरलै स्थापित गर्दछ कि दुई प्रतिस्थापन भागहरू एउटै मेसिनमा काम गर्नेछन्।
चार भिन्नताले महँगो मिश्रणलाई रोक्छ
- डाइ हेडले प्लास्टिकको ट्यूब बनाउँछ; ब्लो मोल्डले कन्टेनरको बाहिरी भाग बनाउँछ।
- डाइ पिन वा मन्ड्रेलले पिघलिएको बाटोलाई आकार दिन्छ। ब्लो पिनले हावा पुर्याउँछ र गर्दन-सम्बन्धित कार्यहरू गर्न सक्छ।
- एक नियन्त्रक आदेश, एक actuator स्थिति र एक मापन बोतल पर्खाल प्रमाण को विभिन्न टुक्रा हो।
- कम्पोनेन्ट नाम मिलाउनु भनेको प्रतिस्थापन-भाग पहिचानको सुरुवात मात्र हो।
मेसिनको पार्ट्सको नामकरण गर्नु अघि यसको प्रकार पहिचान गर्नुहोस्
मेसिनको पहिचान र प्राविधिक कागजातहरूबाट प्रक्रिया पुष्टि गर्नुहोस्। एक्स्ट्रुजन ब्लो मोल्डिङ, इन्जेक्शन ब्लो मोल्डिङ र स्ट्रेच ब्लो मोल्डिङले विभिन्न टुलिङ व्यवस्थाहरू मार्फत खोक्रो उत्पादनहरू बनाउँछ। तीनवटै संयोजन गर्ने कम्पोनेन्ट सूचीले स्थापित मेसिनले प्रयोग नगर्ने हार्डवेयर खोज्ने खरिदकर्तालाई पठाउन सक्छ।
एक्स्ट्रुजन ब्लो मोल्डिङ, वा EBM मा, एक एक्स्ट्रुडरले डाइ हेडमा पग्लिएको पोलिमर आपूर्ति गर्दछ। टाउकोले एउटा खोक्रो ट्यूब बनाउँछ जसलाई पेरिसन भनिन्छ, जसलाई मोल्डले कब्जा गर्छ र फुलाउँछ। Kinggle कोझटका मोल्डिंग मिसिन गाइडप्रक्रिया कोटिहरु को व्याख्या गर्दछ र यसको उपकरण फोकस को रूप मा एक्सट्रुजन ब्लो मोल्डिंग को पहिचान गर्दछ।
इन्जेक्शन ब्लो मोल्डिङ मेसिनले ब्लोइङ स्टेजमा स्थानान्तरण गर्नु अघि कोर रडको वरिपरि प्रिफर्म बनाउँछ। PET स्ट्रेच-ब्लो प्रणालीले प्रिफर्म र स्ट्रेचिङ अपरेशन प्रयोग गर्दछ। टूलिङ पहिचान गर्दा ती भिन्नताहरू महत्त्वपूर्ण हुन्छन्: IBM कोर-रड असेंबली र PET स्ट्रेच रड जेनेरिक EBM स्पेयर-पार्ट्स सूचीमा देखा पर्दैन।
एसेम्बली, पार्ट्स र प्रक्रिया सामाग्री अलग राख्नुहोस्
"ब्लो मोल्डिङ पार्ट्स" शब्दको अर्थ मेसिनका कम्पोनेन्टहरू वा प्रक्रियाद्वारा बनाइएका प्लास्टिक उत्पादनहरू हुन सक्छ। राज्य कुन अर्थ लागू हुन्छ। पेरिसन प्लास्टिक प्रशोधन भइरहेको छ, बदल्न सकिने मेसिनको भाग होइन। गुहा मोल्ड को एक विशेषता हो। एक डाइ हेड एक एसेम्बली हो जसमा आफ्नै पहिचान सहित धेरै कम्पोनेन्टहरू हुन्छन्।
मद्दत अनुरोध गर्दा विधानसभा पदानुक्रम प्रयोग गर्नुहोस्: मेसिन, प्रणाली, विधानसभा, त्यसपछि व्यक्तिगत भाग। उदाहरणका लागि, "हेड पिन" भन्दा "एक्सट्रुजन हेड, टुलिङ असेम्ब्ली, मन्डरेल" बढी उपयोगी छ। यो उपलब्ध हुँदा रेखाचित्र सन्दर्भ वा मूल भाग नम्बर थप्नुहोस्। यसले स्थानीय उपनाममा भरोसा नगरी आपूर्तिकर्तालाई सुरूवात बिन्दु दिन्छ।
| घटक समूह | कार्य | उपयोगी पहिचान प्रमाण |
|---|---|---|
| खुवाउने र बाहिर निकाल्ने | आपूर्ति, अभिव्यक्त, पिघल र राल मिश्रण | एक्स्ट्रुडर रेखाचित्र, पेंच / ब्यारेल विशिष्टता, मोटर प्लेट |
| टाउको र पारिसन टूलिंग मर्नुहोस् | पिघल वितरण गर्नुहोस् र ट्यूब बनाउनुहोस् | हेड मोडेल, उपकरण रेखाचित्र, विधानसभा संशोधन |
| Parison नियन्त्रण | उपकरण खोल्न आदेश परिवर्तन | नियन्त्रक संस्करण, actuator र प्रतिक्रिया पहिचान |
| मोल्ड र क्ल्याम्प | पारिसन क्याप्चर गर्नुहोस्, उपकरण समात्नुहोस् र बाह्य आकार परिभाषित गर्नुहोस् | मोल्ड आईडी, इन्टरफेस रेखाचित्र, क्ल्याम्प विधानसभा सन्दर्भ |
| उड्ने र चिसो गर्ने | पेरिसन फुलाउनुहोस् र गर्मी हटाउनुहोस् | ब्लो-उपकरण रेखाचित्र, एयर सर्किट र कूलिंग-सर्किट नक्शा |
| ड्राइभ र नियन्त्रण | पावर, अनुक्रम र मोनिटर प्रकार्यहरू | Schematics, उपकरण प्लेट, सफ्टवेयर र प्यारामिटर संस्करणहरू |
| टेक-आउट र परिष्करण | हटाउनुहोस् र, जहाँ समावेश छ, उत्पादन समाप्त गर्नुहोस् | ग्रिपर/फिक्स्चर रेखाचित्र र अनुमोदित लाइन कन्फिगरेसन |
राललाई खुवाउनुहोस् र पग्ल्नुहोस्: हपर, स्क्रू, ब्यारेल र ड्राइभ
फिड पथ स्क्रू अघि सुरु हुन्छ
हपरले एक्स्ट्रुडर फिड सेक्सनमा सामग्री आपूर्ति गर्दछ। एउटा परियोजनाले लोडरहरू, ब्लेंडरहरू, डोजिङ उपकरणहरू वा रिग्राइन्ड रिटर्न पनि समावेश गर्न सक्छ। छुट्टै इन्टरफेसहरूसँग पहिचान योग्य उपकरणको रूपमा व्यवहार गर्नुहोस्। हपरको उपस्थितिले मेसिन आपूर्तिमा स्वचालित कन्भिइङ, ड्राइङ वा ब्लेन्डिङ समावेश छ भनी प्रमाणित गर्दैन।
जब आउटपुट अनियमित हुन्छ, स्क्रूलाई दोष दिनु अघि राल ग्रेड, लट, मिश्रण र फिडिङ व्यवहार रेकर्ड गर्नुहोस्। सामग्री वितरणमा प्रतिबन्ध वा अवरोधले टाउकोमा पुग्ने कुरालाई असर गर्न सक्छ। मर्मत टोलीलाई वास्तविक रनसँग सम्बन्धित अवलोकनहरू चाहिन्छ, ठूलो एक्स्ट्रुडरको लागि अनुरोध मात्र होइन।
स्क्रू, ब्यारेल र तापक्रम प्रणालीले विभिन्न काम गर्छ
घुमाउने स्क्रूले ब्यारेल भित्र राललाई बुझाउँछ र काम गर्दछ। तताउने क्षेत्रहरूले तापक्रम नियन्त्रणमा तातो थप्छ, जबकि प्रक्रियाले मेकानिकल कार्य मार्फत ताप विकास गर्दछ। तापक्रम सेन्सरहरूले तिनीहरूको स्थापित स्थानहरूमा प्रतिक्रिया प्रदान गर्दछ। एक प्रदर्शित ब्यारेल-जोन तापमान तसर्थ प्रवाह पग्लने प्रत्येक भाग को प्रत्यक्ष मापन होइन।
हिटर र सेन्सरको पहिचान अलग राख्नुहोस्। कम-तापमान अलार्मले पावर सर्किट, हीटर, प्रतिक्रिया यन्त्र, तार वा नियन्त्रण सेटअप समावेश गर्न सक्छ। गल्ती पुष्टि नगरी हीटर बदल्दा मूल समस्या समाधान हुन सक्दैन। सार्वभौमिक प्रतिरोध वा तापक्रम सीमाको सट्टा वास्तविक तारिङ रेखाचित्र र योग्य विद्युतीय निदान प्रयोग गर्नुहोस्।
ड्राइभ पावर मूल्याङ्कन भन्दा बढी मिल्नुपर्छ
मोटर, गियरबक्स र युग्मनले स्क्रूमा गति हस्तान्तरण गर्दछ। तिनीहरूको मेकानिकल जडानहरू र अपरेटिङ आवश्यकताहरू स्थापित विधानसभासँग सम्बन्धित छन्। समान मूल्याङ्कन शक्ति भएको मोटर स्वचालित रूपमा उपयुक्त प्रतिस्थापन होइन, र समान नाममात्र व्यास भएको स्क्रूमा फरक ज्यामिति वा जडान विवरणहरू हुन सक्छन्।
पेंच वा ब्यारेल सोधपुछको लागि, मूल रेखाचित्र, मेसिन क्रम संख्या र सामग्री अनुप्रयोग प्रदान गर्नुहोस्। ड्राइभ सोधपुछको लागि, पूर्ण मोटर र गियरबक्स प्लेटहरू र सान्दर्भिक सम्मेलन सन्दर्भ समावेश गर्नुहोस्। सुरक्षित स्थितिबाट खिचिएका फोटोहरूमा मूल अभिमुखीकरण र जडान जानकारी सुरक्षित गर्नुहोस्। यी रेकर्डहरूले असफल वस्तुलाई यसको वरपरको ठूलो सम्मेलनबाट छुट्याउन मद्दत गर्दछ।
पेरिसन बनाउनुहोस्: डाइ हेड, डाइ टूलिङ र भित्ता-मोटाई नियन्त्रण
डाइ हेडले एक्स्ट्रुडरबाट पग्लिन्छ र यसलाई आउटलेट टुलिङमा वितरण गर्दछ। डाइ र म्यान्डरेल, कहिलेकाहीँ डाइ पिन वा कोर टूलिङको रूपमा वर्णन गरिएको छ, ट्यूब बन्ने कुण्डलीय मार्ग परिभाषित गर्दछ। शब्दावली हेड डिजाइन अनुसार भिन्न हुन्छ, त्यसैले नामित घटक सधैं रेखाचित्रमा जोडिएको हुनुपर्छ।
ब्लो मोल्डले फरक काम गर्छ। यो तातो पारिसन वरिपरि बन्द हुन्छ र कन्टेनरको बाहिरी भाग परिभाषित गर्दछ किनकि हावाले प्लास्टिकलाई गुफा विरुद्ध विस्तार गर्दछ। समस्या एक्स्ट्रुजन हेड, आउटलेट टूलिङ वा ब्लो मोल्डसँग सम्बन्धित छ कि छैन भनी पहिचान नगरी "नयाँ मोल्ड हेड" अर्डर गर्नाले अस्पष्टता सिर्जना गर्दछ।
निरन्तर र संचयक हेडहरू फरक भौतिक मार्गहरू छन्
निरन्तर-निकास व्यवस्थाले निरन्तर पिघलिएको आपूर्तिबाट पारिसन बनाउँछ। एक संचयक हेडले पिघलको मात्रा भण्डार गर्दछ र चक्रको समयमा यसलाई डिस्चार्ज गर्दछ। अतिरिक्त भण्डारण र डिस्चार्ज प्रकार्यहरूले टाउको विधानसभा र यसको नियन्त्रणहरू परिवर्तन गर्दछ। एक पिघल संचयक एक हाइड्रोलिक संचयक भन्दा फरक छ जसले तरल-शक्ति सर्किटमा ऊर्जा भण्डारण गर्दछ।
सिल, टुलिङ, हीटर वा एक्चुएटरहरू तुलना गर्नु अघि हेड आर्किटेक्चर पहिचान गर्नुहोस्। एक्लै आउटलेट व्यास मिलाएर वरपरको असेंबली, आन्दोलन वा नियन्त्रण इन्टरफेस मिल्दो छ भनेर स्थापित गर्दैन।
नियन्त्रक पर्खाल-मोटाई नियन्त्रणको मात्र एक भाग हो
एक parison-नियन्त्रण प्रणाली एक नियन्त्रक, actuator र प्रतिक्रिया व्यवस्था को माध्यम बाट एक प्रोग्राम गरिएको प्रोफाइल टुलिङ आन्दोलन मा लिंक गर्दछ। मुगकोझटका मोल्डिंग घटक सिंहावलोकननियन्त्रकहरू, एक्चुएटरहरू र सर्वो कम्पोनेन्टहरूलाई यसको समाधानहरूको अलग-अलग तत्वहरूको रूपमा वर्णन गर्दछ। यी घटक परिवारहरू नियन्त्रण र गति प्रणाली भित्र फरक कामहरू छन्।
व्यावहारिक निहितार्थ सरल छ: प्रतिस्थापन स्क्रिन वा नियन्त्रक एक्चुएटर, प्रतिक्रिया र मेसिन इन्टरफेसबाट स्वतन्त्र रूपमा चयन गर्न सकिँदैन। मूगको सिंहावलोकनले घटक परिवारहरू वर्णन गर्दछ; यसले एक विशेष Kinggle मेसिनमा कुन उपकरण स्थापना गरिएको छ भनेर पहिचान गर्दैन।
टुलिङ स्थिति र अन्तिम पर्खाल मोटाई पनि अलग रहनु पर्छ। बोतल भित्ता अझै पनि भौतिक व्यवहार, भाग ज्यामिति र प्रक्रिया अवस्थाहरूमा निर्भर गर्दछ। भित्ता-मापन रिपोर्टको रूपमा प्रदर्शित प्रोफाइललाई व्यवहार गर्नुको सट्टा मोल्ड गरिएको भाग प्रमाणित गर्नुहोस्। दparison प्रोग्रामिङ गाइडप्रोफाइल परिवर्तनहरू मापन उत्पादन स्थानहरूसँग जडान गर्दछ।
भागलाई आकार दिनुहोस् र छोड्नुहोस्: मोल्ड, क्ल्याम्प, ब्लो सिस्टम र टेक-आउट
ब्लो मोल्ड र क्ल्याम्पिङ एकाइ छुट्टाछुट्टै पहिचान गर्नुपर्छ। मोल्ड उत्पादन-विशिष्ट उपकरण हो। क्ल्याम्पिङ असेंबलीले त्यो उपकरणलाई समर्थन गर्दछ र सार्छ र आवश्यक चरणहरूमा बन्द राख्छ। प्लेटेन, गाइड, सिलिन्डर र कुनै पनि क्यारिज मेकानिज्म मेसिन कन्फिगरेसनसँग सम्बन्धित छ, स्वचालित रूपमा मोल्ड खरिदमा होइन।
प्रतिस्थापन सोधपुछका लागि, गुहाको तस्बिरले उत्पादन पहिचान गर्न सक्छ तर माउन्टिंग इन्टरफेसको बारेमा थोरै प्रकट गर्दछ। उपकरण ID र सान्दर्भिक मेसिन वा मोल्ड रेखाचित्र समावेश गर्नुहोस्। दएक्सट्रुजन ब्लो मोल्डिंग मोल्ड डिजाइन गाइडगुहा, पिन्च-अफ, कूलिङ, ब्लोइङ इन्टरफेस र हटाउने विधिले किन सँगै काम गर्नुपर्छ भनेर बताउँछ।
ब्लो पिन डाइ पिन होइन
डाइ पिन वा मन्डरेल पिघल्ने टुलिङसँग सम्बन्धित छ। ब्लो पिन एयर-डिलिभरीसँग सम्बन्धित छ र, केही कन्फिगरेसनहरूमा, नेक-फर्मिङ वा क्यालिब्रेसन व्यवस्था। दुबैलाई पसल फ्लोरमा "पिन" भनिन्छ, तर तिनीहरूले फरक कार्यहरू गर्छन् र फरक इन्टरफेसहरू छन्।
केही उत्पादनहरूले तल्लो ब्लोइङ सहित फरक ब्लोइङ व्यवस्था प्रयोग गर्छन्। एक्लै बोतल भोल्युमबाट ब्लो पिन अर्डर नगर्नुहोस्। उत्पादन समाप्त, उपकरण ज्यामिति, माउन्टिङ, चाल र हावा जडान अनुमोदित डिजाइन मिल्नुपर्छ। पिन वा ब्लोइङ असेंबलीको सही कार्यहरू त्यो डिजाइनमा निर्भर गर्दछ।
भाग हटाउने मोल्ड खोल्न बाहिर विस्तार हुन्छ
हटाउने प्रणालीले बनाइएको उत्पादनलाई अस्वीकार्य क्षति वा हस्तक्षेप बिना बाहिर निकाल्नु पर्छ। परियोजनाको आधारमा, हटाउने कार्यमा ग्रिपर, रोबोट, अर्को ह्यान्डलिंग मेकानिजम वा परिभाषित म्यानुअल अपरेशन समावेश हुन सक्छ। फ्ल्याश हटाउने, ह्यान्डल पंचिंग, चुहावट परीक्षण र कन्भेइङ छुट्टाछुट्टै उपकरण हुन सक्छ।
त्यो सीमा महत्त्वपूर्ण हुन्छ जब एक भाग अर्को मेसिनमा गलत रूपमा पुग्छ। मोल्ड खोलिए पछि मार्किङ वा विकृति हुन सक्छ। रेकर्ड गर्नुहोस् जहाँ यो पहिलो पटक देखा पर्दछ, कुन स्टेशन वा गुहाले यसलाई उत्पादन गर्यो, र यो ह्यान्डल गर्नु अघि उपस्थित थियो कि थिएन। ट्रिमिङ र कन्भेन्सिङ पछि मात्र निरीक्षण गरिएको दोषबाट मोल्ड पहिरनको निदान नगर्नुहोस्।
प्रतिस्थापन औंलाहरू, फिक्स्चर वा सेन्सरहरू अनुरोध गर्नु अघि अर्डर गरिएको टेक-आउट र फिनिशिंग स्कोप पुष्टि गर्नुहोस्। दस्वचालित मेसिन र पूर्ण-लाइन गाइडडाउनस्ट्रीम आपूर्तिबाट मेसिन कार्यहरू अलग गर्दछ। स्वचालन वास्तविक कन्फिगरेसन द्वारा पहिचान गरिनु पर्छ, शब्द "स्वचालित" बाट अनुमान गरिएको छैन।
चक्रलाई समर्थन गर्नुहोस्: हाइड्रोलिक, कूलिङ, सेन्सर र नियन्त्रणहरू
पावर र तरल सर्किट
हाइड्रोलिक मेसिनमा, मोटर र पम्पले हाइड्रोलिक पावर आपूर्ति गर्दछ। भल्भहरूले प्रवाहलाई प्रत्यक्ष वा विनियमित गर्दछ, र एक्चुएटरहरूले आन्दोलन उत्पादन गर्छन्। एक सर्वो-संचालित तेल पम्प हाइड्रोलिक प्रणालीको भाग रहन्छ। यसलाई विद्युतीय मोटर भन्नाले सम्पूर्ण मेसिनलाई विद्युतीय बनाउँदैन।
हावा प्रणाली निर्दिष्ट वायमेटिक र उडाउने कार्यहरू समर्थन गर्दछ। नियामकहरू, भल्भहरू, फिल्टरहरू, ट्युबिङहरू र उडाउने उपकरणको फरक भूमिका हुन्छ। सही देखिने जडान अझै पनि यसको सर्किट आवश्यकताहरू मिलाउन आवश्यक छ। योजनाबद्ध र पूर्ण उपकरण कोडबाट हाइड्रोलिक र वायवीय घटकहरू पहिचान गर्नुहोस्, शरीरको आकार वा पोर्ट उपस्थिति मात्र होइन।
कूलिंगमा धेरै अलग-अलग भारहरू छन्
मोल्डलाई तातो हटाउन आवश्यक छ, र मेसिनमा हाइड्रोलिक तेल वा अन्य निर्दिष्ट सर्किटहरू जस्ता अतिरिक्त शीतलन भारहरू हुन सक्छ। चिलर, टावर वा बिरुवाको पानी प्रणाली मेसिन आपूर्ति बाहिर बस्न सक्छ। हराएको बिरुवा उपकरणलाई मिसिन कम्पोनेन्टको रूपमा व्यवहार गर्नु अघि जिम्मेवारी सीमा नक्सा गर्नुहोस्।
मुख्य पानी आपूर्तिमा सामान्य पढाइले प्रत्येक मोल्ड शाखामा पर्याप्त परिसंचरण छ भनेर प्रमाणित गर्दैन। सर्किट पहिचान र वास्तविक अपरेटिङ अवलोकनहरू एकल लाइन-वाइड धारणा भन्दा बढी उपयोगी छन्। दउपयोगिता आवश्यकता गाइडमेसिन, मोल्ड र सहायक मागहरू कसरी अलग राख्ने भनेर व्याख्या गर्दछ।
HMI, PLC र प्रतिक्रिया यन्त्रहरू आदानप्रदान योग्य छैनन्
HMI अपरेटर इन्टरफेस हो। PLC ले मेसिनको नियन्त्रण तर्कलाई कार्यान्वयन गर्दछ, जबकि फिल्ड उपकरणहरूले संकेतहरू प्रदान गर्दछ र आदेशहरू पूरा गर्दछ। HMI मा सन्देशले रिपोर्ट गरिएको अवस्था पहिचान गर्दछ; यसले, आफैले, स्क्रिन त्रुटिपूर्ण छ वा प्रदर्शित उपकरण असफल भएको छ भनेर स्थापित गर्दैन।
कुनै पनि कुरा हटाउन वा परिवर्तन गर्नु अघि अलार्म, चक्र चरण र सान्दर्भिक अवलोकनहरू सुरक्षित गर्नुहोस्। प्रयोग गर्नुहोस्HMI सेटिङहरू र अलार्म गाइडत्यो रेकर्ड व्यवस्थित गर्न। नियन्त्रक, ड्राइभ वा प्रतिक्रिया प्रतिस्थापन पनि सही कार्यक्रम, प्यारामिटर र क्यालिब्रेसन आवश्यक हुन सक्छ।
सुरक्षा-सम्बन्धित यन्त्रहरूलाई तिनीहरूको निर्दिष्ट प्रतिस्थापन र प्रमाणीकरण प्रक्रिया चाहिन्छ। संयुक्त राज्य अमेरिका मा,OSHA को खतरनाक-ऊर्जा मार्गदर्शनअप्रत्याशित ऊर्जा वा भण्डारण ऊर्जाबाट सेवा जोखिमहरू सम्बोधन गर्दछ। अधिकृत कर्मचारीहरू मार्फत साइटको मेसिन-विशिष्ट प्रक्रिया पालना गर्नुहोस्। न त HMI स्टप वा सामान्य भाग गाइडले सुरक्षित पहुँच स्थापित गर्दछ।
Kinggle लगातार र संचयक मेसिनहरूमा भागहरू कसरी फरक छन् हेर्नुहोस्
वास्तविक प्लेटफर्म उदाहरणहरूले घटक नक्शा थप उपयोगी बनाउँछ। Kinggle कोKGB5L उत्पादन पृष्ठअनुवादात्मक मोल्ड-सिफ्टिङ मेकानिजमको साथ एकल-स्टेशन निरन्तर मेसिनको वर्णन गर्दछ। यसको तालिकाले 60 एमएम स्क्रू सूचीबद्ध गर्दछ र Mitsubishi PLC लाई सुविधा विवरणमा नाम दिइएको छ।

दKGB100B 120L पृष्ठबरु एक संचयक-हेड प्लेटफर्म वर्णन गर्दछ। यसले 100 मिमी स्क्रू सूचीबद्ध गर्दछ र हाइड्रोलिक सर्वो सञ्चालन, प्रत्यक्ष-दबाव मोल्ड लक र भित्ता-मोटाई नियन्त्रणको वर्णन गर्दछ। यसको भण्डारण र डिस्चार्ज व्यवस्थाले घटक छलफललाई फरक संरचना दिन्छ।

| वस्तु | KGB5L | KGB100B | के फरक फरक हुन्छ |
|---|---|---|---|
| प्रकाशित वास्तुकला | एकल-स्टेशन निरन्तर निकासी | एक्युमुलेटर-हेड एक्सट्रुसन | हेड असेंबली र चक्र सम्बन्ध |
| प्रकाशित पेंच व्यास | ६० मिमी | 100 मिमी | विभिन्न extruder सन्दर्भ; व्यास पूर्ण भाग विशिष्टता होइन |
| प्रकाशित मोल्ड व्यवस्था | अनुवादात्मक मोल्ड परिवर्तन | पृष्ठमा वर्णन गरिएको निश्चित उद्घाटन/समापन व्यवस्था | सही क्ल्याम्प र आन्दोलन विधानसभा पहिचान गर्नुहोस् |
| प्रतिस्थापन पहिचान | यस मेसिनको निर्मित कागजातहरू प्रयोग गर्नुहोस् | यस मेसिनको निर्मित कागजातहरू प्रयोग गर्नुहोस् | साझा कम्पोनेन्ट नामबाट कुनै आदानप्रदान हुन सक्दैन |
स्रोतहरू: दुई लिङ्क गरिएका Kinggle उत्पादन पृष्ठहरू। कन्फिगरेसन विवरण र स्क्रू व्यासहरू क्याटलग जानकारी हुन्, ग्राहकको स्थापित मेसिनबाट मापन होइन।
यी उदाहरणहरूले किन "एक किंगल स्क्रू," "एक हाइड्रोलिक भल्भ" वा "एक भित्ता नियन्त्रक" धेरै फराकिलो आदेश विवरण छ भनेर देखाउँछ। एउटै मेसिन परिवार भित्र पनि, क्रम संख्या, स्वीकृत परिवर्तनहरू र हालको विधानसभा संशोधन कुरा। उत्पादन-पृष्ठ डेटाले प्लेटफर्म पत्ता लगाउन सक्छ, तर यसले सामग्रीको रूपमा निर्मित बिललाई प्रतिस्थापन गर्न सक्दैन।
खरिदका लागि, तीनवटा रेकर्डहरू अलग गर्नुहोस्: क्याटलगले के वर्णन गर्छ, के अर्डर समावेश छ, र अहिले के स्थापना गरिएको छ। पछिको परिमार्जनले ड्राइभ, सेन्सर वा उपकरण परिवर्तन गरेको हुन सक्छ। प्रतिस्थापन चयन गर्नु अघि ती रेकर्डहरू मिलाउनुहोस्, विशेष गरी जब पुरानो कम्पोनेन्टले मूल रेखाचित्रसँग मेल खाँदैन।
सेवा सोधपुछको क्रममा, प्रभावित उपप्रणालीलाई सिंहावलोकन फोटोमा चिन्ह लगाउनुहोस् र पढ्न सकिने कम्पोनेन्ट लेबल छुट्टै संलग्न गर्नुहोस्। दुवै तस्बिरहरूलाई मेसिन सिरियल नम्बरमा लिङ्क गर्नुहोस्। स्थापना सन्दर्भ बिना क्लोज-अपले लुकाउन सक्छ कि वस्तु एक्सट्रुजन ड्राइभ, हाइड्रोलिक प्याकेज वा सहायकको हो।
अर्डर गर्नु अघि सही प्रतिस्थापन पहिचान गर्नुहोस्
अवलोकन गरिएको समस्या र अंश पहिचानबाट सुरु गर्नुहोस्, कम्पोनेन्ट असफल भएको निष्कर्ष होइन। असमान पर्खाल, ढिलो चाल वा तापमान अलार्म धेरै कारण हुन सक्छ। सर्तहरू रेकर्ड गर्नुहोस् र प्रतिस्थापन खरिद गर्नु अघि अनुमोदित निदान प्रक्रिया मार्फत गल्ती पुष्टि गर्नुहोस्।
दझटका मोल्डिंग दोष गाइडउत्पादन लक्षणहरू व्यवस्थित गर्न उपयोगी छ। सेवा अन्तरालहरूको लागि, प्रयोग गर्नुहोस्रोकथाम मर्मत चेकलिस्टस्थापित मेसिनको म्यानुअलको साथमा। कम्पोनेन्ट सिंहावलोकनले प्रत्येक राल, कर्तव्य चक्र र सञ्चालन वातावरणको लागि एक प्रतिस्थापन उमेर तोक्न हुँदैन।
| रेकर्ड | समावेश गर्नुहोस् | किन यो महत्त्वपूर्ण छ |
|---|---|---|
| मेसिनको पहिचान | मोडेल, सिरियल नम्बर र पहिचान प्लेट फोटो | निर्माण र यसको कागजात पत्ता लगाउँछ |
| विधानसभा पहिचान | प्रणाली, विधानसभा रेखाचित्र, मूल भाग नम्बर र संशोधन | समान वस्तुहरूबाट एउटा कम्पोनेन्ट छुट्याउँछ |
| उपकरण जानकारी | पूर्ण निर्माता कोड र पढ्न योग्य मूल्याङ्कन | आंशिक कोडले कन्फिगरेसन भिन्नता हटाउन सक्छ |
| जडानहरू | सान्दर्भिक माउन्टिङ, शाफ्ट, तरल पदार्थ, विद्युतीय वा सिग्नल इन्टरफेसहरू | दृश्य समानता भन्दा बढी पुष्टि गर्दछ |
| इतिहास बदल्नुहोस् | स्वीकृत प्रतिस्थापन, परिमार्जन र सफ्टवेयर परिवर्तनहरू | हालको मेसिनसँग मौलिक रेखाचित्र मिलाउँछ |
| गल्ती प्रमाण | अलार्म, चक्र चरण, मापन, चिन्हित नमूनाहरू र सुरक्षित फोटोहरू | रिपोर्ट गरिएको लक्षणलाई असफल वस्तुबाट अलग गर्न मद्दत गर्दछ |
छोटो, नियन्त्रित पहिचान अनुक्रम प्रयोग गर्नुहोस्
- मेसिनको रेखाचित्र वा भागहरूको सूचीमा वस्तु पत्ता लगाउनुहोस् र यसको एसेम्बली सन्दर्भ रेकर्ड गर्नुहोस्।
- पूर्ण लेबल र वरपरको स्थापनालाई सुरक्षित, अनुमति दिइएको स्थितिबाट खिच्नुहोस्।
- सान्दर्भिक मेकानिकल, इलेक्ट्रिकल र फ्लुइड इन्टरफेसहरू आपूर्तिकर्ताको विनिर्देशसँग मिलाउनुहोस्।
- कागजात प्रतिस्थापन वा संशोधन र स्थापना गर्नु अघि आवश्यक प्राविधिक स्वीकृति प्राप्त गर्नुहोस्।
- अधिकृत प्रतिस्थापन पछि, उत्पादन जारी गर्नु अघि आवश्यक सेटअप, प्रतिक्रिया, सुरक्षा प्रकार्य र उत्पादन परिणाम प्रमाणित गर्नुहोस्।
विभिन्न घटक वर्गहरूलाई फरक प्रमाण चाहिन्छ। एक हीटरलाई यसको निर्दिष्ट विद्युतीय र स्थापना विवरणहरू चाहिन्छ। एक भल्भ सही सर्किट प्रकार्य र उपकरण कन्फिगरेसन आवश्यक छ। एक मेकानिकल उपकरण यसको रेखाचित्र र इन्टरफेस आवश्यक छ। एक नियन्त्रण प्रतिस्थापन संस्करण र प्यारामिटर जाँच आवश्यक छ। फोटोले यी रेकर्डहरूलाई समर्थन गर्न सक्छ तर हरेक लुकेका आवश्यकताहरू स्थापित गर्न सक्दैन।
सही आपूर्ति गरिएको वस्तु र कुनै पनि स्वीकृत विकल्पको लिखित पुष्टिकरण अनुरोध गर्नुहोस्। सेवा अभिलेखमा पुरानो र नयाँ पहिचानहरू सुरक्षित गर्नुहोस्। त्यो रेकर्ड अर्को असफलता मा एक खरीद विवरण भन्दा बढी उपयोगी छ कि "उटा मोल्डिंग मेसिनरी को लागी एक अतिरिक्त भाग" मात्र भन्छ।
पढ्न नसकिने लेबललाई थप प्रमाण चाहिन्छ, अनुमानित भाग नम्बर होइन। पहिचान समाधान गर्न रेखाचित्र स्थिति, स्थापना फोटोहरू र मेसिन रेकर्ड प्रयोग गर्नुहोस्। नजिकैको मेसिनबाट कोड प्रतिलिपि नगर्नुहोस् किनभने यसको कम्पोनेन्ट समान देखिन्छ।
झटका मोल्डिंग मेशिन पार्ट्स बारे बारम्बार सोधिने प्रश्नहरू
एक झटका मोल्डिंग मिसिन को मुख्य भागहरु के हो?
एक्स्ट्रुजन मेसिनका लागि, मुख्य समूहहरू फिडिङ र एक्सट्रुजन, डाइ हेड र टुलिङ्ग, पेरिसन कन्ट्रोल, मोल्ड र क्ल्याम्प, ब्लोइङ, कूलिङ, ड्राइभ र कन्ट्रोल, र उत्पादन हटाउने हुन्। सही व्यवस्था प्लेटफर्म र परियोजना मा निर्भर गर्दछ। पहिले प्रक्रिया पहिचान गर्नुहोस्, त्यसपछि मानक उपकरणहरू, चयन गरिएका विकल्पहरू र छुट्टै सहायकहरू छुट्याउन यसको एसेम्बली कागजातहरू प्रयोग गर्नुहोस्।
डाइ हेड र ब्लो मोल्डमा के फरक छ?
डाइ हेडले पग्लिएको पोलिमरलाई ह्यान्डल गर्छ र यसको आउटलेट टूलिङ मार्फत पेरिसन बनाउँछ। ब्लो मोल्ड त्यो पेरिसन वरिपरि बन्द हुन्छ र मुद्रास्फीतिको समयमा उत्पादनको बाहिरी भाग परिभाषित गर्दछ। एक मोल्ड गुहा, मर वा पूर्ण हेड विधानसभा त्यसैले फरक अर्डर वस्तु हो। एक्लै "मोल्ड" शब्दमा भर पर्नुको सट्टा विधानसभा सन्दर्भ दिनुहोस्।
के ब्लो पिन डाइ पिन वा मन्ड्रेल जस्तै हो?
होइन। एक डाई पिन वा मन्डरेल पग्लिने टुलिङसँग सम्बन्धित छ र कुण्डाकार आउटलेट परिभाषित गर्न मद्दत गर्दछ। ब्लो पिनले हावाको परिचय दिन्छ र विशिष्ट डिजाइनमा घाँटी बनाउने वा क्यालिब्रेसन कर्तव्यहरू हुन सक्छ। साझेदारी गरिएको शब्द "पिन" ले कम्पोनेन्टहरू विनिमेय बनाउँदैन। कुनै पनि वस्तु पहिचान गर्नको लागि वास्तविक उपकरण रेखाचित्र प्रयोग गर्नुहोस्।
के भागहरू विभिन्न ब्लो मोल्डिङ मेसिनहरू बीच आदानप्रदान गर्न योग्य छन्?
एक सामान्य नाम, समान उपस्थिति वा मिल्दो हेडलाइन मूल्याङ्कनबाट आदानप्रदान योग्यता मान्नुहुन्न। पूरा यन्त्र कोड, एसेम्बली रिभिजन, माउन्टिङ, जडान र अपरेटिङ प्रकार्य मिल्नुपर्छ। नियन्त्रणहरू सफ्टवेयर, प्यारामिटर र प्रतिक्रिया अनुकूलतामा पनि निर्भर हुन सक्छन्। कुनै पनि विकल्प स्थापित कन्फिगरेसनको लागि क्याटलग फोटोबाट अनुमान लगाउनुको सट्टा अनुमोदित हुनुपर्छ।
प्रतिस्थापन भाग पहिचान गर्न के जानकारी आवश्यक छ?
मेसिनको मोडेल र सिरियल नम्बर, मूल भाग नम्बर, एसेम्बली रेखाचित्र सन्दर्भ, संशोधन र स्पष्ट लेबल फोटोहरू पठाउनुहोस्। सान्दर्भिक इन्टरफेसहरू, अनुमोदित परिमार्जनहरू र अवलोकन गरिएको त्रुटि समावेश गर्नुहोस्। नियन्त्रण यन्त्रहरूको लागि, संस्करण र कन्फिगरेसन रेकर्डहरू पनि सुरक्षित गर्नुहोस्। यसले अनुसन्धानलाई कम्पोनेन्टहरूको फराकिलो वर्गको सट्टा एक विशेष वस्तु पहिचान गर्न अनुमति दिन्छ।
एक विशेष भाग सोधपुछ तयार गर्नुहोस्
Kinggle मेसिनको लागि, मेसिन प्लेट, एसेम्बली सन्दर्भ र पढ्न सकिने कम्पोनेन्ट लेबलबाट सुरु गर्नुहोस्। समस्या रेकर्ड र सान्दर्भिक रेखाचित्रहरू थप्नुहोस्, त्यसपछि प्याकेज मार्फत पठाउनुहोस्Kinggle सम्पर्क पृष्ठ। स्थापित भाग को पहिचान सही प्रतिस्थापन पुष्टि तिर पहिलो कदम हो।