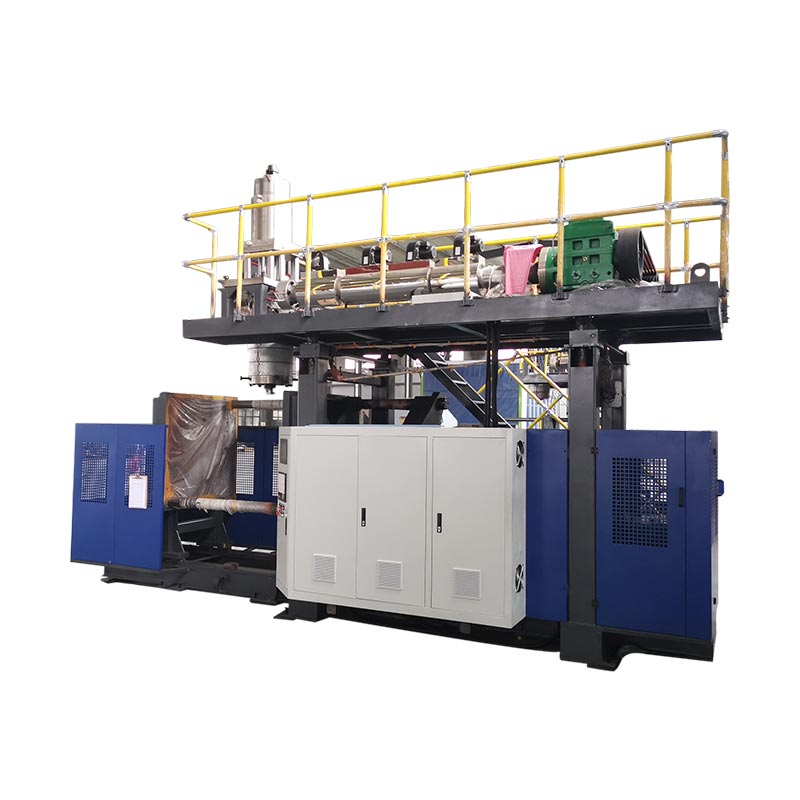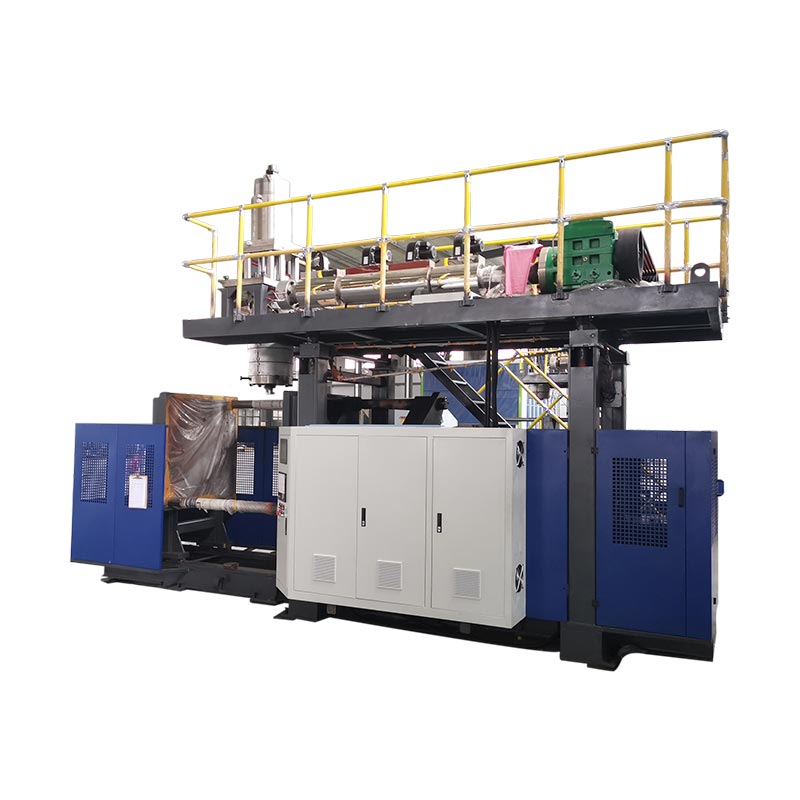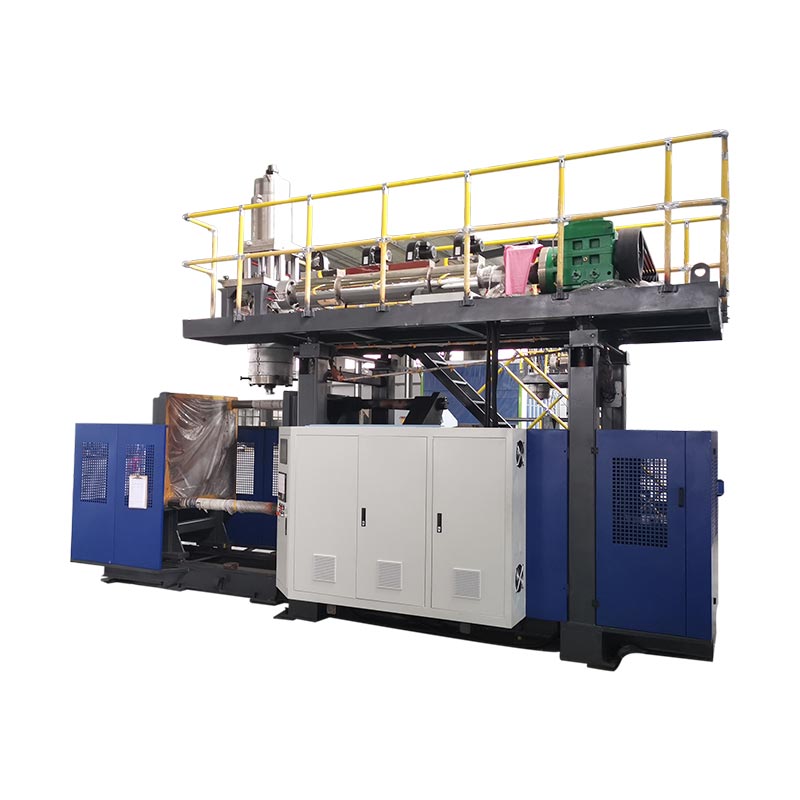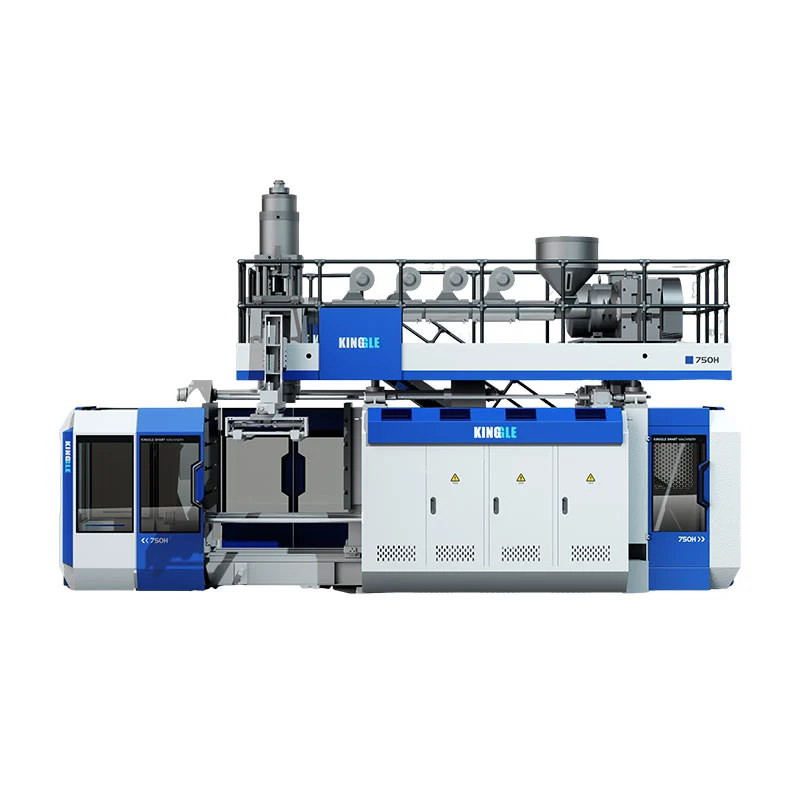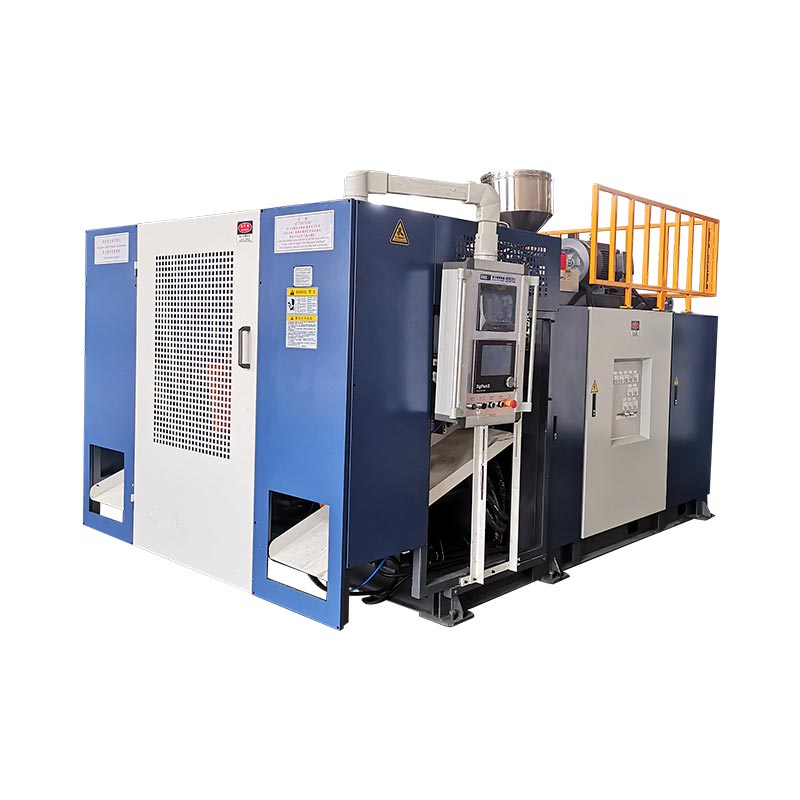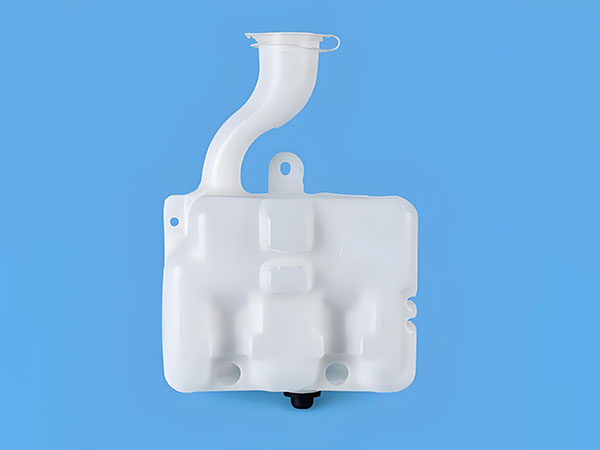
अटोमोटिभ ब्लो मोल्डिङले हावा नलिका र तरल पदार्थ जलाशय जस्ता खाली भागहरू उत्पादन गर्न सक्छ। उपकरण चयन भाग रेखाचित्र, निर्दिष्ट राल र स्वीकृति आवश्यकताहरु संग सुरु हुन्छ। मेसिनको विज्ञापित कन्टेनर भोल्युमले मात्र यो निश्चित गर्न सक्दैन कि यसले एक विशेष डक्ट बनाउँछ, यसको मोल्ड समायोजन गर्दछ वा आवश्यक समाप्त आउटपुट प्रदान गर्दछ।
एक उपयोगी खरीद समीक्षा पूर्ण प्रक्रिया मार्फत भाग पछ्याउँछ: गठन, हटाउने, ट्रिमिङ, विधानसभा र निरीक्षण। नाममात्र आउटपुट वा मूल्य तुलना गर्नु अघि अनिवार्य उत्पादन र उपकरण आवश्यकताहरू समाधान गर्नुहोस्। अन्यथा, द्रुत मोल्डिंग चक्रले उत्पादन सेल लुकाउन सक्छ जुन अझै पनि यसको डेलिभरी लक्ष्य छुटेको छ।

ब्लो मोल्डिंग मोटर वाहन भागहरू: अनुप्रयोगहरू र प्रक्रिया उपयुक्तता
अटोमोटिभका पार्टपुर्जाहरू खाली छन् भन्ने तथ्यलाई नभई उनीहरूले के गर्नुपर्छ भनेर समूह बनाउनुहोस्। केबिन एयर डक्ट, इन्जिन एयर-इनटेक कम्पोनेन्ट र तरल जलाशयलाई फरक-फरक समीक्षा चाहिन्छ। तिनीहरूको अपरेटिङ सर्तहरू र इन्टरफेसहरूले मेसिन प्रस्तावले जवाफ दिनै पर्ने प्रश्नहरू निर्धारण गर्छन्।
| भाग परिवार | स्थापना गर्न इनपुटहरू | उपकरण र उपकरण प्रश्नहरू |
|---|---|---|
| केबिन HVAC नलिकाहरू | वायु मार्ग, जडान ज्यामिति, स्थापना ठाउँ र निर्दिष्ट कार्यात्मक जाँचहरू | के प्रस्तावित मार्गले शरीर बनाउन सक्छ र पहुँचयोग्य ट्रिमिङ र निरीक्षण स्थानहरू छोड्न सक्छ? |
| इन्जिन एयर-इनटेक भागहरू | निर्दिष्ट तापमान, दबाब वा भ्याकुम अवस्था, मिडिया एक्सपोजर र जडान आवश्यकताहरू | के राल, गठन मार्ग र पूर्ण सेल ती विशेष अवस्थाहरू अनुरूप छन्? |
| तरल भण्डारहरू | तरल पदार्थ, सेवा सर्तहरू, पोर्टहरू, माउन्टिंग सुविधाहरू र स्वीकृति मापदण्ड | शरीर, इन्टरफेस र कुनै पनि त्यसपछिको असेंबली कसरी उत्पादन र प्रमाणित हुनेछ? |
| अन्य खाली प्राविधिक भागहरू | लोड केसहरू, आयामहरू, विधानसभा सुविधाहरू र उद्देश्य प्रयोग | के ब्लो मोल्डिङ उपयुक्त छ, वा अर्को गठन वा जोडिने मार्ग तुलना गर्नुपर्छ? |
इन्धन-प्रणाली परियोजनाहरूलाई छुट्टै स्वीकृति मार्गमा राख्नुहोस्। उदाहरणका लागि,RISE ले प्लास्टिकको इन्धन-ट्याङ्की आगो परीक्षणको वर्णन गर्दछUN नियमन 34, Annex 5, खण्ड 5 अन्तर्गत। त्यो एक विशिष्ट परीक्षण दायरा हो, पूर्ण अनुमोदन चेकलिस्ट होइन। वास्तविक इन्धन-प्रणाली परियोजनाको लागि लागू बजार, आवश्यकताहरू र स्वीकृति जिम्मेवारीहरू स्थापना गर्नुहोस्; "कार ट्याङ्कीहरू" लाई सूचीबद्ध गर्ने मेसिन क्याटलगले इन्धन ट्याङ्कीको अनुरूप उत्पादन स्थापना गर्दैन।
ब्लो-मोल्डेड HVAC डक्टहरू: ज्यामिति, इन्टरफेस र मेसिन आवश्यकताहरू
ब्लो-मोल्ड गरिएको HVAC डक्टहरूका लागि, हावा मार्ग र प्रत्येक जडानलाई सँगै समीक्षा गर्नुहोस्। एक शरीर जुन गठन गर्न सकिन्छ अझै पनि खोल्न आवश्यक छ जुन ट्रिम गर्न सकिन्छ, स्थित र जाँच गर्न सकिन्छ। त्यसकारण अनुकूलित प्लास्टिक डक्टवर्कले मोल्डेड ज्यामिति र अभिप्रेत समाप्त ज्यामिति परिभाषित गरी उद्धरण चरणमा पुग्नुपर्दछ।
इन्जिन एयर-इनटेक आवश्यकताहरूबाट अलग केबिन भेन्टिलेशन
इन्जिन एयर-इनटेक सामग्री वा परीक्षण अवस्थालाई केबिन डक्टमा स्थानान्तरण नगर्नुहोस् किनभने दुवैले हावा बोक्छन्। स्थापना वातावरण, अनुमोदित सामग्री र विशेष भागको लागि आवश्यक जाँचहरू रेकर्ड गर्नुहोस्। यदि दबाब, भ्याकुम, तापक्रम साइकल चलाउने वा फ्लुइड एक्सपोजरले महत्त्वपूर्ण छ भने, परियोजना विशिष्टतामा सान्दर्भिक अवस्थाहरू पहिचान गर्नुहोस्।
समाप्त जडानको समीक्षा गर्नुहोस्, न केवल मोल्ड गरिएको उद्घाटन
जडान समाप्ति, माउन्टिङ डेटा, खण्ड परिवर्तन र रेखाचित्रमा प्रस्तावित ट्रिमिङ स्थानहरू चिन्ह लगाउनुहोस्। त्यसपछि जाँच गर्नुहोस् कि भाग कसरी परिष्करण वा निरीक्षण फिक्स्चरमा बस्नेछ। एक उपयोगी समीक्षा प्रश्न हो कि एउटै ड्याटम प्रणालीले ट्रिमिङ, मापन र एसेम्बलीको समयमा भागलाई लगातार पत्ता लगाउन सक्छ।
सेल परिभाषित गर्नु अघि कुनै आवश्यक प्रवाह, मार्ग, फिट वा सील जाँच निर्दिष्ट गर्नुहोस्। यी जाँचहरूलाई समर्पित फिक्स्चर वा छुट्टै स्टेशनहरू आवश्यक हुन सक्छ। तिनीहरूसँग एक तोकिएको आपूर्तिकर्ता र स्वीकृति विधि हुनुपर्छ, सट्टा ब्लो मोल्डिङ मेसिनको साथ आउनु पर्छ।
मेसिन साइज छनौट गर्नु अघि प्रक्रिया मार्ग छनौट गर्नुहोस्
ठुलो मेसिन चयन गर्नु अघि पेरिसन मोल्ड गुहामा कसरी पुग्छ भनेर छलफल गर्नुहोस्। पेरिसन तातो खोक्रो ट्यूब हो जुन प्रक्रियाले बनाउँछ र फुलाउँछ। यसको ह्यान्डलिंग र प्लेसमेन्ट ज्यामिति अनुरूप हुनुपर्छ।
परम्परागत एक्सट्रुजन बनाम थ्रीडी सक्शन ब्लो मोल्डिंग
थ्रीडी सक्शन ब्लो मोल्डिङको टोरेको प्राविधिक व्याख्यालामो, जटिल खोक्रो आकारहरूको लागि मोल्ड गुहामा पेरिसन परिचय गराउने सक्शनलाई वर्णन गर्दछ। यो एक अलग प्रक्रिया व्यवस्था हो। पारम्परिक एक्स्ट्रुजन ब्लो मोल्डिङ मेसिनलाई भाग-हटाउने रोबोटको साथ त्यो क्षमताको बराबर प्रमाण मान्नु हुँदैन।
अप्ठ्यारो मार्गको लागि, वास्तविक ज्यामिति र राल प्रयोग गरेर फारमिङ-रूट समीक्षा अनुरोध गर्नुहोस्। परम्परागत एक्स्ट्रुजन ब्लो मोल्डिङ, एक विशेष प्लेसमेन्ट वा सक्शन मार्ग, र उपयुक्त भएमा मोल्डेड खण्डहरूमा जोडिएको तुलना गर्नुहोस्। तुलनाले सम्भाव्यता, इन्टरफेस र डाउनस्ट्रीम कार्यलाई सम्बोधन गर्नुपर्दछ, एउटा मार्ग प्रत्येक मोटर वाहन डक्टमा उपयुक्त हुन्छ भनेर मान्नुको सट्टा।
पिघल डेलिभरी र ड्राइभ कन्फिगरेसन अलग राख्नुहोस्
निरन्तर निकासी र एक्युमुलेटर-हेड अपरेशनले पिघल डेलिभरीको वर्णन गर्दछ। Parison प्लेसमेंट प्रक्रिया को एक फरक भाग को वर्णन गर्दछ। हाइड्रोलिक, सर्वो-हाइड्रोलिक र बिजुली ड्राइभले एक्चुएशन वर्णन गर्दछ। यी अलग-अलग अक्षहरूमा तुलना गर्दा उद्धरणहरू व्याख्या गर्न सजिलो बनाउँछ र स्वचालन लेबललाई निर्माण क्षमताको लागि खडा हुनबाट रोक्छ।
वास्तविक मोटर वाहन अनुप्रयोगको लागि ब्लो मोल्डिंग रेजिनहरू चयन गर्नुहोस्
ग्रेड निर्दिष्ट गर्नुहोस्, न केवल बहुलक परिवार। "PA" वा "PP" ले सुदृढीकरण, परिमार्जन, प्रशोधन व्यवहार र अभिप्रेत भागको लागि उपयुक्तताको बारेमा खुला प्रश्नहरू छोड्छ। Envalior कोDurethan PA6 पोर्टफोलियो, उदाहरणका लागि, ट्युब र हावा नलिकाहरूका लागि ब्लो मोल्डिङ ग्रेड र प्रबलित ग्रेडहरू छुट्याउँछ। परिवारको नामले विनिमेय नुस्खा पहिचान गर्दैन।
सामग्रीको तयारी र प्लाष्टिकाइजलाई ग्रेडमा मिलाउनुहोस्
हालको ग्रेड-विशिष्ट प्रशोधन निर्देशनहरू प्राप्त गर्नुहोस्। प्रस्तावित सुकाउने र खुवाउने व्यवस्था, आवश्यक भएमा आर्द्रता मापन, स्क्रू र टाउको उपयुक्तता, तापक्रम नियन्त्रण र कम्पाउन्डको लागि आवश्यक कुनै पनि पहिरन-प्रतिरोधी विशिष्टता जाँच गर्नुहोस्। यी प्राविधिक पुष्टिकरणका लागि वस्तुहरू हुन्, सबै इन्जिनियरिङ प्लास्टिकहरूको लागि एक सुकाउने तापक्रम प्रकाशित गर्ने कारण होइन।
टोरेले पग्लिएको चिपचिपापन र आकार-अवधारण स्थिरतालाई ब्लो मोल्डिंग राल उपयुक्ततासँग सान्दर्भिक रूपमा पहिचान गर्दछ। परीक्षणको समयमा सामग्री अवस्था र प्रक्रिया सेटिङहरू रेकर्ड गर्नुहोस् ताकि एक ज्ञात नुस्खा विरुद्ध गठन समस्याको अनुसन्धान गर्न सकिन्छ। मेसिनको प्रकाशित एचडीपीई एक्सट्रुजन दरलाई फरक रालको साथ यसको डेलिभरी दरको प्रमाणको रूपमा स्वीकार नगर्नुहोस्।
अनुमोदित नुस्खा भित्र regrind राख्नुहोस्
स्रोत, प्रशोधन इतिहास र regrind को प्रस्तावित अनुपात, ग्राहक अनुमति र नुस्खा योग्य हुन आवश्यक चेक संगै रेकर्ड गर्नुहोस्। इच्छित उत्पादन मिश्रण परीक्षण गर्नुहोस्। केवल भर्जिन राल प्रयोग गरेर परीक्षणले पछिको रिग्राइन्ड थपको साथ प्रदर्शन स्थापना गर्दैन।
भाग रेखाचित्रलाई ब्लो मोल्डिङ उपकरण आवश्यकताहरूमा अनुवाद गर्नुहोस्
ब्लो मोल्डिङ उपकरणको समीक्षा गर्न आवश्यकताहरू-देखि-प्रमाण तालिका प्रयोग गर्नुहोस्। प्रत्येक अनिवार्य आवश्यकतालाई सम्बन्धित विनिर्देश, रेखाचित्र वा परीक्षण रेकर्ड चाहिन्छ। समाधान नगरिएका वस्तुहरू जिम्मेवार पक्षले बन्द नगरेसम्म देखिने हुनुपर्छ।
| आवश्यकता | प्रस्ताव जाँच गर्नुहोस् | प्रमाण र बन्द |
|---|---|---|
| सामग्री र सकल शट माग | ग्रेड-विशिष्ट प्लाष्टिकाइजिंग, प्रयोगयोग्य शट र डेलिभरी; केवल समाप्त वजन भन्दा प्रक्रिया स्क्र्याप समावेश गर्नुहोस् | सामग्री रेकर्ड र प्रतिनिधि गठन परीक्षण |
| मोल्ड स्थापना | खाम, माउन्टिंग, मोल्ड मोटाई र मास, उपयोगिताहरू र सेवा पहुँच | मोल्ड-मेसिन इन्टरफेस रेखाचित्र |
| खोल्ने र हटाउने | खोल्ने ठाउँ, आवश्यक मोल्ड चाल, ग्रिपर मार्ग र तातो भागको लागि क्लियरेन्स | गति समीक्षा र साक्षी हटाउने अनुक्रम |
| महत्वपूर्ण पर्खाल क्षेत्रहरू | हेड टूलिङ, प्यारिसन नियन्त्रण र प्रस्तावित निरीक्षण स्थानहरू | रेखाचित्र सीमाहरू विरुद्ध म्याप गरिएको मापन |
| समाप्त इन्टरफेसहरू | ट्रिमिङ, जोड्ने, एसेम्बली र स्थिति फिक्स्चर | समाप्त-भाग आयामी र कार्यात्मक जाँचहरू |
| स्वीकृत आउटपुट | पूर्ण कक्ष, गणना बिन्दु, अवरोध नियमहरू र ह्यान्डलिंग अस्वीकार गर्नुहोस् | स्वीकृत मात्रा र स्टप रेकर्डहरूको साथ समयबद्ध परीक्षण |
म कसरी एक मोटर वाहन झटका मोल्डिंग परियोजना समीक्षा गर्नेछु
अटोमोटिभ ब्लो मोल्डिङ परियोजनाको लागि, म मेसिन क्षमताको बारेमा छलफल गर्नु अघि भाग रेखाचित्र समीक्षा गर्नेछु। मेरा सुरुका प्रश्नहरूले सामग्रीको ग्रेड, सञ्चालन वातावरण, जडान बिन्दुहरू र स्वीकृति आवश्यकताहरूसँग सरोकार राख्नेछन्। मेसिनको नाममात्र कन्टेनर भोल्युम एक स्क्रिनिङ सन्दर्भ रहनेछ, नली वा अनियमित जलाशय अनुमोदनको लागि आधार होइन।
यदि परीक्षण भागले आफ्नो वजन लक्ष्य पूरा गर्यो तर स्थानीय पर्खाल-मोटाई जाँच असफल भयो भने, म समग्र भागको वजन बढाउनु अघि सामग्री वितरणको जाँच गर्नेछु। म निर्दिष्ट निरीक्षण स्थानहरू parison प्रोफाइल, सामग्री तयारी, उपकरण र रेकर्ड प्रक्रिया सेटिङहरूसँग तुलना गर्नेछु। सान्दर्भिक भाग जाँचहरूले समस्या समाधान नभएसम्म सबै ठाउँमा सामग्री थप्नु प्रस्तावित परिवर्तन रहनेछ।
टुलिङ समीक्षाले मोल्ड प्लेटेनहरू बीच फिट हुन्छ कि भन्दा बढि कभर गर्दछ। म माउन्टिङ, मोल्ड मोटाई, खोल्ने ठाउँ, आवश्यक चालहरू र पूर्ण भाग-हटाउने मार्ग जाँच गर्नेछु। पोर्टहरू र माउन्टिंग सुविधाहरूलाई पनि मोल्डिङ पछि ट्रिमिङ, स्थिति र निरीक्षणको लागि स्पष्ट योजना चाहिन्छ।
निर्दिष्ट ईन्जिनियरिङ्-प्लास्टिक ग्रेडको लागि, म यसको प्रशोधन मार्गनिर्देशन अनुरोध गर्नेछु र प्रस्तावित सुकाउने, खुवाउने, स्क्रू र टाउको व्यवस्था प्रमाणित गर्नेछु। म अर्को रालसँग प्रदर्शनको प्रमाणको रूपमा HDPE थ्रुपुट फिगर प्रयोग गर्दिन। कुनै पनि प्रस्तावित regrind नुस्खा लागू सामग्री र ग्राहक आवश्यकताहरु को अधीनमा रहनेछ।
उत्पादन कक्ष अनुमोदन गर्नु अघि, म परीक्षण योजनामा डाउनस्ट्रीम कार्य समावेश गर्दछु। मोल्डेड डक्टले अझै पनि सहमत ट्रिमिङ, एसेम्बली र निरीक्षण चरणहरू पार गर्न आवश्यक छ। म स्वीकृत आउटपुट, अवरोधहरू र म्यानुअल समायोजनहरू रेकर्ड गर्नेछु, त्यसपछि सुधार वा थप प्रमाण चाहिने वस्तुहरूबाट पारित आवश्यकताहरू अलग गर्नेछु।
मेरो सिफारिस ती निष्कर्षहरूमा निर्भर हुनेछ। ठूलो मेसिन उत्पादन कमीको लागि मेरो स्वचालित प्रतिक्रिया हुनेछैन; म पहिले स्थापित गर्नेछु कि प्रतिबन्ध मोल्डिंग, ह्यान्डलिंग, परिष्करण वा निरीक्षणबाट आएको हो।
ब्लो मोल्ड डिजाइन, पर्खाल वितरण र महत्वपूर्ण इन्टरफेस
समाप्त भागको वजन सम्पूर्ण वस्तुको एक मापन हो। यसले मोटाई, जडान वा पिन्च-अफमा मोटाई पहिचान गर्न सक्दैन। रेखाचित्र र प्रकार्यबाट निरीक्षण स्थानहरू स्थापना गर्नुहोस्, त्यसपछि परिभाषित भाग अवस्थामा बनाइएको मापन तुलना गर्नुहोस्।
अनुदैर्ध्य र परिधि नियन्त्रण अलग गर्नुहोस्
भागको परिधिको वरिपरि पर्खाल वितरणबाट छुट्टै अनुदैर्ध्य पारिसन प्रोग्रामिङको समीक्षा गर्नुहोस्। टोरेले यसको 3D सक्शन प्रक्रिया छलफलमा त्रिज्या पर्खाल-मोटाई नियन्त्रणको वर्णन गर्दछ। प्रस्तावित प्रणालीको वास्तविक नियन्त्रण कार्यहरू पुष्टि गर्नुहोस्; एउटा ठूलो प्रोग्रामिङ-पोइन्ट गणनाले मात्र प्रत्येक महत्वपूर्ण स्थानले आफ्नो सीमा पूरा गर्नेछ भनेर देखाउँदैन।
स्थानीय असफलताको लागि, भागमा मापनलाई यसको स्थितिमा नक्सा गर्नुहोस् र सान्दर्भिक प्रक्रिया र टूलिङ चरहरूको अनुसन्धान गर्नुहोस्। परिवर्तनहरू ट्रेस योग्य राख्नुहोस् ताकि तिनीहरूको प्रभावहरू जाँच गर्न सकिन्छ। अवस्थितparison प्रोग्रामिङ गाइडनियन्त्रण विषयलाई थप विस्तारमा व्याख्या गर्दछ।
फिनिशिङ र एसेम्बली मार्फत डाटामहरू लैजानुहोस्
पोर्टहरू, छाँटकाँट गरिएका किनाराहरू र माउन्टिङ सुविधाहरू निर्दिष्ट डाटामहरू सापेक्ष मापन गरिनेछ भनेर परिभाषित गर्नुहोस्। भागको समर्थन र मापन अवस्था मा सहमत। यी इन्टरफेसहरू प्रयोग गरी मोल्ड र फिक्स्चर आपूर्तिकर्ताहरूसँग समीक्षा गर्नुहोस्मोल्ड डिजाइन र मेसिन-इन्टरफेस जाँच, मोल्ड अनुमोदन पछि एक अलग मुद्दा को रूप मा परिष्करण को उपचार को सट्टा।
पूर्ण अटोमोटिभ ब्लो मोल्डिङ सेल परिभाषित गर्नुहोस्
राल तयारी देखि स्वीकृत भाग गणना बिन्दु सम्म मार्ग कोर्नुहोस्। भागलाई आवश्यक पर्ने ठाउँमा मात्र हटाउने, काट्ने, खोल्ने, जोड्ने, असेम्बली गर्ने र निरीक्षण समावेश गर्नुहोस्। प्रत्येक सञ्चालनको लागि, आपूर्तिकर्ताको नाम, स्वीकृति प्रमाण र एकीकरणको लागि जिम्मेवारी।
स्टेशन इन्टरफेसहरू जाँच गर्नुहोस्: कसरी एक भाग स्थानान्तरण हुन्छ, यो कसरी स्थित छ, के हुन्छ जब एक डाउनस्ट्रीम स्टेशन रोकिन्छ र कसरी अस्वीकृत भागहरू अलग गरिन्छ। कोटेशनले मेसिन निर्माणकर्ताले आपूर्ति गरेको उपकरणलाई अरूले आपूर्ति गरेको उपकरणबाट छुट्याउनुपर्छ। दस्वचालित लाइन कन्फिगरेसन गाइडयी आपूर्ति सीमाहरू कभर गर्दछ।
भागको प्रकार्य र विशिष्टताबाट निरीक्षण छान्नुहोस्। एक चुहावट परीक्षण, जहाँ आवश्यक हुन्छ, आयामी, मार्ग, विधानसभा वा स्थायित्व प्रमाण प्रतिस्थापन गर्दैन। प्रत्येक मोटर वाहन अनुप्रयोगको लागि एक सामान्य परीक्षण सूचीबाट बच्नुहोस्।
भाग र उत्पादन प्रक्रिया अलग प्रमाणित गर्नुहोस्
रेखाचित्र संशोधन, अनुमोदित सामग्री र इच्छित नुस्खा वरिपरि एक प्रतिनिधि परीक्षण योजना। मोल्ड, सेटअप, सामग्री धेरै र मापन योजना रेकर्ड गर्नुहोस्। साइकल रेकर्डसँगै स्वीकृत मात्राहरू राख्नुहोस्, कारणहरू अस्वीकार गर्नुहोस्, रोक्नुहोस् र म्यानुअल हस्तक्षेपहरू।
एक आपूर्तिकर्ताको मेसिन परीक्षण र ग्राहकको उत्पादन भाग स्वीकृति विभिन्न उद्देश्यहरू सेवा गर्दछ।AIAG को सार्वजनिक PPAP सिंहावलोकनउत्पादन दरहरूमा वास्तविक उत्पादन चलिरहेको बेला लगातार डिजाइन रेकर्डहरू र विशिष्टताहरू पूरा गर्न उत्पादन अंश अनुमोदन जडान गर्दछ। त्यो दायरा मेसिन गति प्रदर्शन वा एक स्वीकार्य नमूना उत्पादन भन्दा फराकिलो छ।
| गतिविधि | प्रश्नले सम्बोधन गर्छ | परिभाषित गर्न प्रमाण | आफैले स्थापित गर्दैन |
|---|---|---|---|
| मेसिन वा सेल FAT | के आपूर्ति गरिएको उपकरणले सहमत स्वीकृति दायरालाई सन्तुष्ट पार्छ? | अनुबंध जाँच, कन्फिगरेसन, परीक्षण सर्तहरू र खुला वस्तु रेकर्ड | सबै समाप्त-भाग कार्य वा ग्राहक उत्पादन अनुमोदन |
| अंश कार्यात्मक प्रमाणीकरण | के समाप्त भागले निर्दिष्ट उपयोग आवश्यकताहरू पूरा गर्दछ? | लागू आयामी, विधानसभा, कार्यात्मक र स्थायित्व रेकर्ड | मूल्याङ्कन गरिएका सर्तहरू बाहिर दिगो उत्पादन प्रदर्शन |
| ग्राहक उत्पादन अंश अनुमोदन | के अभिप्रेत उत्पादन प्रक्रियाले ग्राहकको लागू स्वीकृति आवश्यकताहरू पूरा गर्दछ? | ग्राहक-परिभाषित सबमिशनहरू र उत्पादन प्रमाण, PPAP सहित जहाँ आवश्यक छ | आवश्यक समीक्षा बिना परिवर्तन गरिएको सामग्री, रेखाचित्र वा प्रक्रियाको लागि स्वीकृति |
परियोजना स्वीकृति योजनामा नमूना मात्रा, परीक्षण अवधि, मापन विधिहरू र कुनै पनि सांख्यिकीय मापदण्डहरू सेट गर्नुहोस्। सार्वभौमिक Cpk लक्ष्य उधारो नगर्नुहोस् वा जेनेरिक मेसिन लेखबाट अवधि चलाउनुहोस्। उपकरण भागको लागि, प्रयोग गर्नुहोस्FAT योजना गाइडसहमत चेकहरू स्थापना गर्न।
प्रत्येक आवश्यकतालाई पारित गरे अनुसार बन्द गर्नुहोस्, सुधारात्मक कार्य र पुन: परीक्षण आवश्यक छ, वा अझै प्रमाणित छैन। पछिल्लो दुई कोटिहरूमा मालिक र बन्द प्रमाण तोक्नुहोस्। यी अवस्थाहरूलाई अलग राख्नाले अपूर्ण परीक्षणलाई स्पष्ट उत्पादन रिलीज हुनबाट रोक्छ।
स्वीकृत-भाग सीमामा उत्पादन र लागत तुलना गर्नुहोस्
सहमत चेकहरू पास गर्ने समाप्त भएका मोटर वाहन भागहरू गणना गर्नुहोस्। लक्ष्यमा परिवर्तनहरू, अवरोधहरू र डाउनस्ट्रीम सञ्चालनहरू समावेश छन् वा छैनन् भनी उल्लेख गर्नुहोस्, र प्रत्येक स्टेशनको लागि समान समयको आधार प्रयोग गर्नुहोस्। हेर्नुहोस्उत्पादन दर गणना गाइडनाममात्र चक्र र स्वीकृत आउटपुट बीचको भिन्नताको लागि।
यसको मोल्डिङ चक्र बाहिर HVAC डक्ट सेलको मूल्याङ्कन गर्दै
काल्पनिक अटोमोटिभ HVAC डक्ट परियोजनाको लागि, म प्रति निर्धारित घण्टामा 95 स्वीकृत पार्ट्सको आवश्यकतासँग सुरु गर्नेछु। एकल-गुहा मोल्ड, 32-सेकेन्ड मोल्डिङ चक्र, 90% मोल्डिङ-स्टेज रन उपलब्धता र पूर्ण प्रक्रियामा 96% को अन्तिम स्वीकृत उपज मान्नुहोस्।
नाममात्र मोल्डिङ दर 3,600 ÷ 32, वा 112.5 भाग प्रति घण्टा हुनेछ। अनुमानित रन उपलब्धता लागू गर्नाले प्रति निर्धारित घण्टा 101.25 भागहरूको मोल्डिङ-स्टेज क्षमता छोड्नेछ।
त्यो आंकडाले समाप्त उत्पादन स्थापित गर्दैन। म ट्रिमिङ, ह्यान्डलिंग र निरीक्षणको क्षमता पनि तुलना गर्नेछु। तलको तालिकाले दुईवटा योजना परिदृश्यहरू देखाउँछ, कुनै अतिरिक्त स्थानान्तरण घाटा वा स्टेशन स्टपजहरू बीच अन्तरक्रियाहरू मान्दै। दुबै डाउनस्ट्रीम क्षमता आंकडाले निर्धारित घण्टा प्रयोग गर्दछ र पहिले नै अनुमानित स्टेशन अवरोधहरूको लागि अनुमति दिन्छ; 96% उपज अन्तमा एक पटक लागू हुन्छ।
| योजना उपाय | प्रारम्भिक डाउनस्ट्रीम परिदृश्य | संशोधित डाउनस्ट्रीम परिदृश्य |
|---|---|---|
| मोल्डिङ-स्टेज क्षमता | 101.25 भाग / घण्टा | 101.25 भाग / घण्टा |
| डाउनस्ट्रीम प्रशोधन क्षमता | 90 भाग / घण्टा | 105 भाग / घण्टा |
| मानिएको अन्तिम स्वीकृत उपज | ९६% | ९६% |
| अनुमानित स्वीकृत आउटपुट | ८६.४ भाग/घण्टा | 97.2 भाग / घण्टा |
| स्वीकृत आउटपुट आवश्यक छ | 95 भाग / घण्टा | 95 भाग / घण्टा |
प्रारम्भिक परिदृश्यमा, डाउनस्ट्रीम क्षमताले अन्तिम उपज भत्ता अघि सेललाई प्रति घण्टा 90 भागहरूमा सीमित गर्नेछ। अनुमानित स्वीकृत आउटपुट 90 × 0.96 = 86.4 भाग प्रति घण्टा, आवश्यकता भन्दा कम हुनेछ।
म अब प्रति घण्टा 105 भागहरू प्रशोधन गर्न सक्षम डाउनस्ट्रीम व्यवस्थाको मूल्याङ्कन गर्नेछु। मोल्डिङ चरणको साथ त्यसपछि आपूर्ति सीमित गर्दै, अनुमानित स्वीकृत आउटपुट 101.25 × 0.96 = 97.2 भाग प्रति घण्टा हुनेछ।
संशोधित गणना प्रतिघण्टा २.२ भागले मात्र लक्ष्यभन्दा बढी हुनेछ। म यसलाई सीमित योजना हेडरूमको रूपमा व्यवहार गर्नेछु, अनुमोदित उत्पादन दरको प्रमाण होइन। एक प्रतिनिधि कक्ष परीक्षणले अझै पनि वास्तविक चक्र, अवरोधहरू, डाउनस्ट्रीम प्रदर्शन र स्वीकृत उपज स्थापना गर्न आवश्यक पर्दछ।
यो तुलनाले ठूलो ब्लो मोल्डिङ मेसिन अनुरोध गर्नु अघि इन्जिनियरिङ समीक्षालाई परिष्करण र निरीक्षण व्यवस्थातर्फ निर्देशित गर्नेछ।
समान उत्पादन दायरा तुलना गर्नुहोस्
प्रत्येक प्रस्तावमा मेसिन, मोल्ड, सामग्री तयारी, परिष्करण फिक्स्चर, निरीक्षण, एकीकरण र परीक्षण लागतहरू अलग गर्नुहोस्। एक मेसिन-मात्र मूल्य सीधा पूर्ण-सेल मूल्यसँग तुलना गर्न सकिँदैन। स्वीकृत उत्पादन र परियोजना माग विरुद्ध अतिरिक्त क्षमता मूल्याङ्कन; ठूलो मेसिनले डाउनस्ट्रीम बाधा हटाउनेछ भनेर नसोच्नुहोस्।
Kinggle को लागि मोटर वाहन भाग RFQ तयार गर्नुहोस्
Kinggle को प्रकाशित एक्युमुलेटर प्लेटफर्महरूले प्रारम्भिक छलफलको लागि निर्दिष्टीकरण सन्दर्भहरू प्रदान गर्दछ। तिनीहरू काल्पनिक डक्ट उदाहरण वा प्रत्येक मोटर वाहन भागको लागि स्वचालित चयनहरू होइनन्। प्रस्तावित सामग्री, मोल्ड र पूर्ण उत्पादन दायरा अझै प्राविधिक समीक्षा आवश्यक छ।
| सन्दर्भ क्षेत्र | KGB80A | KGB100B |
|---|---|---|
| विज्ञापन अधिकतम कन्टेनर क्षमता | ३० एल | १२० एल |
| क्ल्याम्पिङ बल | 215 kN | ४४० kN |
| मोल्ड प्लेटन साइज, W × H | ७५० × ८६० मिमी | 1,200 × 1,200 मिमी |
| अधिकतम मोल्ड आकार, W × H | ५२० × ८६० मिमी | 920 × 1,200 मिमी |
| मोल्ड मोटाई | 360 देखि 420 मिमी | 510 देखि 600 मिमी |
| सूचीबद्ध अनुप्रयोग जडान | अटो पार्ट्स पाइपलाइनहरू | अटो पार्ट्स र कार ट्यांक |
तालिकाले लिङ्क गरिएका Kinggle उत्पादन पृष्ठहरूबाट चयन गरिएका क्षेत्रहरू पुन: उत्पादन गर्दछ। प्लेटन साइज र अधिकतम मोल्ड साइज फरक क्षेत्र हुन्। न त पूर्ण गति खाम, ग्रेड-विशिष्ट आउटपुट, विशेष चूषण प्रक्रिया वा ईन्धन-प्रणाली स्वीकृति पुष्टि गर्दछ। प्रस्तावित निर्माणको लागि इन्टरफेस रेखाचित्र र कन्फिगरेसन अनुरोध गर्नुहोस्।

एक समीक्षा प्याकेज पठाउनुहोस्, अनुरोध गरिएको मेसिन भोल्युम मात्र होइन
- 3D र 2D भाग रेखाचित्रहरू परिमार्जनहरू, समाप्त ज्यामिति, ड्याटमहरू र महत्वपूर्ण पर्खाल वा इन्टरफेस आवश्यकताहरू।
- निर्दिष्ट राल ग्रेड, अनुमोदित उत्पादन नुस्खा र सान्दर्भिक प्रशोधन निर्देशनहरू।
- भाग वजन, योजनाबद्ध मोल्ड व्यवस्था, अवस्थित उपकरण जानकारी र प्रस्तावित परिष्करण अनुक्रम।
- यसको समय आधार, वार्षिक माग, उत्पादन मिश्रण र निरीक्षण आवश्यकताहरु संग स्वीकृत उत्पादन आवश्यक छ।
- साइट सर्तहरू र मोल्ड, सहायक, परिष्करण, निरीक्षण र एकीकरण कसले आपूर्ति गर्दछ भन्ने स्पष्ट सूची।
यी इनपुटहरूले मेसिन कन्फिगरेसनलाई अन्तिम रूप दिनु अघि प्राविधिक समीक्षा ठेगाना, समाधान नगरिएका आवश्यकताहरू र परीक्षण सर्तहरू फिट हुन दिन्छ।
बारम्बार सोधिने प्रश्नहरू
के हरेक अटोमोटिभ एयर डक्टलाई परम्परागत ब्लो मोल्डिङ मेसिनमा बनाउन सकिन्छ?
न। ज्यामिति, निर्दिष्ट राल, इन्टरफेस र उपकरण पहुँच समीक्षा गर्नुहोस्। केही आकारहरूले विशेष पेरिसन प्लेसमेन्ट, सक्शन ब्लो मोल्डिङ वा जोडिएका खण्डहरूको मूल्याङ्कन वारेन्ट गर्दछ। टेक-आउट रोबोट भएको परम्परागत मेसिनले आफैले ती क्षमताहरू स्थापना गर्दैन।
के एक्युमुलेटर भोल्युम एक मोटर वाहन भाग को लागी एक मेसिन चयन गर्न पर्याप्त छ?
होइन। प्रयोगयोग्य शटको माग, सामग्री-विशेष डेलिभरी, मोल्ड स्थापना, खोल्ने ठाउँ, आवश्यक चालहरू, भाग हटाउने र डाउनस्ट्रीम कार्यलाई पनि समीक्षा आवश्यक छ। विज्ञापित कन्टेनर भोल्युम एक स्क्रिनिङ सन्दर्भ हो, अनियमित प्राविधिक भागको लागि पूर्ण चयन विधि होइन।
के HDPE मेसिनले निर्दिष्ट इन्जिनियरिङ्-प्लास्टिक ग्रेड प्रशोधन गर्न सक्छ?
त्यसका लागि सामग्रीको तयारी, प्लाष्टिकाइजिङ, हेड टुलिङ, नियन्त्रण र प्रस्तावित प्रक्रियाको ग्रेड-विशिष्ट समीक्षा आवश्यक छ। एक प्रकाशित एचडीपीई एक्सट्रुजन दरले अर्को रालसँग आउटपुट प्रमाणित गर्दैन। कन्फिगरेसन पुष्टि गर्नुहोस् र अभिप्रेत सामग्रीको साथ एक प्रतिनिधि परीक्षण चलाउनुहोस्।
किन एक भागले आफ्नो वजन लक्ष्य पूरा गर्न सक्छ तर पर्खाल-मोटाई जाँच असफल हुन्छ?
वजनले सम्पूर्ण भागको वर्णन गर्दछ, जबकि मोटाई जाँचले स्थान मापन गर्दछ। सामाग्री कुल वजन मा अनुरूप परिवर्तन बिना क्षेत्रहरु बीच फरक वितरण गर्न सकिन्छ। असफल स्थानको नक्सा बनाउनुहोस् र यसलाई कसरी सच्याउने भन्ने निर्णय गर्नु अघि सान्दर्भिक सामग्री, उपकरण र प्रक्रिया अवस्थाहरूको जाँच गर्नुहोस्।
के मेसिन FAT पास गर्दा ग्राहकको उत्पादन अंश अनुमोदन पूरा हुन्छ?
न। FAT ले सहमत उपकरण स्वीकृति क्षेत्रलाई समेट्छ। समाप्त-भाग प्रमाणीकरण र ग्राहक उत्पादन स्वीकृति तिनीहरूको आफ्नै लागू प्रमाण आवश्यक छ। जहाँ PPAP आवश्यक छ, स्वीकृतिको रूपमा उपकरण डेलिभरीको रूपमा व्यवहार गर्नुको सट्टा ग्राहकको सबमिशन र उत्पादन-चलाउने आवश्यकताहरू पुष्टि गर्नुहोस्।
के अटोमोटिभ ब्लो मोल्डिङ मेसिन किन्नु भनेको कस्टम ब्लो-मोल्डेड पार्ट्स सोर्सिङ गर्नु जस्तै हो?
न। उपकरण खरिदले मेसिनरी, टुलिङ इन्टरफेस, एकीकरण र उत्पादन प्रक्रियाको लागि स्वीकृति स्कोपको सरोकार राख्छ। सोर्सिङ समाप्त भागहरू ती भागहरू उत्पादन र आपूर्तिको लागि निर्माताको जिम्मेवारीसँग सम्बन्धित छ। आपूर्तिकर्ताहरू तुलना गर्नु अघि कुन दायरा अनुरोध गरिएको छ स्पष्ट गर्नुहोस्।
अटोमोटिभ-पार्ट उपकरण समीक्षाको लागि, रेखाचित्र र सामग्री आवश्यकताहरू मार्फत पठाउनुहोस्Kinggle को सम्पर्क पृष्ठवा इमेलsales@kinggle.com। टेलिफोन:+८६-५७४-८७१०३६६५। कम्पनी जानकारी मा उपलब्ध छKinggle को बारे मा पृष्ठ.
मेसिनमा काम गर्नु अघि उत्पादन मार्ग अनुमोदन गर्नुहोस्
भाग र सामग्रीको साथ सुरू गर्नुहोस्, गठन मार्ग व्यवस्थित गर्नुहोस्, र रेखाचित्रलाई स्पष्ट उपकरण र प्रमाणीकरण आवश्यकताहरूमा बदल्नुहोस्। त्यसपछि स्वीकृत-भाग सीमानामा पूरा प्रस्तावहरू तुलना गर्नुहोस्। एक अनिवार्य फिट समस्या समाधान आवश्यक छ; छिटो चक्र वा कम खरिद मूल्यले यसलाई बन्द गर्न सक्दैन।