सेकेन्डमा आउटपुट घटनाहरू बीचको अन्तरालले 3,600 विभाजित गरेर, त्यसपछि प्रत्येक घटनामा उत्पादन गरिएका भागहरूद्वारा गुणा गरेर ब्लो मोल्डिङ मेसिन उत्पादन दर गणना गर्नुहोस्। प्रति शिफ्ट राम्रो भागहरू अनुमान गर्न, मापन गरिएको गुणस्तर उपज र वास्तविक चल्ने घण्टा लागू गर्नुहोस्, र बाहिर निकाल्ने र डाउनस्ट्रीम उपकरणहरूले परिणामलाई समर्थन गर्न सक्छन् भनेर जाँच गर्नुहोस्। ड्राई-साइकल स्पेसिफिकेशनले मात्र समाप्त-बोतल आउटपुट स्थापना गर्दैन।
योजनाबद्ध उत्पादन अवधिभर स्वीकृत भागहरूमा क्षमता निर्णयको आधार बनाउनुहोस्, निर्दिष्टीकरण पानामा सबैभन्दा छिटो चक्र होइन। एक्स्ट्रुजन ब्लो मोल्डिङको लागि, आउटपुट गणनाले बोतल, टुलिङ्ग र सामग्रीको मागको लागि खाता हुनुपर्छ। PET स्ट्रेच-ब्लो मूल्याङ्कनहरू ती जाँचहरूको विकल्प होइनन्।
तपाईं प्रति घण्टा झटका मोल्डिंग आउटपुट कसरी गणना गर्नुहुन्छ?
एक पर्यवेक्षकले पहिचान गर्न सक्ने गणना घटनाको साथ सुरु गर्नुहोस्। यस गाइडको लागि, एक आउटपुट घटना भनेको एक सञ्चालन मोल्डबाट मोल्ड गरिएको भागहरूको रिलीज हो। पूर्ण मेसिनमा ती घटनाहरू बीचको औसत अन्तराल रेकर्ड गर्नुहोस्, प्रत्येक पटक जारी गरिएका भागहरूको सङ्ख्यासँगै।
यदि प्रत्येक 16 सेकेन्डमा दुईवटा भागहरू मेसिन छोड्छन् भने, गणना 3,600 ÷ 16 × 2 = 450 भागहरू प्रति चलिरहेको घण्टा हो। यो एक उदाहरणीय गणना हो, किङ्गल मेसिन रेटिङ होइन। यसले अस्वीकारहरू घटाउनु अघि मोल्ड गरिएको भागहरू गणना गर्दछ र भनिएको अन्तराललाई निरन्तरता दिन सकिन्छ भन्ने अनुमान गर्दछ।
सही चक्र समय सूत्र प्रयोग गर्नुहोस्
एउटा स्टेशनको निर्माण चक्र समय सधैं पूर्ण मेसिनबाट आउटपुटहरू बीचको अन्तराल होइन। त्यसै गरी, सेकेन्ड प्रति भाग दुई-भाग मोल्डिंग घटना प्रति सेकेन्डको रूपमा समान मात्रा होइन। स्प्रिेडसिटमा प्रविष्ट गर्नु अघि प्रत्येक इनपुटको छेउमा एकाइ लेख्नुहोस्।
एक मापन अवधिको लागि, बराबर चक्र समय समीकरण आउटपुट घटनाहरूको संख्या द्वारा विभाजित चलिरहेको सेकेन्ड बितेको छ। यदि घटनाहरूले फरक मात्राहरू उत्पादन गर्छ भने, यसको सट्टा प्रत्यक्ष गणना विधि प्रयोग गर्नुहोस्: कुल मोल्ड गरिएका भागहरू चल्ने घण्टाद्वारा विभाजित।Vorne को OEE शब्दावलीत्यस्तै गरी कुल गणना र रन टाइम प्रयोग गरेर वास्तविक रन रेट परिभाषित गर्दछ।
रेकर्डिङबाट साइकल समय गणना गर्न, मिल्दो बिन्दुहरू बीच मापन गर्नुहोस्। दस लगातार टाइमस्ट्याम्पहरूमा नौ अन्तरालहरू छन्, दस होइन। असमान चक्रहरूका लागि, द्रुत चक्रहरूको चयनको औसतको सट्टा वास्तविक अन्तराल गणनाद्वारा कुल बितेको समयलाई विभाजन गर्नुहोस्।
एक आधारभूत एक्सेल प्रविष्टि हो=3600/A2*B2, जहाँ A2 मा प्रति घटना सेकेन्ड र B2 ले प्रति घटना भागहरू समावेश गर्दछ। यदि तपाइँको चक्र समय गणना सूत्र पहिले नै प्रति व्यक्तिगत भाग सेकेन्ड फर्काउँछ भने, प्रयोग गर्नुहोस्=3600/A2। त्यो नतिजालाई गुहा गणनाले गुणन गर्दा ती गुफाहरू दुई पटक गणना हुनेछ।
यसको इनपुट अनुसार परिणाम नाम दिनुहोस्। एक आदर्श अन्तरालले आदर्श दर दिन्छ। एक प्रतिनिधि मापन अन्तराल एक अवलोकन चलिरहेको दर दिन्छ। न त स्वतः परिवर्तनहरू समावेश गर्दछ वा पूर्ण शिफ्टको स्टपहरू। परिणामलाई उद्धरण वा उत्पादन तालिकामा स्थानान्तरण गर्दा भिन्नता देखिने राख्नुहोस्।
स्टेशनहरू, हेडहरू र गुहाहरू डबल-गन्ती बिना गणना गर्नुहोस्
एक स्टेशन, एक डाइ आउटलेट र एक मोल्ड गुहा उत्पादन व्यवस्था को विभिन्न भागहरु को वर्णन गर्दछ। Kinggle कोबहु-हेड बनाम बहु-गुहा गाइडतिनीहरूलाई अलग गर्दछ: आउटलेटहरू पेरिसनहरू बनाउँछन्, गुहाहरू भागहरू बनाउँछन्, र स्टेशनहरू मोल्ड-र-क्ल्याम्प स्थितिहरू हुन्। तिनीहरूको संख्याहरू विनिमेय गुणकहरू होइनन्।
दुई स्टेशनहरूको कल्पना गर्नुहोस्, प्रत्येकले प्रति रिलीज दुई भागहरू उत्पादन गर्दछ। स्टेशन A 0 र 32 सेकेन्डमा रिलीज हुन्छ; स्टेशन B 16 र 48 सेकेन्डमा रिलीज हुन्छ। प्रत्येक स्टेशनले प्रत्येक 32 सेकेन्डमा दोहोर्याउँछ, तर पूर्ण मेसिनले प्रत्येक 16 सेकेन्डमा एक जोडी जारी गर्दछ। निम्न समय गणनाको व्याख्या गर्नको लागि मात्र आविष्कार गरिएको हो।
| गणना आधार | गणना | सकल उत्पादन |
|---|---|---|
| पूरा मेसिन | 3,600 ÷ 16 सेकेन्ड × 2 भागहरू | 450 भाग / घन्टा |
| अलग स्टेशन कुल | 3,600 ÷ 32 सेकेन्ड × 2 भाग × 2 स्टेशनहरू | 450 भाग / घन्टा |
| गलत दोहोरो गणना | 3,600 ÷ 16 सेकेन्ड × 2 भाग × 2 स्टेशनहरू | 900 भाग/घन्टा, गलत |
अन्तिम गणनाले दोस्रो स्टेशनलाई दुई पटक गणना गर्छ। यसको योगदान पहिले नै 16-सेकेन्ड पूर्ण-मेसिन अन्तरालमा समावेश गरिएको छ। वास्तविक समय रेकर्डमा, प्रत्येक घटनालाई यसको स्टेशनसँग लेबल गर्नुहोस् ताकि अर्को व्यक्तिले गणनालाई पुन: निर्माण गर्न सक्छ।
दोस्रो स्टेसन थप्दा लोड अन्तर्गत समान समय सुरक्षित हुन्छ भन्ने अनुमान नगर्नुहोस्। प्रस्तावित व्यवस्थालाई अझै पनि पर्याप्त सामग्री डेलिभरी, चिसो र ह्यान्डलिंग क्षमता चाहिन्छ। वास्तविक सञ्चालन तालिका तुलना गर्नुहोस्, स्टेशन गणना मात्र होइन। Kinggle कोएकल- र डबल-स्टेशन तुलनासम्बन्धित कन्फिगरेसन सन्दर्भ प्रदान गर्दछ।
सक्रिय स्थानहरू पनि गणना गर्नुहोस्। यदि एउटा गुहा जानाजानी सेवा बाहिर छ भने, मोल्डमा यसको नाममात्र उपस्थितिले आउटपुट सिर्जना गर्दैन। यदि यसले दोषपूर्ण बोतल उत्पादन गर्छ भने, त्यो बोतल सकल गणना र अस्वीकार गणनामा पर्दछ। गुहा इनपुट घटाउनु र उही अस्वीकृत बोतल फेरि घटाउनुले आउटपुटलाई कम गर्छ।
मिश्रित व्यवस्थाको लागि, प्रत्येक स्ट्रिमलाई अलग-अलग गणना गर्नुहोस् र परिणामहरू थप्नुहोस्। एक साझा औसत तब मात्र उपयोगी हुन्छ जब यसको घटना गणना र भाग गणना समान अवलोकन अवधि प्रतिनिधित्व गर्दछ। यो महत्त्वपूर्ण छ जब एउटा स्टेशन रोकिन्छ जबकि अर्को जारी रहन्छ, वा जब दुई मोल्डहरूले फरक भागहरू उत्पादन गर्छन्।
दौडने-घण्टा आउटपुटलाई प्रति शिफ्ट राम्रो भागहरूमा बदल्नुहोस्
एक क्रेताको समय तालिका डेलिभरीलाई अपरेटर जाँच गर्ने मेसिनको गतिबाट फरक नम्बर चाहिन्छ। सम्पूर्ण शिफ्टबाट सुरु गर्नुहोस्, उत्पादन निर्धारित नभएको समय पहिचान गर्नुहोस्, र त्यसपछि बाँकी योजनाबद्ध उत्पादन अवधिमा रेकर्ड रोक्नुहोस्। कुल सिफ्ट उद्धृत गर्नु अघि त्यो समय सीमा बताउनुहोस्।
को सार्वजनिक दायराISO 22400-2: 2014तिनीहरूका सूत्रहरू, घटक तत्वहरू, समय व्यवहार र एकाइहरू मार्फत KPI हरू निर्माण गर्ने वर्णन गर्दछ। यो अनुशासित मापन को लागी एक उपयोगी सन्दर्भ हो। यस लेखले तलको व्यावहारिक परिभाषाहरू प्रयोग गर्दछ; यसले कुनै मेसिन वा परीक्षण त्यो मापदण्डमा प्रमाणित भएको दाबी गर्दैन।
अन्तर्गतVorne OEE फ्रेमवर्क, निर्धारित उत्पादन भित्र परिवर्तनहरू उपलब्धता हानि हो। तिनीहरू केवल योजनाबद्ध भएकाले हराउँदैनन्। उत्पादन गर्ने उद्देश्य नभएको समय, जस्तै एक बहिष्कृत खाना ब्रेक, फरक भूमिका छ। अन्तिम प्रतिशत सुधार गर्न यसलाई परिवर्तन गर्नुको सट्टा परीक्षण अघि उपचार परिभाषित गर्नुहोस्।
यहाँ गुणस्तर उपज भनेको स्वीकृत भागहरू कुल मोल्ड गरिएका भागहरूद्वारा विभाजित गरिएको हो, दुवै गणनाहरू समान अवधि र प्रक्रियाको सीमामा लिइन्छ। यदि लीक परीक्षण पछि स्वीकृति हुन्छ भने, त्यो परीक्षणको लागि पर्खिरहेको अधूरो काम अझै राम्रो उत्पादन पुष्टि भएको छैन। कुनै पनि सुरु वा अन्त्य कार्य प्रगतिमा दस्तावेज गर्नुहोस्।
OEE गणना कहिले प्रयोग गर्ने
एक आदर्श दरबाट सुरु गर्दा, उपलब्धता, गति हानि र गुणस्तरको लागि खाता।Vorne को गणना गाइडनिम्न सम्बन्धहरू दिन्छ। आदर्श दरले उही उत्पादन र सक्रिय कन्फिगरेसनलाई गणना गरिएको आउटपुटको रूपमा वर्णन गर्नुपर्छ।
| कारक | गणना |
|---|---|
| उपलब्धता | चलिरहेको समय ÷ योजनाबद्ध उत्पादन समय |
| प्रदर्शन | अवलोकन गरिएको सकल दौड दर ÷ आदर्श सकल चलिरहेको दर |
| गुणस्तर | पहिलो पास राम्रो गणना ÷ कुल गणना |
| OEE | उपलब्धता × प्रदर्शन × गुणस्तर |
त्यसैले राम्रो उत्पादनलाई आदर्श दर × योजनाबद्ध उत्पादन घण्टा × OEE को रूपमा गणना गर्न सकिन्छ। त्यो गुणनमा पूर्ण प्रतिशत होइन, अंशहरू प्रयोग गर्नुहोस्। ७८.४% को OEE ०.७८४ को रूपमा सूत्रमा प्रवेश गर्छ।
आदर्श-दर मार्ग वा अवलोकन-दर मार्ग छनौट गर्नुहोस्। एक अवलोकन गरिएको दौड दर पहिले नै त्यो चलिरहेको अवधि को समयमा हासिल गति प्रतिबिम्बित गर्दछ। समान गति हानिको लागि अर्को कार्यसम्पादन कारकद्वारा गुणन गर्दा घाटा दुई पटक घटाउनेछ। त्यस्तै गरी, मापन गरिएको राम्रो-पार्ट्स-प्रति-शिफ्ट फिगरले पहिले नै त्यो शिफ्ट भित्र स्टपहरू र अस्वीकारहरू समावेश गर्दछ; उही शिफ्ट वर्णन गर्न दोस्रो कम्प्लेट दक्षता छूट लागू नगर्नुहोस्।
एक्स्ट्रुडरले लक्षित आउटपुट समर्थन गर्न सक्छ कि छैन जाँच गर्नुहोस्
आउटपुट अनुमानले पनि सामग्री आवश्यकता सिर्जना गर्दछ। प्रत्येक मोल्ड गरिएको भागको लागि प्रशोधन गरिएको सकल मास प्रयोग गर्नुहोस्, समाप्त कन्टेनरको वजन मात्र होइन। यस गणनाको लागि, सकल द्रव्यमानले कन्टेनर बन्ने सामग्री र यसको सम्बन्धित ट्रिम समावेश गर्दछ, उत्पादन गरिएका भागहरूमा लगातार आवंटित हुन्छ।
मानौं काल्पनिक 450-भाग/h व्यवस्थाले 90 ग्राम प्रति मोल्ड गरिएको भागलाई प्रक्रिया गर्दछ। यसको चलिरहेको माग 450 × 90 ÷ 1,000 = 40.5 kg/h छ। यदि समाप्त बोतलको तौल 70 ग्राम छ भने, यसको शुद्ध वजन मात्र प्रयोग गर्दा 31.5 kg/घन्टाको कम फिगर उत्पादन हुनेछ। दुबै नम्बरहरू उदाहरणीय मान्यताहरूबाट व्युत्पन्न गरिएका हुन्, मापन गरिएको बोतल परियोजना होइन।
9 kg/h भिन्नता ट्रिमिङसँग सम्बन्धित अनुमानित सामग्री हो। यसको अन्तिम रिकभरीले मूल प्रशोधन आवश्यकता हटाउँदैन। खरिद गरिएको राल, बरामद सामग्री र डिस्पोजलको लागि छुट्टै गणना राख्नुहोस्; एक्स्ट्रुडर लोड गणना प्रक्रियाबाट गुजरिरहेको सामग्रीसँग सम्बन्धित छ।
Kinggle कोहेड-लेआउट गाइडउपलब्ध एक्सट्रुजन क्षमता संग घटना मास पनि जडान गर्दछ। गुफाहरू थप्दा प्रति घटना भागहरू बढ्न सक्छ, तर यसले त्यो घटनाको लागि आवश्यक द्रव्यमान पनि बढाउँछ। एक ठूलो नाममात्र गुहा गणना आफैले सामग्री आपूर्ति सीमा समाधान गर्न सक्दैन।
सामग्री र प्रस्तावित सेटअपमा लागू हुने थ्रुपुट सन्दर्भसँग चलिरहेको मागलाई तुलना गर्नुहोस्। लंच ब्रेक वा शटडाउनमा औसत गरेर मागलाई कमजोर नगर्नुहोस्। सिफ्ट-औसत दर कम भए पनि मेसिनले उत्पादन गर्दा सामग्रीको दरलाई समर्थन गर्नुपर्छ।
प्रारम्भिक सामग्री छत उपलब्ध छ kg/h प्रति भाग सकल kg द्वारा विभाजित। यो केवल एक स्क्रीनिंग गणना हो। यसले चिसो समय, स्वीकार्य पर्खाल वितरण, आयामी स्थिरता वा ट्रिमिङ र निरीक्षण उपकरणको आउटपुट स्थापना गर्दैन। तिनीहरूलाई आफ्नै जाँच चाहिन्छ।
प्रारम्भिक समीक्षाको लागि, मोल्डिङ, एक्सट्रुजन र डाउनस्ट्रीम क्षमताहरूलाई उपयुक्त एकाइहरूमा राख्नुहोस् र तिनीहरूलाई तुलना गर्नुहोस्। सबैभन्दा सानो समर्थित दरले उम्मेद्वार बाधा पहिचान गर्दछ, स्वचालित उत्पादन ग्यारेन्टी होइन। पूर्ण लाइन योजना बनाउँदा मध्यवर्ती बफरहरू र अवरोधहरू समावेश गर्नुहोस्, त्यसपछि इच्छित उत्पादनसँग प्रस्तावित व्यवस्था प्रमाणित गर्नुहोस्।
काम गरिएको उदाहरण: चक्र समय देखि एक शिफ्ट उत्पादन योजना
निम्न काम गरिएको उदाहरणले एक्स्ट्रुजन ब्लो मोल्डिङ व्यवस्थाको लागि काल्पनिक इनपुटहरू प्रयोग गर्दछ। यो KGB2L प्रदर्शन मूल्याङ्कन होइन। गणना भरि एउटै समय, अंश-गणना र गुणस्तर अनुमानहरू राख्नुहोस् ताकि चलिरहेको दर, कुल सिफ्ट र सामग्री माग एक अर्का विरुद्ध जाँच गर्न सकिन्छ।
उत्पादन निर्धारित नभएको अवस्थामा आठ-घण्टा शिफ्टले ३० मिनेटको ब्रेक समावेश गर्छ भनी मान्नुहोस्। निर्धारित उत्पादनको समयमा अर्को 30 मिनेट स्टपहरू हुन्छन्। बाँकी चल्ने समय सात घण्टा छ। त्यो चलिरहेको समयमा, दुई भागहरू औसतमा प्रत्येक 16 सेकेन्डमा मेसिन छोड्छन्, र 96% पुन: काम बिना निरीक्षण पास।
| चरण | गणना | नतिजा |
|---|---|---|
| योजनाबद्ध उत्पादन | 8 घन्टा माइनस 0.5 घन्टा छोडिएको ब्रेक | ७.५ घन्टा |
| चलिरहेको समय | ७.५ घन्टा माइनस ०.५ घन्टा रेकर्ड गरिएका स्टपहरू | ७ घन्टा |
| सकल चलिरहेको दर | ३,६०० ÷ १६ × २ | 450 भाग / घन्टा |
| कुल मोल्ड गरिएको भागहरू | ४५० × ७ | 3,150 भागहरू |
| पहिलो पास राम्रो भागहरू | ३,१५० × ०.९६ | 3,024 भाग/शिफ्ट |
| प्रति योजनाबद्ध घण्टा राम्रो आउटपुट | ३,०२४ ÷ ७.५ | ४०३.२ भाग/घन्टा |
| प्रति घडी घण्टा राम्रो आउटपुट | ३,०२४ ÷ ८ | ३७८ भाग/घण्टा |
| चलिरहेको सामग्रीको माग | ४५० × ९० ग्राम ÷ १,००० | ४०.५ किलो/घन्टा |
ध्यान दिनुहोस् कि 450, 403.2 र 378 सबै समान परिदृश्य वर्णन गर्न सक्छन्। तिनीहरूले विभिन्न प्रश्नहरूको जवाफ दिन्छन्। पहिलो चिन्ता चलिरहेको बेला सकल उत्पादन। दोस्रो स्प्रेड नियोजित उत्पादन समय मा स्वीकृत उत्पादन। तेस्रोले यसलाई सम्पूर्ण शिफ्टमा फैलाउँछ। भाजक छोड्ने रिपोर्टले भ्रामक तुलनाको लागि ठाउँ छोड्छ।
OEE मार्फत नतिजा क्रस-चेक गर्नुहोस्
यस उदाहरणको लागि मात्र, प्रति घटना दुई भागहरूसँग 14 सेकेन्डको एक आदर्श घटना अन्तराल मान्नुहोस्। त्यो लगभग 514.286 भाग / घन्टा को एक आदर्श दर हो। उपलब्धता 7 ÷ 7.5 छ; प्रदर्शन 450 ÷ 514.286 छ; गुणस्तर 0.96 छ। तिनीहरूको उत्पादन 0.784, वा 78.4% OEE हो।
लागू गर्दैVorne OEE गणना विधि, 514.286 × 7.5 × 0.784 ले लगभग 3,024 राम्रो भागहरू फर्काउँछ। सानो प्रदर्शित राउन्डिङले अन्तर्निहित परिणाम परिवर्तन गर्दैन। 14-सेकेन्डको आदर्श अन्तराल एउटा उदाहरण धारणा हो, क्याटलग ड्राई-सायकल मान होइन।
12,000 स्वीकृत भागहरूको उदाहरणीय अर्डरको लागि, 12,000 ÷ 3,024 ले लगभग 3.97 त्यस्ता शिफ्टहरू दिन्छ। चार सिफ्टहरूले थप अर्डर-विशिष्ट घाटा अघि, यी अनुमानहरू अन्तर्गत गणना गरिएको 12,096 भागहरू प्रदान गर्दछ। यो एक योजना परिदृश्य हो, वितरण प्रतिबद्धता वा स्टार्टअप प्रमाणीकरण छोड्ने कारण होइन।
यदि रेकर्ड गरिएको स्टपहरू 30 देखि 60 मिनेटसम्म बढ्छ भने, चल्ने समय 6.5 घण्टामा झर्छ। अन्य अनुमानहरू अपरिवर्तित हुँदा, आउटपुट 450 × 6.5 × 0.96 = 2,808 राम्रो भागहरू हुन्छ। त्यसपछि अर्डर चार सिफ्ट भन्दा बढी हुन्छ। यो तुलनाले किन उपलब्ध चलिरहेको समयमा सानो परिवर्तनले मोल्डिङ चक्रमा कुनै परिवर्तन नगरी समयतालिकालाई असर गर्न सक्छ भनेर देखाउँछ।
आफ्नो उत्पादन दर गणना प्रयास गर्नुहोस्
पूर्वनिर्धारितहरूले काल्पनिक उदाहरण पुन: उत्पादन गर्दछ। चलिरहेको समयमा अवलोकन गरिएको औसत अन्तराल प्रविष्ट गर्नुहोस्, ड्राई-साइकल रेटिङ होइन। यदि अन्तरालले पहिले नै पूर्ण मेसिनलाई कभर गरेको छ भने फेरि स्टेशनहरूद्वारा गुणन नगर्नुहोस्। डाटा यस पृष्ठमा रहन्छ।
- चलिरहेको घण्टा प्रति सकल भाग
- 450
- प्रति शिफ्ट अनुमानित राम्रो भागहरू
- ३,०२४
- प्रति योजनाबद्ध घण्टा राम्रो भागहरू
- 403.2
- चलिरहेको बेला सामग्रीको माग
- ४०.५ किलो/घन्टा
परिणामहरू अनुमानित छन्, ग्यारेन्टी उत्पादन होइन। दशमलव भाग गणना अपेक्षित औसत व्यक्त गर्दछ। यो क्यालकुलेटरले बफर भण्डारण, अर्डर स्टार्टअप, चर गुहा गणना वा छुट्टै आदर्श-दर OEE मोड मोडेल गर्दैन। यदि स्क्रिप्टहरू असक्षम छन् भने, प्रदर्शित परिणामहरू पूर्वनिर्धारित उदाहरण रहन्छन्।
Kinggle को KGB2L विनिर्देशहरूले क्षमताको बारेमा के बताउँछ
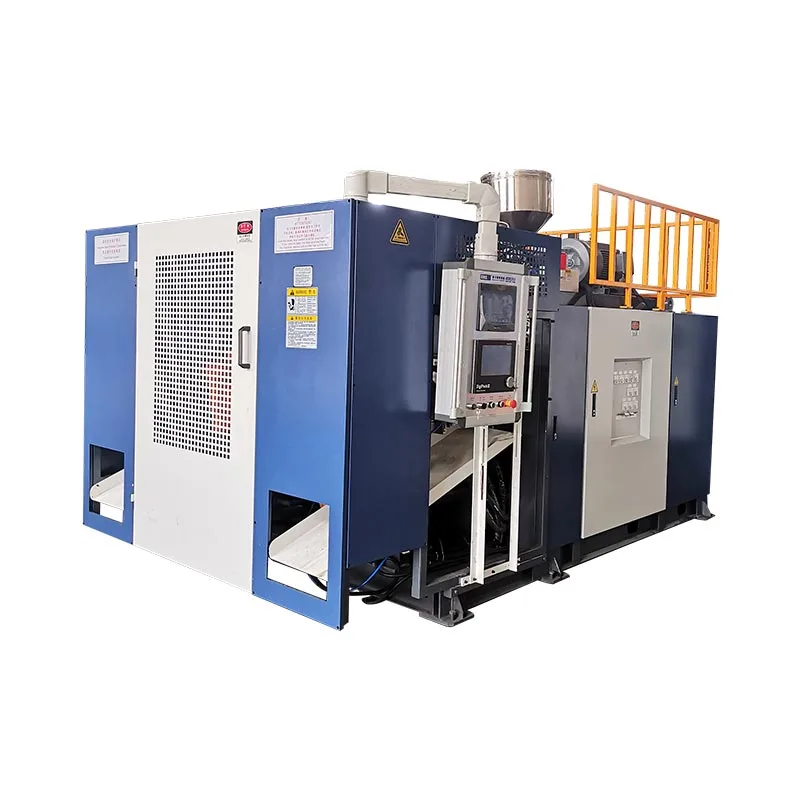
दKGB2L 2L एकल-स्टेसन ब्लो मोल्डिङ मेसिनविनिर्देश पाना कसरी पढ्ने भन्ने ठोस उदाहरण प्रदान गर्दछ। यसको प्रकाशित मानहरूले धेरै फरक सीमाहरू वर्णन गर्दछ। कन्टेनर भोल्युम, ड्राई-साइकल आउटपुट, सामग्री थ्रुपुट र मोल्ड आयामहरू प्रत्येकले फरक चयन प्रश्नको जवाफ दिन्छ।

| प्रकाशित प्यारामिटर | मूल्य | प्रश्नले जवाफ मद्दत गर्छ |
|---|---|---|
| अधिकतम कन्टेनर क्षमता | २ एल | के प्रस्तावित उत्पादन उल्लेखित भोल्युम कोटि भित्र छ? |
| आउटपुट (ड्राइ साइकल) | 600 PC/HR | सुक्खा-चक्र सन्दर्भ क्याटलग राज्य गर्छ? |
| HDPE पिघलने क्षमता | 30 kg/h | प्रारम्भिक स्क्रीनिंगको लागि कुन सामग्री-दर सन्दर्भ उपलब्ध छ? |
| स्क्रू व्यास | ५० मिमी | कुन निकासी प्लेटफर्म छलफल भइरहेको छ? |
| अधिकतम मोल्ड आकार, W × H | ३६० × ३८० मिमी | कुन प्रकाशित मोल्ड खामलाई टूलिङ समीक्षाले विचार गर्नुपर्छ? |
| डबल-हेड केन्द्र दूरी | 130 मिमी | कुन स्पेसिङ सन्दर्भलाई प्रस्तावित लेआउटसँग तुलना गर्न आवश्यक छ? |
ड्राई-साइकल फिल्ड एक विशिष्ट 2 L बोतलको लागि परीक्षण रिपोर्ट होइन। 600 PC/HR लाई प्रति घण्टा 600 स्वीकृत कन्टेनरको रूपमा पुन: लेबल नगर्नुहोस्। उत्पादनको राल, तौल, गुहा व्यवस्था, चिसो आवश्यकताहरू र स्वीकृति मापदण्ड अझै पनि स्थापित गर्न आवश्यक छ।
30 kg/h HDPE सन्दर्भ अलग मास जाँचको लागि प्रयोग गर्नुहोस्। काम गरिएको उदाहरणको अनुमानित 90 ग्राम सकल द्रव्यमान प्रति भागमा, 30 लाई 0.09 ले भाग गर्दा लगभग 333.3 मोल्डेड पार्ट्स/h एक सामग्री-मात्र स्क्रीनिंग छतको रूपमा दिन्छ। उदाहरणको 450 भाग/घण्टालाई 40.5 kg/h आवश्यक पर्दछ, त्यो प्रकाशित सन्दर्भ भन्दा माथि।
यो गणनाले KGB2L बाट ३३३.३ भाग/घण्टा हुने वाचा गर्दैन। सूचीबद्ध 30 kg/h सन्दर्भ प्रयोग गरेर उदाहरणको द्रव्यमान र लक्ष्य दरलाई उचित ठहराउन सकिँदैन भनी यसले झण्डा दिन्छ। परियोजना समीक्षालाई फरक समर्थित कन्फिगरेसन, संशोधित उत्पादन अनुमान वा फरक आउटपुट लक्ष्य चाहिन्छ।
न त डबल-हेड स्पेसिङले कुनै पनि दुई बोतलहरू फिट हुनेछन् भनेर प्रमाणित गर्दैन। प्रकाशित खाम र पूर्ण टुलिङ व्यवस्था विरुद्ध वास्तविक मोल्ड रेखाचित्र जाँच गर्नुहोस्। ठूला वा फराकिलो उत्पादनहरूको लागि, प्रयोगयोग्य गुहाहरूको संख्याले मनपर्ने आउटपुट गुणकको सट्टा रेखाचित्रलाई पछ्याउनु पर्छ।
सिफारिश अनुरोध गर्दा, रेखाचित्र, सामग्री ग्रेड, नेट र सकल वजन अनुमान, आवश्यक स्वीकृत आउटपुट र इच्छित शिफ्ट ढाँचा सँगै पठाउनुहोस्। यसले आपूर्तिकर्तालाई प्रति घण्टा बोतलहरूको बारेमा पृथक प्रश्नको जवाफ दिनुको सट्टा प्रस्तावित हार्डवेयर विरुद्ध क्षमता अनुमानहरू जाँच गर्न अनुमति दिन्छ।
तपाईंले मेसिनमा कमिट गर्नु अघि आउटपुट प्रमाणित गर्नुहोस्
क्षमता सम्झौताको आधारमा स्वीकृत आउटपुट बनाउनुहोस्। मोल्ड छोड्ने बोतलहरू र प्याकेजिङका लागि खाली गरिएका बोतलहरू फरक गणना हुन्। परीक्षण गर्नु अघि, स्वीकृत कुल प्रविष्ट गर्नको लागि निरीक्षण बिन्दु र आवश्यकताहरू निर्दिष्ट गर्नुहोस्। अन्यथा, परीक्षणले यसको मोल्डिङ लक्ष्य पूरा गर्न सक्छ जबकि डेलिभरी आवश्यकता समाधान नगरी छोड्छ।
KGB2L को लागि, प्रकाशित 600 PC/HR ड्राई-सायकल फिगरलाई बोतल-आउटपुट प्रतिबद्धताबाट अलग राख्नुहोस्। उत्पादन क्षमतामा सहमत हुनु अघि सामग्री, बोतलको वजन, सक्रिय गुहा र स्वीकृति आवश्यकताहरू पुष्टि गर्नुहोस्। ड्राई-साइकल फिगर एक्लै बोतल-डिलिवरी तालिकाको लागि अपर्याप्त छ।
जब एक परीक्षणले आफ्नो लक्ष्य छुटेको छ, गति बढाउनु अघि कमीको निदान गर्नुहोस्। आउटपुट अन्तरालहरू, स्टपहरू र अस्वीकार गरिएका भागहरू अलग-अलग रेकर्ड गर्नुहोस्। पेरिसन डेलिभरीमा पर्खने समय, मोल्ड भित्र चिसो समय, र ट्रिमिङ वा चुहावट परीक्षण अघि लामहरू जाँच गर्नुहोस्। यी अवलोकनहरूले डाउनस्ट्रीम अवरोधबाट मोल्डिङ अवरोध छुट्याएका छन्।
एक समयमा एक समायोजन मूल्याङ्कन गर्नुहोस् र अघि र पछि रेकर्डहरू राख्नुहोस्। तुलनात्मक अवलोकन अवधिहरूमा स्वीकृत आउटपुटद्वारा परिवर्तनलाई न्याय गर्नुहोस्, छोटो प्रदर्शन गरिएको चक्रद्वारा मात्र होइन। नतिजाको छेउमा सामग्री र उपकरणको अवस्था रेकर्ड गर्नुहोस्। यदि गणना बढ्छ तर धेरै बोतलहरू निरीक्षण गर्न असफल भएमा, समायोजनले प्रयोगयोग्य क्षमतामा सुधार गरेको छैन।
अर्को व्यक्तिले जाँच गर्न सक्ने रेकर्ड राख्नुहोस्
- रेखाचित्र संशोधन, राल ग्रेड, सामग्री मिश्रण, लक्ष्य वजन र गुहा व्यवस्था पहिचान गर्नुहोस्।
- स्वीकृति जाँचहरू र राम्रो भागहरू गणना गरिने स्थितिमा सहमत हुनुहोस्।
- रेकर्ड सुरु र समाप्त समय, निर्धारित बहिष्करण, उत्पादन रोक र तिनीहरूको कारण।
- कुल मोल्ड गरिएको भागहरू रेकर्ड गर्नुहोस्, पहिलो-पास स्वीकृत भागहरू र दुई पटक पुन: काम गरिएका भागहरू गणना नगरिकन अस्वीकार गर्नुहोस्।
- मिल्दो अवधिहरूमा अवलोकन गरिएको दर, सकल जन माग र डाउनस्ट्रीम आउटपुट तुलना गर्नुहोस्।
- परीक्षण रिपोर्टसँग सहमत सेटिङहरू, अवलोकनहरू र समाधान नगरिएका सीमाहरू राख्नुहोस्।
मापन सञ्झ्यालको सुरु र अन्त्यमा के हुन्छ परिभाषित गर्नुहोस्। वार्मअप पछि लिइएको छोटो अवलोकनले स्टार्टअप र मोल्ड परिवर्तन समावेश गर्ने सम्पूर्ण अर्डरबाट फरक प्रश्नको जवाफ दिन्छ। दुवै उपयोगी हुन सक्छन्, तर मात्र जब रिपोर्टले केलाई बहिष्कृत गरिएको थियो भनेर पहिचान गर्छ।
प्रयोग गर्नुहोस्झटका मोल्डिंग मिसिन कारखाना स्वीकृति परीक्षण गाइडफराकिलो निरीक्षण अभिलेख विकास गर्न। एक आउटपुट गणना स्वीकृति समर्थन गर्दछ; यसले उत्पादन निरीक्षण, उपकरण जाँच वा खरिद सम्झौतालाई प्रतिस्थापन गर्दैन।
| रेकर्ड क्षेत्र | के प्रविष्ट गर्ने |
|---|---|
| उत्पादन र कन्फिगरेसन | रेखाचित्र संशोधन, सामग्री, वजन, सक्रिय गुहा र स्टेशनहरू |
| मापन सीमा | घडी सुरु/अन्त, योजनाबद्ध समय, चलिरहेको समय र स्थान गणना |
| गणना गर्छ | कुल मोल्ड, पहिलो पास राम्रो, अस्वीकृत र अधूरा भागहरू |
| सर्तहरू | रेकर्ड गरिएका सेटिङहरू, चिसो र हावा अवस्था, कर्मचारी र सहायकहरू |
| नतिजा | राम्रो भागहरू प्रति बताएको घण्टा वा शिफ्ट, सीमाहरू र सहमत फलो-अप |
Kinggle सँग उत्पादन-विशिष्ट क्षमता अनुमान बारे छलफल गर्नुहोस्
उत्पादन रेखाचित्र र प्रस्तावित मेसिन कन्फिगरेसनमा बाँधिएको आउटपुट अनुमान आवश्यक छ। लिखित प्रस्तावले स्वीकृत भागहरू कहाँ गणना गरिन्छ, मापन कति समय चल्छ र कुन उत्पादन सर्तहरू लागू हुन्छन् भन्ने कुरा बताउनुपर्दछ। ती विवरणहरू बिना, एक बोतल-प्रति-घण्टा आंकडा उपकरण प्रस्तावहरू तुलना गर्नको लागि ठोस आधार होइन।
आफ्नो बोतल रेखाचित्र वा नमूना विवरण, सामग्री ग्रेड, आवश्यक राम्रो उत्पादन र शिफ्ट तालिका मार्फत पठाउनुहोस्Kinggle को आधिकारिक सम्पर्क पृष्ठ। जहाँ मान अझै अनुमानित छ, त्यसलाई लेबल गर्नुहोस् ताकि अर्को समीक्षाले यसलाई समाधान गर्न सकोस्।
Ningbo Kinggle मेसिनरी कं, लिमिटेड
इमेल:sales@kinggle.com
टेलिफोन:+८६-५७४-८७१०३६६५
Yuyao City, Ningbo, Zhejiang, चीन। सम्पर्क विवरण आधिकारिक सम्पर्क पृष्ठ विरुद्ध जाँच गरियो।
बारम्बार सोधिने प्रश्नहरू
ब्लो मोल्डिङ मेसिनले प्रति घण्टा कति बोतल उत्पादन गर्न सक्छ?
प्रत्येक मेसिन र बोतलको लागि कुनै एकल आउटपुट फिगर छैन। 3,600 लाई सेकेन्डमा पूरै मेसिन आउटपुट अन्तरालद्वारा विभाजन गर्नुहोस्, त्यसपछि प्रति घटना मोल्ड गरिएका भागहरूद्वारा गुणन गर्नुहोस्। चलिरहेको समयमा राम्रो आउटपुटको लागि पहिलो-पास गुणस्तर उपज लागू गर्नुहोस्। शिफ्ट योजनाको लागि, रेकर्ड स्टपहरू पनि समावेश गर्नुहोस् र सामग्री र डाउनस्ट्रीम क्षमता पुष्टि गर्नुहोस्।
के डबल-स्टेसन मेसिनले सधैं दोब्बर उत्पादन गर्छ?
नम्बर दुई स्टेशनहरूले तिनीहरूको वास्तविक समय र कन्फिगरेसन बिना उत्पादन दर स्थापना गर्दैन। यदि मापन गरिएको सम्पूर्ण मेसिन अन्तरालमा पहिले नै दुबै स्टेशनहरूबाट वैकल्पिक रिलीजहरू समावेश छन् भने, फेरि दुईले गुणन नगर्नुहोस्। संयुक्त आउटपुट अनुमान गर्नु अघि प्रत्येक स्टेशनको समय, सक्रिय गुहा र सामग्रीको माग तुलना गर्नुहोस्।
के सुक्खा-चक्र आउटपुट समाप्त-उत्पादन आउटपुट जस्तै हो?
होइन। ड्राई-सायकल आउटपुट लेबल गरिएको क्याटलग फिल्डले निर्दिष्ट कन्टेनरको स्वीकृत आउटपुट स्थापना गर्दैन। Kinggle को KGB2L पृष्ठले त्यो लेबल अन्तर्गत 600 PC/HR सूचीबद्ध गर्दछ। एक बोतल-विशिष्ट आउटपुट दावीलाई परिभाषित मापन अवधिको साथमा सामग्री, उपकरण, वजन, सञ्चालन अवस्था र निरीक्षण मापदण्ड चाहिन्छ।
कन्टेनर वजनले उत्पादन क्षमतालाई कसरी असर गर्छ?
तौलले दिइएको उत्पादन दरमा आवश्यक सामग्रीलाई असर गर्छ। एक्स्ट्रुजन स्क्रिनिङको लागि, केवल समाप्त-बोतल वजनको सट्टा यसको आवंटित ट्रिम सहित, प्रति मोल्ड गरिएको भागमा सकल प्रशोधित मास प्रयोग गर्नुहोस्। प्रारम्भिक छतका लागि उपलब्ध सामग्री थ्रुपुटलाई त्यो सकल द्रव्यमानद्वारा विभाजित गर्नुहोस्। यो गणनाले मात्र प्राप्त गर्न सकिने मोल्डिङ चक्र वा स्वीकृत आउटपुट स्थापना गर्दैन।
सही आउटपुट अनुमानको लागि कुन जानकारी चाहिन्छ?
उत्पादन रेखाचित्र, सामग्री ग्रेड, नेट र सकल तौल, गुहा र स्टेशन व्यवस्था, लक्ष्य स्वीकृत आउटपुट र शिफ्ट तालिका प्रदान गर्नुहोस्। स्वीकृति जाँचहरू र डाउनस्ट्रीम उपकरणहरू समावेश गर्नुहोस्। यदि परीक्षण रेकर्डहरू अवस्थित छन् भने, कुल गणनाहरू, राम्रो गणनाहरू, समय र रोक कारणहरू आपूर्ति गर्नुहोस्। मापन गरिएका नतिजाहरूबाट अनुमानित मानहरू अलग राख्नुहोस् ताकि आपूर्तिकर्ताले बाँकी प्रमाणका अन्तरहरू पहिचान गर्न सकून्।
अर्डर गर्नु अघि, स्वीकृत आउटपुट, परीक्षण सर्तहरू र लिखित रूपमा गणना विधिमा सहमत हुनुहोस्। वितरण तालिकाको लागि आधारको रूपमा परिणाम उत्पादन रेकर्ड प्रयोग गर्नुहोस्।