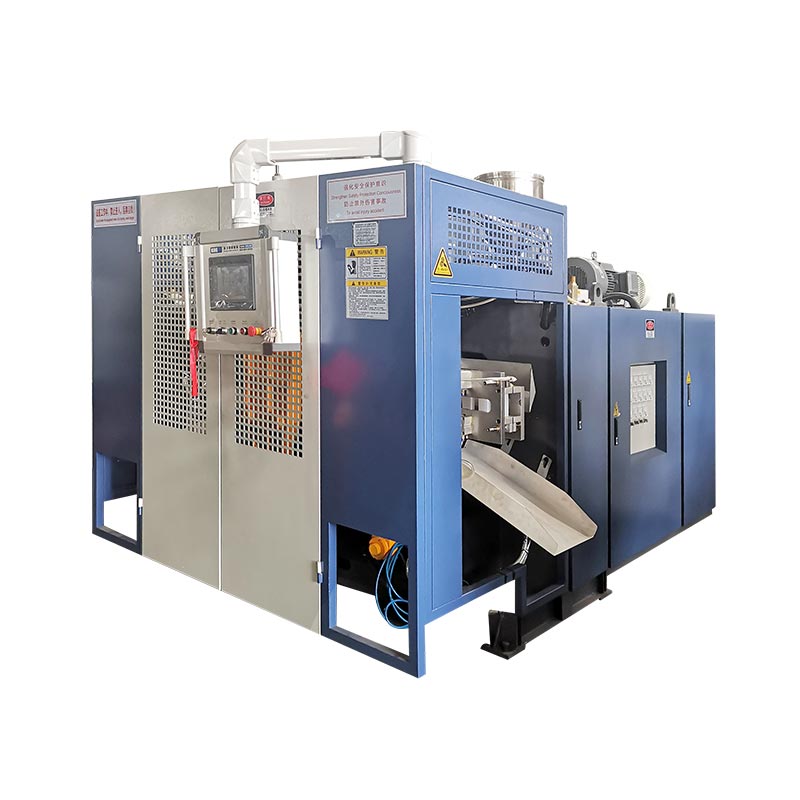
ब्लो मोल्ड भनेको बोतलको नकारात्मक आकार मात्र होइन। यसले तातो पारिसन क्याप्चर र सील गर्न, फँसेको हावा छोड्ने, तातो हटाउने, घाँटी र आधार सिर्जना गर्ने, फ्ल्याश शेड गर्ने, क्ल्याम्प फिट गर्ने र भाग छोड्ने - आवश्यक उत्पादन लयमा।

खोज भाषाले यो दायरा अस्पष्ट गर्न सक्छ। खरीददारहरूले प्रयोग गर्छन्झटका मोल्ड, झटका मोल्ड, बोतल मोल्ड, प्लास्टिकको बोतल मोल्ड, EBM उपकरणरबाहिर निकाल्ने झटका मोल्डसम्बन्धित उपकरणहरूको लागि। डाइ टाउको फरक छ: यसले मोल्ड बन्द हुनु अघि पेरिसन बनाउँछ। उद्धरणमा डाइ-हेड टूलिङ र ब्लो मोल्डलाई अलग-अलग वस्तुहरूको रूपमा सूचीबद्ध गर्नुपर्छ।
यो गाइडले इन्जेक्शन वा स्ट्रेच-ब्लो प्रिफर्म टूलिङको सट्टा एक्स्ट्रुजन ब्लो मोल्डिङमा केन्द्रित छ। यसले प्रकाशित मेसिन-खाम डाटालाई परियोजना ग्यारेन्टीहरूबाट अलग गर्दछ। कुनै पनि सार्वभौमिक पिन्च-अफ, भेन्ट वा कूलिंग आयाम प्रत्येक राल र भागको लागि उपयुक्त छैन।
एक उत्पादन झटका मोल्ड सात जोडिएको काम छ
गुहाले भागलाई यसको बाह्य आकार दिन्छ, तर आकार प्रजनन मात्र पहिलो काम हो। उपकरणले निम्न कार्यहरू सँगै प्रदर्शन गर्नुपर्छ:
- parison पत्ता लगाउनुहोस्।खुला ढाँचाले तातो ट्यूबलाई तान्नु, फोल्ड नगरी वा चुटकी क्षेत्र नछुटाइ प्राप्त गर्नुपर्छ।
- यसलाई सील र वेल्ड गर्नुहोस्।पिन्च-अफ क्षेत्रहरूले पारिसन बन्द गर्दछ र घाँटी, पुच्छर, ह्यान्डल वा अन्य फ्ल्यास क्षेत्रहरूमा विस्थापित सामग्रीहरू व्यवस्थापन गर्दछ।
- फँसेको हावा भाग्न दिनुहोस्।भेन्टहरूले विस्तारित पारिसन र गुफाको सतह बीचको हावाको लागि मार्ग प्रदान गर्दछ।
- गर्मी स्थानान्तरण गर्नुहोस्।कूलिङ सर्किटले दोहोर्याउन मिल्ने समयमा स्थिर भाग छोड्न पर्याप्त सन्तुलनको साथ तातो हटाउँछ।
- इन्टरफेसहरू सिर्जना गर्नुहोस्।नेक इन्सर्टहरू, क्यालिब्रेसन विवरणहरू, ब्लो-पिन वा बटम-ब्लो सुविधाहरू कन्टेनर बन्द र मेसिनसँग मिल्नुपर्छ।
- जारी गर्नुहोस् र भाग समाप्त गर्नुहोस्।ड्राफ्ट, इन्सर्ट, ओपनिङ मुभमेन्ट र डिफ्ल्याशिङ रणनीतिले भागले मोल्डलाई सफासँग छोड्न सक्छ कि सक्दैन भनेर निर्धारण गर्छ।
- फिट र मेसिन बाँच्नुहोस्।बारम्बार क्ल्याम्पिङ र थर्मल चक्रहरू बोक्ने क्रममा पूर्ण एसेम्बलीले प्लेट, खोल्ने, मोटाई र माउन्टिङ व्यवस्था मिलाउनु पर्छ।
एउटा कामको लागि गरिएको परिवर्तनले अर्कोलाई असर गर्न सक्छ। गहिरो फ्ल्यास पकेटले वेल्डको वरिपरि तातो एकाग्रता परिवर्तन गर्न सक्छ। पालिश गरिएको गुहाले फँसिएको हावा यात्रा गर्ने तरिका परिवर्तन गर्दा फरक रूपमा उपस्थिति पुन: उत्पादन गर्न सक्छ। ठुलो चलिरहेको इन्सर्टले अन्डरकट समाधान गर्न सक्छ तर चिसो र खोल्ने ठाउँ खपत गर्दछ। प्रणाली स्तरमा निर्णयहरू समीक्षा गर्नुहोस्।
ब्लो मोल्ड एनाटॉमी: रेखाचित्रमा राख्नका लागि सर्तहरू
निम्न वैचारिक दृश्यले इन्टरफेसहरू पहिचान गर्दछ जुन खरिदकर्ताले छलफल गर्न अपेक्षा गर्नुपर्छ। यो टुलिङ प्रिन्ट होइन र यसमा कुनै निर्माण आयामहरू छैनन्।
गुफा सतह भाग को एक पक्ष बनाउँछ। सम्मिलितहरूले घाँटी, ह्यान्डल वा लगाउने क्षेत्रहरू परिभाषित गर्न सक्छन्।
बन्द सीमा मा स्थित छ जहाँ parison छापिएको छ।
विपक्षी गुहा विभाजन विमानमा भेटिन्छ। पङ्क्तिबद्धता र माउन्टिङ नियन्त्रण दोहोरिने योग्य बन्द।
भेन्टिङ्ग मार्गहरूले फँसेको हावालाई चयन गरिएका गुहा क्षेत्रहरूबाट टाढा लैजान्छन्।
| सुविधा | कार्य | अनुमोदन गर्न प्रमाण |
|---|---|---|
| गुहा सतह | बाह्य ज्यामिति, बनावट, चिन्ह र स्थानीय सम्पर्क कूलिंग परिभाषित गर्दछ | अन्तिम भाग मोडेल, संकुचन आधार, सतह कलआउट र महत्वपूर्ण आयामहरू |
| विभाजन रेखा | सीमा जहाँ मोल्ड आधा मिल्छ | दृश्यात्मक सीम स्थान, ड्राफ्ट, फ्ल्यास पहुँच र कार्यात्मक सतहहरूमा प्रभाव |
| पिन्च-अफ / कम्प्रेसन भूमि | वेल्ड र ब्रेक लाइन नियन्त्रण गर्दा प्यारिसन सामग्री कम्प्रेस र सील गर्दछ | सामग्री-विशिष्ट उपकरण विवरण र सहमत वेल्ड / ट्रिम परीक्षण |
| फ्ल्यास पकेट वा राहत | पिन्च क्षेत्र बाहिर विस्थापित सामग्री प्राप्त गर्दछ | सकल parison अनुमान, फ्लैश ज्यामिति र deflashing मार्ग |
| भेन्ट्स | विस्तारित बन्दरगाह बाहिर फसेको हावा छोड्नुहोस् | स्थान नक्सा, अनुमति दिइएको साक्षी चिन्ह र सरसफाई |
| कूलिंग सर्किटहरू | गर्मी हटाउनुहोस् र तापमान वितरण नियन्त्रण गर्नुहोस् | च्यानल रेखाचित्र, सर्किट पहिचान, प्रवाह दिशा र उपयोगिता इन्टरफेस |
| नेक र ब्लो इन्टरफेस | फिनिशलाई फारम वा क्यालिब्रेट गर्छ र उड्ने हावा परिचय गराउँछ | क्लोजर ड्राइंग, ब्लो-पिन/बोटम-ब्लो कन्सेप्ट र ट्रिम भत्ता |
| माउन्टिङ र पङ्क्तिबद्धता | मोल्डलाई प्लेटमा जडान गर्नुहोस् र दोहोर्याउन मिल्ने क्लोजर सुरक्षित गर्नुहोस् | मेशिन इन्टरफेस रेखाचित्र, मास, गुरुत्वाकर्षण केन्द्र, फास्टनर र लिफ्टिंग बिन्दुहरू |
भाग र यसको परीक्षणहरूबाट सुरु गर्नुहोस् - सामान्य गुहा होइन
मोल्ड निर्मातालाई नाममात्र लिटर भन्दा बढी चाहिन्छ। 5L ह्यान्डल गरिएको जेरी क्यान, 5L राउन्ड बोतल र एक डबल-भित्ता प्राविधिक भागलाई बिभिन्न विभाजन रेखाहरू, पारिसन व्यास, फ्ल्यास लेआउटहरू र हटाउने अनुक्रमहरू आवश्यक पर्दछ।
नक्सा जहाँ parison फैलिएको हुनुपर्छ
पेरिसनले उच्च चापमा बग्ने इन्जेक्शन-मोल्डेड पिघल जस्तै गुफा भर्दैन। यो गुफाको पर्खाल तिर फैलिन्छ र फैलन्छ। गहिरो ड्र, फराकिलो समतल क्षेत्रहरू, तीखा कुनाहरू, अफसेट गर्दन र ह्यान्डल जराहरूले थप स्थानीय सामग्री वा फरक विभाजन-लाइन रणनीतिको माग गर्न सक्छन्। त्रिज्या र ज्यामिति प्रयोग गर्नुहोस् जुन पातलो क्षेत्रलाई सामग्री र प्रक्रियाले समर्थन गर्न सक्ने भन्दा टाढा फैलाउन नछोडी गठन गर्न सकिन्छ।
रेखाचित्रमा गुणस्तरीय स्थानहरू राख्नुहोस्
"एकसमान पर्खाल" मापनयोग्य स्वीकृति नियम होइन। महत्वपूर्ण स्थानहरू चिन्ह लगाउनुहोस् र परीक्षण विधि बताउनुहोस्। काँध, कुना, ह्यान्डल रूट, आधार, पिन्च वेल्ड र प्यानल फरक कार्यात्मक आवश्यकता हुन सक्छ। ती स्थानहरू जडान गर्नुहोस्parison-प्रोग्रामिङ सेटअपत्यसैले मोल्ड ज्यामिति र सामग्री वितरण स्वतन्त्र रूपमा समायोजित हुँदैन।
एक असंबद्ध प्रतिशत उधार बिना संकुचन को लागी योजना
संकुचन राल ग्रेड, पर्खाल वितरण, गुहा तापक्रम, चिसो समय र भाग ज्यामिति मा निर्भर गर्दछ। प्रारम्भिक सन्दर्भको रूपमा सामग्री-आपूर्तिकर्ता डेटा प्रयोग गर्नुहोस्, त्यसपछि मोल्ड निर्माताको विधि लागू गर्नुहोस् र वास्तविक भाग प्रमाणित गर्नुहोस्। अर्को बोतलबाट प्रतिलिपि गरिएको सामान्य प्रतिशत स्वीकार्य गुहा आकारको आधार होइन।
पार्टिङ लाइन, पिन्च-अफ र फ्ल्यास सँगै डिजाइन हुनुपर्छ
विभाजन रेखाले निर्धारित गर्दछ कि दुई उपकरण आधाहरू कहाँ बन्द छन् र जहाँ देखिने सीम देखा पर्न सक्छ। यसलाई राख्नुहोस् जहाँ मोल्ड खोल्न सकिन्छ, पारिसन क्याप्चर गर्न सकिन्छ, भाग छोड्न सक्छ र ट्रिमिङ उपकरण फ्ल्याशमा पुग्न सक्छ। सील सतह, महत्त्वपूर्ण सजावट वा अन्य कार्यात्मक इन्टरफेसमा अनियन्त्रित सीम राख्नबाट बच्नुहोस्।
पिन्च-अफ वेल्ड बनाउने सुविधा हो
पुच्छर वा आधारमा, विपरित पिन्च क्षेत्रहरूले दुई तातो पारिसन पर्खालहरू सँगै निचोड्छन्। फ्ल्यास हटाउनको लागि नियन्त्रण योग्य ब्रेक लाइन सिर्जना गर्दा विवरणले वेल्ड बनाउन पर्याप्त सामग्री सार्नुपर्दछ। सही भूमि, कोण, स्ट्यान्ड-अफ र पकेट राल, पारिसन मोटाई, बन्द गर्ने कार्य र भागमा निर्भर गर्दछ। तिनीहरूलाई इन्जिनियर गरिएको आयामको रूपमा व्यवहार गर्नुहोस्, सामग्रीहरूमा प्रतिलिपि गरिएको मानक ब्लक होइन।
एक्स्ट्रुजन ब्लो मोल्डिङमा प्रकाशित पेटेन्ट साहित्यले पिन्च क्षेत्र, फ्ल्यास पकेट, मोल्ड तापमान, बन्द हुने गति र डिफ्लासिङ टाइमिङलाई एकल किनारा आयामको सट्टा अन्तरक्रियात्मक चरको रूपमा व्यवहार गर्दछ। यसले एक रूढ़िवादी खरीद नियमलाई समर्थन गर्दछ: यसको राल र परीक्षण विधिको साथ पिन्च विवरण अनुमोदन गर्नुहोस्, एक्लै उपस्थिति द्वारा होइन।
स्वचालन अर्डर गर्नु अघि फ्लैश मार्ग डिजाइन गर्नुहोस्
शीर्ष फ्ल्यास, टेल फ्ल्यास, ह्यान्डल फ्ल्यास र कुनै पनि क्यालिब्रेसन फोहोर पहिचान गर्नुहोस्। मोल्डमा, पंचिङ स्टेशनमा, ट्रिमरको साथ वा माध्यमिक फिक्स्चर मार्फत हटाउने काम हुन्छ कि भनी निर्णय गर्नुहोस्। फ्ल्यास मास ग्रस मेल्ट डिमांड, ग्राइन्डर क्षमता र रिग्राइन्ड प्लानिङमा पर्दछ। उपकरण रेखाचित्रले यो पनि देखाउनुपर्दछ कि कसरी हटाइएको स्क्र्यापले मोल्ड र टेक-आउट मार्ग खाली गर्दछ।
चिसो र भेन्टिङ्गले गुफाले उत्पादन गतिमा काम गर्न सक्छ कि सक्दैन भन्ने निर्णय गर्छ
मोल्ड छोड्नको लागि भाग पर्याप्त स्थिर हुँदा कूलिंग नियन्त्रण; भेन्टिङ्गले विस्तारित पारिसन गुहाको सतहमा पुग्न सक्छ कि सक्दैन भनेर नियन्त्रण गर्दछ। दुवै वितरण समस्या हो। एउटा ढिलो, तातो वा हावामा फसेको क्षेत्रले सम्पूर्ण भागको लागि चक्र र उपस्थिति सेट गर्न सक्छ।
तातो लोड र नियन्त्रण आवश्यकता द्वारा कूलिंग सर्किट विभाजन गर्नुहोस्
भारी कुनाहरू, पिन्च क्षेत्रहरू, घाँटी सम्मिलितहरू र गहिरो सुविधाहरूले पातलो सीधा पर्खालको रूपमा उही दरमा तातो छोड्न सक्दैन। धेरै पहिचान योग्य सर्किटहरूले ती क्षेत्रहरूलाई निदान र सन्तुलन गर्न सम्भव बनाउँदछ। प्रत्येक सर्किटको इनलेट, आउटलेट र दिशा कागजात गर्नुहोस्। नलीको व्यासको आधारमा मात्र बिरुवाको पानीमा मोल्ड जडान नगर्नुहोस्; अन्तिम उपकरणको लागि आवश्यक प्रवाह, दबाव, तापक्रम, पानीको गुणस्तर र दबाव ड्रप प्रमाणित गर्नुहोस्।
एक्स्ट्रुजन ब्लो मोल्डेड कूलिंगको प्रकाशित परिमित-तत्व अध्ययनले मोल्ड सामग्री, आन्तरिक ताप स्थानान्तरण, भाग मोटाई र प्रारम्भिक पारिसन तापमान तापमान क्षेत्र र मोल्ड खोल्ने समयलाई असर गर्ने चरहरूको रूपमा परीक्षण गर्यो। त्यो अनुसन्धानले किङ्गल परियोजनाको लागि चक्र-समयको वाचा प्रदान गर्दैन, तर यसले किन मोल्ड उद्धरणले थर्मल डिजाइन र प्रक्रिया अनुमानहरू दुवै परिभाषित गर्नुपर्छ भन्ने कुरालाई बलियो बनाउँछ।
हावा फसाउन सक्ने ठाउँहरू पत्ता लगाउनुहोस्
पेरिसन विस्तार हुँदा, हावा यसको बाहिरी सतह र गुफा बीच रहन्छ। कुनै मार्ग बिना, त्यो हावाले सम्पर्कमा ढिलाइ गर्न सक्छ र अपूर्ण बनावट, ड्र्याग लाइनहरू वा खराब रूपमा बनाइएको विवरणमा योगदान दिन सक्छ। दकस्टम-पाक एक्सट्रुजन ब्लो मोल्डिंग डिजाइन गाइडपार्टिङ-लाइन भेन्टिङ्ग र इन्सर्ट वा गहिरो सुविधाहरू नजिकको गुहा भेन्टहरू वर्णन गर्दछ। सही भेन्ट साइज र साक्षी-चिन्ह भत्ता अझै पनि भाग र सामग्रीमा निर्भर गर्दछ।
सफाई भेन्ट डिजाइन को भाग हो
अवशेष, धुलो वा घटेको सामग्री जम्मा हुँदा भेन्टहरूले प्रभावकारिता गुमाउन सक्छ। मोल्ड ड्राइंग र मर्मतसम्भार फाइलले भेन्टहरू कहाँ छन्, तिनीहरू कसरी वायुमण्डलमा जडान हुन्छन् र गुफालाई हानी नगरी कसरी निरीक्षण गरिन्छ भनेर देखाउनुपर्दछ। सतह ट्र्याक गर्नुहोस् वा अवरुद्ध मार्गको लागि क्षतिपूर्ति गर्न ब्लो प्रेशर बढाउनु अघि स्थिति अनुसार परिवर्तनहरू भर्नुहोस्।
उच्च चमक कार्य एक अलग थर्मल परियोजना हो
चिसो उपकरणले तातो हटाउने पक्षमा हुन सक्छ, जबकि सतह प्रतिकृतिले फरक गुहा-तापमान रणनीतिको माग गर्न सक्छ। एक 2023 पियर-समीक्षा गरिएको अध्ययनले एक एबीएस अटोमोटिभ-स्पोइलर केसमा नियन्त्रित तताउने र पानी कूलिंग प्रयोग गरेर चर-तापमान एक्स्ट्रुजन ब्लो मोल्डिंग प्रदर्शन गर्यो। त्यो एक विशेष दृष्टिकोणको लागि प्रमाण हो, प्रमाण होइन कि प्रत्येक बोतलले भेरियोथर्म टूलिङ प्रयोग गर्नुपर्छ। राज्य उपस्थिति आवश्यकताहरू चाँडै ताकि मोल्ड र चक्र सँगै डिजाइन गर्न सकिन्छ।
नेक फिनिश, ब्लोइङ मेथड र डिफ्ल्याशिङ एउटै इन्टरफेस हुन्
बन्द प्रणालीले बोतलको शीर्षमा कार्यात्मक आयामहरू सेट गर्दछ। क्याप वा क्लोजर रेखाचित्र, सील सतह, थ्रेड वा स्न्याप विवरण, छेडछाड सुविधा र अनुमति छ ट्रिम अवस्था प्रदान गर्नुहोस्। फिनिश बनाइएको, क्यालिब्रेट गरिएको, रीमेड वा पछिको सञ्चालनमा काटिएको छ कि छैन निर्णय गर्नुहोस्। नियन्त्रित रेखाचित्र संशोधन बिना "मानक घाँटी" उद्धृत नगर्नुहोस्।
उपकरणलाई उडाउने व्यवस्थासँग मिलाउनुहोस्
टप ब्लोइङ, बटम ब्लोइङ र सुईको व्यवस्थाले हावा र हार्डवेयरलाई फरक तरिकाले राख्छ। ब्लो पिनले गर्दन क्यालिब्रेसन वा फ्ल्यास ह्यान्डलिंगमा पनि भाग लिन सक्छ। मोल्ड मेकरलाई बोतलबाट एक्लै अनुमान लगाउन छोड्नुको सट्टा चयन गरिएको Kinggle मेसिनसँग स्ट्रोक, सेन्टरिङ, कूलिङ, सील र टक्कर क्लियरेन्स पुष्टि गर्नुहोस्।
एउटै डाटाम विरुद्ध डाउनस्ट्रीम गेजहरू जाँच गर्नुहोस्
घाँटी सफा देखिन सक्छ तर अझै पनि क्याप अनुप्रयोग वा सील असफल हुन्छ। मोल्ड परीक्षण, चुहावट परीक्षण र फिलिंग-लाइन योग्यतामा कुन डाटाम र गेजहरू प्रयोग गरिन्छ भन्ने कुरामा सहमत हुनुहोस्। स्वीकृति रेकर्डमा गेज पहिचान र क्यालिब्रेसन स्थिति सुरक्षित गर्नुहोस्। यदि स्वचालित ट्रिमरले मोल्डिङ पछि घाँटी परिवर्तन गर्छ भने, केवल मोल्ड गरिएको नमूनाको सट्टा समाप्त अवस्था निरीक्षण गर्नुहोस्।
मूल तुलना: मोल्ड-फिट स्क्रीनिंगको लागि Kinggle मेसिन सन्दर्भहरू
तलको तालिकाले पाँच हालको Kinggle उत्पादन पृष्ठहरूबाट मोल्ड-सम्बन्धित क्षेत्रहरू निकाल्छ। यसले निरन्तर र एक्युमुलेटर मेशिनहरू फैलाउँछ ताकि खरिदकर्ताहरूले किन नाममात्र कन्टेनर क्षमताले टुलिङ-इन्टरफेस रेखाचित्रलाई प्रतिस्थापन गर्न सक्दैन।
| मोडल प्रकाशित | मेसिन वर्ग | अधिकतम कन्टेनर सन्दर्भ | मोल्ड प्लेटन साइज (W×H) | प्रकाशित अधिकतम मोल्ड साइज (W×H) | मोल्ड मोटाई दायरा | क्ल्याम्पिङ बल |
|---|---|---|---|---|---|---|
| KGB2L | निरन्तर, एकल स्टेशन | २ एल | 380 × 430 मिमी | ३६० × ३८० मिमी | 160-300 मिमी | ४० kN |
| KGB5L | निरन्तर, एकल स्टेशन | ५ एल | ३६८ × ४५० मिमी | 410 × 450 मिमी | 200-310 मिमी | ६५ kN |
| KGB15L | निरन्तर, एकल स्टेशन | १५ एल | ५०० × ५५० मिमी | ५८० × ५०० मिमी | 300-380 मिमी | 165 kN |
| KGB80A | संचयक, स्थिर मोल्ड | ३० एल | ७५० × ८६० मिमी | ५२० × ८६० मिमी | ३६०–४२० मिमी | 215 kN |
| KGB90A | संचयक, स्थिर मोल्ड | ६० एल | ९६० × ९८० मिमी | 700 × 980 मिमी | ४६०–५५० मिमी | 280 kN |
मोल्ड रिलीज हुनु अघि महत्त्वपूर्ण तीन खोजहरू
पहिलो, लिटरले मोल्ड अभिमुखीकरण परिभाषित गर्दैन।15L निरन्तर सन्दर्भले 30L संचयक सन्दर्भ भन्दा फराकिलो तर छोटो अधिकतम मोल्ड पङ्क्ति प्रकाशित गर्दछ। वास्तुकला र भाग आकार भोल्युम संगै महत्त्वपूर्ण छ।
दोस्रो, मोल्ड मोटाईको आफ्नै दायरा छ।एउटा गुहा सूचीबद्ध अनुहार आयामहरू फिट हुन सक्छ र अझै पनि अनुमति मोटाई वा खोल्ने व्यवस्था बाहिर खस्न सक्छ। ब्याकप्लेटहरू, सम्मिलितहरू र कूलिङ जडानहरू विधानसभामा थप्छन्।
तेस्रो, क्ल्याम्पिङ बल उत्पादन र प्रक्रियासँग सम्बन्धित छ।एउटा मेसिन-पृष्ठ मान उपलब्ध बल हो, खाम भित्रको कुनै मोल्ड उपयुक्त छ भन्ने प्रमाण होइन। अनुमानित क्षेत्र, उड्ने अवस्था, पिन्च-अफ माग र मोल्ड निर्माणलाई इन्जिनियरिङ समीक्षा आवश्यक छ।


मोल्ड सामग्री, सम्मिलित र सतह समाप्त उत्पादन शुल्क पालना गर्नुपर्छ
टुलिङ्ग सामाग्रीले गर्मी स्थानान्तरण, मेसिनेबिलिटी, मर्मत, पहिरन र लागतलाई असर गर्छ। उत्पादन मात्रा मात्र यो छनोट गर्न पर्याप्त छैन। राल, सतह विशिष्टता, पिन्च-अफ ड्यूटी, घर्षण वा संक्षारक अवस्था, गतिशील सुविधाहरू, मर्मत क्षमता र स्वीकृत मर्मत रणनीतिलाई विचार गर्नुहोस्।
आधार मोल्ड सामाग्री
सही मिश्र धातु वा ग्रेड, लागू हुने ठाउँमा ताप उपचार, गुहा निर्माण विधि र थर्मल-डिजाइन आधारको लागि सोध्नुहोस्। "एल्युमिनियम मोल्ड" वा "स्टील मोल्ड" तुलना को लागी धेरै फराकिलो छ।
प्रतिस्थापन योग्य सम्मिलितहरू
घाँटी, पिन्च-अफ, पहिरन, थ्रेड वा भेन्ट इन्सर्टहरूले मर्मतसम्भारलाई स्थानीयकरण गर्न र माग गर्ने सुविधामा फरक सामग्रीलाई अनुमति दिन सक्छ। अभिलेख सम्मिलित पहिचान र स्पेयर स्कोप।
बनावट र उत्कीर्णन
कलाकृति फाइलहरू, अभिमुखीकरण, गहिराइ/उपस्थिति स्वीकृति, भेन्ट अन्तरक्रिया र संशोधन नियन्त्रण निर्दिष्ट गर्नुहोस्। प्रक्रियाले अनुरोध गरिएको सतहलाई कसरी पुन: उत्पादन गर्नेछ भनेर पुष्टि गर्नुहोस्।
संरक्षण र भण्डारण
सफाई, स्वीकृत जंग संरक्षण, पानी निकास, यातायात ताला, लिफ्टिंग बिन्दु र भण्डारण अवस्था परिभाषित गर्नुहोस्। डाउनटाइमको समयमा जलमार्गहरू र पिन्च सतहहरू सुरक्षित गर्नुहोस्।
टूलिङ-निर्माताको सामग्री सिफारिसले यसको मान्यता र बहिष्कारहरू बताउनु पर्छ। दुई कोटेशनहरू तुलना गर्दा, जाँच गर्नुहोस् कि दुवैमा समान घुसाउने सामग्री, कुलिङ स्कोप, नक्काशी, सतह फिनिश, होस, फिटिङ, लिफ्टिङ हार्डवेयर, ट्रायल वर्क र स्पेयर वेयर पार्टहरू समावेश छन्।
फ्याक्ट्री ट्रायल: मोल्डलाई दोहोर्याउने प्रक्रियाको रूपमा प्रमाणित गर्नुहोस्
पहिलो स्वीकार्य बोतल प्रणालीले एक पटक भाग बनाउन सक्छ भनेर प्रमाणित गर्दछ। उत्पादन स्वीकृतिलाई ट्रेस गर्न मिल्ने अवस्थाहरूसँग स्थिर रन चाहिन्छ। निम्न कार्यप्रवाह सिफारिस गरिएको प्रमाण संरचना हो, प्रत्येक Kinggle परियोजनाले पहिले नै समान प्रोटोकल प्रयोग गरेको दाबी होइन।
- पहिचान पुष्टि गर्नुहोस्।रेकर्ड मेसिन, मोल्ड, इन्सर्ट, डाइ टूलिङ, सामग्री ग्रेड/लट, रङ वा रिग्राइन्ड अवस्था र नुस्खा संशोधन।
- अवस्थाहरू स्थिर गर्नुहोस्।प्रक्रिया सहमत अवस्थामा पुगेपछि वास्तविक तापक्रम, चिसो पानी आपूर्ति/फिर्ता, झटका अवस्था र चक्र चरणहरू रेकर्ड गर्नुहोस्।
- उपकरण निरीक्षण गर्नुहोस्।विभाजन-लाइन बन्द, पङ्क्तिबद्धता, पानी र हावा चुहावट, भेन्ट अवस्था, पिन्च-अफ सतहहरू र सुरक्षित आन्दोलन जाँच गर्नुहोस्।
- स्थिति द्वारा नमूना।तौल, पर्खाल मापन, ट्रिमिङ र कार्यात्मक परीक्षण मार्फत गुहा, आउटलेट र स्टेशन पहिचान राख्नुहोस्।
- समाप्त अवस्था मापन गर्नुहोस्।रीमिङ, पञ्चिङ, डिफ्ल्याशिङ वा अन्य परिष्करण चरणहरूको प्रभावहरू समावेश गर्नुहोस्।
- सबै घाटा रेकर्ड गर्नुहोस्।सहमत विन्डोको समयमा लग अस्वीकार, रोक, अलार्म, म्यानुअल सुधार र डाउनस्ट्रीम अवरोधहरू।
- आधार रेखा बचत गर्नुहोस्।रेखाचित्र संशोधन, नुस्खा, फोटोग्राफ, मापन, गेज र खुला सुधारात्मक कार्यहरू सँगै अनुमोदन गर्नुहोस्।
नुस्खा परिवर्तन गर्नु अघि ढाँचाहरू निदान गर्नुहोस्
| अवलोकन गरिएको ढाँचा | उपकरण वा प्रक्रिया क्षेत्रहरू निरीक्षण गर्न | प्रमाण जुटाउने |
|---|---|---|
| कमजोर वा असंगत पुच्छर वेल्ड | Parison स्थिति, चुटकी विवरण, मोल्ड बन्द, स्थानीय तापमान, फ्ल्यास राहत र deflashing | स्थिति-लेबल गरिएको वेल्ड नमूनाहरू, सकल जन, नजिकको अनुक्रम र कार्यात्मक परीक्षण |
| खराब बनावट वा अपूर्ण विवरण | भेन्ट्स, फँसिएको हावाको स्थान, गुहाको अवस्था, पारिसन सम्पर्क र तापमान | दोष नक्सा, भेन्ट निरीक्षण, वास्तविक प्रक्रिया अवस्था र गुहा फोटो |
| इन्जेक्शन पछि Warpage | पर्खाल वितरण, कुलिङ ब्यालेन्स, इजेक्शन समय, ह्यान्डलिंग र पोस्ट-कूलिङ | तापक्रम/सर्किट द्वारा प्रवाह, समयबद्ध आयामी जाँचहरू र पर्खाल नक्शा |
| एक तर्फ फ्ल्यास | पङ्क्तिबद्धता, प्लेटन समानान्तर, विभाजन सतह, मोल्ड माउन्टिङ र पेरिसन सेन्टरिङ | स्थिति इतिहास, बन्द निरीक्षण र सुधार अघि / पछि भाग दोहोर्याउनुहोस् |
| ढिलो वा चर चक्र | कूलिङ सर्किट प्रतिबन्ध, तातो क्षेत्रहरू, भाग मोटाई, भेन्टिङ्ग र डाउनस्ट्रीम ढिलाइ | साइकल-स्टेज समय, आपूर्ति/फिर्ता अवस्था र स्टप लग |
Kinggle को प्रयोग गर्नुहोस्HMI प्रमाण कार्यप्रवाहजब अलार्म वा अनुक्रम परिवर्तनहरू मोल्ड समस्याको साथमा हुन्छन्। मा अनुमोदित निरीक्षण बिन्दुहरू लैजानुहोस्रोकथाम मर्मत योजनाआंशिक गुणस्तर बहावको लागि पर्खनुको सट्टा।
ब्लो मोल्ड RFQ र डिजाइन-समीक्षा चेकलिस्ट
- नियन्त्रित 2D/3D भाग फाइल, संशोधन, क्षमता, अधिकतम आयाम र अभिप्रेत सामग्री।
- बन्द र घाँटी-समाप्त रेखाचित्र, क्याप नमूनाहरू, सील ड्याटम र समाप्त ट्रिम अवस्था।
- सटीक राल ग्रेड, रंग / additives, regrind/PCR योजना र सामग्री-आपूर्तिकर्ता जानकारी।
- समाप्त वजन, अनुमानित सकल पारिसन र फ्लैश मार्ग।
- परीक्षण विधिहरू र स्वीकृति सीमाहरूको साथ महत्वपूर्ण पर्खाल र आयामी स्थानहरू।
- चुहावट, ड्रप, शीर्ष-लोड, टोक़, पर्यावरण वा अन्य परियोजना-विशेष कार्यात्मक परीक्षण।
- मेसिन मोडेल, स्टेशन र गुहा गणना, डाइ-हेड आउटलेट योजना र parison केन्द्र दूरी।
- प्लेटेन/माउन्टिङ इन्टरफेस, मोल्ड खाम, मोटाई, खोल्ने, क्ल्याम्प र ब्लो-पिन व्यवस्था।
- पार्टिङ लाइन, पिन्च-अफ, फ्ल्यास पकेट, नेक इन्सर्ट, भेन्ट्स, कुलिङ सर्किट र सतह फिनिश।
- टेक-आउट, ट्रिमिङ, लीक टेस्टिङ, कन्भेइङ र स्क्र्याप ह्यान्डलिङ इन्टरफेसहरू।
- उपकरण सामग्री, सम्मिलित ग्रेड, कठोरता/उपचार जहाँ सान्दर्भिक, स्पेयरहरू र मर्मत विधि।
- परीक्षण सामग्री मात्रा, रन अवधि, नमूनाहरू, गेजहरू, डाटा रेकर्ड र स्वीकृति जिम्मेवारी।
- सामान्य व्यवस्था, लिफ्टिङ बिन्दुहरू, मोल्ड मास/गुरुत्वाकर्षण केन्द्र र स्वीकृत परिवर्तन प्रक्रिया।
- स्कोप बाउन्ड्री: मोल्ड, डाइ टूलिङ, फिटिङ, नली, रेखाचित्र, प्रशिक्षण, प्याकेजिङ्ग र क्रेता द्वारा आपूर्ति वस्तुहरू।
फ्याक्ट्री सेवाहरूको लागि, अन्तिम मोल्ड सर्किटहरू र ब्लोइङ्ग व्यवस्थालाई Kinggle's मा जडान गर्नुहोस्उपयोगिता र लेआउट योजना गाइड। मेसिन वर्ग र उत्पादन अनुक्रम को लागी, प्रयोग गर्नुहोस्निरन्तर निकासी झटका मोल्डिंग गाइडर अन्तिम भागको लागि एक्युमुलेटर प्लेटफर्म आवश्यक छ कि छैन भनेर पुष्टि गर्नुहोस्।
बारम्बार सोधिने प्रश्नहरू
ब्लो मोल्ड र ब्लो मोल्डिङ डाइ हेडमा के भिन्नता छ?
डाई टाउकोले मोल्डिङ गर्नु अघि पग्लिएको पेरिसन बनाउँछ। ब्लो मोल्ड त्यो पेरिसन वरिपरि बन्द हुन्छ, यसलाई बन्द गर्दछ, उडेको हावा प्राप्त गर्दछ, भागलाई चिसो पार्छ र यसको बाह्य आकार परिभाषित गर्दछ। तिनीहरू अलग तर जोडिएका उपकरण प्रणाली हुन्।
एक्स्ट्रुजन ब्लो मोल्ड डिजाइन गर्न के जानकारी चाहिन्छ?
नियन्त्रित भाग र बन्द रेखाचित्र, राल ग्रेड, समाप्त र सकल पारिसन वजन, महत्वपूर्ण पर्खाल र आयाम, कार्यात्मक परीक्षण, आउटपुट लक्ष्य, मेसिन इन्टरफेस, गुहा योजना, ट्रिमिङ विधि र कारखाना उपयोगिताहरू प्रदान गर्नुहोस्।
एक्स्ट्रुजन ब्लो मोल्डिङमा पिन्च अफ डिजाइन किन महत्त्वपूर्ण छ?
पिन्च-अफले तातो पारिसन सामग्रीलाई कम्प्रेस र सील गर्छ र फ्ल्यास कहाँ अलग हुन्छ भनेर परिभाषित गर्न मद्दत गर्दछ। यसको ज्यामितिले सामग्री, पारिसन मोटाई, मोल्ड क्लोजिङ, तापमान, फ्ल्यास राहत र डिफ्ल्याशिंगसँग अन्तरक्रिया गर्दछ, त्यसैले यो वास्तविक परियोजनामा मान्य हुनुपर्छ।
एक्स्ट्रुजन ब्लो मोल्डलाई भेन्ट्स किन चाहिन्छ?
हावा विस्तारित पेरिसन र गुफा बीचमा फसेको हुन सक्छ। भेन्टहरूले यसलाई भाग्ने मार्ग दिन्छ ताकि पारिसनले मोल्ड सतहलाई सम्पर्क गर्न र इच्छित आकार र विवरण पुन: उत्पादन गर्न सक्छ।
कूलिङ च्यानलहरूले ब्लो मोल्डिङ साइकल समयलाई कसरी असर गर्छ?
कूलिंग सर्किटहरूले तातो हटाउँदछ जबसम्म भाग अस्वीकार्य विकृति बिना जारी गर्न सकिँदैन। सबैभन्दा ढिलो तातो क्षेत्रले चक्रलाई सीमित गर्न सक्छ, त्यसैले सर्किट लेआउट, प्रवाह, तापक्रम, मोल्ड सामग्री र पर्खाल वितरण सँगै मूल्याङ्कन गर्नुपर्छ।
के अवस्थित ब्लो मोल्ड फरक मेसिनमा फिट हुन सक्छ?
सम्भवतः, तर यसलाई मान्नुहोस्। मोल्ड चौडाइ, उचाइ, मोटाई, मास, माउन्टिङ, खोल्ने, क्ल्याम्प, ब्लो-पिन स्थिति, उपयोगिताहरू, टेक-आउट मार्ग, डाइ-हेड पङ्क्तिबद्धता र प्राप्त गर्ने मेसिन विरुद्ध नियन्त्रणहरू जाँच गर्नुहोस्।
के मैले एल्युमिनियम वा स्टिल ब्लो मोल्ड छनौट गर्नुपर्छ?
छनोट थर्मल प्रदर्शन, उत्पादन शुल्क, राल, सतह र पहिरन आवश्यकताहरु, सम्मिलित रणनीति, मर्मत क्षमता, नेतृत्व समय र लागत मा निर्भर गर्दछ। एक्लै धातुको नामबाट चयन गर्नुको सट्टा सटीक ग्रेड र डिजाइन धारणाहरूको लागि सोध्नुहोस्।