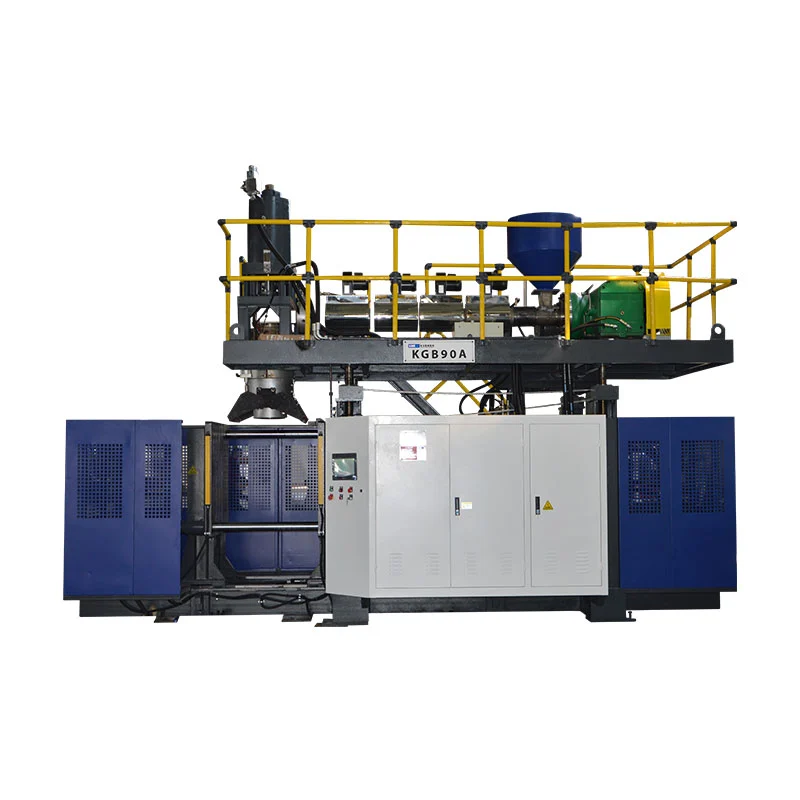
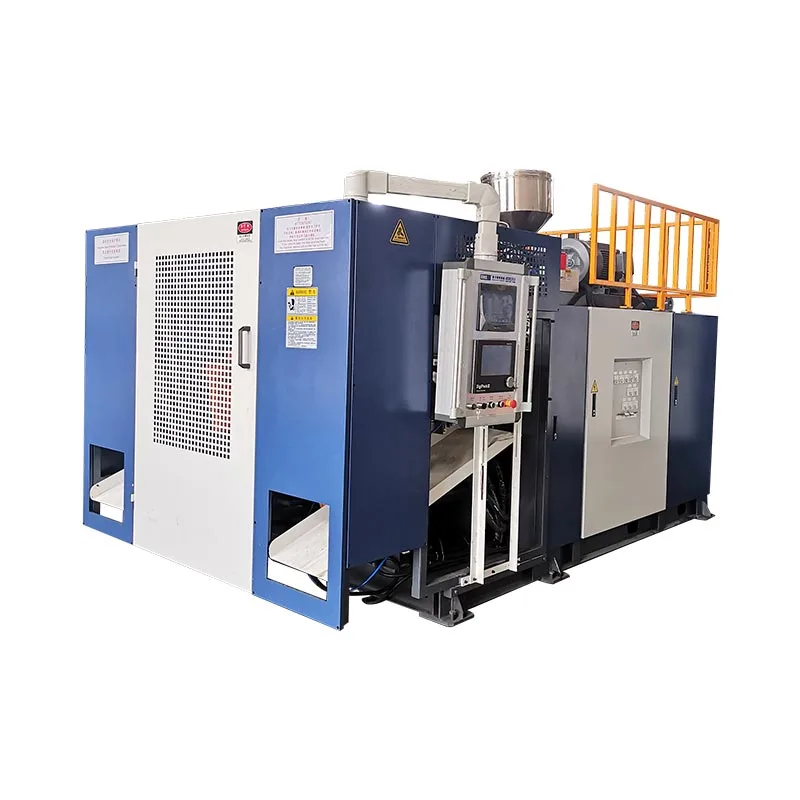
पारिसन प्रोग्रामिङले एक्सट्रुसनको समयमा डाइ ग्यापलाई परिवर्तन गर्दछ त्यसैले सामग्रीलाई समाप्त भागलाई आवश्यक पर्ने ठाउँमा राखिन्छ। राम्रो प्रोफाइलले सम्पूर्ण कन्टेनरलाई भारी नबनाइ कुनाहरू, ह्यान्डलहरू, काँधहरू र पिन्च-अफ क्षेत्रहरूलाई सुरक्षित गर्दछ।

के parison प्रोग्रामिंग वास्तवमा नियन्त्रण गर्छ
एक्स्ट्रुजन ब्लो मोल्डिङमा, पग्लिएको प्लास्टिकले प्यारिसन भनिने नलीको रूपमा डाइलाई छोड्छ। गुरुत्वाकर्षण, पग्लिने शक्ति, डाइ स्वेल, स्ट्रेच, र मोल्ड ज्यामितिले त्यो ट्यूब कसरी भाग हुन्छ भन्ने कुरालाई असर गर्छ। जब भागमा काँध, कुना, ह्यान्डल, वा गहिरो ड्र हुन्छ भने एक समान डाइ ग्यापले विरलै एक समान समाप्त पर्खाल सिर्जना गर्दछ।
नियन्त्रकले चयन गरिएका खण्डहरूलाई बाक्लो वा पातलो बनाउनको लागि टुलिङ सार्छ। उद्देश्य सामग्री वितरण नियन्त्रण हो: अत्यधिक फैलिएको वा अत्यधिक भारित क्षेत्रहरूमा पर्याप्त सामग्री, कम अनावश्यक भारको साथ खण्डहरूमा सजिलै बन्ने।
| प्रोफाइल कार्य | प्रक्रिया प्रभाव | के प्रमाणित गर्ने |
|---|---|---|
| चयन गरिएका बिन्दुहरूमा खोल्ने वृद्धि गर्नुहोस् | parison को त्यो भाग मा सामग्री थप्छ | पातलो कुनाहरू, ह्यान्डल जराहरू, काँधहरू, तल र चिमटी-अफ क्षेत्र |
| चयन गरिएका बिन्दुहरूमा खोल्ने घटाउनुहोस् | त्यो भागमा सामग्री घटाउँछ | भारी सीधा पर्खालहरू, ढिलो-चिसो क्षेत्रहरू र अतिरिक्त भाग वजन |
| प्रोफाइल सिफ्ट गर्नुहोस् | बाक्लो र पातलो क्षेत्रहरूलाई पारिसनको साथमा सार्छ | के एक प्रोग्राम गरिएको क्षेत्र अभिप्रेत भाग सुविधा संग पङ्क्तिबद्ध छ |
| समग्र प्रोफाइल वजन मापन | पूर्ण प्रोफाइल परिवर्तन गर्नुहोस् | कुल वजन र न्यूनतम पर्खाल, औसत मात्र होइन |
एक उपयोगी उत्पादन रेकर्डले प्रोफाइल फाइललाई मोल्ड नम्बर, राल ग्रेड, रङ वा रिग्राइन्ड अवस्था, तापमान नुस्खा, शट साइज, चिसो समय, र अनुमोदित भाग मापनको साथ राख्छ।
निरन्तर र संचयक प्रणालीहरूले विभिन्न सन्दर्भहरू प्रयोग गर्छन्
मा एनिरन्तर झटका मोल्डिंग मेसिन, parison लगातार रूपहरु। प्रोफाइल सामान्यतया समय वा parison लम्बाइ सिंक्रोनाइज गरिएको छ। एक्सट्रुजन स्थिरता मामिलाहरू छन् किनभने आउटपुटमा परिवर्तनले भागको साथ प्रोग्राम गरिएको बिन्दु सार्न सक्छ।
एक मासंचयक झटका मोल्डिंग मेसिन, पिघल भण्डारण गरिन्छ र डाइ मार्फत धकेलिन्छ। प्रोफाइल एक्युमुलेटर स्थितिमा बाँध्न सकिन्छ। शट साइज, भरिने स्थिरता, र ट्रान्सड्यूसर क्यालिब्रेसन पर्खाल-मोटाई समस्याको भाग बन्छन्।

अधिकारीMOOG DigiPack III म्यानुअलकागजातहरू दुबै संचयक र निरन्तर-निकासी अनुप्रयोगहरू। यसको मतलब प्रत्येक Kinggle मेसिनले एउटै नियन्त्रक प्रयोग गर्छ भन्ने होइन। परियोजना उद्धरणमा नियन्त्रक मोडेल, प्रोफाइल क्षमता, एक्चुएटर र टूलिङ पुष्टि गर्नुहोस्।
एक नियन्त्रित सेटअप अनुक्रम
- सही नुस्खा पुष्टि गर्नुहोस्।मोल्ड, सामग्री, डाइ र उत्पादन संशोधन मिलाउनुहोस्।
- पिघललाई स्थिर गर्नुहोस्।वास्तविक तापक्रम स्थिर हुन दिनुहोस् र लगातार खुवाउने र बाहिर निकाल्ने पुष्टि गर्नुहोस्।
- टूलिङ शून्य र स्प्यान जाँच गर्नुहोस्।टाँसिने, चुहावट वा गलत अलाइनमेन्टको लागि आन्दोलनको निरीक्षण गर्नुहोस्।
- parison लम्बाइ र शट साइज सेट गर्नुहोस्।parison मोल्ड क्लोजमा सही स्थितिमा पुग्नै पर्छ।
- एक साधारण प्रोफाइल संग सुरु गर्नुहोस्।धेरै तीव्र सुधारहरू भन्दा व्यापक परिवर्तनहरू निदान गर्न सजिलो छ।
- धेरै स्थिर चक्रहरू मोल्ड गर्नुहोस्।प्रमुख प्रक्रिया परिवर्तन पछि पहिलो भाग न्याय नगर्नुहोस्।
- निश्चित स्थानहरू मापन गर्नुहोस्।न्यूनतम पर्खाल, अंश वजन, उपस्थिति र कार्यात्मक परिणामहरू रेकर्ड गर्नुहोस्।
- एक समयमा एक क्षेत्र परिवर्तन गर्नुहोस्।दोहोर्याइएको सुधार पछि मात्र नयाँ संशोधन बचत गर्नुहोस्।
लक्षण द्वारा पर्खाल-मोटाई समस्या निवारण
| लक्षण | निरीक्षण गर्नुहोस् | अर्को चरण |
|---|---|---|
| पातलो तल वा काँध | प्रोफाइल स्थिति, parison sag, स्ट्रेच र ब्लो टाइमिङ | समग्र वजन थप्नु अघि पङ्क्तिबद्धता पुष्टि गर्नुहोस् |
| एक पक्ष लगातार पातलो | डाइ सेन्टरिङ, मोल्ड पङ्क्तिबद्धता, कूलिंग र पारिसन सम्पर्क | असममित भौतिक कारण सच्याउनुहोस् |
| मोटाईले चक्रलाई चक्रमा सार्छ | तापमान, आउटपुट, शट साइज, प्रतिक्रिया र हाइड्रोलिक स्थिरता पिघल्नुहोस् | बिन्दुहरू सम्पादन गर्नु अघि प्रक्रिया स्थिर गर्नुहोस् |
| भारी पर्खाल तर कमजोर पिन्च-अफ | सामाग्री स्थान, पिन्च-अफ डिजाइन र parison स्थिति | पूर्ण भागको वजन बढाउनुको सट्टा सामग्रीलाई पिन्च जोनमा सार्नुहोस् |
| राम्रो वितरण तर अतिरिक्त वजन | समग्र मापन र अनावश्यक रूपमा भारी खण्डहरू | न्यूनतम पर्खाल स्थानहरूको सुरक्षा गर्दा मापन गरिएका चरणहरूमा घटाउनुहोस् |
| आदेश परिवर्तन हुन्छ तर भाग हुँदैन | एक्चुएटर, भल्भ, तार, क्यालिब्रेसन वा प्रतिबन्ध | आदेश र प्रतिक्रिया तुलना गर्नुहोस्, त्यसपछि मर्मत सम्भारमा बढाउनुहोस् |
कारखाना दृश्य: दोहोरिने योग्यता एक भन्दा बढी सही नमूना मामिला
प्रोफाईल उत्पादन-तयार हुन्छ जब यो सामान्य भिन्नतामा बाँच्दछ, जस्तै न्यानो रिस्टार्ट, सामग्री-धेरै परिवर्तन, शिफ्ट परिवर्तन र चिसो-पानी अवस्थाहरूको अपेक्षित दायरा। एउटा राम्रो कन्टेनरले मेसिनले भाग बनाउन सक्छ भनेर प्रमाणित गर्छ; एक स्थिर रन प्रक्रिया व्यवस्थित गर्न सकिन्छ प्रमाणित गर्दछ।
स्वीकृति हुनु अघि, मापन स्थानहरू, नमूना मात्रा, कार्यात्मक परीक्षणहरू र अनुमोदित नुस्खा संशोधनमा सहमत हुनुहोस्। प्रशिक्षित अपरेटरहरूलाई नियन्त्रित समायोजनहरू बनाउन र उल्टाउनको लागि दस्तावेज मार्ग दिंदा आधारभूत फाइललाई सुरक्षित गर्नुहोस्।
यदि प्रोफाइल अस्थिरता अलार्म, स्थिति असहमति वा अनुक्रम परिवर्तन संग देखा पर्दछ, प्रयोग गर्नुहोस्HMI र अलार्म गाइड। क्रेताहरूले अझै पनि उपकरणहरू परिभाषित गर्दै Kinggle's बाट सुरु गर्न सक्छन्मेसिन चयन गाइड.
बारम्बार सोधिने प्रश्नहरू
parison प्रोग्रामिङ के हो?
पारिसन प्रोग्रामिङले एक्सट्रुसनको क्रममा डाइ-ग्याप ओपनिङलाई परिवर्तन गर्छ त्यसैले पेरिसनका विभिन्न खण्डहरूले विभिन्न मात्रामा सामग्री प्राप्त गर्छन्।
के parison प्रोग्रामिंगले हरेक पातलो पर्खाल समस्या समाधान गर्न सक्छ?
होइन। यसले भरपर्दो रूपमा डाइ मिसालाइनमेन्ट, अस्थिर एक्सट्रुसन, क्षतिग्रस्त टुलिङ, खराब कुलिङ, गलत मोल्ड डिजाइन, वा खराब कार्यकर्तालाई सच्याउन सक्दैन।
के मैले पहिले व्यक्तिगत बिन्दुहरू वा समग्र वजन परिवर्तन गर्नुपर्छ?
पूर्ण भाग लगातार हल्का वा भारी हुँदा मात्र समग्र वजन प्रयोग गर्नुहोस्। स्थानीय बिन्दु परिवर्तनहरू प्रयोग गर्नुहोस् जब मापनले कुनै विशेष क्षेत्रमा दोहोर्याउन मिल्ने समस्या देखाउँछ।
प्रोफाइल किन भागमा सर्छ?
सामान्य कारणहरूमा एक्सट्रुजन दर, पारिसन लम्बाइ, एक्युमुलेटर शट स्थिरता, सामग्रीको तापक्रम, सुरु ढिलाइ, वा सेन्सर क्यालिब्रेसनमा परिवर्तनहरू समावेश छन्।
मेसिनलाई कति प्रोफाइल पोइन्ट चाहिन्छ?
आवश्यक संख्या भाग ज्यामिति र नियन्त्रक कन्फिगरेसन मा निर्भर गर्दछ। थप बिन्दुहरूले अस्थिर प्रक्रियाको लागि क्षतिपूर्ति गर्दैनन्।