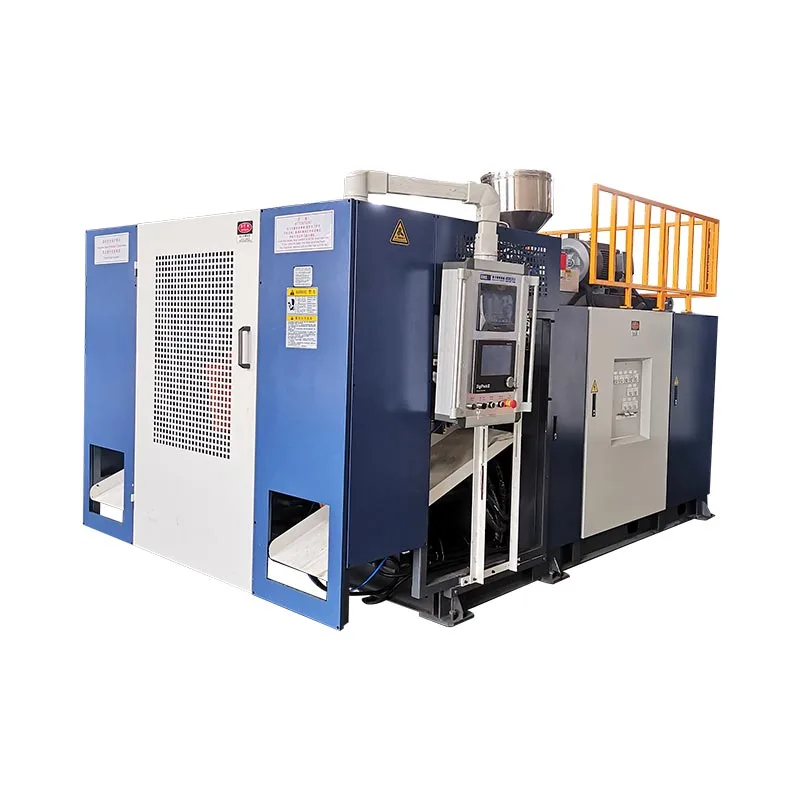
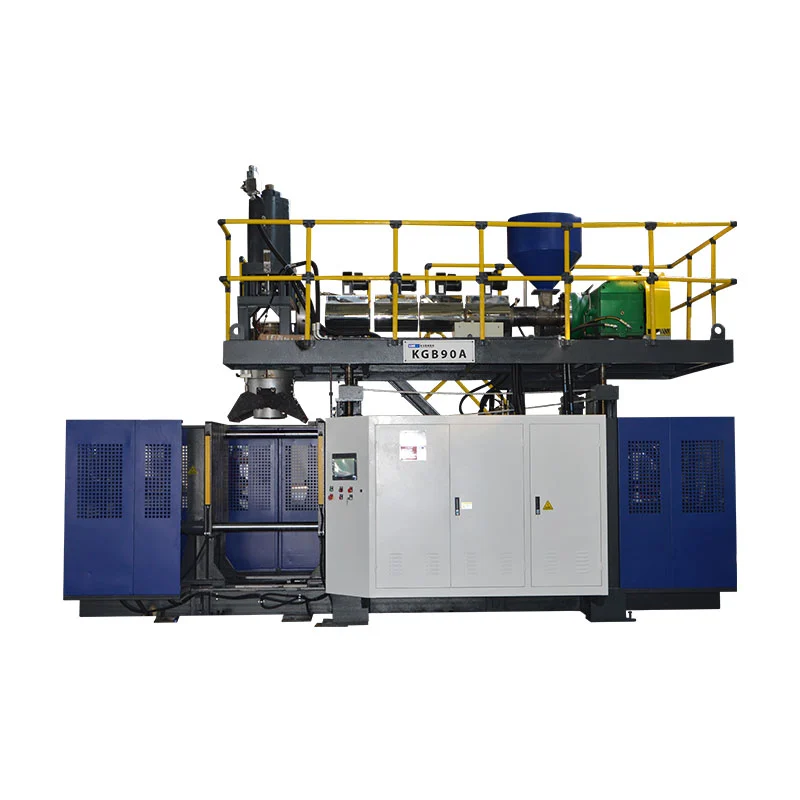
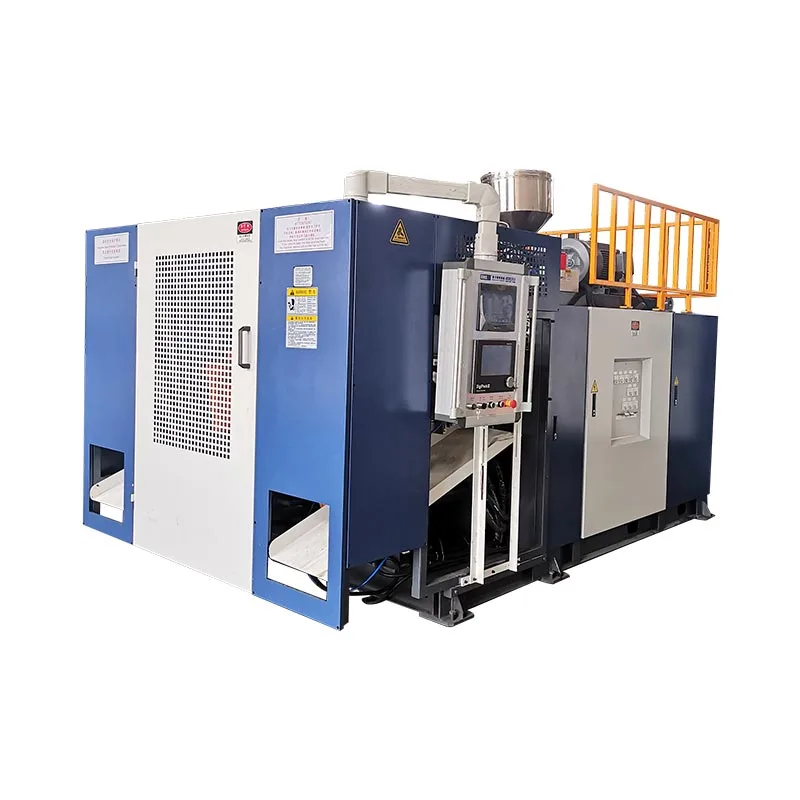
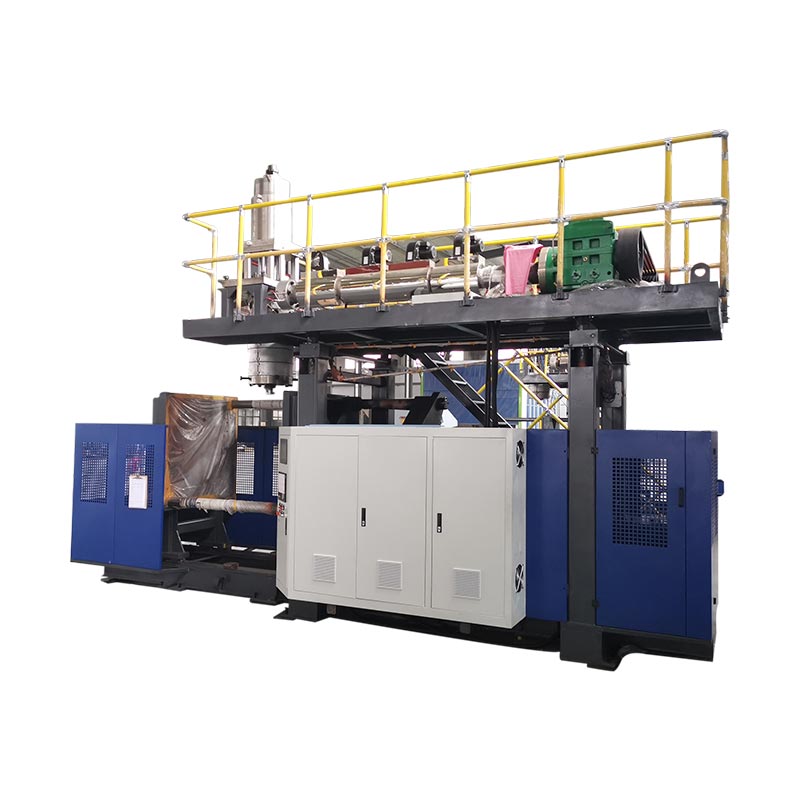
त्यसले डेलिभर गर्नुपर्ने उत्पादन र मोल्डिङ पछि समावेश गरिएका कार्यहरूद्वारा स्वचालित ब्लो मोल्डिङ मेसिन छनौट गर्नुहोस्— उद्धरणमा "स्वचालित" शब्दद्वारा होइन। एक्स्ट्रुजन ब्लो मोल्डिङको लागि, एक उत्पादन प्रणालीको रूपमा राल, टुलिङ, टेक-आउट, ट्रिमिङ, निरीक्षण र स्थानान्तरण निर्दिष्ट गर्नुहोस्। हामी अन्तिम डिस्चार्ज बिन्दुमा स्वीकृत कन्टेनरहरू विरुद्ध कन्फिगरेसन अनुमोदन गर्न सिफारिस गर्छौं, क्याटलग ड्राई-सायकल फिगर होइन।
एक मोल्डिङ मेसिनले स्वचालित चक्र चलाउन सक्छ जब मानिसहरू अझै फ्ल्यास, बोतलहरू जाँच गर्छन् वा कार्टोनहरू भर्छन्। त्यो सानो, परिवर्तनशील उत्पादन दायराको लागि सही व्यवस्था हुन सक्छ। यदि लगानी मुद्दाले ती कामहरू गायब भएको मान्ने हो भने यो गलत व्यवस्था हो। मूल्यहरू तुलना गर्नु अघि सीमा परिभाषित गर्नुहोस्।
आदेश अघि महत्त्वपूर्ण पाँच निर्णय
- स्वचालन स्तरहरू तुलना गर्नु अघि मोल्डिङ प्रक्रियालाई भागमा मिलाउनुहोस्।
- म्यानुअल रहने काम सहित प्रत्येक स्थानान्तरण र परिष्करण कार्य परिभाषित गर्नुहोस्।
- ट्रिमिङ, निरीक्षण र प्याकिङ क्षमता संग मोल्डिंग दर सन्तुलन।
- परीक्षण त्रुटि रिकभरी र परिवर्तनहरू, केवल निर्बाध उत्पादन मात्र होइन।
- समान अवस्थाहरूमा प्रति स्वीकृत कन्टेनर कुल लाइन लागत तुलना गर्नुहोस्।

ब्लो मोल्डिङमा "स्वचालित" कभर के हुन्छ?
"स्वचालित" ले कार्यहरू कसरी नियन्त्रण गरिन्छ भनेर वर्णन गर्दछ। यसले प्लास्टिकको भाग कसरी बन्यो भनेर पहिचान गर्दैन। एक स्वचालित एक्स्ट्रुजन ब्लो मोल्डिङ मेसिन र पीईटी बोतल ब्लोइङ मेसिन दुवैले प्रोग्राम गरिएका अनुक्रमहरू चलाउन सक्छन्, तर पनि तिनीहरूलाई फरक सामग्रीको तयारी, टुलिङ र फिनिसिङ व्यवस्था चाहिन्छ। पूर्ण स्वचालित ब्लो मोल्डिङ मेसिनको खोजी गर्ने क्रेताले पहिले प्रक्रिया प्रश्नको समाधान गर्नुपर्छ।
एक्स्ट्रुजन ब्लो मोल्डिङमा, मेसिनले पग्लिएको ट्यूब बनाउँछ जसलाई पेरिसन भनिन्छ। मोल्डले त्यो ट्यूबलाई कब्जा गर्छ, र हावाले खाली भाग बनाउँछ। PET स्ट्रेच ब्लो मोल्डिङले स्ट्रेच गरिएको र फुलाइएको प्रिफर्म प्रयोग गर्दछ। ती विभिन्न प्रारम्भिक फारमहरूले किन PET preform-loading गाइड HDPE डिटर्जेन्ट बोतल लाइनको लागि पूर्ण खरीद गाइड होइन भनेर व्याख्या गर्दछ।
| निर्णय | एक्सट्रुजन ब्लो मोल्डिंग | पीईटी स्ट्रेच ब्लो मोल्डिंग |
|---|---|---|
| प्रारम्भिक फारम | बाहिर निकालिएको पिघलाएको पारिसन | PET preform |
| सामान्य खरिद सन्दर्भ | HDPE बोतलहरू, ह्यान्डल गरिएका कन्टेनरहरू र औद्योगिक खोक्रो भागहरू | प्रिफर्म्सबाट बनेका पेय पदार्थका बोतलहरू सफा गर्नुहोस् |
| स्वचालन प्रश्नहरू | भाग रिलीज, फ्ल्यास हटाउने, ट्रिमिङ, परीक्षण र स्थानान्तरण | प्रीफर्म ह्यान्डलिंग, तताउने/स्ट्रेच-ब्लोइङ अनुक्रम र बोतल स्थानान्तरण |
प्रक्रिया सन्दर्भ:Kinggle को झटका मोल्डिंग मिसिन गाइड। उत्पादन ज्यामिति र राल ग्रेड अन्तिम प्रक्रिया छनोट निर्धारण गर्दछ।
मेसिन, सेल र लाइन अलग गर्नुहोस्
एक मेसिन-स्तर स्वचालित चक्रले सहमत मोल्डिङ अनुक्रम कभर गर्दछ। स्वचालित सेलले त्यो मेसिनको वरिपरि परिभाषित ह्यान्डलिंग वा परिष्करण थप्छ। एक उत्पादन लाइन एक सहमत स्वीकृत-उत्पादन सीमा मार्फत लगातार अपरेसनहरू जडान गर्दछ। प्याकिङ त्यो सीमा भित्र हुन सक्छ, वा यो एक अलग कारखाना सञ्चालन हुन सक्छ।
यी उपयोगी खरिद भिन्नताहरू हुन्, प्रत्येक आपूर्तिकर्ताले एउटै शब्दावली प्रयोग गर्ने वाचा होइन। स्पेसिफिकेशनमा वास्तविक कार्यहरू राख्नुहोस्। उपकरण सूची बिना "पूर्ण रूपमा स्वचालित" विभिन्न व्याख्याहरूको लागि धेरै ठाउँ छोड्छ।
हामी फराकिलो लेबलमा "स्वचालित मोल्डिङ, ओरिएन्टेड टेक-आउट, डिफ्ल्याशिङ र लीक-टेस्ट डिस्चार्ज" जस्ता विशिष्ट विवरणलाई समर्थन गर्छौं। यसले क्रेतालाई बताउँछ कि समाप्त उत्पादन कहाँ देखिन्छ र अझै के ध्यान चाहिन्छ। सामाग्री पुनःपूर्ति, नमूना, स्क्र्याप ह्यान्डलिंग र कार्टन परिवर्तनहरू पनि मालिकहरू चाहिन्छ, सामान्य मोल्डिङ अनुक्रम दोहोरिने म्यानुअल ह्यान्डलिंग बिना चल्दा पनि।
त्यस्तै गरी, स्वचालित नियन्त्रण सबै इलेक्ट्रिक ड्राइभको रूपमा होइन। ड्राइभ प्रकार, स्टेशन व्यवस्था, हेड गणना र स्वचालन दायरा अलग विकल्पहरू छन्। प्रत्येकलाई एक प्रिमियम विशिष्टताको रूपमा व्यवहार गर्नुको सट्टा कामको विरुद्धमा समीक्षा गर्नुहोस्।
भाग र उत्पादन तालिकाको साथ सुरू गर्नुहोस्
एक बोतलको नाममात्र भोल्युम यसको उत्पादन लाइन निर्दिष्ट गर्न पर्याप्त छैन। एउटा साँघुरो राउन्ड बोतल र फराकिलो ह्यान्डल गरिएको कन्टेनरले एउटै तरल भोल्युम बोक्न सक्छ तर फरक मोल्ड, टेक-आउट टुलिङ र सपोर्टहरू चाहिन्छ। रेखाले वास्तविक बाह्य आकारलाई ह्यान्डल गर्नुपर्छ, अमूर्त "2 L उत्पादन" होइन।
भाग रेखाचित्र र डिस्चार्जमा अपेक्षित समाप्त अवस्थाको साथ सुरु गर्नुहोस्। नेक फिनिश, ह्यान्डल ओपनिङ, बडी डाइमेन्सन, लक्ष्य तौल र महत्वपूर्ण गुणस्तर आवश्यकताहरू रेकर्ड गर्नुहोस्। सही राल ग्रेड, रङ प्याकेज र सहमत पुन: प्रयोग वा रिग्राइन्ड अवस्था पुष्टि गर्नुहोस्। यी विवरणहरूले अभिप्रेत कामसँग सम्बन्धित प्रस्तावित परीक्षण बनाउँदछ।
बिक्री योजनालाई निर्माण आवश्यकतामा अनुवाद गर्नुहोस्
सिफ्टहरूको संख्या, ब्याच आकार र परिवर्तन आवृत्तिको साथमा प्रति शिफ्ट स्वीकृत कन्टेनरहरू परिभाषित गर्नुहोस्। यदि धेरै अर्डरहरूलाई छोटो रन र व्यापक टूलिङ परिवर्तनहरू चाहिन्छ भने उच्च घण्टाको दर कम उपयोगी हुन्छ। एक ढिलो तर परिवर्तन गर्न सजिलो सेल त्यो उत्पादन मिश्रण राम्रोसँग फिट हुन सक्छ। अधिकतम क्याटलग आउटपुटबाट मात्रै निष्कर्षमा पुग्न सकिँदैन।
उत्पादन परिवार सूचीबद्ध गर्नुहोस्, पहिलो लन्च बोतल मात्र होइन। फराकिलो भाग, सबैभन्दा भारी भाग र पकड वा ट्रिम गर्न सबैभन्दा कठिन भाग पहिचान गर्नुहोस्। यी फरक SKU हुन सक्छन्। त्यसपछि कुन उत्पादनहरू प्रारम्भिक निर्माणमा चल्नु पर्छ र भविष्यमा उपकरण वा छुट्टै उपकरण चाहिन्छ भनेर निर्णय गर्नुहोस्।
- परीक्षण लेख फ्रिज गर्नुहोस्:रेखाचित्र संशोधन, राल, समाप्त वजन र आवश्यक परीक्षणहरू।
- वितरण अवस्था सेट गर्नुहोस्:ट्रिम गरिएको, निरीक्षण गरिएको, उन्मुख, गणना गरिएको वा प्याक गरिएको।
- तालिका परिभाषित गर्नुहोस्:राम्रो कन्टेनर प्रति शिफ्ट, सञ्चालन समय र योजनाबद्ध SKU परिवर्तनहरू।
- उपकरण परिवार जाँच गर्नुहोस्:मोल्ड, हेड पिच, ग्रिपिङ फिक्स्चर, ट्रिमिङ नेस्ट र परीक्षण सिलहरू।
- सेल खाम अनुमोदन गर्नुहोस्:उपयोगिताहरू, गार्डिङ, सेवा पहुँच र उत्पादन प्रवाह।
स्टेशन गणना, डाइ आउटलेटहरू र गुफाहरू छुट्टै समीक्षा चाहिन्छ। दुई स्टेशनको अर्थ दुई आउटलेट होइन। बहु-हेड ब्लो मोल्डिङ मेसिनले प्रत्येक बोतलको आकारलाई आउटलेट स्पेसिङसँग मिल्दो बनाउँदैन। मल्टिलेयर हेडले पर्खाल निर्माणको वर्णन गर्दछ, प्रति घटना समाप्त कन्टेनरहरूको संख्या होइन।
Kinggle कोबहु-हेड बनाम बहु-गुहा गाइडती कन्फिगरेसन भिन्नताहरू व्याख्या गर्दछ। स्वचालन लेआउट फिक्स गर्नु अघि त्यो समीक्षा प्रयोग गर्नुहोस्। एकपटक गुहाको व्यवस्था मिलिसकेपछि, टेक-आउट र परिष्करण उपकरणहरूले स्थानान्तरण र गुणस्तर जाँचहरू मार्फत प्रत्येक स्थिति सुरक्षित गर्नुपर्छ।
त्यसकारण सबैभन्दा उपयोगी सोधपुछमा रेखाचित्र, सामग्री विशिष्टता, उत्पादन तालिका र गुणस्तर परिभाषा समावेश छ। HDPE बोतल उत्पादन लाइनको लागि, ती इनपुटहरू बिना "स्वचालित प्लास्टिक बोतल बनाउने मेसिन" को लागि अनुरोधले सही लाइन स्कोप स्थापना गर्न सक्दैन।
उत्पादन गुणस्तर सेट गर्ने मेसिन प्रणालीहरू जाँच गर्नुहोस्
डाउनस्ट्रीम स्वचालनले अस्थिर पेरिसन, अनुपयुक्त पिन्च-अफ वा मोल्डलाई ह्यान्डल गर्न धेरै नरम छोड्ने भाग मर्मत गर्न सक्दैन। स्थानान्तरण प्रणालीले दोहोर्याउन सकिने नतिजाहरू दिन सक्नु अघि मोल्डिङ प्रक्रियाले दोहोर्याउन मिल्ने लेख उत्पादन गर्नुपर्छ। अन्यथा, रोबोट असंगत भागहरू सार्नको लागि एक सटीक तरिका बन्छ।
ब्लो मोल्डिङ मेसिनका महत्त्वपूर्ण भागहरूमा एक्स्ट्रुडर, डाइ हेड, क्ल्याम्पिङ युनिट, ब्लो सिस्टम, कुलिङ सर्किट र नियन्त्रणहरू समावेश छन्। कम्पोनेन्ट नामहरू मात्र छनौट गर्नुको सट्टा स्वीकृत अंशमा तिनीहरूको योगदानको समीक्षा गर्नुहोस्। एक मान्यता प्राप्त PLC ब्रान्ड, उदाहरण को लागी, आपूर्ति नुस्खा प्रकार्य वा डाउनस्ट्रीम संचार स्थापित गर्दैन।
| प्रणाली | के समीक्षा गर्ने | माग गर्न प्रमाण |
|---|---|---|
| बाहिर निकाल्नुहोस् र टाउको मर्नुहोस् | राल उपयुक्तता, सकल parison मांग र आउटलेट ब्यालेन्स | उत्पादन नमूना र पहिचान सामग्री अवस्था |
| Parison नियन्त्रण | भागको महत्वपूर्ण स्थानहरूमा पर्खाल वितरण | स्थिति-विशिष्ट मापन र सुरक्षित नुस्खा |
| मोल्ड र clamping | उपकरण फिट, पिन्च-अफ र रिलीज क्लियरेन्स | स्वीकृत रेखाचित्र र मोल्ड-भाग निरीक्षण |
| चिसो र ह्यान्डलिङ | योजनाबद्ध रिलीज र पकड बिन्दुहरूमा भाग कठोरता | वास्तविक भाग संग परीक्षण स्थानान्तरण |
| नियन्त्रणहरू | अनुक्रम, अलार्म, रेसिपी स्कोप र डाउनस्ट्रीम संकेतहरू | प्रकार्य प्रदर्शन र इन्टरफेस सूची |
एक ठोस सन्दर्भ: Kinggle's 2 L एकल-स्टेसन मेसिन
दKGB2L उत्पादन पृष्ठ2 L को अधिकतम कन्टेनर क्षमता, 50 mm स्क्रू, 30 kg/h HDPE पिघलने क्षमता र 360 × 380 mm को अधिकतम मोल्ड आकार सूचीबद्ध गर्दछ। यसले 100 ml–1 L दायरामा साना बोतलहरूको लागि दुई-, तीन- र चार-आउटलेट कन्फिगरेसनहरू पनि वर्णन गर्दछ। यी मानहरूले प्रस्तावित काम स्क्रिन गर्न मद्दत गर्दछ; तिनीहरूले एक उपकरण समीक्षा प्रतिस्थापन गर्दैनन्।
उही पृष्ठले 600 PC/HR लाई "आउटपुट (ड्राई साइकल)" को रूपमा लेबल गर्दछ। त्यो पहिचान गरिएको शैम्पूको बोतल, मोल्ड र अन्तिम रेखाको स्वीकृत उत्पादन होइन। उत्पादन आवश्यकतालाई वास्तविक सामग्री, चिसो समय, सक्रिय स्थिति र निरीक्षण अवस्था चाहिन्छ। ड्राई-साइकल प्रविष्टिलाई प्रकाशित गति सन्दर्भको रूपमा व्यवहार गर्नुहोस्।
बहु-आउटलेट प्रस्तावको लागि, संयुक्त सकल पेरिसन मास साथै गुहा फिट जाँच गर्नुहोस्। समाप्त बोतलको वजनले फ्ल्यासलाई समावेश गर्दैन जुन एक्स्ट्रुडरले पनि आपूर्ति गर्दछ। थप आउटलेटहरूले एक्स्ट्रुजन, कूलिंग र सँगै परिष्करणमा माग बढाउन सक्छ। हेड गणना मात्र प्रयोगयोग्य उत्पादन दर स्थापित गर्न सक्दैन।
महत्वपूर्ण भाग मापन र स्थानान्तरण व्यवहार सहमत सर्तहरूमा स्थिर भएपछि मात्र हामी मोल्डिङ प्रणाली अनुमोदन गर्नेछौं। ती समस्याहरू समाधान गर्नु अघि कन्वेयर थप्दा समस्यालाई रेखा तल सारिन्छ। पर्खाल वितरणको लागि, प्रयोग गर्नुहोस्parison प्रोग्रामिङ गाइडउत्पादन रेखाचित्र संगै।
खुवाउने देखि स्वीकृत कन्टेनर सम्म लाइन निर्दिष्ट गर्नुहोस्
ब्लो मोल्डिंग स्वचालनको लागि बलियो विशिष्टताले प्रत्येक अपरेशन मार्फत उत्पादनलाई पछ्याउँछ। यसले प्रत्येक मोड्युलले के प्राप्त गर्छ, यसले के डेलिभर गर्छ र अर्को मोड्युलमा जडान कसको स्वामित्वमा छ भनी बताउँछ। यो एक सहमति प्रक्रिया सीमा बिना रोबोट, कन्वेयर र सेन्सर को लामो सूची भन्दा बढी उपयोगी छ।
Kinggle ले प्रकाशित गरेको छस्वचालन क्षमताहरूडाउनस्ट्रीम ट्रिमिङ, निरीक्षण र प्याकेजिङ समावेश गर्नुहोस्। बोतल परियोजनाको लागि, त्यो क्षमतालाई परिभाषित दायरामा अनुवाद गर्नुहोस्। स्वचालित डिफ्ल्याशिङ, घाँटी ट्रिमिङ, चुहावट परीक्षण र प्याकिङ विभिन्न प्रकार्यहरू छन्; कुनै पनि व्यक्तिको उपस्थितिबाट चुपचाप अनुमान गर्नु हुँदैन।
| सञ्चालन | समाधान गर्न प्रश्न | स्वीकृति जाँच |
|---|---|---|
| खुवाउने | कन्भेइङ, ब्लेन्डिङ र सामग्री-स्तर नियन्त्रण कसले आपूर्ति गर्छ? | अनुमोदित सामग्री एक अनियोजित आपूर्ति अवरोध बिना हपर पुग्छ। |
| बाहिर निकाल्नुहोस् | भाग कहाँ समातिएको छ, र कुन अभिमुखीकरणले एकाई छोड्छ? | कुनै छुटेको स्थानान्तरण वा परीक्षण लेखमा अस्वीकार्य मार्किङ। |
| डिफ्ल्याशिङ र ट्रिमिङ | कुन फ्ल्यास र फिनिश सुविधाहरू हटाइन्छ? | आवश्यक किनारा, घाँटी र ह्यान्डल ओपनिङहरू भाग परिभाषा पूरा गर्छन्। |
| निरीक्षण र अस्वीकार | कुन परीक्षणहरू इनलाइन छन्, र कसरी असफल भागहरू अलग गरिन्छ? | सहमत चुनौती नमूनाहरू पहिचान गरी सही तरिकाले रुट गरिएका छन्। |
| ढुवानी र प्याकिङ | कुन बोतलको अवस्था र व्यवस्था अर्को स्टेशनमा पुग्नै पर्छ? | हस्तान्तरण, संकलन र अन्तिम गणना कार्य सहमत दरमा। |
प्रत्येक सीमा एक नाम एकीकरण मालिक दिनुहोस्। यदि मेसिन आपूर्तिकर्ताले टेक-आउट प्रदान गर्दछ र अर्को आपूर्तिकर्ताले चुहावट परीक्षक प्रदान गर्दछ भने, कसैले अझै पनि बोतल अभिमुखीकरण, स्थानान्तरण उचाइ, स्पेसिंग र ह्यान्डशेक नियन्त्रणलाई अनुमोदन गर्नुपर्छ। मिल्दो देखिने मोड्युलहरू किन्नु भनेको एकीकृत सेल किन्नु जस्तै होइन।
सहमत हुनुहोस् कि कसरी "तयार," "भाग उपस्थित," "चक्र पूर्ण" र ती संकेतहरू आवश्यक भएको ठाउँमा त्रुटि अवस्थाहरू प्रतिनिधित्व गरिन्छ। कुन नियन्त्रकले स्टप प्रारम्भ गर्छ र कुन इकाईले प्रारम्भिक गल्ती रिपोर्ट गर्दछ पहिचान गर्नुहोस्। सटीक वास्तुकला परियोजना-विशिष्ट छ, तर जिम्मेवारी अस्पष्ट रहन सक्दैन।
स्वीकृत-उत्पादन मार्गबाट अलग स्क्र्याप प्रवाह जाँच गर्नुहोस्। हटाइएको फ्ल्यास सङ्कलन र एक सहमत स्वभाव आवश्यक छ। पुन: प्रयोग सामग्री र उत्पादन आवश्यकताहरूमा निर्भर गर्दछ; स्वचालित ग्राइन्डर जडानले कुनै पनि रिग्राइन्ड प्रतिशतलाई अधिकृत गर्दैन। सामग्री नुस्खा नियन्त्रण राख्नुहोस्।
बोतल चुहावट परीक्षणको लागि, परीक्षण विधि, स्थिरता, सील अवस्था र सहमत चुनौती नमूनाहरू परिभाषित गर्नुहोस्। परीक्षण स्टेशनले हरियो नतिजा देखाउनु भन्दा बढी गर्नु पर्छ। यसले असफलताहरूलाई विश्वसनीय रूपमा छुट्याउन र अस्वीकृत भागहरूलाई राम्रो-उत्पादन कन्वेयरमा ध्यान नदिईकन गणनाहरू रेकर्ड गर्न आवश्यक छ।
स्कोप रेखाचित्रले मर्मत र मोल्ड-परिवर्तन पहुँच पनि देखाउनुपर्छ। Kinggle को प्रयोग गर्नुहोस्उपयोगिता र कारखाना लेआउट गाइडशक्ति, हावा, पानी र अन्तरिक्ष सबै समावेश सहायकहरु संग समन्वय गर्न।
ह्यान्डअफले मोल्डिङ मेसिनले गर्नु अघि आउटपुट सीमित गर्न सक्छ
एक झटका मोल्डिंग उत्पादन लाइनले मात्र यसको जडान अपरेशनहरू टिकाउन सक्ने कुराहरू प्रदान गर्दछ। सब भन्दा छिटो मोड्युलले ढिलो ट्रिमर, परीक्षक वा प्याकिङ स्टेशनको लागि अनिश्चित कालको लागि क्षतिपूर्ति गर्न सक्दैन। बफरहरूले छोटो अवरोधबाट पुन: प्राप्ति गर्न लाइन समय दिन्छ; तिनीहरूले लगातार क्षमता बेमेल हटाउँदैनन्।
पहिले एउटै आधारमा प्रत्येक उपकरण दर राख्नुहोस्। के संख्याको मतलब मोल्डिङ घटनाहरू, सकल भागहरू, परीक्षण गरिएका भागहरू वा स्वीकृत कन्टेनरहरू हुन्? के यसले निरन्तर चलिरहेको मात्र कभर गर्दछ, वा पुनःपूर्ति र सामान्य स्टपहरू समावेश गर्दछ? ती परिभाषाहरू मेल खाएपछि मात्र दरहरू तुलना गर्नुहोस्।
स्पष्ट रूपमा अनुमानित उत्पादन आधारको साथ काम गरिएको उदाहरण
मोल्डिङ र ट्रिमिङ पछि प्रति घण्टा 480 कन्टेनरहरू रिलीज गर्ने प्रस्तावित लाइनलाई विचार गर्नुहोस्। मान्नुहोस् कि यसको एक-स्थिति चुहावट परीक्षकलाई पूर्ण लोड, परीक्षण, निर्णय र अनलोड अनुक्रमको लागि 8 सेकेन्ड आवश्यक छ। यसको आदर्श क्षमता 3,600 ÷ 8 = 450 कन्टेनर प्रति घण्टा हो। यी योजना अनुमानहरू हुन्, मापन गरिएको Kinggle मेसिन परिणाम होइन।
आगमन दर: 480/h · आदर्श परीक्षक क्षमता: 450/h · संचय: 30/h
कुनै परीक्षक रोकिएन पनि, आगमन भागहरू प्रति घण्टा 30 कन्टेनरले यसको क्षमता नाघेको छ। 15 प्रयोगयोग्य स्थानहरू भएको बफरले 15 ÷ 30 = 0.5 घण्टा, वा 30 मिनेटमा भर्नेछ। खाली कन्वेयरको साथ लाइन सुरु गर्नाले छोटो प्रदर्शनलाई सन्तोषजनक बनाउन सक्छ। असन्तुलन अझै छ।
अब एक पूर्ण परीक्षक स्टप विचार गर्नुहोस्। 480/h को अनुमानित आगमन दरमा, भागहरू 8 प्रति मिनेटमा आइपुग्छ। उही 15 नि: शुल्क स्थानहरूले मात्र 15 ÷ 8 = 1.875 मिनेट, लगभग 113 सेकेन्ड, त्यो बफर भरिनु अघि प्रदान गर्दछ। मन्दीको समयमा र पूर्ण रोकको समयमा संचय दर फरक हुन्छ।
ती गणनाहरू मात्र उपयोगी हुन्छन् यदि स्थितिहरू साँच्चै प्रयोगयोग्य छन्। एक बोतल जसले सुझाव दिन्छ, गार्डलाई छुन्छ वा आवश्यक अभिविन्यास सुरक्षित गर्न सक्दैन, एक मान्य बफर स्थिति सिर्जना गर्दैन। सुरक्षित संचय सीमा पुग्नु अघि नियन्त्रणहरूलाई पनि सहमत प्रतिक्रिया चाहिन्छ।
ज्यामिति र गति जाँच गर्नुहोस्
टेक-आउट टूलिङ र कन्भेयरहरूले यसको वास्तविक रिलीज अवस्थामा भाग ह्यान्डल गर्नुपर्छ। दोहोर्याउन मिल्ने पकड स्थान पहिचान गर्नुहोस्। घाँटी, शरीर वा फ्ल्यासले त्यो स्थान प्रदान गर्छ कि गर्दैन र अर्को स्थानान्तरण अघि ट्रिमिङले यसलाई हटाउँछ कि गर्दैन भनेर जाँच गर्नुहोस्। पहिलो पिकअपमा उपलब्ध सुविधा दोस्रोमा अवस्थित नहुन सक्छ।
हामी मेसिनको गति बढाउनु अघि त्यो डाटाम चेन समाधान गर्नेछौं। एक लाइन जुन एक समझदार दरमा स्थानान्तरण हुन्छ र अनुमानित रूपमा पुन: प्राप्ति हुन्छ त्यो एक भन्दा राम्रो उत्पादन सम्पत्ति हो जसलाई बारम्बार म्यानुअल रिपोजिसनिङ चाहिन्छ। रुचाइएको समाधान संशोधित टुलिङ, फरक स्थानान्तरण अनुक्रम वा अतिरिक्त डाउनस्ट्रीम क्षमता - छिटो मोल्डिङ चक्र होइन।
अन्तमा, सहमत निरीक्षण बिन्दु पछि स्वीकृत कन्टेनरहरू गणना गर्नुहोस्। निदानको लागि अपस्ट्रीम सकल गणनाहरू राख्नुहोस्, तर तिनीहरूलाई ढुवानी-आउटपुट फिगरको रूपमा प्रयोग नगर्नुहोस्। Kinggle कोकारखाना स्वीकृति गाइडकिन उत्पादन पहिचान, गणना सीमाहरू र अवलोकन समय एउटै रेकर्डमा पर्दछ भनेर वर्णन गर्दछ।
लाइन रिकभर गर्न र उत्पादनहरू परिवर्तन गर्न सक्छ साबित गर्नुहोस्
एक सहज स्वचालित रनले केवल एक अपरेटिङ स्टेट प्रमाणित गर्दछ। उत्पादनमा पुनःपूर्ति, असफल स्थानान्तरण, अस्वीकृत भागहरू, अवरुद्ध कन्वेयरहरू र उत्पादन परिवर्तनहरू पनि समावेश छन्। ती घटनाहरू स्वीकृति योजनामा एक स्थानको योग्य छन् किनभने प्रतिक्रियाले सेल नियन्त्रित उत्पादनमा फर्कन्छ कि भनेर निर्धारण गर्दछ।
कारखाना पक्षबाट, हामी पालिश प्रदर्शनको अगाडि गल्ती रिकभरी राख्नेछौं। यदि बोतल पिकअप छुटेको छ भने, अर्को प्रश्न यो होइन कि कसैले यसलाई कति चाँडो फिर्ता राख्न सक्छ। प्रश्नहरू के मिस पत्ता लाग्यो, कुन आन्दोलन रोकियो र कसरी सेलले पुन: सुरु गर्नु अघि ज्ञात अवस्था पुष्टि गर्दछ। बारम्बार हात सुधार अनुसन्धानको लागि एक लक्षण हो, सामान्य स्वचालित सञ्चालन होइन।
जब रिलिज पछि पातलो-पर्खालको बोतल सुझावहरू, हामी धेरै प्रक्रिया सेटिङहरू परिवर्तन गर्नु अघि पकड र समर्थन अवस्था जाँच गर्नेछौं। स्थानान्तरणमा भागको कठोरता, स्थिरता सम्पर्क बिन्दु र गति अनुक्रम समीक्षा गर्नुहोस्। त्यसपछि एक नियन्त्रित सुधार परीक्षण गर्नुहोस् र भाग पुन: निरीक्षण गर्नुहोस्। थप दबाबले पहिलोलाई ठीक गर्नुको सट्टा फरक दोष सिर्जना गर्न सक्छ।
उही अनुशासन लागू हुन्छ जब चुहावट अस्वीकार हुन्छ। प्रभावित नमूनाहरू सुरक्षित गर्नुहोस् र स्थिति र समय पहिचान गर्नुहोस्। मोल्ड गरिएको घाँटी र पिन्च-अफको साथमा परीक्षण सील र फिक्स्चर अवस्था जाँच गर्नुहोस्। एक चुहावट परीक्षण जडान र एक चुहावट कन्टेनर फरक सुधार आवश्यक छ। ती कारणहरू अलग नगरी मोल्डिङ नुस्खा परिवर्तन गर्दा समय बर्बाद गर्न र गल्ती लुकाउन सक्छ।
गल्ती हुनु अघि रिकभरी परिभाषित गर्नुहोस्
- प्रारम्भिक गल्ती, प्रभावित मोड्युल र उत्पादन स्थिति रेकर्ड गर्नुहोस्।
- अनुमोदित नियन्त्रण र सुरक्षा डिजाइन द्वारा परिभाषित राज्यमा कक्ष ल्याउनुहोस्।
- निर्धारित अलगाव र पहुँच प्रक्रिया अन्तर्गत गल्ती समाधान गर्न अधिकृत कर्मचारीहरू छन्।
- पुन: सुरु गर्नु अघि स्थानान्तरण, निरीक्षण र अस्वीकार स्थानहरूमा भागहरू मिलाउनुहोस्।
- सहमत रिकभरी अनुक्रम मार्फत पुन: सुरु गर्नुहोस्, त्यसपछि आवश्यक उत्पादन जाँचहरू प्रमाणित गर्नुहोस्।
यी योजना चरणहरू हुन्, संरक्षित उपकरणहरूमा प्रवेश गर्न वा इन्टरलक बाइपास गर्ने अनुमति होइन। एकीकृत सेललाई मोड्युल अन्तरक्रियाहरू र निकटतम हस्तक्षेपहरू कभर गर्ने जोखिम मूल्याङ्कन चाहिन्छ।ISO 12100: 2010मेसिनरी जोखिम मूल्याङ्कन र जोखिम न्यूनीकरणका लागि सामान्य सिद्धान्तहरू सेट गर्दछ; परियोजनाले लागू हुने मेसिन-विशेष र गन्तव्य आवश्यकताहरू पनि पहिचान गर्नुपर्छ।
एक सुरक्षित नुस्खा एक पूर्ण परिवर्तन आवश्यक छैन
पिकर, ट्रिम नेस्ट र परीक्षक म्यानुअल रूपमा समायोजित रहँदा रेसिपीले तापमान र मोल्डिङ चालहरू सम्झन सक्छ। सोध्नुहोस् कि कुन स्थानहरू भण्डार गरिएको छ, कुन मोटर चालित छ र जसलाई भौतिक उपकरण परिवर्तन आवश्यक छ। टेक्नोलोजीप्रक्रिया स्वचालन कागजातपिकर, डिफ्ल्याशिङ र लीक-टेस्टर स्थितिहरूको लागि ढाँचा-लिङ्क गरिएको सेटिङहरूको उद्योग उदाहरण प्रदान गर्दछ। यसले निर्दिष्ट गर्नको लागि दायरा चित्रण गर्दछ; यसले प्रत्येक मेसिनमा ती कार्यहरू स्थापना गर्दैन।
एक ढाँचाको अन्तिम स्वीकृत भागबाट अर्कोको पहिलो स्वीकृत भागमा, सहमत विधि अन्तर्गत परिवर्तन समय परिभाषित गर्नुहोस्। रेकर्ड टूलिङ कार्य, समायोजन, सामग्री संक्रमण र गुणस्तर रिलीज अलग। यसले द्रुत नुस्खा सम्झनाले वास्तवमा के बचत गर्छ र के मेकानिकल वा प्रक्रिया कार्य रहन्छ भनेर उजागर गर्दछ।
प्रति स्वीकृत कन्टेनर लागत तुलना गर्नुहोस्, स्वचालन लेबलहरू होइन
एक अर्ध-स्वचालित बनाम पूर्ण स्वचालित झटका मोल्डिङ मिसिन तुलना समान उत्पादन र उत्पादन तालिका संग सुरु हुनुपर्छ। अन्यथा, सस्तो कोटेशनले ह्यान्डलिङ, परीक्षण वा प्याकिङलाई मात्र समावेश नगर्न सक्छ जुन अन्य उद्धरणमा समावेश छ। उपकरण कुल तुलना गर्नु अघि बराबर वितरण सीमाहरू तुलना गर्नुहोस्।
स्वचालन सबैभन्दा सुरक्षित हुन्छ जब यसले परिभाषित दोहोरिने बाधा हटाउँछ। त्यो म्यानुअल फ्ल्यास हटाउने, असंगत स्थानान्तरण, एक कठिन निरीक्षण ह्यान्डअफ वा प्याकिङ सञ्चालन हुन सक्छ जुन गति राख्न सक्दैन। बाधा पहिचान नगरी थप स्वचालन किन्दा स्वीकृत आउटपुट सुधार नगरी मर्मत र परिवर्तन कार्य थप्न सक्छ।
लागत सीमालाई आउटपुट सीमा जत्तिकै चौडा राख्नुहोस्
प्रति स्वीकृत कन्टेनर लागत = सहमत उत्पादन सीमा भित्र कुल लागत ÷ स्वीकृत कन्टेनरहरू त्यो सीमा भित्र डेलिभर गरियो
अंकले तुलनासँग सान्दर्भिक लागतहरू समावेश गर्नुपर्छ: सामग्री, श्रम, उपयोगिताहरू, उपकरण, मर्मत र चयन गरिएको पूंजी वा ओभरहेड उपचार। दुबै विकल्पहरूको लागि एउटै लेखा विधि प्रयोग गर्नुहोस्। डाउनस्ट्रीम रोबोट नि:शुल्क हुँदैन किनभने यसको लागत मोल्डिङ मेसिनको उद्धरणभन्दा बाहिर हुन्छ।
पुनरावर्ती मानव कार्यहरू सूचीबद्ध गर्नुहोस्। कसैले अझै पनि सामग्री पुन: भर्न सक्छ, स्क्र्याप सार्न सक्छ, नमूना भागहरू, कार्टनहरू प्रतिस्थापन गर्न, टूलिङ कायम राख्न र अलार्महरूमा प्रतिक्रिया दिन सक्छ। स्वचालित अनुक्रम चल्दा मात्र होइन, सामान्य शिफ्टमा कार्यभार अनुमान गर्नुहोस्। एक अपरेटरले ढिलाइ जाँच वा रिकभरी बिना एक भन्दा बढी कक्षहरू सुरक्षित रूपमा सेवा गर्न सक्छ कि छैन निर्णय गर्नुहोस्।
अवलोकन अवधिको लागि kWh मा विद्युत ऊर्जा प्रयोग गर्नुहोस् र सोही अवधिबाट स्वीकार गरिएका कन्टेनरहरू। kW मा पावर फरक मात्रा हो। पूर्ण रेखा तुलना गर्दा सहमत सहायकहरू समावेश गर्नुहोस्, विशेष गरी यदि प्रस्तावहरू बीच कम्प्रेसर, चिलर वा ग्राइन्डर परिवर्तन हुन्छ। दउपयोगिता आवश्यकता गाइडजोडिएको पावर र अपरेटिङ डिमाण्ड पनि किन छुट्टाछुट्टै रहनुपर्छ भनेर बताउँछ।
बारम्बार ढाँचा परिवर्तनहरूको लागि, प्रत्येक SKU को लागि आवश्यक फिक्स्चर र स्पेयर टूलिङ जाँच गर्नुहोस्। कम प्रारम्भिक सेल मूल्य कठिन परिवर्तनहरू वा अतिरिक्त ढाँचा भागहरू द्वारा अफसेट गर्न सकिन्छ। यसको विपरित, व्यावहारिक म्यानुअल परिष्करण मार्गको साथ कम-भोल्युम उत्पादनको लागि एक परिष्कृत स्थानान्तरण प्रणाली अनावश्यक हुन सक्छ।
हामी तिनीहरूले हटाउने उत्पादन अवरोध, तिनीहरूले प्रमाणित गर्न सक्ने स्वीकृत आउटपुट र तिनीहरूले पछि छोड्ने पुनरावर्ती कार्यहरूद्वारा श्रेणीकरण प्रस्तावहरू सिफारिस गर्छौं। अधिक स्वचालित सेलले आफ्नो स्थान कमाउँछ जब ती लाभहरू कारखानाको वास्तविक तालिकामा फिट हुन्छन्। "मानवरहित" पर्याप्त आर्थिक तर्क होइन।
सार्वभौमिक पेब्याक दावीको सट्टा संवेदनशीलता केसहरूको लागि सोध्नुहोस्। अपेक्षित माग, कम उपयोग र क्रेताको आफ्नै लागत प्रयोग गरेर थप बारम्बार परिवर्तनहरू तुलना गर्नुहोस्। यसले बिक्री भोल्युम वा उत्पादन मिश्रण परिवर्तन हुँदा पनि लगानी निर्णय उपयोगी बनाउँछ।
अर्डर राख्नु अघि कन्फिगरेसन अनुमोदन गर्नुहोस्
खरिद अर्डर अघि चयन गरिएको अवधारणालाई सहमत उपकरण सूची, सेल लेआउट र स्वीकृति प्रोटोकलमा बदल्नुहोस्। सबैभन्दा महँगो अस्पष्टता प्रायः हराइरहेको सेन्सर होइन। यो एउटा सिमाना हो कि प्रत्येक पार्टीले कसैको हो भन्ने सोचेको छ।
एक कम्प्याक्ट बोतल परियोजना को लागी,2 L एकल-स्टेसन प्लेटफर्मएक ठोस सुरूवात बिन्दु प्रदान गर्दछ। यसको प्रकाशित मोल्ड खाम र सानो-बोतल बहु-आउटलेट विकल्पहरूले प्रारम्भिक फिट समीक्षालाई अनुमति दिन्छ। वास्तविक रेखाचित्र, राल, हेड व्यवस्था र डाउनस्ट्रीम स्कोपले प्रस्तावित निर्माण निर्धारण गर्दछ। भोल्युमबाट मात्र त्यो कन्फिगरेसन छनौट नगर्नुहोस्।
परीक्षण उत्तर खरिद प्रश्नहरू बनाउनुहोस्
परीक्षणले सहमत उत्पादन परिभाषा प्रयोग गर्नुपर्छ र उद्धृत आउटपुटलाई समर्थन गर्ने कार्यहरू समावेश गर्नुपर्छ। यदि चुहावट परीक्षण वा ट्रिमिङ डेलिभरी सीमाको भाग हो भने, यसलाई असंबद्ध स्ट्यान्डअलोन चक्र प्रस्तुत गर्नुको सट्टा सेलसँग प्रदर्शन गर्नुहोस्। नमूना पहिचान सुरक्षित गर्नुहोस् जहाँ धेरै स्थानहरूले कमजोर आउटलेट वा गुहा लुकाउन सक्छ।
स्वीकृति रेकर्डले प्रत्येक दावीलाई विधि, सीमा र अवलोकन परिणामसँग जोड्नु पर्छ। अन्तर्निहित अवस्था बिना "पास" जस्ता शब्दले क्रेताको कारखानामा कमीशन गर्न मार्गदर्शन गर्न सक्दैन। दKinggle FAT गाइडत्यो प्रमाणको लागि पूर्ण रूपरेखा प्रदान गर्दछ।
- पहिचान बनाउनुहोस्:मेसिन, टुलिङ्ग, नियन्त्रण संस्करण र समावेश मोड्युलहरू।
- परीक्षण सर्तहरू:उत्पादन, राल, सक्रिय स्थिति र उपयोगिता अवस्था।
- गुणस्तर:महत्वपूर्ण मापन, कार्यात्मक परीक्षण र अस्वीकार कारणहरू।
- रेखा प्रदर्शन:स्वीकृत गणना, अवलोकन अवधि, रोक र हस्तक्षेपहरू।
- रिकभरी:सहमत त्रुटि परिदृश्य र प्रदर्शन पुन: सुरु अनुक्रम।
- हस्तान्तरण:रेखाचित्र, म्यानुअल, उपकरण जानकारी, ब्याकअप र खुला वस्तुहरू।
साइट स्वीकृतिबाट अलग कारखाना स्वीकृति जहाँ प्लान्ट सेवाहरू वा तेस्रो-पक्ष उपकरण ढुवानी अघि पुन: उत्पादन गर्न सकिँदैन। ती बाँकी चेकहरू अग्रिम पहिचान गर्नुहोस् र जिम्मेवारी तोक्नुहोस्। फ्याक्ट्री ट्रायलले यसमा समावेश नभएका सर्तहरू प्रमाणित गर्न चुपचाप दाबी गर्नु हुँदैन।
प्रशिक्षणले सामान्य सञ्चालनलाई कभर गर्नुपर्छ र रोजगार स्वचालनले पछाडि छोड्छ। अपरेटरहरूले असफल स्थानान्तरण पहिचान गर्न, प्रारम्भिक अलार्मको व्याख्या गर्न र अनुमोदित रिकभरी विधि पछ्याउनु पर्छ। मर्मतका लागि रेखाचित्र, पहिरन-भाग जानकारी र सेल समर्थन गर्न आवश्यक पहुँच आवश्यक छ।
Kinggle सँग एक स्वचालित एक्स्ट्रुजन ब्लो मोल्डिङ कन्फिगरेसन बारे छलफल गर्नुहोस्।कन्टेनर रेखाचित्र, राल ग्रेड, समाप्त वजन, आवश्यक परीक्षणहरू, उत्पादन तालिका र योजनाबद्ध डाउनस्ट्रीम सञ्चालनहरू मार्फत पठाउनुहोस्।परियोजना सोधपुछ पृष्ठ.
सम्पर्क:sales@kinggle.com · +८६-५७४-८७१०३६६५। परिभाषित उत्पादन र रेखा सीमाले कन्फिगरेसन समीक्षालाई केवल मेसिन मूल्यको लागि अनुरोध भन्दा बढी उपयोगी बनाउँछ।
बारम्बार सोधिने प्रश्नहरू
के एक स्वचालित झटका मोल्डिंग मेसिन पूर्ण उत्पादन लाइन जस्तै हो?
होइन। उत्पादन हटाउने, ट्रिमिङ, निरीक्षण वा प्याकिङ अलग रहँदा स्वचालित मेसिनले मोल्डिङ चालहरू नियन्त्रण गर्न सक्छ। पूर्ण उत्पादन लाइनले ती कार्यहरू बीचको स्थानान्तरण, नियन्त्रण र गुणस्तर सीमा परिभाषित गर्दछ। प्रत्येक समावेश मोड्युल, म्यानुअल कार्य र बहिष्कृत सेवा पहिचान गर्ने उपकरण सूची र लेआउटको लागि सोध्नुहोस्। खरिद विनिर्देश, शब्द स्वचालित होइन, के आइपुग्छ निर्धारण गर्दछ।
के पूर्ण स्वचालित ब्लो मोल्डिङ मेसिनलाई अझै पनि अपरेटरहरू चाहिन्छ?
हो। सामग्री पुनःपूर्ति, गुणस्तर नमूना, उपकरण परिवर्तन, मर्मत र गल्ती रिकभरी अझै पनि तोकिएको जिम्मेवारी आवश्यक छ। स्वचालनले हरेक उत्पादन कार्य नहटाई दोहोरिने ह्यान्डलिङ हटाउन सक्छ। प्याकिङ र स्क्र्याप ह्यान्डलिङ सहित पूर्ण शिफ्ट र वास्तविक सेवा लेआउट वरिपरि कर्मचारी योजना। सहयोगी कर्मचारीहरू क्यामेराको फ्रेमभन्दा बाहिर रहने छोटो प्रदर्शनबाट श्रम अनुमान प्राप्त नगर्नुहोस्।
स्वचालित डिफ्ल्याशिङ, बोतल चुहावट परीक्षण र प्याकिङ मानक रूपमा समावेश छ?
हो भनी नठान्नुहोस्। उद्धरणले प्रत्येक सञ्चालन, आपूर्ति गरिएको उपकरण, उत्पादन-विशिष्ट उपकरण, परीक्षण विधि र अस्वीकार मार्ग पहिचान गर्नुपर्छ। टेक-आउट एकाइ चुहावट परीक्षक होइन, र एक स्वचालित कन्वेयर एक स्वचालित प्याकिंग प्रणाली होइन। प्रत्येक उद्धृत मोड्युलको लागि, यसले कुन अधूरो अवस्था प्राप्त गर्छ र कुन स्वीकृत अवस्था प्रदान गर्दछ भनेर सोध्नुहोस्।
के अवस्थित एक्सट्रुजन ब्लो मोल्डिंग मेसिन स्वचालित हुन सक्छ?
सम्भवतः, तर सम्भाव्यता अवस्थित नियन्त्रण प्रणाली, गार्डिङ, उपलब्ध ठाउँ, मोल्ड खोल्ने, उत्पादन रिलीज र स्थानान्तरण व्यवस्थामा निर्भर गर्दछ। भाग पनि प्रस्तावित पकड, ट्रिमिङ र निरीक्षण फिक्स्चर अनुरूप हुनुपर्छ। रोबोट वा कन्वेयर अलग-अलग किन्नु अघि पूरा सेल समीक्षा गर्नुहोस्। एक रिट्रोफिटमा परिभाषित एकीकरण जिम्मेवारी, अपडेट गरिएको जोखिम मूल्याङ्कन र सहमत उत्पादन परीक्षण समावेश हुनुपर्छ।
क्रेताहरूले स्वचालित लाइनको आउटपुट कसरी प्रमाणित गर्नुपर्छ?
एक परिभाषित अवलोकन अवधि मा सहमत अन्तिम डिस्चार्ज बिन्दुमा स्वीकृत कन्टेनरहरू गणना गर्नुहोस्। राल, उत्पादन, मोल्ड, सक्रिय स्थिति, उपयोगिताहरू र समावेश डाउनस्ट्रीम अपरेशनहरू पहिचान गर्नुहोस्। रेकर्डमा अस्वीकारहरू, रोकहरू र म्यानुअल हस्तक्षेपहरू राख्नुहोस्। स्वीकृत लाइन आउटपुटबाट अलग गरी सकल मोल्डिङ आउटपुट रिपोर्ट गर्नुहोस्। क्याटलग ड्राई-सायकल मान यस उत्पादन परीक्षणको लागि विकल्प होइन।