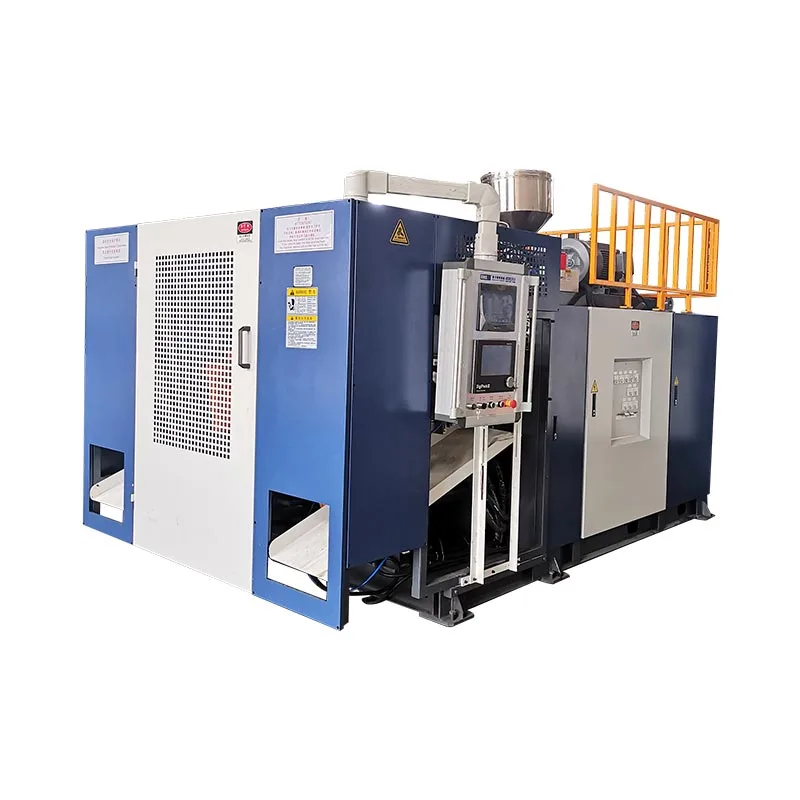
जब कारखानाले निरीक्षण, मापन, सफाई, स्नेहन, क्यालिब्रेसन, योजनाबद्ध प्रतिस्थापन र स्पष्ट त्रुटि रेकर्डहरू संयोजन गर्दछ तब रोकथाम मर्मत कार्य गर्दछ। एक चेकलिस्टले परिवर्तन चाँडै प्रकट गर्नुपर्छ, केवल हस्ताक्षर सङ्कलन होइन।

सुरक्षा चेकलिस्ट अघि आउँछ
उत्पादन बन्द भएपछि ब्लो मोल्डिङ मेसिनमा विद्युतीय, हाइड्रोलिक, वायमेटिक, थर्मल, गुरुत्वाकर्षण र यान्त्रिक ऊर्जा हुन सक्छ। HMI ले "म्यानुअल" वा "स्टप" देखाउँदा पनि भण्डारण गरिएको दबाब, बढेको मेकानिज्म, तातो डाइ हेड, वा उर्जायुक्त हीटर सर्किट खतरनाक रहन सक्छ।
यस लेखलाई मेसिन म्यानुअल, विद्युतीय रेखाचित्र, हाइड्रोलिक योजना, स्थानीय नियमन, जोखिम मूल्याङ्कन, वा प्रशिक्षित मर्मतसम्भार निर्णयको प्रतिस्थापनको रूपमा कहिल्यै व्यवहार नगर्नुहोस्।
जोखिम, कर्तव्य चक्र र प्रमाणबाट फ्रिक्वेन्सी सेट गर्नुहोस्
"दैनिक, साप्ताहिक, मासिक र त्रैमासिक" काम व्यवस्थित गर्न एक उपयोगी तरिका हो, तर यो एक विश्वव्यापी सेवा अन्तराल होइन। घडी वरिपरि घर्षण सामग्री चलाउने मेसिनलाई एउटै शिफ्टमा चलिरहेको सफा HDPE भन्दा फरक ध्यान चाहिन्छ।
आपूर्ति मर्मत म्यानुअल संग सुरु गर्नुहोस्। त्यसपछि सञ्चालन समय, राल र additives, परिवेशको धुलो र तापमान, तेल विश्लेषण, फिल्टर सूचकहरू, पानी गुणस्तर, चुहावट इतिहास, अलार्म आवृत्ति, अंश-गुणस्तर प्रवृत्ति र अघिल्लो निरीक्षणहरू प्रयोग गरेर समायोजन गर्नुहोस्। Kinggle को वर्तमानबिक्री पछिको पृष्ठत्रैमासिक मर्मत कार्यक्रम वर्णन गर्दछ; सही काम प्याकेज अझै स्थापित मिसिन लागि सहमत हुनुपर्छ।
| योजना तह | उद्देश्य | सामान्य प्रमाण |
|---|---|---|
| प्रत्येक शिफ्ट / नियमित अवलोकन | उत्पादन प्रभावित हुनु अघि देखिने वा श्रव्य परिवर्तनहरू फेला पार्नुहोस् | चुहावट जाँच, तापमान, दबाब, ध्वनि, गार्ड, अलार्म, भाग प्रवृत्ति |
| छोटो नियोजित अन्तराल | पहुँचयोग्य बिन्दुहरू सफा गर्नुहोस्, निरीक्षण गर्नुहोस् र लुब्रिकेट गर्नुहोस् | फिल्टर सूचकहरू, पानी सर्किटहरू, फास्टनरहरू, नलीहरू, केबलहरू, स्नेहन रेकर्डहरू |
| अवस्था आधारित काम | मापन बिग्रेको प्रतिक्रिया दिनुहोस् | तेल विश्लेषण, तापक्रम प्रवृत्ति, दबाव हानि, दोहोरिने योग्यता, कम्पन वा वर्तमान प्रवृत्ति |
| योजनाबद्ध बन्द | पहुँच कम्पोनेन्टहरू जुन उत्पादनको क्रममा सुरक्षित रूपमा निरीक्षण गर्न सकिँदैन | उपकरण, हीटर सर्किट, क्याबिनेट, भल्भ, सिलिन्डर, पङ्क्तिबद्ध, पहिरन भागहरू |
| मर्मत पछि प्रमाणिकरण | प्रमाणित गर्नुहोस् कि मर्मतले अर्को गल्ती सिर्जना नगरी कार्य पुनर्स्थापित गर्यो | म्यानुअल जाँच, अलार्म, ड्राई साइकल, उत्पादन रन र मापन स्वीकृति परिणाम |
नियमित झटका मोल्डिंग मिसिन निरीक्षण चेकलिस्ट
सुरक्षा र मेसिन अवस्था
- अनुमोदित परीक्षण प्रक्रिया अनुसार गार्डहरू, ढोकाहरू, इन्टरलकहरू, आपतकालीन स्टपहरू र चेतावनी उपकरणहरू जाँच गर्नुहोस्।
- खुकुलो वस्तुहरू, क्षतिग्रस्त चरणहरू, अवरुद्ध पहुँच, खुला केबलहरू, लगाइएको नलीहरू र चल्ने वा तातो भागहरूसँग सम्पर्कको लागि हेर्नुहोस्।
- सन्देशहरू खाली गर्नु अघि अलार्म इतिहास जाँच गर्नुहोस्। पुनरावर्ती अलार्महरू रेकर्ड गर्नुहोस् र तिनीहरू हुने चक्र चरण।
हाइड्रोलिक प्रणाली
- प्रेसराइज्ड प्रणाली नखोली नै तेलको स्तर, तापक्रम, रंग, गन्ध, चुहावट र फिल्टर अवस्थाको निरीक्षण गर्नुहोस्।
- नली घर्षण, क्षतिग्रस्त फिटिंग, सिलिन्डर चुहावट र अनियमित आन्दोलनको लागि हेर्नुहोस्।
- स्वीकृत आधार रेखासँग दबाव, तापमान र चक्र व्यवहार तुलना गर्नुहोस्।
- माथि उठाउँदा वा अवयवहरू परिवर्तन गर्दा तेल सफा राख्नुहोस्। निर्दिष्ट तेल र निस्पंदन विधि प्रयोग गर्नुहोस्।
वायवीय र ब्लो-एयर प्रणाली
- कम्प्रेसरमा मात्र होइन, उत्पादन माग अन्तर्गत मेसिनमा दबाब प्रमाणित गर्नुहोस्।
- यसको कागजात अनुसार वायु-उपचार उपकरण नाली र निरीक्षण गर्नुहोस्।
- चुहावट सुन्नुहोस् र ट्युबिङ, भल्भ, सिलिन्डर र ब्लो-पिन चाल जाँच गर्नुहोस्।
- लामो झटका समय संग क्षतिपूर्ति गर्नु अघि दबाव ड्रप जाँच गर्नुहोस्।
कूलिङ-पानी सर्किटहरू
- रेकर्ड आपूर्ति र फिर्ता तापमान र स्थिर उत्पादन मा दबाव।
- नली, मेनिफोल्डहरू, प्रवाह सूचकहरू, स्ट्रेनरहरू, मोल्ड जडानहरू र तेल कूलरहरू निरीक्षण गर्नुहोस्।
- स्केल, जंग, प्रदूषण, संक्षेपण र अवरुद्ध सर्किटहरूको लागि जाँच गर्नुहोस्।
- सामान्य आधार रेखासँग भाग चिसो र तेलको तापक्रम तुलना गर्नुहोस्।
एक्स्ट्रुडर, हीटर र डाइ हेड
- वास्तविक मान र आउटपुट स्थितिसँग तापमान सेट मानहरू तुलना गर्नुहोस्।
- सुरक्षित रूपमा पहुँचयोग्य हुँदा हीटर ब्यान्डहरू, थर्मोकोपल तारहरू, फ्यान सञ्चालन र दृश्य इन्सुलेशन अवस्थाको निरीक्षण गर्नुहोस्।
- अस्थिर निकासी, प्रदूषण, असामान्य मोटर भार, सामग्री चुहावट वा परिजन व्यवहार परिवर्तनको लागि हेर्नुहोस्।
- अनुमोदित बन्द र सफाई प्रक्रिया पालना गर्नुहोस्; परिशुद्धता उपकरण स्ट्राइक वा अस्वीकृत उपकरणहरू परिचय नगर्नुहोस्।
क्ल्याम्पिङ, मोल्ड र पेरिसन टूलिङ
- प्लेटन्स, टाई रड वा क्ल्याम्पिङ मेकानिजम, मोल्ड फास्टनर, पिन, बुशिङ र स्नेहन बिन्दुहरू निरीक्षण गर्नुहोस्।
- मोल्ड पङ्क्तिबद्धता, पिन्च-अफ अवस्था, भेन्टहरू, कूलिङ जडानहरू र फ्ल्यास ढाँचा जाँच गर्नुहोस्।
- ट्र्याक डाइ सेन्टरिङ र भित्ता-मोटाई दोहोरिने योग्यता। प्रयोग गर्नुहोस्parison नियन्त्रण गाइडमेकानिकल कारणहरूबाट प्रोफाइल समस्याहरू अलग गर्न।
विद्युत र नियन्त्रण प्रणाली
- क्याबिनेटहरू बन्द, सफा र निर्दिष्ट अनुसार चिसो राख्नुहोस्। आवश्यक विद्युतीय सुरक्षा प्रक्रिया अन्तर्गत मात्र निरीक्षण गर्नुहोस्।
- ड्राइभ र PLC अलार्म, फ्यान वा फिल्टर अवस्था, लूज-डिभाइस प्रमाण र असामान्य गर्मी वा गन्ध समीक्षा गर्नुहोस्।
- सेन्सर माउन्टिङ, लक्ष्य, कनेक्टर र केबल राउटिङ जाँच गर्नुहोस्।
- कागजात परिवर्तन पछि अनुमोदित व्यञ्जनहरु र नियन्त्रक फाइलहरू ब्याकअप गर्नुहोस्।

उत्पादन जाँचहरूले कभर गर्न नसक्ने कामको लागि योजनाबद्ध शटडाउनहरू प्रयोग गर्नुहोस्
योजनाबद्ध बन्द भनेको संरक्षित क्षेत्रहरूको निरीक्षण गर्ने, फास्टनरहरू प्रमाणित गर्ने, ताप एक्सचेन्जरहरू सफा गर्ने, फिल्टरहरूको निरीक्षण गर्ने, सही प्रक्रिया अन्तर्गत विद्युतीय जडानहरू जाँच गर्ने, सेवा स्नेहन बिन्दुहरू, टुलिङ्ग पहिरनको मूल्याङ्कन गर्ने, सेन्सर क्यालिब्रेसन प्रमाणित गर्ने, र शर्त वा स्वीकृत अन्तरालमा आधारित भागहरू प्रतिस्थापन गर्ने समय हो।
पहुँच र ऊर्जा राज्य द्वारा समूह कार्य। यदि धेरै कार्यहरूलाई एउटै गार्ड हटाउने वा प्लेटफर्म चाहिन्छ भने, तिनीहरूलाई एक नियन्त्रित कार्य प्याकेज अन्तर्गत समन्वय गर्नुहोस्। हटाइएका प्रत्येक भाग, अस्थायी जम्पर, विच्छेदन गरिएको सेन्सर र परिवर्तन गरिएको प्यारामिटर रेकर्ड गर्नुहोस् ताकि पुनर्स्थापना पूरा भयो।
काम पछि, क्षेत्र निरीक्षण गर्नुहोस्, गार्डहरू पुनर्स्थापित गर्नुहोस्, उपकरणहरूको लागि खाता, प्रक्रिया अन्तर्गत अलगाव-उपकरण हटाउन प्रमाणित गर्नुहोस्, र प्रभावित कर्मचारीहरूलाई सूचित गर्नुहोस्। एक नियन्त्रित म्यानुअल जाँच संग सुरु गर्नुहोस्। त्यसपछि उपयुक्त भएमा सुक्खा चक्र अवलोकन गर्नुहोस्, त्यसपछि अनुगमन गरिएको उत्पादन चलाउनुहोस्।
कारखाना दृश्य: परिवर्तन देखाउने रेकर्ड मानहरू
"जाँच गरियो—ठीक छ" को निदान मान सीमित छ। उपयोगी रेकर्डहरूले नम्बर, अवलोकन, स्थान वा स्पष्ट पास/असफल मापदण्ड समावेश गर्दछ। उदाहरणहरूमा स्थिर उत्पादनमा तेलको तापक्रम, पानी आपूर्ति र फिर्ताको तापक्रम, उड्ने क्रममा मेसिन-इनलेट हावाको चाप, आवर्ती अलार्म गणना, भागको वजन, चक्र समय, न्यूनतम पर्खाल स्थान र फिल्टर सूचक अवस्था समावेश छ।
मर्मत र गुणस्तर अभिलेख जडान गर्नुहोस्। तेलको तापक्रममा ढिलो वृद्धि लामो चक्र समयको छेउमा देखा पर्न सक्छ। डाइ-सेन्टर बहाव एक-पक्षीय पर्खाल-मोटाई परिवर्तनको छेउमा देखा पर्न सक्छ। हीटर सर्किट पूर्ण रूपमा असफल हुनु अघि दोहोर्याइएको तापमान अलार्महरू देखा पर्न सक्छ। दHMI र अलार्म गाइडपहिलो उपयोगी सुराग कसरी सुरक्षित गर्ने भनेर बताउँछ।
डाउनटाइम जोखिमबाट स्पेयर-पार्ट्स योजना बनाउनुहोस्
असफलता परिणाम, प्रतिस्थापन समय, आपूर्तिकर्ता नेतृत्व समय, शेल्फ जीवन, भण्डारण आवश्यकताहरू र प्रतिस्थापन ईन्जिनियरिङ् स्वीकृति आवश्यक छ कि छैन द्वारा भाग वर्गीकृत गर्नुहोस्। एक कम लागत सेन्सर एक लाइन रोक्न सक्छ; ठूलो कम्पोनेन्ट महँगो तर अनुमानित र सेवायोग्य हुन सक्छ।
मेसिनको सिरियल नम्बर, रेखाचित्र, नियन्त्रक ब्याकअप र सही भाग पहिचान स्पेयर रेकर्डसँग राख्नुहोस्। उपयुक्त अवस्थामा सिल, इलेक्ट्रोनिक्स, हीटर, सेन्सर, फिल्टर र लुब्रिकेन्टहरू भण्डार गर्नुहोस्। भिजुअल रूपमा मिल्दोजुल्दो भल्भ, ड्राइभ वा सेन्सरको एउटै प्रकार्य, मूल्याङ्कन वा कन्फिगरेसन छ भनी अनुमान नगर्नुहोस्।
समर्थन अनुरोध गर्दा, मेसिनको पहिचान, भाग लेबल, अलार्म इतिहास, फोटो, मापन र घटना अनुक्रम पठाउनुहोस्। Kinggle को प्रयोग गर्नुहोस्सम्पर्क फारममेसिन-विशेष सहायताको लागि।
बारम्बार सोधिने प्रश्नहरू
ब्लो मोल्डिङ मेसिन कति पटक राख्नुपर्छ?
आधार रेखाको रूपमा मेसिन म्यानुअल प्रयोग गर्नुहोस्, त्यसपछि सञ्चालन घण्टा, सामग्री, वातावरण, तेल र पानी अवस्था, अलार्म इतिहास, मापन गरिएको पहिरन र उत्पादन जोखिमको लागि योजना समायोजन गर्नुहोस्।
अपरेटरहरूले प्रत्येक शिफ्ट के जाँच गर्नुपर्छ?
अपरेटरहरूले गार्डहरू, चुहावट, तापक्रम, दबाब, शीतलन, स्नेहन स्थिति, असामान्य आवाज वा चाल, अलार्म र उत्पादन-गुणस्तर प्रवृतिहरूको लागि अनुमोदित चेकलिस्ट पछ्याउनु पर्छ।
HMI स्टप मोडमा हुँदा मर्मत सम्भार गर्न सकिन्छ?
स्टप मोड एक्लै ऊर्जा अलगाव होइन। सेवा गर्नु अघि वा खतरनाक क्षेत्रमा प्रवेश गर्नु अघि प्लान्टको मेसिन-विशिष्ट ऊर्जा-नियन्त्रण प्रक्रिया लागू गर्नुहोस्।
कुन मर्मत रेकर्डहरू सबैभन्दा उपयोगी छन्?
मेशिन पहिचान, सञ्चालन समय, मापन तापमान र दबाब, अलार्म इतिहास, अवलोकन अवस्था, अंश-गुणस्तर प्रवृत्ति, कार्य प्रदर्शन, प्रतिस्थापित पार्ट्स र पोस्ट-मरम्मत प्रमाणिकरण उपयोगी रेकर्डहरू हुन्।
किन एउटै अलार्म रिसेट पछि फर्कन्छ?
रिसेटले सन्देश खाली गर्छ तर कारणलाई सुधार गर्दैन। पहिलो अलार्म, साइकल स्टेप र सान्दर्भिक इनपुटहरू रेकर्ड गर्नुहोस्, त्यसपछि सम्बन्धित प्रक्रिया, सेन्सर, एक्चुएटर, उपयोगिता वा अनुक्रम अवस्थाको निरीक्षण गर्नुहोस्।