यस FAT रिपोर्टले "पास" भन्छ। यसले लगभग केहि प्रमाणित गर्दैन।
ब्लो मोल्डिङ मेसिन फ्याक्ट्री स्वीकृति परीक्षण तब उपयोगी हुन्छ जब प्रत्येक निष्कर्षले पहिचान गरिएको मेसिन, उत्पादन, विधि, सीमा र नतिजालाई फर्काउँछ।
मेसिनको चक्र चल्छ। कन्वेयरबाट बोतलहरू आउँछन्। साक्षीले PASS चिन्ह लगाइएको पृष्ठमा हस्ताक्षर गर्दछ। कोठामा नभएको प्रोजेक्ट प्रबन्धकमा रिपोर्ट नपुगेसम्म सबैले समाप्त भएको महसुस गर्छन्। कुन राल ग्रेड दौडियो? कुन मोल्ड संशोधन? कति बोतल पास भयो? "सुरक्षा ठीक" ले वास्तवमा के परीक्षण गर्यो? पृष्ठले जवाफ दिन सक्दैन।
त्यो एक झटका मोल्डिंग मिसिन परीक्षण साक्षी र एक स्वीकृति रेकर्ड सिर्जना बीचको भिन्नता हो। फ्याक्ट्री स्वीकृति परीक्षण, प्रायः FAT मा छोटो पारिएको छ, ढुवानी अघि स्पेसिफिकेशन ग्यापहरू उजागर गर्नुपर्छ र निर्णय पछि व्याख्या गर्न पर्याप्त सन्दर्भ सुरक्षित गर्नुपर्छ। यो औपचारिक रन-अफ होइन, र यो भविष्यको हरेक उत्पादन अवस्थाको प्रमाण होइन।
Kinggle को वर्तमानबिक्री प्रक्रियाग्राहकहरूलाई मेसिन परीक्षणमा भाग लिन आमन्त्रित गरिएको छ र आवश्यक पर्दा तेस्रो-पक्ष निरीक्षणको व्यवस्था गर्न सकिन्छ। परीक्षणको साक्षी जो कोहीले अझै पनि सहमत प्रोटोकल चाहिन्छ। उपस्थिति प्रमाण प्रतिस्थापन गर्दैन।
कारखाना स्वीकृति परीक्षण रिपोर्ट
५ एल बोतल, HDPEकोटिहरू वर्णन गर्दछ, बोतल होइन
दुई नाममात्र 5 L कन्टेनरहरूमा फरक वजन, ह्यान्डलहरू, घाँटी फिनिशहरू, पिन्च ज्यामिति, ट्रिम अवस्थाहरू र भित्ता लक्ष्यहरू हुन सक्छन्। ती भिन्नताहरूले पारिसन माग, शीतलन समय र स्वीकृत भागको अर्थ परिवर्तन गर्दछ। "HDPE" पनि एक भौतिक परिवार हो, ग्रेड कोड होइन।
परीक्षण लेखलाई नियन्त्रित भाग रेखाचित्र र परिमार्जन, समाप्त अवस्था, मोल्ड र डाइ पहिचानकर्ताहरू, राल आपूर्तिकर्ता र ग्रेड, धेरै, रङ वा additive प्याकेज, र रिग्राइन्ड वा पुन: प्रयोग गरिएको सामग्रीको लागि एक सहमत नियम चाहिन्छ। उपयोगिताहरू र सामग्रीको तयारी पनि सर्त रेकर्डसँग सम्बन्धित छ। तिनीहरू बिना, राम्रो नतिजा खरिदकर्ताको बिरुवामा पुन: उत्पादन गर्न सकिने सुरूवात बिन्दु बन्न सक्दैन।
दएक्सट्रुजन ब्लो मोल्डिंग मोल्ड डिजाइन गाइडमोल्ड, डाइ हेड, ट्रिमिङ विधि र निरीक्षण तथ्याङ्कलाई एउटै प्रणालीको रूपमा किन स्वीकृत गरिनुपर्छ भनेर व्याख्या गर्दछ। जहाँ पर्खाल वितरण महत्त्वपूर्ण छ, उही रेखाचित्र स्थानहरूमा देखा पर्दछparison प्रोग्रामिंग र पर्खाल-मोटाई रेकर्ड.
उत्पादन परीक्षणमा प्रयोग गरिएको राल [आपूर्तिकर्ता, पूर्ण ग्रेड र धेरै] [रङ, एडिटिभ र रिग्राइन्ड अवस्था], मोल्ड [आईडी र रिभिजन], डाइ र पिन [आईडी], र भाग रेखाचित्र [आईडी र संशोधन]। [नाम डाउनस्ट्रीम अपरेशनहरू] पछि सहमत समाप्त अवस्थामा नमूनाहरू मूल्याङ्कन गरियो।
५०० x २ पीसी/घन्टाबोतल आउटपुट स्वीकार्य छैन
उदाहरणले परिणाम स्तम्भमा क्याटलग सन्दर्भ प्रतिलिपि गरेको छ। Kinggle को हालको KGB5D पृष्ठले धेरै क्षमता-सम्बन्धित मानहरू प्रकाशित गर्दछ, तर तिनीहरूले एउटै कुरा मापन गर्दैनन्।
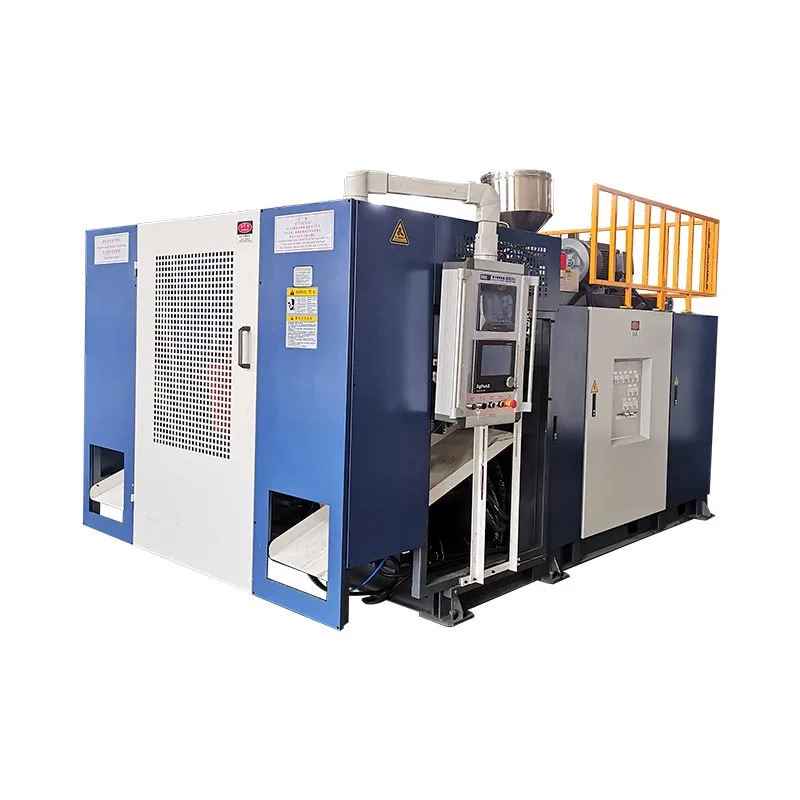
KGB5D पृष्ठले वास्तवमा के भन्छ
यी प्रथम-पक्ष मानहरू क्याटलग सन्दर्भहरू हुन्। तिनीहरू अज्ञात बोतलको लागि परिणाम होइनन्।
सुक्खा मेकानिकल चक्रले राल बिना गति र अनुक्रम परीक्षण गर्न सक्छ। उल्लिखित अवस्थाहरूमा पोलिमर थ्रुपुट पिघलने क्षमताले चिन्ता गर्दछ। स्वीकृत बोतल आउटपुटले वास्तविक मोल्ड, राल, कूलिंग, ट्रिमिङ, निरीक्षण र अस्वीकार गर्दछ। एक अर्कोको रूपमा रिपोर्ट गर्दा निश्चितताको गलत स्तर सिर्जना हुन्छ।
तुलना गर्दा एउटै विभाजन महत्त्वपूर्ण छएकल- र डबल-स्टेसन मेसिनहरूवा मूल्याङ्कन गर्दैबहु-हेड र बहु-गुहा व्यवस्था। अधिक गति वा धेरै आउटलेटहरूले स्वचालित रूपमा अधिक स्वीकृत उत्पादन उत्पादन गर्दैनन्।
सुख्खा-चक्र परिणाम: [घटनाहरू प्रति घण्टा] [नाम अनुक्रम र समावेश] अन्तर्गत। उत्पादन-परीक्षण परिणाम: [स्वीकृत बोतलहरू] [परिभाषित अवलोकन उत्पादन समय] को समयमा, यो रिपोर्टमा रेकर्ड गरिएको नियन्त्रित परीक्षण लेख र स्वीकृति विधिहरू प्रयोग गरेर।
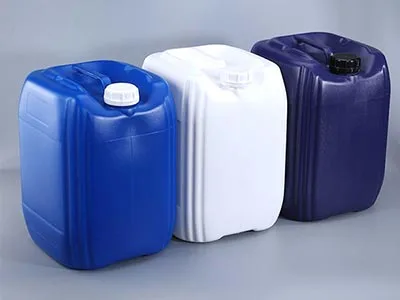
एक मिश्रित बिनले स्वीकार्य बोतलहरू अवस्थित देखाउन सक्छ। यसले एक स्टेशन, हेड वा समय अवधि असफलताको कारण हो कि भनेर प्रकट गर्न सक्दैन।
गुणस्तर: उत्तीर्णविधि र मिसहरू दुवै लुकाउँछ
एक गुणस्तर निष्कर्ष एक नियन्त्रित सीमा र एक ट्रेस योग्य अवलोकन आवश्यक छ। तौल, पर्खाल मापन, आयामी जाँचहरू र कार्यात्मक परीक्षणहरू मार्फत प्रत्येक नमूनामा स्टेशन, टाउको वा गुहा, टाइमस्ट्याम्प र अनुक्रम संलग्न राख्नुहोस्। दुई-स्टेसन, दुई-आउटलेट सेटअपको लागि, सबै बोतलहरू एक बिनमा मिलाउँदा एक उपकरण वा प्रक्रिया समस्या पत्ता लगाउने स्थिति ढाँचा मेटाउन सक्छ।
रेकर्ड गेज पहिचान, मापन विधि र समाप्त अवस्था। घाँटी काट्नु अघि स्वीकार्य देखिन सक्छ तर पछि क्याप गेज असफल हुन्छ। एउटा कन्टेनरले भिजुअल निरीक्षण पास गर्न सक्छ र अझै पनि पिन्च वा समाप्तमा चुहावट हुन सक्छ। निरीक्षणले बोतलले गर्नुपर्ने कामको पालना गर्नुपर्छ, अर्को उत्पादनबाट प्रतिलिपि गरिएको सामान्य सूची होइन।
जब एक दोष देखा पर्दछ, धेरै सेटिङहरू परिवर्तन गर्नु अघि प्रमाण वर्गीकृत गर्नुहोस्। दएक्सट्रुजन ब्लो मोल्डिंग दोष गाइडसामाग्री, parison, मोल्ड, कूलिंग र मेकानिकल कारणहरू अलग गर्दछ त्यसैले एक सुधार अनुमान कार्य बन्दैन।
नमूनाहरू [ID दायरा] [station/outlet] द्वारा [समय] मा सङ्कलन गरिएको थियो। तालिका [सन्दर्भ] प्रत्येक मापन मूल्य, विधि, गेज, स्वीकृति सीमा र स्वभाव रेकर्ड गर्दछ। अस्वीकारहरू गणनामा रहन्छन् र कारण कोडहरू बोक्छन्।
सुरक्षा: पारितएक प्रकार्य परीक्षण वर्णन गर्दैन
एक लेबल वा घोषणाले देखाउँदैन कि मेसिनले कसरी प्रतिक्रिया दियो जब सुरक्षात्मक यन्त्र सक्रिय भयो। अनुमोदित परियोजना सुरक्षा योजनाले प्रारम्भिक उपकरण, मेशिन अवस्था, अपेक्षित प्रतिक्रिया, अवलोकन प्रतिक्रिया र रिसेट व्यवहार पहिचान गर्नुपर्छ। अभिलेखले कुन गार्डहरू, इन्टरलकहरू, आपतकालीन स्टपहरू र सहमत गल्ती अवस्थाहरू वास्तवमा परीक्षण गरिएका थिए भनेर पनि देखाउनुपर्दछ।
ISO 12100मेसिनरी जोखिम मूल्याङ्कन र जोखिम न्यूनीकरणका लागि सामान्य सिद्धान्तहरू प्रदान गर्दछ।IEC 60204-1:2016+A1:2021मेशिनहरूको विद्युतीय, इलेक्ट्रोनिक र प्रोग्राम योग्य इलेक्ट्रोनिक उपकरणहरू ठेगानाहरू। यी सन्दर्भहरूले समीक्षा फ्रेम गर्न मद्दत गर्दछ, तर यस लेखले गन्तव्यमा आवश्यक कानून, मापदण्ड वा अनुरूप प्रक्रियाहरू निर्धारण गर्न सक्दैन। खरिदकर्ताको जिम्मेवार सुरक्षा पेशेवरले त्यो दायरा परिभाषित गर्नुपर्छ।
अनुमोदित योजना [ID र संशोधन] विरुद्ध सुरक्षा कार्यहरू परीक्षण गरियो। रेकर्ड [सन्दर्भ] ले प्रत्येक उपकरण पहिचान गर्दछ, मेसिनको अवस्था, अपेक्षित प्रतिक्रिया, अवलोकन प्रतिक्रिया र रिसेट परिणाम। परीक्षण नगरिएको एकीकरण र गन्तव्य-साइट वस्तुहरू SAT स्कोपको रूपमा सूचीबद्ध छन्।
चल्ने समय: 1 घण्टाघडी परिभाषित नभएसम्म यसको कुनै अर्थ छैन
के कोल्ड स्टार्टबाट, स्थिरीकरण पछि, वा स्वचालित उत्पादन जारी रहँदा मात्र घण्टा मापन गरिएको थियो? के सामग्री पुनःपूर्ति, गुणस्तर होल्ड, म्यानुअल हस्तक्षेप, ट्रिमिङ स्टप वा अलार्म रिकभरी गणना गरियो? सुरु र बन्द नियम बिनाको अवधिले दुई पक्षहरूलाई एउटै रनबाट फरक कार्यसम्पादन रिपोर्ट गर्न दिन्छ।
मोल्डिङ घटनाहरू, सकल भागहरू र स्वीकृत भागहरू अलग काउन्टरहरूको रूपमा राख्नुहोस्। रेकर्ड कारणले अस्वीकार गर्दछ र टाइमस्ट्याम्पको साथ लग रोकिन्छ। उत्पादन KPIs मा NIST पेपरले उपलब्धता, प्रभावकारिता र गुणस्तरलाई अलग-अलग उपायहरूको रूपमा व्यवहार गर्दछ, र नोट गर्दछ कि लाइन थ्रुपुट उपकरण, बफर र तिनीहरूको अन्तरक्रियामा निर्भर गर्दछ। त्यो भिन्नता यहाँ उपयोगी छ: ट्रिमर वा लीक परीक्षकले स्वीकृत आउटपुट सीमित गर्दा मोल्डिङ मेसिनले साइकल चलाउन जारी राख्न सक्छ। हेर्नुहोस्NIST प्रकाशन.
अवलोकन गरिएको राम्रो आउटपुट = स्वीकृत बोतलहरू / परिभाषित उत्पादन समय
समयको आधारमा के समावेश छ बताउनुहोस्। चुपचाप भाजकबाट रोक, अस्वीकार वा निरीक्षण होल्डहरू नहटाउनुहोस्।
आवश्यक अवधि परियोजना-विशिष्ट छ। छोटो दौडले साँघुरो अवस्था प्रमाणित गर्न सक्छ, तर यसले वार्षिक क्षमता वा जीवनभरको विश्वसनीयता स्थापित गर्न सक्दैन। यदि सामग्री पुनःपूर्ति, स्क्र्याप फिर्ता, तापमान स्थिरीकरण वा परिवर्तन स्वीकृतिको लागि महत्त्वपूर्ण छ भने, यसलाई प्रोटोकलमा स्पष्ट रूपमा समावेश गर्नुहोस्।
स्वीकृति विन्डो [टाइमस्ट्याम्प] देखि [टाइमस्ट्याम्प] सम्म चल्यो। सहमत समय आधारमा [घटनाहरू] र [घटनाहरू] समावेश हुँदैन। घटना लगले प्रत्येक स्टप, हस्तक्षेप, सेटिङ परिवर्तन र पुन: सुरु गर्ने निर्णय रेकर्ड गर्दछ।
दावीहरूको वरिपरि रिपोर्ट पुन: निर्माण गर्नुहोस्, चिन्हहरू होइन
मर्मत गरिएको पहिलो पृष्ठ लामो हुनु आवश्यक छैन। यसले प्रमाणलाई औंल्याउन आवश्यक छ। प्रत्येक स्वीकृति दावीले यसको अनुबंध स्रोत, परीक्षण विधि, पास सीमा, वास्तविक नतिजा र समर्थन रेकर्डको नाम दिनुपर्छ। यस म्याट्रिक्सले समीक्षकलाई तस्बिरहरू, डेटा तालिकाहरू, अलार्म लगहरू, नुस्खा ब्याकअपहरू, नमूना सूचीहरू र हस्ताक्षरित विचलनहरूमा नेतृत्व गर्न सक्छ।
| स्वीकृति दावी | आवश्यकता र विधि | वास्तविक परिणाम | प्रमाण सन्दर्भ | स्वभाव |
|---|---|---|---|---|
| अर्डर गरिएको निर्माण अवस्थित छ | खरीद विनिर्देश र अनुमोदित निर्माण सूची, दुबै संशोधन द्वारा | पहिचान र अपवादहरू रेकर्ड गरियो | नेमप्लेट तस्बिरहरू, वाकडाउन निर्माण गर्नुहोस्, पंच आईडीहरू | पास, सशर्त वा असफल |
| सुक्खा अनुक्रम दोहोर्याउन योग्य छ | नाम स्वचालित अनुक्रम, अवलोकन विन्डो र अनुमति हस्तक्षेपहरू | घटनाहरू, रोकहरू र अवलोकन प्रतिक्रियाहरू | साइकल लग, अलार्म निर्यात, भिडियो वा साक्षी रेकर्ड | राज्य क्षेत्र स्पष्ट छ |
| नियन्त्रित बोतल सीमाहरू पूरा गर्दछ | भाग रेखाचित्र, परीक्षण विधि, गेज, नमूना योजना र सीमाहरू | मापन गरिएको मान र अस्वीकार, औसत मात्र होइन | स्थिति र समय द्वारा ट्रेस योग्य नमूना तालिका | प्रत्येक मिस रेकर्ड गर्नुहोस् |
| स्वीकृत आउटपुट लक्ष्य पूरा गर्दछ | सहमत समय आधार र राम्रो भाग परिभाषा | सकल गणना, स्वीकृत गणना र घटना लग | काउन्टर रेकर्ड, गुणस्तर तालिका, स्टप लग | कुनै क्याटलग प्रतिस्थापन छैन |
| हस्तान्तरण पुन: उत्पादन योग्य छ | आवश्यक रेखाचित्र, म्यानुअल, सफ्टवेयर र नुस्खा सूची | फाइलहरू संशोधन र ढाँचाद्वारा जाँच गरियो | कागजात अनुक्रमणिका र ब्याकअप चेकसम वा रसिद | खुला खाली ठाउँहरू पंच वस्तुहरू हुन्छन् |
यो दृष्टिकोणले टोलीले लेख्ने तरिका पनि परिवर्तन गर्छ। "स्थिर अपरेशन अवलोकन गरिएको" परिभाषित सञ्झ्याल र घटना लगमा बाँधिएको कथन हुन्छ। "बोतल गुणस्तर ठीक छ" नमूना दायरा, विधि, सीमा र परिणाम बन्छ। "कागजातहरू पूरा" अनुक्रमित फाइल सूची बन्छ। विशिष्ट भाषाले असहमतिलाई पत्ता लगाउन सजिलो बनाउँछ र बन्दलाई प्रमाणित गर्न सजिलो बनाउँछ।
हस्ताक्षरले निर्णय रेकर्ड गर्नुपर्छ, खुला काम मेटाउनु हुँदैन
क्लोजआउटमा, प्रत्येक समाधान नभएको मुद्दालाई आईडी, आवश्यकता, मालिक, नियत मिति, सुधार, पुन: परीक्षण विधि र अन्तिम स्वभाव चाहिन्छ। मौखिक प्रतिज्ञा बन्द हुँदैन। न त एउटा रिपोर्टमा हस्ताक्षर हो जसले इमेलमा अपवादहरू लुकाउँछ।
प्रत्येक आवश्यक मापदण्डमा स्वीकार्य प्रमाण छ र कुनै खुला वस्तु ब्लक ढुवानी छैन।
बाउन्ड गरिएको खुला वस्तुहरूमा मालिक, मिति, बन्द प्रमाण र लिखित ढुवानी प्राधिकरण छ।
आवश्यक परिणाम यसको सीमा बाहिर छ, हराइरहेको छ, वा परीक्षण कन्फिगरेसनमा बाँध्न सकिँदैन।
ढुवानी प्राधिकरण सम्झौतामा सम्बन्धित छ, यस लेखमा होइन। प्रतिवेदनको काम आधार देखाउने हो। यदि टोलीले सशर्त पास छनोट गर्छ भने, रेकर्डले अवशिष्ट जोखिम कसले स्वीकार गर्यो र प्रत्येक वस्तु कसरी बन्द हुनेछ भनेर देखाउनुपर्दछ।
FAT ले कारखाना प्रश्न बन्द गर्छ, साइट प्रश्न होइन
कारखाना परीक्षणले खरिदकर्ताको अन्तिम आधार, पावर गुणस्तर, प्लान्ट कूलिङ लूप, कम्प्रेस्ड-एयर सिस्टम, गार्डिङ एकीकरण, सामग्री रसद, डाउनस्ट्रीम लाइन वा स्थानीय अपरेटिङ प्रक्रिया प्रमाणित गर्न सक्दैन। ती सर्तहरू स्थापना र साइट स्वीकृति परीक्षणसँग सम्बन्धित छन्, सामान्यतया SAT भनिन्छ।
FAT प्रमाण अगाडि लैजानुहोस्। स्वीकृत नुस्खा, रेखाचित्र परिमार्जन, नमूना आईडी, अलार्म रेकर्ड र पंच-सूची स्थिति कमीशनको लागि आधारभूत बनाउँछ। रेकर्ड गरिएको कारखाना अवस्थाहरूसँग साइट उपयोगिताहरू तुलना गर्नुहोस्; Kinggle कोझटका मोल्डिंग मिसिन उपयोगिता आवश्यकता गाइडकिन दबावले मात्र हावा, पानी वा विद्युतीय क्षमतालाई वर्णन गर्दैन। दरोकथाम मर्मत गाइडत्यसपछि हस्तान्तरण अवस्थालाई नियमित जाँचमा रूपान्तरण गर्न सक्छ।
साक्षी मिति अघि प्रमाण संक्षिप्त पठाउनुहोस्
उपयोगी उपकरण रन-अफ परीक्षणको लागि, किङ्गललाई बोतलको रेखाचित्र र संशोधन, राल आपूर्तिकर्ता र ग्रेड, मोल्ड र डाइ विवरणहरू, समाप्त-भाग परीक्षणहरू, आउटपुट परिभाषा, आवश्यक रन अवस्थाहरू, कागजात सूची र साक्षी प्राधिकरण पठाउनुहोस्। परियोजना टोलीले त्यसपछि मेसिन परीक्षणलाई उत्पादन निर्णयको साथ पङ्क्तिबद्ध गर्न सक्छ जुन तपाईंले वास्तवमा गर्न आवश्यक छ।
Kinggle संग आफ्नो FAT स्कोप छलफल गर्नुहोस्सबै कोष्ठक क्षेत्रहरू र उद्घाटन रिपोर्ट टेम्प्लेट वा निर्माण शिक्षण उदाहरणहरू हुन्। तिनीहरू ग्राहक रेकर्ड, अनुबंध सीमा वा Kinggle प्रदर्शन परिणामहरू होइनन्।
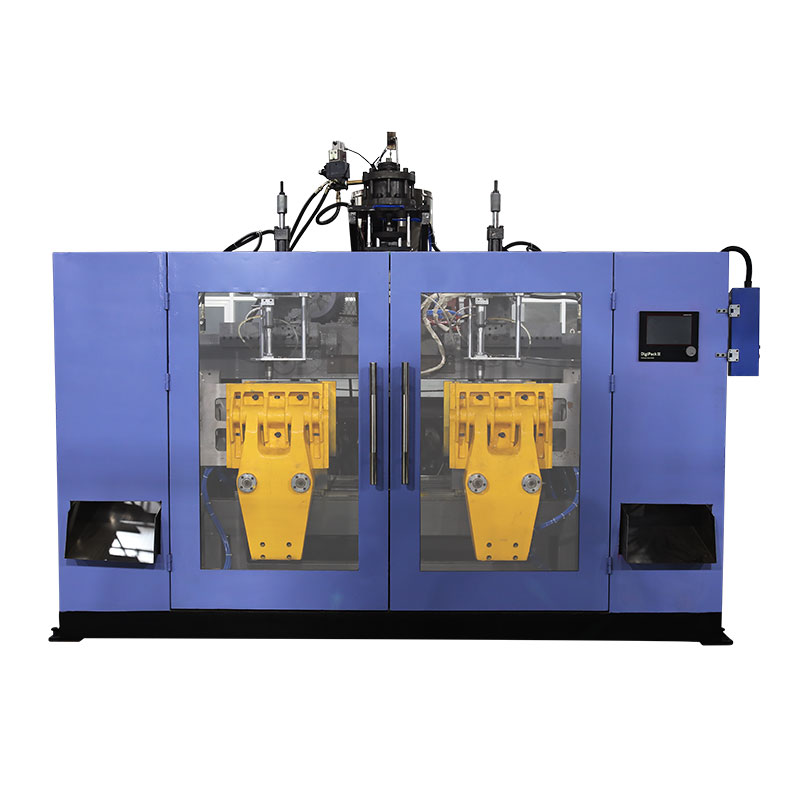
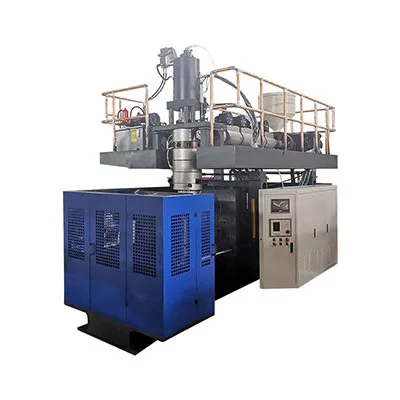
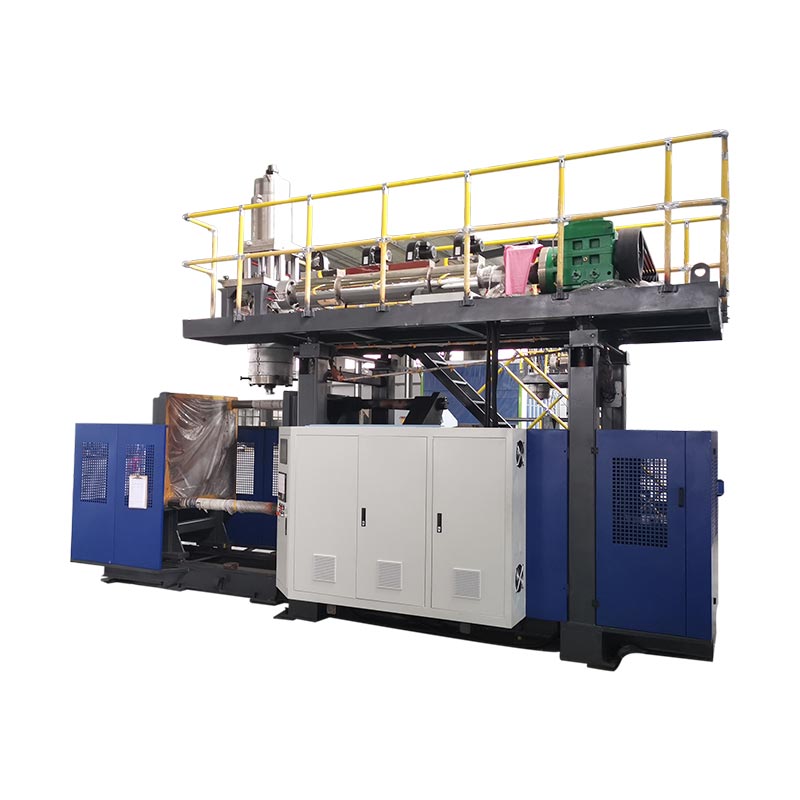
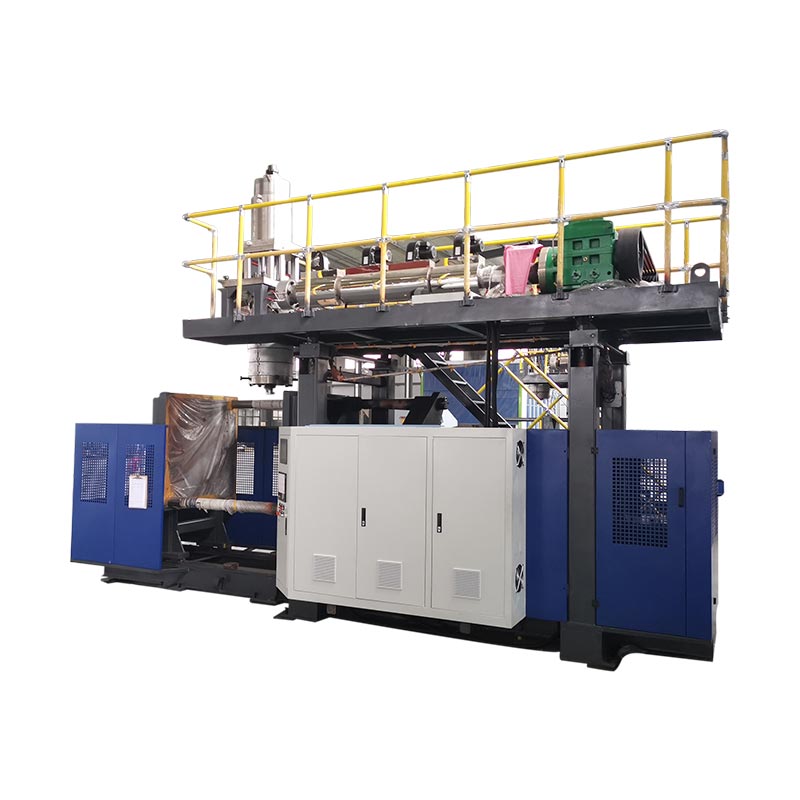
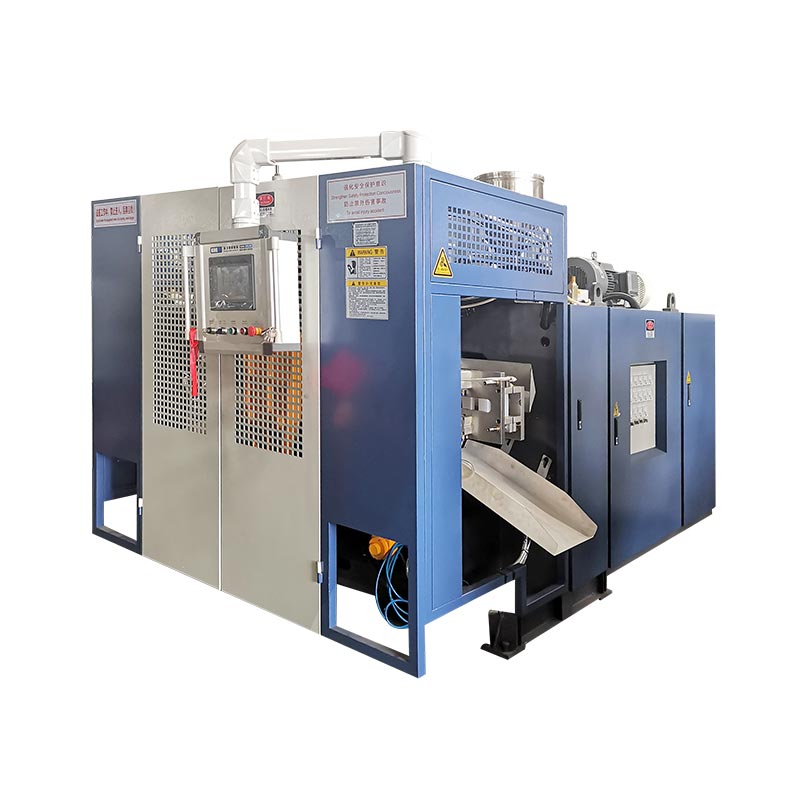
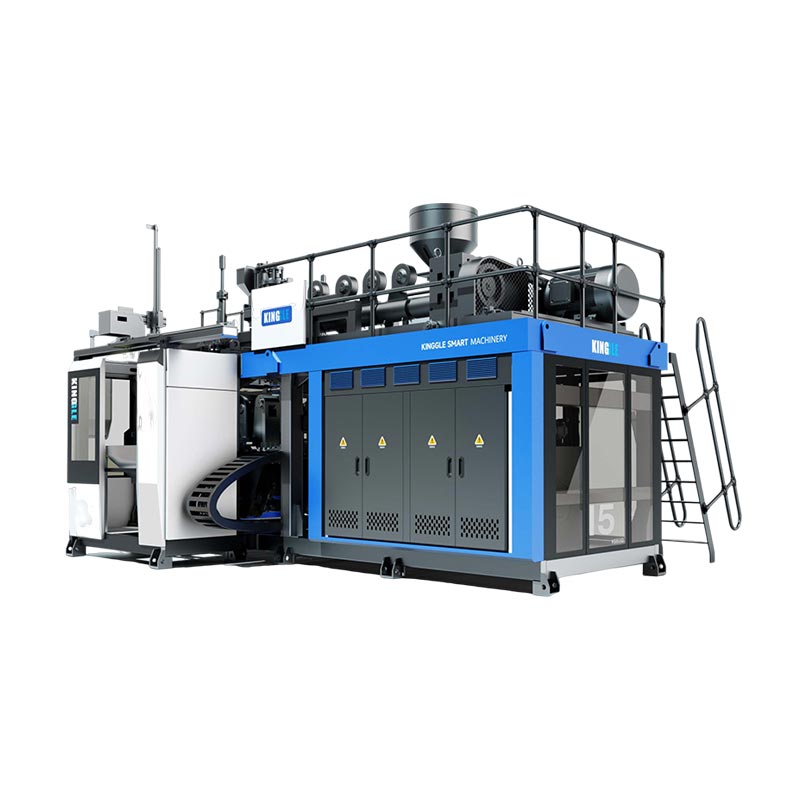
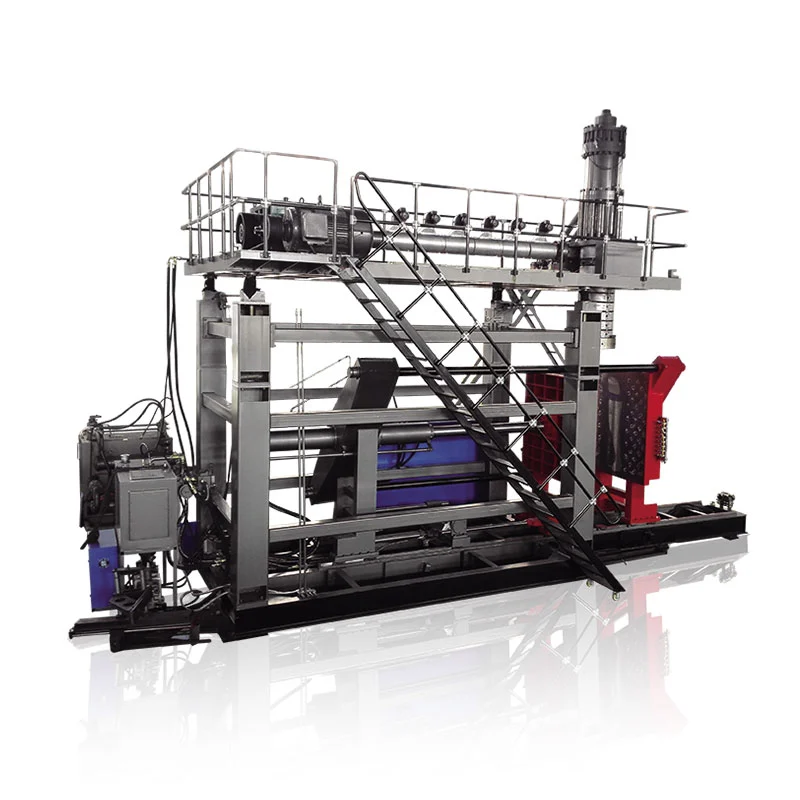
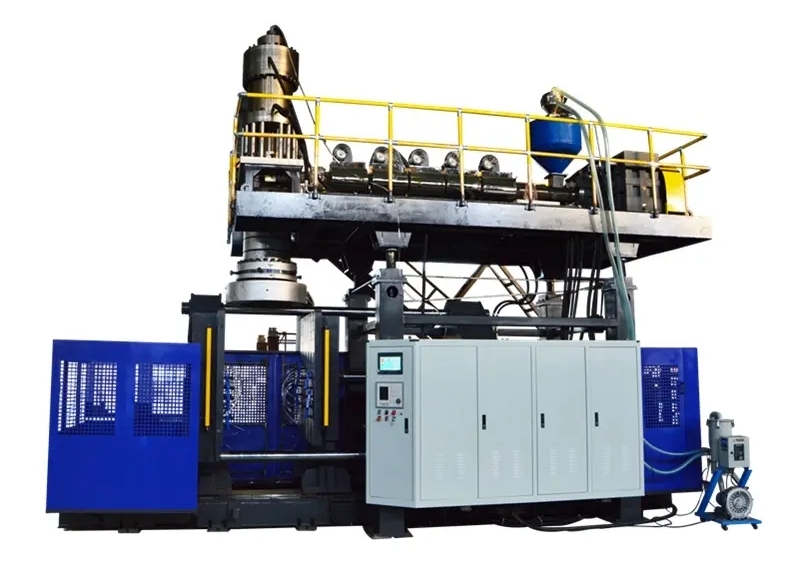
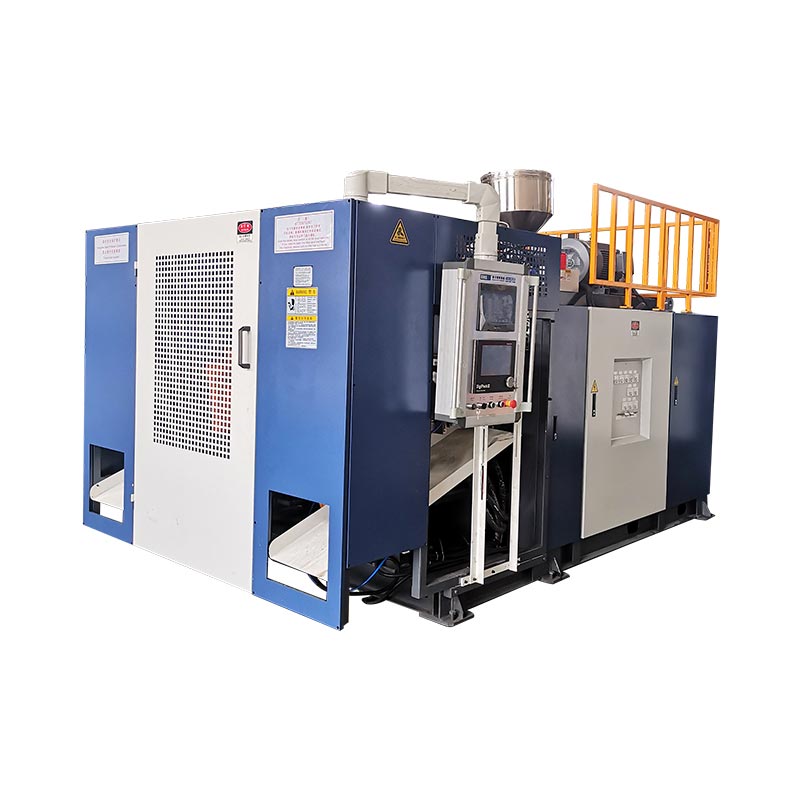
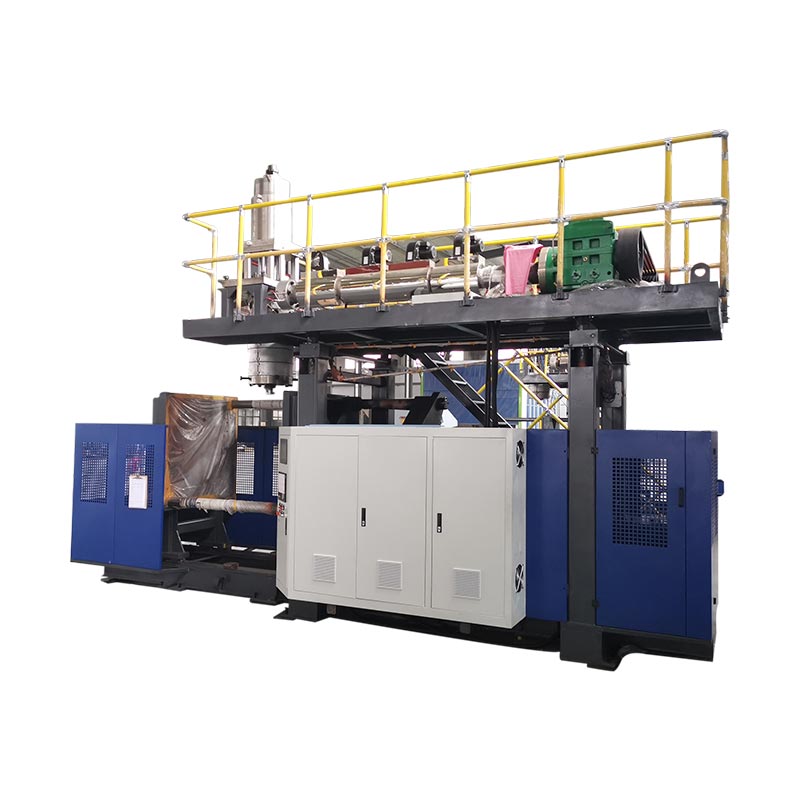
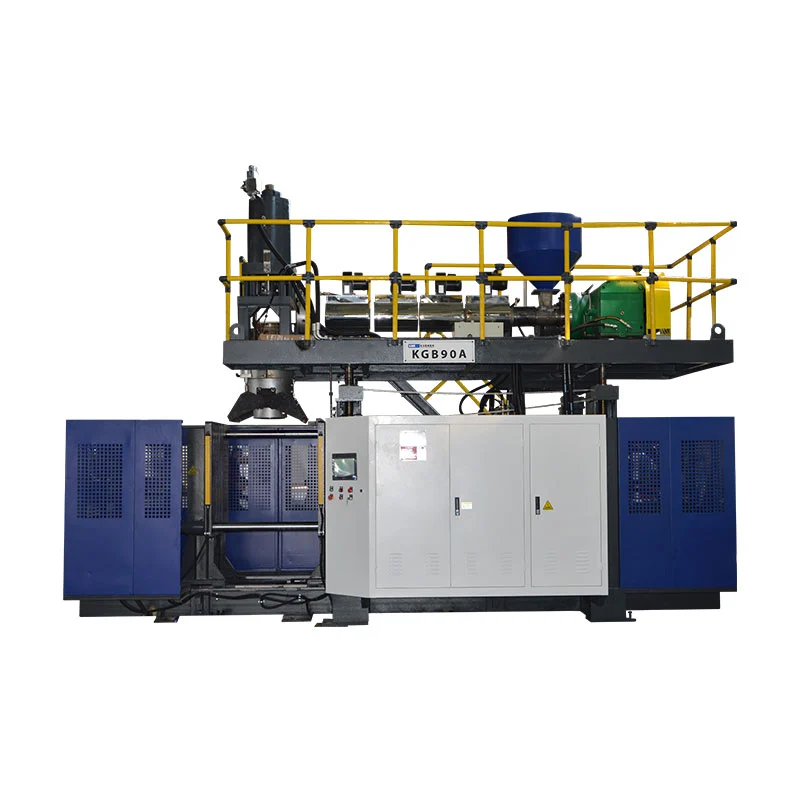
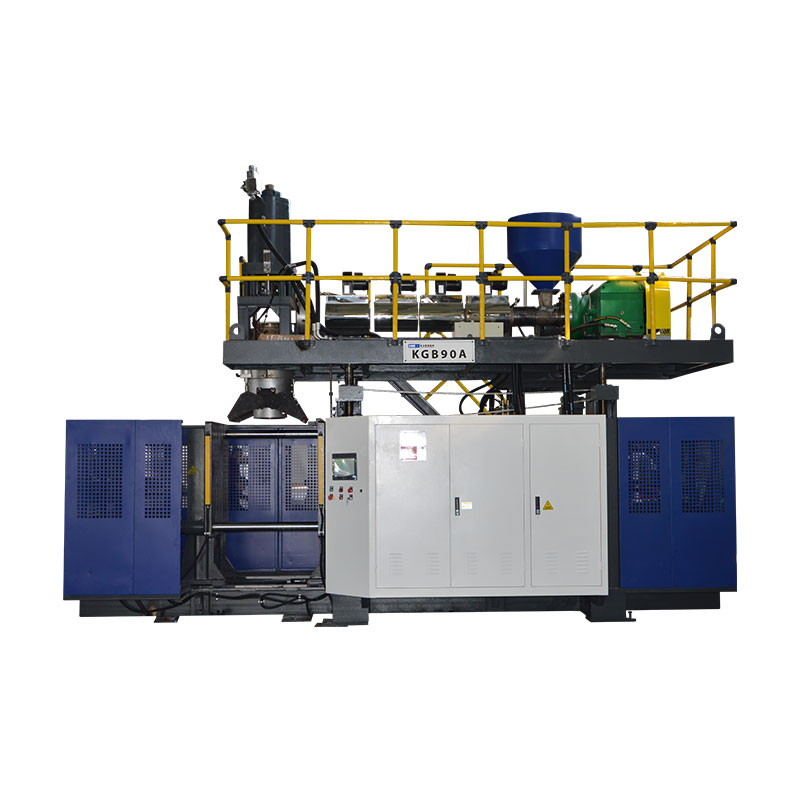
मेसिन: KGB5Dनिर्माण पहिचान होइन
एउटा मोडेल नामले उपकरणलाई परिवारमा राख्छ। यसले कुन सीरियल निर्माणको निरीक्षण गरिएको थियो वा कुन विकल्पहरू, नियन्त्रण संस्करण, टूलिङ इन्टरफेसहरू र डाउनस्ट्रीम यन्त्रहरू उपस्थित थिए देखाउँदैन। भविष्यका प्राविधिकले फिजिकल मेसिन र अर्डर गरिएको कन्फिगरेसनमा रिपोर्ट मिलाउन सक्षम हुनुपर्छ।
मेसिन नेमप्लेट र अनुमोदित निर्माण सूचीबाट सुरु गर्नुहोस्। धारावाहिक पहिचान, विद्युतीय आधार, एक्स्ट्रुडर र हेड कन्फिगरेसन, क्ल्याम्पिङ इकाई, स्टेशन व्यवस्था, सहायक सहायक, सफ्टवेयर वा रेसिपी संशोधन र रेखाचित्र अनुक्रमणिका रेकर्ड गर्नुहोस्। प्लेट र सम्मेलनहरू पहिचान गर्ने फोटो। यदि उद्धरणमा स्वचालित टेक-आउट वा डिफ्ल्याशिङ उपकरण समावेश छ तर FAT ले यसलाई समावेश गर्दैन भने, त्यो सीमा दृश्यात्मक बनाउनुहोस्।
खरीद विनिर्देश [कागजात र संशोधन] विरुद्ध कन्फिगरेसन पहिचान प्रमाणित। अपवादहरू पंच वस्तुहरू [IDs] मा सूचीबद्ध छन्। फोटोग्राफहरू [फाइल सन्दर्भहरू] परीक्षण गरिएको नेमप्लेट, प्रमुख सम्मेलनहरू र समावेश गरिएको डाउनस्ट्रीम उपकरणहरू देखाउँछन्।
खाली क्षेत्रहरू जानाजानी छन्। रिपोर्ट टेम्प्लेटले कहिले पनि परियोजना फाइलसँग सम्बन्धित पहिचान आविष्कार गर्नु हुँदैन।