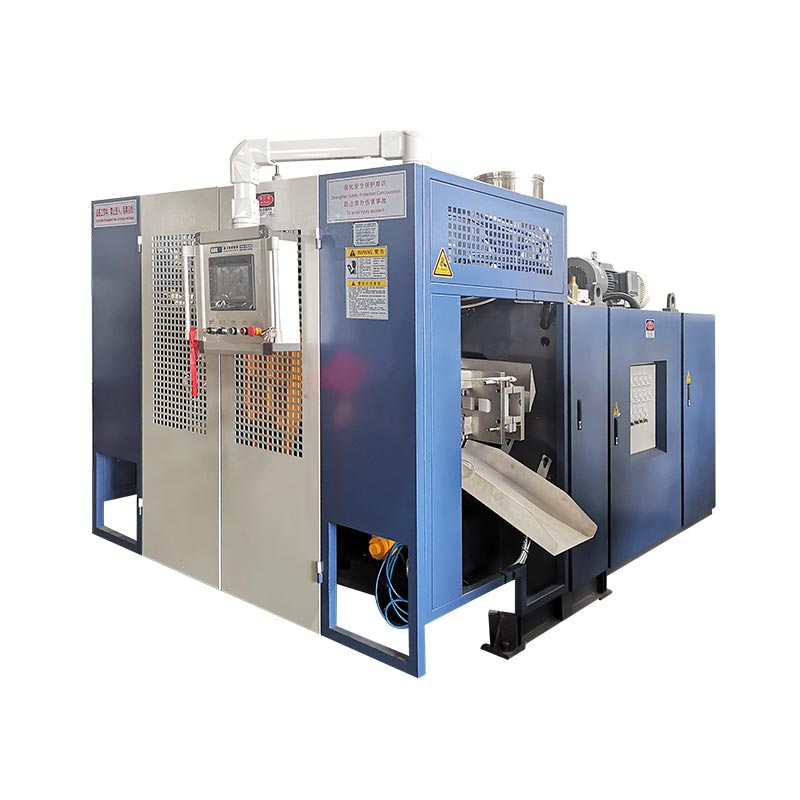
Kinggle KGB90A छनोट गर्नुहोस् जब स्वीकृत उत्पादनले प्रकाशित एकल-एक्सट्रुडर लेआउट प्रयोग गर्न सक्छ र KGB90AP को दुई पिघलने स्ट्रिमहरू आवश्यक पर्दैन, यसको सामग्री, आउटपुट र उत्पादन परीक्षणहरू परिभाषित गरिसकेपछि।KGB90AP छनोट गर्नुहोस् जब उत्पादन विशिष्टताले डबल-लेयर वा डबल-रङ एक्सट्रुसनको लागि कल गर्छ, किनभने यसको हालको उत्पादन पृष्ठले दुई 70 मिमी स्क्रूहरू सूचीबद्ध गर्दछ र दुई सामग्री स्ट्रिमहरू अलग-अलग निरीक्षण गरिनुपर्छ। कुनै पनि छनौट गर्नु अघि, 60L क्षमताको लेबलमा मात्र भर पर्नुको सट्टा मोल्ड खाम, सकल पेरिसन मास, राल, पर्खाल संरचना, स्वीकृत आउटपुट र समाप्त भाग विरुद्ध कारखाना उपयोगिताहरू पुष्टि गर्नुहोस्।

उद्धरणको लागि सोध्नु अघि पाँच निर्णयहरू
- एक पग्लने धारा वा दुई
- अधिकतम सकल पेरिसन मास
- समाप्त मोल्ड आकार र इन्टरफेस
- वास्तविक उत्पादनको साथ स्वीकृत आउटपुट
- मेसिन र पूर्ण-लाइन उपयोगिता दायरा
KGB90A
एउटा ९० एमएम स्क्रू र ४५ किलोवाटको एक्स्ट्रुडर मोटरको साथ प्रकाशित। एक-स्ट्रिम उत्पादन अवधारणाको लागि यहाँ सुरु गर्नुहोस्, परियोजना पुष्टिकरणको अधीनमा।
KGB90AP
दुई 70 मिमी स्क्रू र दुई 22 kW एक्स्ट्रुडर मोटर्स संग प्रकाशित। यसको उल्लेख गरिएको उद्देश्य डबल-लेयर वा डबल-रङ उत्पादन हो।
| प्रकाशित वस्तु | KGB90A | KGB90AP | चयनको अर्थ |
|---|---|---|---|
| अधिकतम कन्टेनर क्षमता | ६० एल | ६० एल | नाममात्र क्षमताले निश्चित भाग फिट हुने प्रमाणित गर्दैन। |
| एक्स्ट्रुडर व्यवस्था | एक 90 मिमी पेंच | दुई 70 मिमी स्क्रू | यो पर्खाल र रंग संरचना लागि मुख्य मोडेल भिन्नता हो। |
| एक्स्ट्रुडर मोटर पावर | ४५ किलोवाट | 2 x 22 kW | स्थापित मोटर मूल्याङ्कन उत्पादन ऊर्जा परिणाम होइन। |
| प्रकाशित HDPE पिघलने क्षमता | 130 देखि 160 kg/h | 130 देखि 160 kg/h | वास्तविक राल र सकल parison माग संग क्षमता पुष्टि गर्नुहोस्। |
| संचयक क्षमता | ६.६ लि | ६.६ लि | पूर्ण parison विरुद्ध शट भोल्युम र मास जाँच गर्नुहोस्। |
| प्रकाशित PE संचयक वजन | 4.95 किलो | 4.95 किलो | भाग वजन एक्लै फ्ल्यास, पुच्छर र प्रक्रिया भत्ता समावेश गर्दैन। |
| क्ल्याम्पिङ बल | 280 kN | 280 kN | अनुमानित क्षेत्र र प्रक्रिया माग अझै पनि समीक्षा आवश्यक छ। |
| अधिकतम मोल्ड आकार, W x H | 700 x 980 मिमी | 700 x 980 मिमी | समाप्त मोल्ड विधानसभा दुवै आयाम फिट हुनुपर्छ। |
| मोल्ड मोटाई दायरा | 460 देखि 550 मिमी | 460 देखि 550 मिमी | सम्मिलितहरू, पछाडि प्लेटहरू र माउन्टिंग विवरणहरू समावेश गर्नुहोस्। |
| मेसिन साइज, L x W x H | ५.४५ x ३.५ x ४.२ मिटर | ५.४५ x ३.५ x ४.२ मिटर | यो मेसिनको खाम हो, पूर्ण उत्पादन सेल होइन। |
| मेसिनको वजन | १४ टि | १५ टि | फाउन्डेशन र ह्यान्डलिंगको लागि अन्तिम सामान्य व्यवस्था प्रयोग गर्नुहोस्। |
स्रोत: वर्तमान KinggleKGB90A उत्पादन पृष्ठरKGB90AP उत्पादन पृष्ठ, सेप्टेम्बर 9, 2026 मा जाँच गरियो। तथ्याङ्कहरू प्रकाशित सन्दर्भहरू हुन्, प्रत्येक कन्फिगरेसनको लागि ग्यारेन्टी होइन।
पहिलो निर्णय पर्खाल संरचना हो, 60L लेबल होइन
दुबै मोडेलहरूले समान नाममात्र 60L क्षमता बोक्छन्। त्यो साझा लेबलले तिनीहरूलाई विनिमेय बनाउँदैन। KGB90A उत्पादन तालिकाले एउटा 90 मिमी स्क्रू सूचीबद्ध गर्दछ। KGB90AP तालिकाले दुई 70 मिमी स्क्रूहरू सूचीबद्ध गर्दछ। Kinggle भन्छन् कि डबल-एक्सट्रुजन प्रणाली डबल-तह वा डबल-रङ उत्पादनको लागि हो।
उत्पादन रेखाचित्रको साथ सुरू गर्नुहोस्। प्रत्येक आवश्यक पर्खाल तह, रंग क्षेत्र र सामग्री स्ट्रिम चिन्ह लगाउनुहोस्। प्रत्येक किन अवस्थित छ भनेर बताउनुहोस्। एक दोस्रो extruder उत्पादन आवश्यकता द्वारा उचित छ। थप जटिल मेसिन बढी सक्षम भएकोले मात्र यो थप्नु हुँदैन।
एक-स्ट्रिम उत्पादनको लागि, KGB90A सरल प्रकाशित वास्तुकला हो। अन्तिम प्रस्तावलाई अझै सामग्री र उपकरण समीक्षा आवश्यक छ। पृष्ठले PE, PP र ABS लाई सामग्री परिवारको रूपमा सूचीबद्ध गर्दछ, तर त्यो सूचीले प्रत्येक ग्रेडले एउटै आउटपुटमा प्रशोधन गर्छ भनेर प्रमाणित गर्दैन। पिघलिएको व्यवहार, उत्पादन ज्यामिति र स्वीकृति परीक्षणहरू परियोजना इनपुटहरू रहन्छन्।
निर्दिष्ट डबल-लेयर वा डबल-रङ उत्पादनको लागि, KGB90AP ले दुई प्रकाशित एक्सट्रुजन स्ट्रिमहरू प्रदान गर्दछ। कोटेशन अझै अगाडि बढ्नु पर्छ। यसले कुन राल वा रंगले प्रत्येक स्ट्रिमलाई फिड गर्छ भनेर पहिचान गर्नुपर्छ। यसले लक्षित तह सम्बन्ध, स्टार्ट-अप विधि र निरीक्षण योजना पनि बताउनुपर्छ। दुई extruders क्षमता सिर्जना। तिनीहरू आफैंद्वारा समाप्त पर्खाल विशिष्टता परिभाषित गर्दैनन्।
डाइ आउटलेटहरू वा मोल्ड गुहाहरूसँग भ्रमित तहहरूबाट बच्नुहोस्। एक तह उत्पादन पर्खाल मार्फत चल्छ। एउटा डाइ आउटलेटले एउटा पेरिसन बनाउँछ। गुहा एउटा भाग बनाउँछ। Kinggle कोटाउको, गुहा र तह गाइडती गणनाहरू अलग गर्दछ। प्रत्येक गणनालाई आफ्नै RFQ लाइनमा राख्नुहोस्।
साझा प्लेटफर्मको बारेमा दुई प्रकाशित तालिकाले के भन्छ
हालको मोडेल तालिकाहरूले एक साझा बन्ने खाम देखाउँछन्। दुवै सूची 280 kN क्ल्याम्पिङ बल र 960 x 980 mm मोल्ड प्लेटन। दुबैले 700 x 980 mm को अधिकतम मोल्ड आकार देखाउँदछ। प्रकाशित मोल्ड मोटाई दायरा 460 देखि 550 मिमी छ। सूचीबद्ध एक्युमुलेटर क्षमता 6.6 L छ, 4.95 kg को PE संचयक वजन संग।
यी समानताहरूले एक्स्ट्रुडर व्यवस्थालाई थप दृश्यात्मक बनाउँछ। KGB90A ले सूचीबद्ध 45 kW एक्स्ट्रुडर मोटरको साथ 90 mm स्क्रू प्रयोग गर्दछ। KGB90AP ले दुई 22 kW मोटरहरूसँग दुई 70 mm स्क्रू प्रयोग गर्दछ। दुबै पृष्ठहरूले 130 देखि 160 kg/h को HDPE पिघलने-क्षमता दायरा प्रकाशित गर्दछ।
तालिकाले स्पष्ट रूपमा अलग-अलग आउटपुटहरू प्रस्तुत नगरेसम्म दुई KGB90AP क्षमता अंकहरू थप नगर्नुहोस्। यो गर्दैन। प्रकाशित दायरा पहिले नै मोडेल वर्णन गर्दछ। डबल-एक्सट्रुडर लेआउटले स्ट्रिमहरू बीचको सकल पिघललाई विभाजन गर्न सक्छ, तर अनुमोदित तह अनुपातले प्रत्येक स्ट्रिमको वास्तविक मागलाई निर्धारण गर्दछ। रेजिन ह्यान्डलिङ र परीक्षण चलाउन साइज गर्नु अघि कारखानालाई त्यो अनुपात चाहिन्छ।
मेसिनको आयामहरू पनि 5.45 x 3.5 x 4.2 m मा बराबर प्रकाशित छन्। KGB90A को लागि 14 t बाट KGB90AP को लागि 15 t मा सूचीबद्ध वजन परिवर्तनहरू। त्यो एक-टन भिन्नता प्रारम्भिक योजनाको लागि उपयोगी छ। यो अन्तिम जग, लिफ्टिंग वा ढुवानी योजनाको लागि पर्याप्त छैन।
दुईवटा टेबलमा एउटै ड्राई साइकल लेबल पनि हुन्छ। यसलाई मेसिन-गति सन्दर्भको रूपमा मात्र व्यवहार गर्नुहोस्। यसले परीक्षण कन्टेनर, राल, अंश वजन, चिसो समय वा अस्वीकार नियम पहिचान गर्दैन। एक उत्पादन लेखले उत्पादन प्रतिज्ञामा क्याटलग लाइन बदल्नुको सट्टा त्यो सीमा स्पष्ट गर्नुपर्छ।
जहाँ KGB90A बढी प्रत्यक्ष सुरूवात बिन्दु हो
KGB90A यस तुलनामा एकल-एक्सट्रूडर मोडेल हो। यसको प्रकाशित पृष्ठमा एउटा ९० एमएम स्क्रू, २४ एल/डी रेसियो र ४५ किलोवाटको एक्स्ट्रुडर मोटर रहेको छ। Kinggle ले मानक मोडेल विवरणको भागको रूपमा MOOG 100 मोटाई नियन्त्रक, रोबोट हात र तल्लो-ब्लोइङ प्रणाली पनि सूचीबद्ध गर्दछ।
यो लेआउट एक व्यावहारिक सुरूवात बिन्दु हो जब अनुमोदित उत्पादन एक पिघल स्ट्रिम प्रयोग गर्दछ। Kinggle द्वारा सूचीबद्ध सम्भावित अनुप्रयोगहरूमा रासायनिक प्याकेजिङ्ग ब्यारेलहरू, स्ट्याकिंग बाल्टिनहरू, बाहिरी पानी ट्याङ्कीहरू, कार ट्याङ्कीहरू, खेलौनाहरू, अटो पार्ट्सहरू, उपकरण बाकसहरू र ट्राफिक अवरोधहरू समावेश छन्। सूची उत्पादन चौडाई देखाउँछ। यसले प्रमाणित गर्दैन कि ती समूहहरूमा प्रत्येक वस्तु एक मोल्ड वा एक नुस्खा फिट हुन्छ।
फिट मान्नु अघि वास्तविक भाग पठाउनुहोस्। एक 60L साँघुरो ट्यांक र 60L चौडा उपकरण बाकस धेरै फरक अनुमानित क्षेत्र हुन सक्छ। तिनीहरूको मोल्ड चौडाइ, उचाइ र मोटाईमा पनि फरक हुन सक्छ। ह्यान्डलहरू, गहिरो ड्र, इन्सर्टहरू र विभाजन रेखाहरूले आवश्यक पारिसन र क्ल्याम्प लोडलाई असर गर्छ। अधिकतम उत्पादन भोल्युम केवल एक स्क्रीनिंग मान हो।
एकल एक्स्ट्रुडर व्यवस्थाले पनि भौतिक मार्ग परिभाषित गर्न सजिलो बनाउँछ। सुख्खा, फिड, रंग र शुद्ध गर्न एक मुख्य राल स्ट्रिम छ। यसले प्रक्रियाको कामलाई हटाउँदैन। राल परिवर्तनहरू, रंग परिवर्तनहरू र रिग्राइन्ड नियमहरूले अझै पनि स्टार्ट-अप र परिवर्तनलाई असर गर्छ। दHDPE र PP गाइडबताउँछ किन सामग्रीको नामले मात्र नुस्खा सेट गर्दैन।
उत्पादन आवश्यकताले समर्थन गरेपछि मात्र KGB90A छान्नुहोस्। यदि खरिदकर्ताले पछि दोस्रो तह वा छुट्टै देखिने रङ स्ट्रिम थप्छ भने, त्यो परिवर्तनले पूर्ण एक्सट्रुसन र डाइ-हेड प्याकेजलाई असर गर्न सक्छ। मेशिन डिजाइन जम्मा हुनु अघि पर्खाल संरचना व्यवस्थित गर्न सस्तो छ।
KGB90AP ले के थप्छ, र यसलाई अझै खरिदकर्ताबाट के चाहिन्छ
Kinggle ले KGB90AP लाई डबल-लेयर वा डबल-रङ कार्यको लागि डबल-एक्सट्रुजन मोडेलको रूपमा वर्णन गर्दछ। यसको हालको तालिकामा दुई ७० एमएम स्क्रू र दुई २२ किलोवाट एक्स्ट्रुडर मोटरहरू छन्। प्रकाशित अधिकतम कन्टेनर क्षमता, क्ल्याम्पिङ डाटा, मोल्ड खाम र संचयक तथ्याङ्कहरू KGB90A तालिकासँग मेल खान्छ।
अतिरिक्त एक्सट्रुजन स्ट्रिम परिभाषित भिन्नता हो। यसले परियोजनालाई डाइ-हेड प्रणालीमा दुई निर्दिष्ट पिघल स्ट्रिमहरू फिड गर्न दिन्छ। ती स्ट्रिमहरूले दुई रङहरू वा डिजाइन गरिएको तह संरचना प्रतिनिधित्व गर्न सक्छन्। खरिदकर्ताले सामग्री जोडा र तिनीहरू बीच आवश्यक सम्बन्ध प्रदान गर्नुपर्छ। "डबल लेयर" शब्दहरूबाट अनुकूलता मान्नु हुँदैन।
तह नियन्त्रणलाई पनि निरीक्षण विधि चाहिन्छ। निर्णय गर्नुहोस् कि कारखानाले कुल पर्खाल मोटाई, व्यक्तिगत तह वितरण, रङ सीमा, उपस्थिति वा उत्पादन-विशेष प्रदर्शन परीक्षण जाँच गर्नेछ। भागलाई खण्ड वा नाप्ने ठाउँमा राज्य गर्नुहोस्। पास नतिजालाई रेखाचित्र वा नियन्त्रण योजना चाहिन्छ, मेसिनमा भिजुअल राय होइन।
प्रकाशित KGB90AP पृष्ठले उपकरण बाकस, रासायनिक प्याकेजिङ्ग र खेलौनाहरूलाई अनुप्रयोगको रूपमा पनि नाम दिन्छ। प्रत्येकले भित्ता आकार र रङ नियुक्तिमा विभिन्न मागहरू राख्न सक्छ। एउटा टूलबक्समा गहिरो सुविधाहरू र फराकिलो अनुमानित क्षेत्र हुन सक्छ। रासायनिक प्याकेजिङ एक परिभाषित सामग्री र प्रदर्शन विशिष्टता आवश्यक हुन सक्छ। खेलौना भागहरु उपस्थिति र रंग सीमा आवश्यकताहरु ल्याउन सक्छ। मेशिन प्रस्ताव वास्तविक भाग पालना गर्नुपर्छ।
Kinggle-होस्ट गरियोMOOG DigiPack III म्यानुअलबताउँछ कि एक्युमुलेटर-मेशिन भित्ता प्रोफाइलहरू पुश-आउटको समयमा संचयक स्थितिसँग सम्बन्धित छन्। यसले parison को साथ प्रोफाइल प्लेसमेन्ट समर्थन गर्दछ। यसले स्वचालित रूपमा खरिदकर्ताको तह अनुपातलाई नियन्त्रण गर्दैन। एक्सट्रुजन र डाइ-हेड डिजाइनले त्यो अलग आवश्यकतालाई सम्बोधन गर्नुपर्छ।
एक 60L उत्पादन अझै पनि मोल्ड र संचयक फिट हुनुपर्छ
नाममात्र भोल्युम एक खराब अन्तिम फिट परीक्षण हो। धेरै फरक ढाँचाहरूको माग गर्दा दुई खोक्रो उत्पादनहरूले समान भोल्युम समात्न सक्छ। भागको अधिकतम चौडाइ, उचाइ र गहिराईबाट सुरु गर्नुहोस्। पार्टिङ लाइन, पिन्च-अफ, फ्ल्यास पकेटहरू, नेक वा बटम-ब्लो इन्टरफेस, इन्सर्टहरू, कूलिङ जडानहरू र माउन्टिङ प्लेटहरू थप्नुहोस्।
प्रकाशित मेसिन विन्डो संग समाप्त मोल्ड विधानसभा तुलना गर्नुहोस्। दुबै 60L पृष्ठहरूले 700 x 980 मिमीको अधिकतम मोल्ड आकार र 460 देखि 550 मिमीको मोटाई दायरा सूचीबद्ध गर्दछ। प्लेट 960 x 980 mm मा सूचीबद्ध छ। यी तथ्याङ्कहरूले प्रारम्भिक स्क्रीनिंगलाई अनुमति दिन्छ। स्वीकृत मेसिन र मोल्ड रेखाचित्रले अन्तिम इन्टरफेस पुष्टि गर्नुपर्छ।
अर्को parison जाँच गर्नुहोस्। ग्रस पेरिसन मासमा तयार उत्पादन, फ्ल्यास, पुच्छर र गठनको क्रममा कब्जा गरिएको कुनै पनि प्रक्रिया सामग्री समावेश हुन्छ। दुबै उत्पादन पृष्ठहरूले 4.95 kg PE संचयक वजन सूचीबद्ध गर्दछ। त्यो संख्यालाई समाप्त भागको वजनसँग मात्र तुलना नगर्नुहोस्। पूर्ण सकल शट प्रयोग गर्नुहोस् र वास्तविक राल पुष्टि गर्नुहोस्।
गुरुत्वाकर्षण वा शीतलनले यसलाई विकृत गर्नु अघि पेरिसन आवश्यक लम्बाइ र आकारमा पुग्नुपर्दछ। पर्खाल प्रोग्रामिङले त्यो लम्बाइमा सामग्री वितरण गर्दछ। गहिरो कुनाहरू, ह्यान्डलहरू र चौडा खण्डहरूले पेरिसनलाई फरक रूपमा फैलाउन सक्छन्। Kinggle कोparison प्रोग्रामिङ गाइडमापन गरिएको भित्ता स्थानहरू विरुद्ध प्रोफाइल कसरी जाँच गर्नुपर्छ भनेर देखाउँछ।
अन्तमा, क्ल्याम्पको माग र मोल्ड खोल्ने समीक्षा गर्नुहोस्। अनुमानित क्षेत्र, ब्लो प्रेसर र भाग ज्यामितिले भार गठनलाई असर गर्छ। सम्मिलित र भाग हटाउनेले खोल्ने ठाउँलाई असर गर्छ। दएक्सट्रुजन ब्लो मोल्ड डिजाइन गाइडपूर्ण इन्टरफेस चेकलिस्ट प्रदान गर्दछ।
ड्राई-सायकल फिगरलाई समाप्त-उत्पादन आउटपुटको रूपमा बिक्री नगर्नुहोस्
दुबै हालको उत्पादन पृष्ठहरूले "500 PC/HR" लाई ड्राई-साइकल आउटपुटको रूपमा सूचीबद्ध गर्दछ। लेबल महत्त्वपूर्ण छ। सुक्खा चक्रले प्रमाणित गर्दैन कि कुनै मोडेलले प्रति घण्टा 500 स्वीकृत 60L उत्पादनहरू बनाउन सक्छ। यसले पहिचान गरिएको भाग, सकल पारिसन वजन, सामग्री, पर्खाल मोटाई, चिसो आवश्यकता वा डाउनस्ट्रीम प्रक्रिया समावेश गर्दैन।
वास्तविक उत्पादन पूर्ण उत्पादन चक्र संग सुरु हुन्छ। संचय र प्यारिसन पुश-आउट मोल्ड क्लोजिंगसँग मेल खानुपर्छ। उडाउने, चिसो पार्ने, निकास गर्ने, खोल्ने र भाग हटाउने काम पूरा गर्नुपर्छ। ट्रिमिङ र डाउनस्ट्रीम ह्यान्डलिंगले पनि गति राख्नुपर्छ। अस्वीकार गरिएको भाग स्वीकृत आउटपुटमा पर्दैन।
प्रकाशित HDPE पिघलने-क्षमता दायरा अर्को सीमा हो। दुबै पृष्ठहरू 130 देखि 160 kg/h लाई सूचीबद्ध गर्दछ। त्यो दायरालाई सकल सामग्रीको मागसँग तुलना गर्नुहोस्, पूरा अंश वजन मात्र होइन। कूल घण्टाको मागमा हरेक पेरिसन कम्पोनेन्ट र योजनाबद्ध घटना दर समावेश हुन्छ। वास्तविक राल र प्रक्रिया अवस्था परिणाम परिवर्तन गर्न सक्नुहुन्छ।
Kinggle को प्रयोग गर्नुहोस्चक्र-समय गाइडसीमित घटना पहिचान गर्न। त्यसपछि एक स्थिर रन मा स्वीकृत भागहरू गणना गर्नुहोस्। अंशको तौल, पर्खाल वितरण, आयाम र आवश्यक कार्यात्मक परीक्षणहरू रेकर्ड गर्नुहोस्। उत्पादनलाई थप चिसोको आवश्यकता पर्दा वा लाइनले भागहरू अस्वीकार गर्दा द्रुत मेसिन गतिको थोरै मूल्य हुन्छ।
ऊर्जाले उही स्वीकृत-आउटपुट डिनोमिनेटर प्रयोग गर्नुपर्छ। दुई सार्वजनिक तालिकाहरूले औसत ऊर्जा खपतको रूपमा 35 देखि 45 किलोवाट दायरा लेबल गर्दछ। किलोवाटले औसत शक्तिको वर्णन गर्दछ, प्रति भाग ऊर्जा होइन। दऊर्जा मापन गाइडप्रति स्वीकृत उत्पादन kWh मापन गर्ने तरिका बताउँछ। त्यो नतिजालाई वास्तविक परीक्षणमा बाँध्नुहोस्।
उत्पादन कक्ष प्रकाशित मेसिन खाम भन्दा ठूलो छ
दुई 60L पृष्ठहरूले समान मेसिन आयामहरू प्रकाशित गर्दछ: 5.45 मिटर लामो, 3.5 मिटर चौडा र 4.2 मिटर उचाई। त्यो एक उपयोगी पहिलो जाँच हो। यसले सेवा गलियारेहरू, सामग्री प्रणालीहरू, अपरेटर स्थितिहरू, मोल्ड ह्यान्डलिङ, भाग डिस्चार्ज वा डाउनस्ट्रीम उपकरणहरू देखाउँदैन।
उत्पादन प्रवाह वरिपरि सेल निर्माण गर्नुहोस्। राल कहाँ प्रवेश गर्छ र समाप्त भागहरू कहाँ छोड्छ भनेर चिन्ह लगाउनुहोस्। रोबोट, ट्रिमिङ, निरीक्षण र अस्वीकृत सामग्रीको लागि ठाउँ अनुमति दिनुहोस्। मोल्ड-परिवर्तन मार्ग देखाउनुहोस्। हिटर, हाइड्रोलिक, डाइ हेड र कन्ट्रोल क्याबिनेटमा पहुँच राख्नुहोस्। अन्तिम सामान्य व्यवस्थाले यी इन्टरफेसहरू पहिचान गर्नुपर्छ।

उपयोगिताहरू पनि चयन गरिएको कन्फिगरेसनसँग सम्बन्धित छन्। अन्तिम जडान लोड, आपूर्ति भोल्टेज, मेसिन-इनलेट हावा आवश्यकता र कूलिंग-पानी आवश्यकताको लागि सोध्नुहोस्। प्रत्येक स्थानीय सहायक समावेश गर्नुहोस्। समान मोडेलको तालिकाबाट बिरुवा डिजाइन नगर्नुहोस्। विकल्पहरू र स्थानीय विद्युतीय डिजाइनले अन्तिम प्याकेज परिवर्तन गर्न सक्छ।
Kinggle कोउपयोगिता आवश्यकता गाइडपरिचालन मागबाट जडान लोड अलग गर्दछ। यसले कम्प्रेस्ड-एयर फ्लो, कूलिङ र लेआउटलाई पनि समेट्छ। यसलाई परियोजना उपयोगिता पाना र अन्तिम मेसिन रेखाचित्रको साथ प्रयोग गर्नुहोस्। मेशिन जहाज अघि साइट योजना स्वीकृत हुनुपर्छ।
ठाडो मार्गलाई भुइँको रूपमा सावधानीपूर्वक जाँच गर्नुहोस्। प्रकाशित उचाइले प्रत्येक लिफ्टिङ कार्य वा साइट अवरोध समावेश गर्दैन। ढोकाहरू, छतको संरचना, क्रेन पहुँच र मोल्ड ह्यान्डलिङका लागि प्रयोग हुने बाटोको समीक्षा गर्नुहोस्। लेआउटमा मर्मत प्लेटफर्महरू र खुला गार्डहरू देखाउनुहोस्। एउटा मेसिन भवन भित्र फिट हुन सक्छ र अझै पनि स्थापना वा सेवा गर्न गाह्रो हुन्छ।
डाउनस्ट्रीम लाइनको साथ समीक्षा पूरा गर्नुहोस्। ठूलो भागलाई स्थिर, ट्रिम र क्षति बिना सार्न कोठा चाहिन्छ। रोबोट ड्रप पोइन्ट, कन्वेयर चौडाइ र निरीक्षण स्थिति पुष्टि गर्नुहोस्। यदि प्रक्रियाले ग्राइन्डरमा फ्ल्यास फर्काउँछ भने, त्यो मार्गलाई पनि चिन्ह लगाउनुहोस्। यी विवरणहरूले अक्सर मेसिन कहाँ बस्न सक्छ भन्ने निर्णय गर्दछ।
उत्पादन प्रमाणका आठ टुक्राहरू वरिपरि RFQ बनाउनुहोस्
एक भाग प्याकेज बिना एक मोडेल अनुरोध सबैभन्दा ठूलो निर्णय खुला छोड्छ। Kinggle कोबिक्री प्रक्रियाउत्पादन फोटो वा रेखाचित्र, तौल, आकार, सामग्री, मोटाई, उत्पादन र रासायनिक प्रतिरोध आवश्यकताहरूको लागि सोध्छ। KGB90A र KGB90AP निर्णयको लागि, त्यो जानकारी यस क्रममा व्यवस्थित गर्नुहोस्।
- नियन्त्रित भाग रेखाचित्र पठाउनुहोस्।समग्र आयामहरू, घाँटी वा इन्टरफेस विवरणहरू, विभाजन-लाइन सीमाहरू र नवीनतम संशोधन समावेश गर्नुहोस्।
- सकल र समाप्त मास बताउनुहोस्।फ्ल्यास, पुच्छर र अन्य प्रक्रिया सामग्रीबाट समाप्त उत्पादनको वजन अलग गर्नुहोस्।
- प्रत्येक सामग्री प्रवाह परिभाषित गर्नुहोस्।राल ग्रेड, आपूर्तिकर्ता, रङ, रिग्राइन्ड नियम र स्ट्रिमहरू बीचको कुनै पनि आवश्यक सम्बन्ध दिनुहोस्।
- पर्खाल संरचना वर्णन गर्नुहोस्।एक स्ट्रिम, डबल तह वा दोहोरो रंग चिन्ह लगाउनुहोस्। निरीक्षण विधि र स्वीकृति सीमा थप्नुहोस्।
- मोल्ड प्याकेज प्रदान गर्नुहोस्।अन्तिम चौडाइ, उचाइ, मोटाई, वजन, कूलिंग लेआउट, माउन्टिङ पोइन्टहरू, इन्सर्टहरू र ब्लोइङ इन्टरफेस पेश गर्नुहोस्।
- स्वीकृत आउटपुट सेट गर्नुहोस्।प्रति घण्टा बिक्रीयोग्य भागहरू परिभाषित गर्नुहोस्, योजनाबद्ध शिफ्टहरू, उपचार अस्वीकार गर्नुहोस् र गति राख्नु पर्ने डाउनस्ट्रीम प्रक्रिया।
- कारखाना अवस्थाहरू सूचीबद्ध गर्नुहोस्।भोल्टेज, फ्रिक्वेन्सी, कम्प्रेस्ड हावा, चिसो पानी, छतको उचाइ, लिफ्टिङ पहुँच र उपलब्ध भुइँ क्षेत्र समावेश गर्नुहोस्।
- ट्रायलमा सहमत।स्वीकृति अघि आवश्यक राल, मोल्ड, परीक्षण अवधि, गुणस्तर जाँच, उत्पादन गणना, ऊर्जा सीमा र कागजातहरू नाम दिनुहोस्।
परियोजना-विशिष्ट डेटाबाट मानक मोडेल डेटा अलग गर्ने प्रतिक्रियाको लागि सोध्नुहोस्। मानक तालिकाले प्लेटफर्म तुलना गर्न मद्दत गर्दछ। प्राविधिक सम्झौताले अर्डर गरिएको कन्फिगरेसन वर्णन गर्नुपर्छ। उत्पादन रेखाचित्र, मोल्ड रेखाचित्र, उपयोगिता पाना र स्वीकृति योजनामा संशोधन नम्बरहरू राख्नुहोस्।
प्रयोग गर्नुहोस्कारखाना स्वीकृति परीक्षण गाइडरन परिभाषित गर्न। यदि उत्पादन-सम्बन्धित ऊर्जा निर्णयको अंश हो भने, EUROMAP 46.2 ले दिइएको मेसिन, मोल्ड र निर्दिष्ट उत्पादनको लागि मापन विधि प्रदान गर्दछ। विधिले उत्पादनलाई ग्राहक आवश्यकताहरू पूरा गर्न पनि आवश्यक छ।
Kinggle कोडाउनलोड पृष्ठसमीक्षाको लागि प्यारामिटर तालिकाहरू र नियन्त्रक कागजातहरू प्रदान गर्दछ। पुष्टि गर्नुहोस् कि प्रत्येक कागजात अन्तिम मोडेल र नियन्त्रण प्याकेजसँग मेल खान्छ। समान मेसिनको लागि म्यानुअल उपयोगी पृष्ठभूमि हो, तर यसले अर्डर गरिएको प्राविधिक फाइललाई ओभरराइड गर्दैन।
निर्माण सुरु हुनु अघि एउटै डेटा सेटमा हस्ताक्षर गर्न दुवै पक्षलाई सोध्नुहोस्। परिवर्तन गरिएको पर्खाल संरचनाले एक्स्ट्रुडर छनौट परिवर्तन गर्न सक्छ। एक भारी parison शट समीक्षा परिवर्तन गर्न सक्नुहुन्छ। ठूलो मोल्डले मेसिन फिट परिवर्तन गर्न सक्छ। संशोधन नियन्त्रणले प्रारम्भिक उद्धरणलाई दुर्घटनाद्वारा अन्तिम स्वीकृति आधार बन्नबाट रोक्छ।
RFQ ले कुन वस्तुहरू खुला रहन्छ भनेर पनि बताउनु पर्छ। विशिष्ट उदाहरणहरूमा अन्तिम राल ग्रेड, मोल्ड कूलिङ जडान वा डाउनस्ट्रीम स्वचालन समावेश छ। प्रत्येक खुला बिन्दु एक मालिक र देय मिति दिनुहोस्। कारखानाले त्यसपछि पुष्टि गरिएको मेसिन डिजाइन इनपुटहरू जानकारीबाट अलग गर्न सक्छ जुन अझै पनि खरिदकर्ताको स्वीकृति चाहिन्छ।
अनुमोदित उत्पादनसँग मेल खाने मोडेल छान्नुहोस्
KGB90A र KGB90AP धेरै प्रकाशित गठन सीमाहरू साझा गर्छन्। त्यसैले मोडेल छनोट एक्सट्रुजन आर्किटेक्चरबाट सुरु हुन्छ। अनुमोदित एक-स्ट्रिम अवधारणाको लागि सुरूवात बिन्दुको रूपमा KGB90A प्रयोग गर्नुहोस्। निर्दिष्ट तह वा रङ संरचनाको लागि दुईवटा एक्स्ट्रुजन स्ट्रिमहरू आवश्यक हुँदा KGB90AP प्रयोग गर्नुहोस्।
उत्पादन परिभाषाको विकल्पको रूपमा मोडेल जटिलता प्रयोग नगर्नुहोस्। एक डबल-एक्सट्रुजन मेसिनलाई दुई सामग्री-ह्यान्डलिङ मार्गहरू, परिभाषित स्टार्ट-अप विधि र तह वा रङ निरीक्षण योजना चाहिन्छ। यदि उत्पादनलाई ती प्रकार्यहरू आवश्यक पर्दैन भने, तिनीहरूले स्वीकृत-उत्पादन लाभ सिर्जना नगरी काम थप्छन्।
सूचीबद्ध मेसिनको तौल कम भएकोले मात्र KGB90A छनौट नगर्नुहोस्। मोल्ड फिट, सकल पेरिसन माग र स्वीकृत आउटपुट कुरा बढी। एक-स्ट्रिम उत्पादनले अझै सावधानीपूर्वक पर्खाल प्रोग्रामिङ, कूलिंग र भाग ह्यान्डलिंगको माग गर्न सक्छ। उत्पादन परीक्षणले पूर्ण परिणाम प्रमाणित गर्नुपर्छ।
यदि क्रेताले भविष्यका उत्पादनहरूको अपेक्षा गर्दछ भने, तिनीहरूलाई अहिले सूचीबद्ध गर्नुहोस्। सबैभन्दा ठूलो मोल्ड र सबैभन्दा भारी सकल parison जाँच गर्नुहोस्। कुनै पनि भविष्यको डबल-लेयर वा डबल-रङ आवश्यकता चिन्ह लगाउनुहोस्। त्यसपछि निर्णय गर्नुहोस् कि अतिरिक्त वास्तुकला पहिलो खरिद वा पछिको लाइनमा हो। अपुष्ट भविष्यका विचारहरूलाई हालको स्वीकृति परीक्षणबाट अलग राख्नुहोस्।
ढुवानी अघि, सहमत सामग्री संग सहमत भाग चलाउनुहोस्। नुस्खा, गुणस्तर परिणाम, स्वीकृत आउटपुट र उपयोगिता सर्तहरू रेकर्ड गर्नुहोस्। प्रयोग गर्नुहोस्स्टार्टअप चेकलिस्टआयोगको लागि रपरिवर्तन गाइडजब उत्पादन परिवारले धेरै मोल्ड वा रङहरू समावेश गर्दछ।
बारम्बार सोधिने प्रश्नहरू
KGB90A र KGB90AP बीचको मुख्य भिन्नता के हो?
हालको KGB90A तालिकामा एउटा ९० एमएम स्क्रू र ४५ किलोवाटको एक्स्ट्रुडर मोटर रहेको छ। KGB90AP तालिकाले दुई 70 मिमी स्क्रू र दुई 22 kW मोटरहरू सूचीबद्ध गर्दछ। Kinggle ले KGB90AP लाई डबल-लेयर वा डबल-रङ उत्पादनहरूको लागि डबल-एक्सट्रुजन विकल्पको रूपमा वर्णन गर्दछ। धेरै प्रकाशित गठन आयामहरू अन्यथा समान छन्।
के 60L क्षमताको मूल्याङ्कन भनेको प्रत्येक 60L उत्पादन फिट हुनेछ?
होइन। भोल्युम प्रारम्भिक स्क्रिनिङ मान मात्र हो। समाप्त मोल्ड प्लेटेन, अधिकतम मोल्ड आयाम, मोटाई दायरा र खोल्ने व्यवस्था फिट हुनुपर्छ। सकल पेरिसन एक्युमुलेटर आवश्यकता अनुरूप हुनुपर्छ। अनुमानित क्षेत्र, क्ल्याम्पको माग, सम्मिलित, चिसो र भाग हटाउने पनि समीक्षा आवश्यक छ।
के प्रकाशित 500 टुक्रा प्रति घण्टा उत्पादन उत्पादन रूपमा प्रयोग गर्न सकिन्छ?
होइन। दुबै पृष्ठहरूले त्यो आंकडालाई ड्राई-साइकल आउटपुटको रूपमा लेबल गर्दछ। यसले मोल्ड गरिएको उत्पादन, राल, वजन, चिसो समय, नियम अस्वीकार वा डाउनस्ट्रीम सेटअप पहिचान गर्दैन। उत्पादन उत्पादन वास्तविक उत्पादन र सामग्री संग सहमत परीक्षण को समयमा स्वीकृत भागहरु मापन गर्नुपर्छ।
खरिदकर्ताले KGB90AP डबल-एक्सट्रुजन मोडेल कहिले रोज्नुपर्छ?
KGB90AP छनोट गर्नुहोस् जब स्वीकृत उत्पादनलाई निर्दिष्ट डबल-लेयर वा डबल-रङ संरचनाको लागि दुई पिघल स्ट्रिमहरू आवश्यक पर्दछ। दुवै सामग्री परिभाषित गर्नुहोस्, स्ट्रिमहरू र निरीक्षण विधि बीचको अभिप्रेत सम्बन्ध। दोस्रो एक्स्ट्रुडरलाई सामान्य अपग्रेडको रूपमा मात्र थप नगर्नुहोस्।
60L मेसिन प्रस्तावको लागि Kinggle लाई कुन उत्पादन जानकारी चाहिन्छ?
उत्पादन रेखाचित्र वा फोटोहरू, आयामहरू, समाप्त र सकल मास, राल ग्रेड, पर्खाल संरचना, मोटाई आवश्यकताहरू, उत्पादन लक्ष्य र कार्यात्मक परीक्षणहरू पठाउनुहोस्। उपलब्ध हुँदा मोल्ड विवरण र कारखाना उपयोगिताहरू थप्नुहोस्। यो जानकारीले मेसिन, डाइ हेड, मोल्ड र परीक्षण योजनालाई समान उत्पादन आधार प्रयोग गर्न दिन्छ।
दुई मोडेलहरू बीच ऊर्जा खपत कसरी तुलना गर्नुपर्छ?
समान सर्तहरूमा समान स्वीकृत उत्पादन बनाउँदा प्रत्येक मोडेललाई मापन गर्नुहोस्। रेकर्ड मेसिन kWh, स्वीकृत आउटपुट, एक्स्ट्रुडेड मास र एउटै समय विन्डोबाट सहायक सहायकहरू। जडान गरिएको मोटर मूल्याङ्कन वा ड्राई चक्रलाई उत्पादन ऊर्जा परिणामहरू जस्तै तुलना नगर्नुहोस्।
मोडेल छनौट गर्नु अघि उत्पादन पठाउनुहोस्
रेखाचित्र, राल, सकल पेरिसन मास, पर्खाल संरचना, मोल्ड जानकारी, स्वीकृत आउटपुट र कारखाना उपयोगिताहरू साझा गर्नुहोस्। Kinggle त्यसपछि KGB90A, KGB90AP वा अर्को प्लेटफर्म परियोजनामा फिट हुन्छ कि भनेर पुष्टि गर्न सक्छ।
उत्पादन-आधारित प्रस्ताव अनुरोध गर्नुहोस्स्रोतहरू यस गाइडको लागि जाँच गरियो
- Kinggle KGB90A 60L एकमुलेट ब्लो मोल्डिङ मेसिन, हालको उत्पादन विवरण र प्रकाशित तालिका, सेप्टेम्बर 9, 2026 मा जाँच गरियो।
- Kinggle KGB90AP 60L एक्युमुलेटर ब्लो मोल्डिङ मेसिन, डबल-एक्सट्रुजन विवरण र प्रकाशित तालिका, सेप्टेम्बर 9, 2026 मा जाँच गरियो।
- Moog DigiPack III निर्देशन पुस्तिका, संचयक-स्थिति प्रोफाइल-नियन्त्रण विधि, Kinggle मार्फत पहुँच।
- EUROMAP 46.2, संस्करण 1.0, जनवरी 2014, निर्दिष्ट उत्पादन र मोल्डको लागि उत्पादन-सम्बन्धित ऊर्जा मापन।
- Kinggle बिक्री प्रक्रिया, मेसिन प्रस्तावहरूको लागि अनुरोध गरिएको उत्पादन जानकारी, सेप्टेम्बर 9, 2026 मा जाँच गरियो।