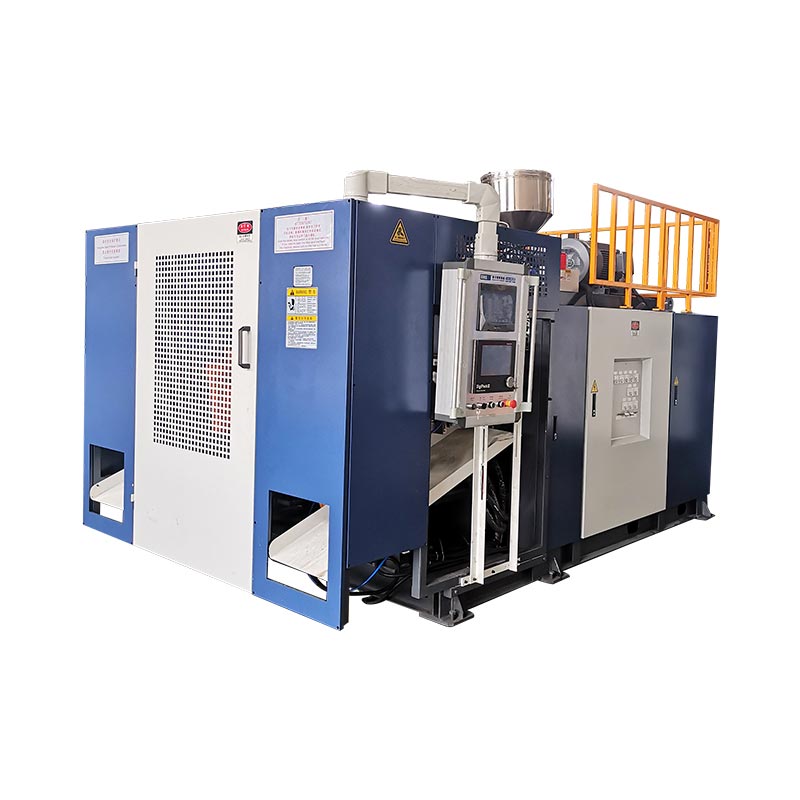
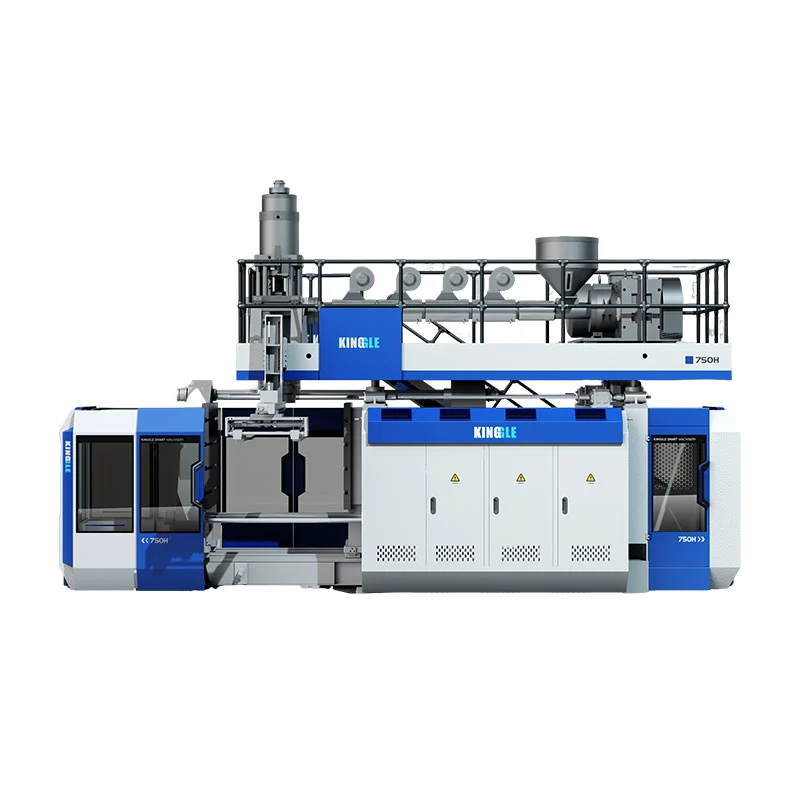
KGB110A मापन गरिएको उत्पादन नमूनाबाट कन्फिगर गर्नुहोस्, 160L नामबाट मात्र होइन। भाग ज्यामिति, शुद्ध वजन, भित्ता नक्सा, राल, ट्रिम र उत्पादन लक्ष्य रेकर्ड गर्नुहोस्। त्यसपछि मोल्ड खाम, सकल पेरिसन माग, एक्सट्रुजन रिकभरी, क्ल्याम्प आवश्यकता र कारखाना उपयोगिताहरू जाँच गर्न ती इनपुटहरू प्रयोग गर्नुहोस्।
१६० लिटरको ब्लो मोल्डिङ मेसिनले धेरै फरक उत्पादनहरू बनाउन सक्छ। खोक्रो सडक अवरोधमा फराकिलो अनुमानित क्षेत्र छ। पोन्टुनमा लामो ड्र जोन र सील आवश्यकताहरू हुन सक्छ। टेबल प्यानल चौडा तर अपेक्षाकृत उथला हुन सक्छ। एउटा मोडेलको नामले ती भिन्नताहरू हटाउँदैन।
सबैभन्दा उपयोगी सुरूवात बिन्दु प्रायः पहिले नै खरिदकर्ताको डेस्कमा रहेको वस्तु हो। यसलाई मापन गर्नुहोस्, यसलाई तौल्नुहोस् र महत्त्वपूर्ण क्षेत्रहरूलाई चिन्ह लगाउनुहोस्। त्यो नमूना उत्पादन डिजाइन, उपकरण, मेशिन कन्फिगरेसन र स्वीकृति परीक्षण बीचको लिङ्क हुन्छ।

छ-पृष्ठ नमूना फाइल जसले परियोजना चलाउनु पर्छ
आयामी भाग रेखाचित्र, समग्र आकार, उद्घाटन, सम्मिलित र विधानसभा इन्टरफेस।
नेट भाग वजन, सामग्री ग्रेड, रंग, additives र अनुमति regrind।
महत्वपूर्ण स्थानहरू र उत्पादन परीक्षण आवश्यकताहरूसँग पर्खाल-मोटाई नक्शा।
ट्रिम नक्शा शीर्ष फ्ल्यास, तल पुच्छर, ह्यान्डल स्क्र्याप र अन्य घाटा देखाउँदै।
स्वीकृत आउटपुट लक्ष्य, शिफ्ट ढाँचा, स्वचालन र डाउनस्ट्रीम कार्य।
कारखाना शक्ति, हावा, पानी, पहुँच, लिफ्टिङ र उपलब्ध सेल ठाउँ।
प्रकाशित डाटा नोट:Kinggle को हालको पृष्ठ शीर्षक र अनुप्रयोग पाठले KGB110A लाई 160L कक्षामा राख्छ। एउटै पृष्ठले हाल सारांश र अधिकतम क्षमता तालिकामा 120 L देखाउँछ। यस लेखले प्रकाशित 160L उत्पादन स्थिति पछ्याउँछ, तर सटीक आदेश गरिएको क्षमता उद्धरण र प्राविधिक सम्झौतामा पुष्टि हुनुपर्छ।
उत्पादन नमूनाबाट सुरु गर्नुहोस्, क्याटलग लेबल होइन
नमूनाले मेसिनको निर्णय कहाँ असफल हुन सक्छ भनी बताउँछ। यसको बाहिरी आयामहरूले मोल्डलाई असर गर्छ। यसको वजन र ट्रिमले संचयकलाई असर गर्छ। यसको फराकिलो सतहहरूले अनुमानित क्षेत्रलाई असर गर्छ। गहिरो कुना र ह्यान्डलहरूले पर्खाल वितरणलाई असर गर्छ। चिसो व्यवहारले चक्र समय र हटाउने कार्यलाई असर गर्छ।
भोल्युम अझै उपयोगी छ। यसले परियोजनालाई सामान्य मेसिन दायरामा राख्न मद्दत गर्दछ। यद्यपि एउटै संलग्न भोल्युमका साथ दुई उत्पादनहरू फरक टाउको, क्ल्याम्प वा मोल्ड खोल्न आवश्यक पर्दछ। स्थानीय रिबहरू र बाक्लो माउन्टिङ क्षेत्रहरू भएको बाक्लो प्राविधिक प्यानल भन्दा कम राल प्रयोग गर्दा ठूलो फ्लोटमा अधिक हावा समावेश हुन सक्छ।
एक मात्र स्रोतको रूपमा प्रतियोगीको समाप्त भागमा भरोसा नगर्नुहोस्। यदि सम्भव छ भने, मूल डिजाइन फाइल र इच्छित प्रदर्शन आवश्यकता थप्नुहोस्। प्रतिलिपि गरिएको नमूनाले पर्खालको मोटाई समावेश गर्न सक्छ जुन पुरानो मोल्ड वा प्रक्रियाको लागि क्षतिपूर्ति गर्दछ। यसको काम नबुझेको त्यो पर्खाल दोहोर्याउँदा प्रदर्शन सुधार नगरी वजन थप्न सक्छ।
Kinggle को दस्तावेजबिक्री प्रक्रियाउत्पादन फोटो, रेखाचित्र, वजन, आकार र सामग्री संग सुरु हुन्छ। यसले मोटाई, आउटपुट र रासायनिक प्रतिरोध आवश्यकताहरूको लागि पनि सोध्छ। त्यो अर्डर व्यावहारिक छ किनभने मेसिन सिफारिसले उत्पादन प्रमाणलाई पछ्याउँछ।
नमूना फाइलमा एउटा संशोधन नम्बर हुनुपर्छ। यदि घाँटी, ह्यान्डल, घुसाउनुहोस् वा समग्र लम्बाइ परिवर्तन भयो भने, मेसिन र मोल्ड फ्रिज हुनु अघि फाइल अपडेट गर्नुहोस्। यसले एउटा परियोजनालाई बेवास्ता गर्छ जहाँ उद्धरण प्रारम्भिक नमूनामा फिट हुन्छ तर उत्पादन रेखाचित्र अब उद्धृत कक्षमा फिट हुँदैन।
ईन्जिनियरिङ् समीक्षा बाँच्न सक्ने नमूना डोजियर बनाउनुहोस्
आधारभूत मापन संग सुरु गर्नुहोस्। समग्र लम्बाइ, चौडाइ र उचाइ रेकर्ड गर्नुहोस्। खोल्ने व्यास, घाँटी फिनिश, फ्ल्यान्ज साइज, ह्यान्डल क्लियरेन्स र कुनै पनि घुसाउने स्थिति थप्नुहोस्। यदि नमूनाले तिनीहरूलाई प्रकट गर्छ भने विभाजन रेखा र देखिने पिन्च क्षेत्रहरूलाई चिन्ह लगाउनुहोस्।
पूर्ण उत्पादनलाई क्यालिब्रेट गरिएको स्केलमा तौल्नुहोस्। त्यसपछि कुनै पनि हटाउन सकिने कम्पोनेन्टहरू अलग गर्नुहोस् जुन ब्लो मोल्ड गरिएको छैन। क्याप, प्लग, मेटल इन्सर्ट वा फोम फिलिंगलाई मोल्ड गरिएको प्लास्टिकको रूपमा गणना गर्नु हुँदैन। उपस्थितिबाट पोलिमर ग्रहण गर्नुको सट्टा सामग्री पहिचान विधि रेकर्ड गर्नुहोस्।
पर्खाल मोटाई एक स्थान नक्सा आवश्यक छ। रेखाचित्र वा तस्बिरमा अंकहरू नम्बर गर्नुहोस्। कुनाहरू, काँधहरू ट्रान्जिसनहरू, ह्यान्डलहरू, आधार सम्पर्कहरू, माउन्टिंग क्षेत्रहरू र फराकिलो प्यानलहरू समावेश गर्नुहोस्। एकल औसत मोटाईले पातलो क्षेत्र लुकाउँछ जसले प्रदर्शन नियन्त्रण गर्न सक्छ।
अर्को, उत्पादन परीक्षणहरू लेख्नुहोस्। फ्लोट, ट्राफिक बाधा, फर्निचर प्यानल र औद्योगिक कन्टेनरमा समान पास मापदण्ड छैन। खरिदकर्ताको वास्तविक रेखाचित्र, नियामक आवश्यकता वा आन्तरिक परीक्षण प्रयोग गर्नुहोस्। असंबद्ध उत्पादनबाट ड्रप उचाइ, लोड वा चुहावट परीक्षण उधारो नगर्नुहोस्।
| नमूना प्रमाण | यसलाई कसरी रेकर्ड गर्ने | मेसिन निर्णय प्रभावित |
|---|---|---|
| समग्र ज्यामिति | आयाम रेखाचित्र वा जाँच गरिएको 3D फाइल | मोल्ड खाम, केन्द्र रेखा, हेड स्थिति र हटाउने मार्ग |
| नेट मोल्ड वजन | अलग-अलग भेला भागहरू बिना वजन | सकल parison मास को लागि सुरूवात बिन्दु |
| पर्खाल वितरण | छनोट गरिएको मापन विधिको साथ संख्यात्मक स्थानहरू | Parison प्रोफाइल, शट वितरण र परीक्षण मापदण्ड |
| राल प्रणाली | ग्रेड, आपूर्तिकर्ता, रंग, additives र regrind नियम | स्क्रू उपयुक्तता, पिघल दर र प्रशोधन विन्डो |
| ट्रिम र फ्ल्यास | अपेक्षित शीर्ष, तल, ह्यान्डल र साइड स्क्र्याप | एक्युमुलेटर माग र रिग्राइन्ड लोड |
| कार्यात्मक परीक्षणहरू | नाम दिइएको विधि, अवस्था, नमूना आकार र पास सीमा | मोल्ड डिजाइन, कूलिंग, पर्खाल लक्ष्य र FAT स्कोप |
| स्वीकृत आउटपुट | प्रति घण्टा राम्रो भागहरू वा निरीक्षण पछि शिफ्ट | रिकभरी दर, शीतलन, स्वचालन र डाउनस्ट्रीम क्षमता |
नमूना प्रमाण हो, पूर्ण विवरण होइन। यसमा पुरानो, विकृत वा अवशोषित रसायन हुन सक्छ। राम्रो प्रश्नहरू सोध्न यसलाई प्रयोग गर्नुहोस्, त्यसपछि कागजात पदानुक्रममा भौतिक नमूना माथि अनुमोदित रेखाचित्र र परीक्षण मानक राख्नुहोस्।
जाँचको सेटको रूपमा KGB110A स्पेसिफिकेशन पढ्नुहोस्
दKGB110A उत्पादन पृष्ठ6.6 x 4.2 x 5.2 m मेसिन साइज र 22 t मेसिनको वजन प्रकाशित गर्दछ। यसको क्ल्याम्पिङ खण्डले 760 kN, 1100 x 1400 mm प्लेटन र 1000 x 1400 mm अधिकतम मोल्ड सूचीबद्ध गर्दछ। पृष्ठले 610 देखि 750 मिमी मोल्ड-मोटाई दायरा पनि दिन्छ।
खोल्ने र चालको लागि, पृष्ठले 600 देखि 1600 mm र 600 mm मुभिङ स्ट्रोक देखाउँछ। यी संख्याहरूलाई तिनीहरूको छेउमा मोल्ड असेंबली चाहिन्छ। उपयोगी प्रश्न यो हो कि पूर्ण चिसो भागले मोल्डलाई इच्छित रोबोट, सम्मिलित र ट्रिम अझै जोडिएको साथ छोड्न र छोड्न सक्छ।
एक्सट्रुसन खण्डमा 110 मिमी स्क्रू, 25 एल/डी अनुपात, 75 किलोवाट एक्स्ट्रुडर मोटर र चार तताउने क्षेत्रहरू सूचीबद्ध छन्। प्रकाशित HDPE पिघलने क्षमता 160 देखि 200 kg/h छ। त्यो दायरा पृष्ठको HDPE शब्दहरूसँग सम्बन्धित छ। यसले अर्को सामग्री वा सूत्रको लागि समान दर प्रमाणित गर्दैन।
हेड खण्डले 12 (20) एल एक्युमुलेटर क्षमता र 9 (15) किलो पीई एक्युमुलेटर वजन प्रकाशित गर्दछ। यसले 450 (600) मिमी अधिकतम डाइ-पिन व्यास पनि सूचीबद्ध गर्दछ। प्यारेन्टेटिकल मानहरूले कन्फिगरेसन विकल्पहरू प्रतिबिम्बित गर्न सक्छन्, तर पृष्ठले नियम परिभाषित गर्दैन। प्रस्तावमा चयन गरिएको टाउको, डाइ टुलिङ र राल आधार उल्लेख गर्नुपर्छ।
पृष्ठले MOOG 100 मोटाई नियन्त्रक, रोबोट हात र तल उडाउने प्रणालीको साथ मानक मोडेलको वर्णन गर्दछ। यी पहिलो-पक्ष प्रकाशित बयानहरू हुन्। उद्धरणले अझै पनि प्रत्येक आपूर्ति गरिएको वस्तु, यसको इन्टरफेस र कुनै पनि परियोजना-विशेष परिवर्तनको नाम दिनुपर्छ।
कारखाना पढाइ:तालिकालाई यसको प्रश्नहरू बिना खरिद अर्डरमा प्रतिलिपि नगर्नुहोस्। नमूना मापन, मोल्ड रेखाचित्र वा उपयोगिता गणना प्रत्येक विशिष्टताको छेउमा राख्नुहोस् जुन यसलाई सन्तुष्ट पार्नको लागि हो।
उत्पादन आकारलाई मोल्ड फिट र हटाउने ठाउँमा अनुवाद गर्नुहोस्
उत्पादन रेखाचित्र संकुचन रणनीति, गुहा स्टील, कूलिंग, पिन्च-अफ, भेन्ट, घाँटी टुलिङ र माउन्टिङ थपेपछि मात्र मोल्ड बन्छ। नतिजा विधानसभा उत्पादन भन्दा धेरै ठूलो हुन सक्छ। 1000 x 1400 mm सीमा भित्र सहज देखिने भाग जडानहरू र गतिशील उपकरणहरू थपिएपछि कडा हुन सक्छ।
चौडाइ, उचाइ र स्थापित मोटाई अलग जाँच गर्नुहोस्। ब्याकिङ प्लेटहरू र एडेप्टरहरू सहित पूर्ण असेंबली प्रयोग गर्नुहोस्। 1100 x 1400 मिमी प्लेटन सन्दर्भ विरुद्ध माउन्टिङ ढाँचा पुष्टि गर्नुहोस्। तिनीहरूको स्थापित स्थानहरूमा पानी, हाइड्रोलिक, वायमेटिक र विद्युतीय जडानहरू देखाउनुहोस्।
खुल्ला ठाउँ एक गति समस्या हो। एउटा टेबल प्यानलले गहिरो रिबहरू खाली गर्न आवश्यक हुन सक्छ। बाधाले गुफालाई कोणमा छोड्न सक्छ। पोन्टुन तातो हुँदा लचिलो रहन सक्छ र टेक-आउट गर्दा समर्थन चाहिन्छ। रोबोट ग्रिप र पार्ट रोटेशनलाई आफ्नै स्विप गरिएको खाम चाहिन्छ।
एकै समयमा मोल्ड-परिवर्तन मार्ग योजना गर्नुहोस्। KGB110A पृष्ठले 22 t मेसिनको वजन दिन्छ तर स्वीकार्य मोल्ड वजन प्रकाशित गर्दैन। अन्तिम मोल्ड-वजन सीमा, लिफ्टिङ बिन्दु र सामान्य व्यवस्था रेखाचित्रको लागि Kinggle लाई सोध्नुहोस्। त्यसपछि प्लान्ट क्रेन, हुकको उचाइ र दृष्टिकोण प्रमाणित गर्नुहोस्।
मोल्ड कूलिंगले सम्पूर्ण चक्र नियन्त्रण गर्न सक्छ। ठूला सतहहरूलाई सन्तुलित सर्किटहरू चाहिन्छ, जबकि बाक्लो सुविधाहरूमा ध्यान केन्द्रित कूलिंग आवश्यक हुन सक्छ। दएक्सट्रुजन ब्लो मोल्डिंग मोल्ड गाइडथप विवरणमा पिन्च-अफ, भेन्टिङ्ग र सर्किट योजनालाई समेट्छ।
टाउको छनोट गर्नु अघि सकल पेरिसन माग गणना गर्नुहोस्
सञ्चयकर्ताले सबै सामग्रीहरू डेलिभर गर्नुपर्छ जुन एक मोल्डिङ घटनाको समयमा डाइ छोड्छ। समाप्त उत्पादन वजन केवल एक भाग हो। टाउकोले फ्ल्यास, पुच्छर, ह्यान्डल स्क्र्याप र ट्रिमिङ प्रक्रियाले हटाउने कुनै पनि सामग्रीलाई पनि फिड गर्छ।
सकल पेरिसन मास = नेट मोल्डेड उत्पादन + फ्ल्यास र ट्रिम + दस्तावेज प्रक्रिया भत्ता
मापन वा मोल्ड-व्युत्पन्न मानहरू प्रयोग गर्नुहोस्। फ्लोटहरू, बाधाहरू, फर्निचर र प्राविधिक भागहरूको लागि कुनै विश्वव्यापी स्क्र्याप प्रतिशत छैन।
Kinggle ले KGB110A को लागि PE एक्युमुलेटर-वेट लाइनको रूपमा 9(15) kg प्रकाशित गर्दछ। यसलाई हेड र सामग्री सन्दर्भको रूपमा व्यवहार गर्नुहोस्, समाप्त-उत्पादन क्षमता होइन। PE ग्रेड, पिघलिएको तापमान, पुन: प्रयोग गरिएको सामग्री र डाइ सेटिङले प्रयोगयोग्य व्यवहार परिवर्तन गर्न सक्छ। अर्को राललाई यसको आफ्नै समीक्षा चाहिन्छ।
प्यारिसन लम्बाइ द्रव्यमानसँग महत्त्वपूर्ण छ। मोल्ड बन्द हुनु अघि एक लामो parison ढिलो वा तन्कन सक्छ। फराकिलो डाइले उत्पादनको वरिपरि आवश्यक ड्रलाई कम गर्न सक्छ तर टाउको र टूलिङ आवश्यकताहरू परिवर्तन गर्न सक्छ। परीक्षणको क्रममा डाइ साइज, प्रोग्राम गरिएको ग्याप, एक्स्ट्रुजन समय र पारिसन स्थिति रेकर्ड गर्नुहोस्।
सकल मागले पनि रिग्राइन्डलाई असर गर्छ। ठूलो स्क्र्याप स्ट्रिम सिर्जना गर्दा भारी फ्ल्यास एक्युमुलेटरमा फिट हुन सक्छ। ग्रेन्युलेटर, कन्भेइङ र ब्लेन्डिङ प्रणालीलाई निरन्तरता दिनुपर्छ। यदि पुन: उत्पादनमा फर्किन्छ भने, यसको प्रतिशत र प्रदूषण नियन्त्रणहरू अनुमोदित सूत्रमा पर्दछन्।
प्रोफाइल सुधारको लागि नियन्त्रण दायरा छोड्नुहोस्। यसको व्यावहारिक किनारामा दौडिरहेको टाउकोमा बाक्लो कुना वा लामो पेरिसनको लागि थोरै ठाउँ हुन सक्छ। परीक्षणले परिभाषित नमूना विन्डोमा स्थिर सकल मास, स्वीकार्य कुशन र दोहोर्याउन मिल्ने पेरिसन प्लेसमेन्ट देखाउनु पर्छ।
भित्ता नक्सालाई नियन्त्रित पेरिसन प्रोफाइलमा बदल्नुहोस्
पर्खाल नक्साले उत्पादनलाई सामग्री चाहिने ठाउँ बताउँछ। पेरिसन प्रोफाइलले भन्छ जब पेरिसनले टाउको छोड्दा डाइ ग्याप परिवर्तन हुनुपर्छ। ती दुई रेकर्डहरू जडान गर्नु फरक भागबाट प्रोफाइल प्रतिलिपि गर्नु भन्दा बढी उपयोगी छ।
नमूना रेखाचित्रमा पर्खाल स्थानहरू नम्बर गर्नुहोस्। प्रत्येक परीक्षण पछि, एउटै क्रममा उही स्थानहरू काट्नुहोस् वा मापन गर्नुहोस्। प्रत्येक समूहको साथ अंश वजन र प्रोफाइल संशोधन रेकर्ड गर्नुहोस्। यदि धेरै सेटिङहरू एकैचोटि परिवर्तन भएमा, टोलीले परिणामको कारण गुमाउँछ।
KGB110A पृष्ठले MOOG 100 मोटाई नियन्त्रकको नाम दिन्छ। एMoog DigiPack III म्यानुअल Kinggle द्वारा होस्ट गरिएकोउत्पादन फाइलहरू भण्डारण गर्ने र मेसिनको स्थितिसँग प्रोग्राम गरिएको पर्खालको मोटाई सम्बन्धित गर्ने नियन्त्रक विधिको व्याख्या गर्दछ। यो उपयोगी प्रक्रिया प्रमाण हो, तर यसले प्रत्येक KGB110A मा आपूर्ति गरिएको सही नियन्त्रक इन्टरफेस पहिचान गर्दैन।
प्रोफाइलले हरेक दोषलाई ठीक गर्न सक्दैन। डाइ र म्यान्ड्रेल ज्यामिति, हेड सेन्टरिङ, पिघल तापमान, पेरिसन फुल्ने र मोल्ड समय अझै पनि महत्त्वपूर्ण छ। यदि पेरिसन मोल्ड अफ-सेन्टरमा प्रवेश गर्छ भने, सामग्री थप्दा वजन बढ्दै गर्दा लक्षण लुकाउन सक्छ।
एकपटक भाग पास भएपछि, पूर्ण नुस्खा बचत गर्नुहोस्। सामग्री, रंग, तापमान, शट सेटिङ, प्रोफाइल फाइल, उडाउने, कूलिंग र मोल्ड संशोधन समावेश गर्नुहोस्। दparison प्रोग्रामिङ गाइडपूर्ण ट्युनिङ अनुक्रम प्रदान गर्दछ।
कूलिंग र स्वीकृत आउटपुटमा एक्सट्रुजन रिकभरी मिलाउनुहोस्
सार्वजनिक तालिकाले 160 देखि 200 kg/h लाई KGB110A HDPE पिघलने क्षमता दायराको रूपमा सूचीबद्ध गर्दछ। उत्पादन प्रश्न यो हो कि चयन गरिएको स्क्रूले स्थिर पिघल गुणस्तर कायम राख्दै अर्को शट अघि एक्युमुलेटरलाई पुन: भर्न सक्छ। अधिकतम ब्रोशर दर आफैले यसको जवाफ दिन सक्दैन।
पूर्ण पेरिसनबाट सकल घण्टाको माग गणना गर्नुहोस्। प्रति घण्टा योजनाबद्ध मोल्डिङ घटनाहरू र सक्रिय आउटलेटहरू प्रयोग गर्नुहोस्। त्यसपछि वास्तविक राल, रंग र रिग्राइन्ड अवस्थाको लागि परीक्षण गरिएको पिघल दरसँग परिणाम तुलना गर्नुहोस्।
सकल सामग्री माग, kg/h = सकल parison मास x मोल्डिंग घटनाहरू प्रति घण्टा x सक्रिय parisons प्रति घटना
KGB110A पृष्ठले 320 pcs/h लाई सूचीबद्ध गर्दछ, तर यसलाई ड्राई साइकल लेबल गर्दछ। सुक्खा चक्र एक मेसिन-गति सन्दर्भ हो। उत्पादन आउटपुटमा एक्युमुलेटर रिकभरी, पेरिसन गठन, ब्लोइङ, कूलिङ, एक्जस्ट, ओपनिङ, टेक-आउट, ट्रिमिङ र गुणस्तर हानि समावेश हुन्छ।
ठूला भागहरूले प्रायः चक्रलाई चिसो पार्न धेरै खर्च गर्छन्। त्यो समयले एक्स्ट्रुडरलाई टाउको रिफिल गर्न अनुमति दिन सक्छ। यदि राम्रो मोल्ड चिसोले चक्र छोटो बनाउँछ भने, आवश्यक पग्लने दर बढ्छ। त्यसैले साइकल अप्टिमाइजेसनले रिकभरी र भित्ताको गुणस्तर जाँच गर्नुपर्छ, मोल्ड तापक्रम मात्र होइन।
सहमत जाँच पछि प्रति घण्टा स्वीकृत भागहरू रिपोर्ट गर्नुहोस्। ड्राई साइकल, ग्रस साइकल, रिजेक्ट्स र स्टपलाई छुट्टै स्तम्भहरूमा राख्नुहोस्। दचक्र-समय अनुकूलन गाइडचरण-दर-चरण समय बजेट कसरी निर्माण गर्ने भनेर देखाउँछ।
अनुमानित क्षेत्र र प्रक्रिया दबाव विरुद्ध 760 kN जाँच गर्नुहोस्
Kinggle ले KGB110A को लागि 760 kN clamping बल प्रकाशित गर्दछ। त्यो संख्या गुफाको अनुमानित क्षेत्र र सहमत आन्तरिक दबाबको छेउमा मात्र उपयोगी हुन्छ। प्रक्षेपित क्षेत्र विभाजन विमानमा गुफा सिल्हूट हो। यो कन्टेनर भोल्युम वा सतह क्षेत्र होइन।
एउटा फराकिलो बाधा वा ट्याब्लेटपले यो उथलपुथल हुँदा पनि महत्त्वपूर्ण अलग गर्ने भार सिर्जना गर्न सक्छ। गहिरो तर साँघुरो फ्लोटले फरक व्यवहार गर्न सक्छ। बहु-गुहा वा बहु-भाग लेआउटहरूले क्ल्याम्पले देखेको कुल अनुमानित क्षेत्र बढाउँछ।
उत्पादन पृष्ठले 0.8 MPa ब्लो प्रेशर सूचीबद्ध गर्दछ। गणनामा वास्तविक उत्पादन सञ्झ्याल प्रयोग गर्नुहोस्। मोल्ड भेन्टिङ्ग, पिघल तापमान, सतह विवरण र भित्ता मोटाई आवश्यक दबाब परिवर्तन गर्न सक्नुहुन्छ। कारखाना परीक्षणले सेट दबाव र उपलब्ध मेसिन-इनलेट दबाव रेकर्ड गर्नुपर्छ।
फ्लैश अवस्था उपयोगी प्रमाण हो। बढ्दो फ्ल्यासले अत्यधिक अलग गर्ने बल, पहिरिएको पिन्च क्षेत्रहरू, पङ्क्तिबद्ध समस्याहरू वा अतिरिक्त सामग्रीलाई संकेत गर्न सक्छ। क्ल्याम्प बल बढाएर प्रत्येक फ्लैश समस्यालाई सुधार नगर्नुहोस्। मोल्ड र प्रक्रिया सँगै निरीक्षण गर्नुहोस्।
मेसिन आपूर्तिकर्ता र मोल्ड आपूर्तिकर्ताले एक गणना अनुमोदन गर्नुपर्छ। प्राविधिक फाइलमा अनुमानित क्षेत्र, प्रक्रिया दबाब, क्ल्याम्प आवश्यकता र अनुमानित कारक राख्नुहोस्। यसले दुई अलग-अलग अनुमोदनहरूलाई रोक्छ जुन फरक धारणाहरूमा निर्भर हुन्छ।
यदि गुहा लेआउट परिवर्तन भयो भने गणना फेरि जाँच गर्नुहोस्। दोस्रो भाग थप्दा, विभाजन रेखा सार्नु वा प्यानल विस्तार गर्दा अनुमानित क्षेत्र परिवर्तन हुन सक्छ। सम्मिलित र साइड कार्यहरूले पनि मोल्डले प्रतिक्रिया गर्ने तरिका परिवर्तन गर्न सक्छ। प्रारम्भिक उत्पादन स्केचको सट्टा अन्तिम मोल्ड रेखाचित्रले यो जाँच बन्द गर्नुपर्छ।
विशेषता वाक्यांशमा भर पर्नुको सट्टा सामग्री तहहरू परिभाषित गर्नुहोस्
KGB110A पृष्ठले प्लेटफर्मले एकल-तह उत्पादनहरू प्रदान गर्न सक्छ र डबल-लेयर वा बहु-तह संरचनाहरू पनि निर्माण गर्न सक्छ भन्छ। एउटै सार्वजनिक विनिर्देशन तालिकाले एउटा ११० एमएम स्क्रू र एउटा ७५ किलोवाट एक्स्ट्रुडर मोटरलाई सूचीबद्ध गर्दछ। बहु-तह परियोजनालाई मानक तालिका भन्दा बाहिर कन्फिगरेसन रेखाचित्र चाहिन्छ।
अर्को तहको लागि उत्पादन कारणको साथ सुरू गर्नुहोस्। यो रङ प्लेसमेन्ट, रिसाइकल कोर सामग्री वा कार्यात्मक बाधा हुन सक्छ। प्रत्येक तह र लक्ष्य अनुपातमा सामग्री बताउनुहोस्। अनुकूलता, प्रशोधन तापमान र अनुमति भिन्नता जाँच गर्नुहोस्।
त्यसपछि मेल्ट-पथ रेखाचित्र अनुरोध गर्नुहोस्। यसले प्रत्येक एक्स्ट्रुडर, एडाप्टर, हेड च्यानल र नियन्त्रण बिन्दु पहिचान गर्नुपर्छ। प्रस्तावले मोटर साइज, तताउने भार, सामग्री ह्यान्डलिंग र संशोधित उपयोगिता कुल पनि देखाउनुपर्छ। एक सामान्य "बहु-तह" लेबलले यो उपकरणलाई परिभाषित गर्दैन।
परिवर्तन कार्य प्रत्येक भौतिक मार्ग संग बढ्छ। पर्ज भोल्युम, सफाई पहुँच, रङ अनुक्रम र स्क्र्याप विभाजनले सञ्चालन समयलाई असर गर्छ। यदि उत्पादनलाई धेरै तहहरू आवश्यक पर्दैन भने, अतिरिक्त प्रणालीले खरिद मूल्य सिर्जना नगरी काम थप्न सक्छ।
एकल-तह दिशा
एक परिभाषित राल स्ट्रिम प्रयोग गर्नुहोस् जब उत्पादन प्रदर्शन, रंग र रिसाइकिलिंग योजना एक पर्खाल संरचना संग भेट्न सकिन्छ।
बहु-तह दिशा
प्रत्येक तहसँग कागजात गरिएको प्रकार्य र स्वीकृति दायरा हुँदा परियोजना-विशिष्ट सह-एक्सट्रुजन कन्फिगरेसन अनुरोध गर्नुहोस्।
Kinggle कोबहु-तह सह-निकासी गाइडतह भूमिका र RFQ मा सम्बन्धित प्रश्नहरू व्याख्या गर्दछ।
22 t मेसिन वरिपरि पूरा सेल योजना बनाउनुहोस्
प्रकाशित मेसिन आयामहरू 6.6 x 4.2 x 5.2 m छन्। मेसिनको वजन 22 टी हो। यी मानहरूले बिरुवाको लेआउट सुरु गर्छ। तिनीहरूमा सेवा क्लियरेन्स, सीढीहरू, मोल्ड ह्यान्डलिंग, राल उपकरण, कम्प्रेसर, कुलिङ प्रणाली, टेक-आउट वा डाउनस्ट्रीम फिनिशिङ समावेश गर्दैन।
पहिले ठाडो बाटो जाँच गर्नुहोस्। भवनलाई मेसिन, प्लेटफर्म पहुँच र योजनाबद्ध लिफ्टिङको लागि पर्याप्त उचाइ चाहिन्छ। मर्मतका लागि ओभरहेड हटाउन आवश्यक भएमा डाइ हेड र एक्स्ट्रुडर कम्पोनेन्टहरूको लागि मार्ग चिन्ह लगाउनुहोस्। अन्तिम रेखाचित्रबाट क्रेन क्षमता र हुक पहुँच पुष्टि गर्नुहोस्।
KGB110A पृष्ठले चिसो पानीको लागि 0.3 MPa र 120 L/min प्रकाशित गर्दछ। परियोजनाको पानालाई इनलेट तापक्रम, फिर्ती सीमा, पानीको गुणस्तर, फिल्टरेशन र सर्किट स्कोप पनि चाहिन्छ। तापक्रम बिनाको प्रवाह संख्याले शीतलन प्रणालीलाई आकार दिन सक्दैन।
संकुचित हावाको लागि, पृष्ठले ०.८ MPa र 1.8 m³/मिनेट सूचीबद्ध गर्दछ। शिखर र औसत माग, रिसीभर साइजिङ, ओस बिन्दु, निस्पंदन र जडान आकार पुष्टि गर्नुहोस्। ठूला ब्लोइङ इभेन्टहरूले हेडरलाई कम आकार दिँदा दबाब कम गर्न सक्छ।
पृष्ठले औसत ऊर्जा खपतको रूपमा 52 देखि 60 kW लाई लेबल गर्दछ। किनभने kW पावर हो, यसलाई प्रकाशित अपरेटिङ पावर सन्दर्भको रूपमा व्यवहार गर्नुहोस्। यसलाई प्रति भाग kWh मा रूपान्तरण नगर्नुहोस्।EUROMAP 46.2उत्पादन-सम्बन्धित ऊर्जा मापनलाई दिइएको मेसिन, मोल्ड र स्थिर अवस्थामा उत्पादनसँग जोड्छ।
दकारखाना उपयोगिता गाइडविद्युतीय सीमा, हावा, पानी, सिभिल कार्य र पहुँच कभर गर्दछ। स्थापना स्वीकृतिको लागि सार्वजनिक खामको सट्टा अन्तिम सामान्य व्यवस्था रेखाचित्र प्रयोग गर्नुहोस्।

ट्रेस योग्य उत्पादन परीक्षणको साथ कन्फिगरेसन प्रमाणित गर्नुहोस्
कारखाना परीक्षणले नमूना फाइलमा वर्णन गरिएको उत्पादन कार्य पुन: सिर्जना गर्नुपर्छ। स्वीकृत मोल्ड, राल र प्रमुख विकल्पहरू उपस्थित हुन आवश्यक छ। यदि एक विकल्प प्रयोग गरिन्छ भने, भिन्नता रेकर्ड गर्नुहोस् र तदनुसार निष्कर्षहरू सीमित गर्नुहोस्।
दौडनु अघि नमूना अनुक्रम योजना गर्नुहोस्। मोल्डिङ क्रम मा संख्या भागहरु। स्थिर उत्पादन कहिले सुरु हुन्छ र मापन सञ्झ्याल कति लामो हुन्छ परिभाषित गर्नुहोस्। EUROMAP 46.2 लाई यसको उत्पादन-सम्बन्धित ऊर्जा विधिको लागि स्थिर मेसिन अवस्थाहरू आवश्यक पर्दछ र परीक्षण सन्दर्भको भागको रूपमा उत्पादन गुणस्तर कागजातहरू।
- कन्फिगरेसन पहिचान गर्नुहोस्।रेकर्ड मेशिन क्रम संख्या, हेड विकल्प, डाइ टूलिङ, मोल्ड संशोधन, नियन्त्रक र स्थापित स्वचालन।
- सूत्र प्रमाणित गर्नुहोस्।वास्तविक परीक्षण सामग्रीबाट राल ग्रेड, आपूर्तिकर्ता, रंग, additives र regrind सामग्री रेकर्ड गर्नुहोस्।
- नुस्खा क्याप्चर गर्नुहोस्।तापमान, शट सेटिङहरू, भित्ता प्रोफाइल, झटका सेटिङहरू, चिसो अवस्था र स्वचालन समय बचत गर्नुहोस्।
- मास ब्यालेन्स बन्द गर्नुहोस्।उत्पादन, प्रत्येक ट्रिम स्ट्रिम र पूर्ण सकल शट तौल गर्नुहोस्। यसलाई उद्धृत हेड आधारसँग तुलना गर्नुहोस्।
- पर्खाल नक्शा मापन।अंकित स्थानहरू र सहमत विधि प्रयोग गर्नुहोस्। प्रत्येक नमूना नम्बरसँग लिङ्क गरिएको पढाइ राख्नुहोस्।
- कार्यात्मक जाँचहरू चलाउनुहोस्।अनुमोदित आवश्यकतामा लेखिएको उत्पादन-विशिष्ट परीक्षण र सीमाहरू मात्र लागू गर्नुहोस्।
- इमानदारीपूर्वक आउटपुट गणना गर्नुहोस्।अलग ड्राई साइकल, सकल चक्र, स्वीकृत भागहरू, अस्वीकार र सहमत अवधिमा रोकिन्छ।
- उपयोगिताहरू रेकर्ड गर्नुहोस्।स्वीकृत उत्पादन बनाइरहँदा पावर, हावा र पानी परिभाषित सीमाहरूमा मापन गर्नुहोस्।
- खुला वस्तुहरू बन्द गर्नुहोस्।प्रत्येक विचलनलाई मालिक, सुधारात्मक कार्य, प्रमाण आवश्यकता र नियत मिति दिनुहोस्।
प्रतिवेदनका लागि उत्तम भाग मात्र चयन नगर्नुहोस्। भिन्नता देखाउने क्रम राख्नुहोस्। यदि नुस्खा परिवर्तन भयो भने, नयाँ नमूना समूह सुरु गर्नुहोस्। यसले प्रक्रिया विकासलाई स्वीकृति प्रमाणबाट अलग गर्छ।
परीक्षण अघि मापन उपकरणहरूमा सहमत हुनुहोस्। रेकर्ड स्केल रिजोल्युसन, मोटाई विधि र क्यालिब्रेसन स्थिति जहाँ तिनीहरूले परिणामलाई असर गर्छ। नमूना अनुक्रमको लागि समान उपकरणहरू प्रयोग गर्नुहोस्। यदि क्रेता र आपूर्तिकर्ताले फरक-फरक विधिहरू मापन गर्छन् भने, भागहरू असहमत छन् भन्ने निर्णय गर्नु अघि ती विधिहरू तुलना गर्नुहोस्।
असफल परिणामलाई सन्दर्भ चाहिन्छ। सम्बन्धित सेटिङहरू, अलार्म इतिहास, नमूना नम्बर र निरीक्षण रेकर्ड राख्नुहोस्। सही गरिएको भागले मर्मत प्रमाणित गर्न सक्छ, तर यसले पहिलेको विचलन मेटाउनु हुँदैन। यो इतिहासले टोलीलाई फिक्स स्थिर वा अस्थायी हो कि भनेर निर्णय गर्न मद्दत गर्दछ।
कच्चा डाटा, फोटो, नुस्खा निर्यात र हस्ताक्षर सारांश सँगै भण्डारण गर्नुहोस्। दकारखाना स्वीकृति परीक्षण गाइडमेसिन, उत्पादन र कागजात जाँचको लागि फराकिलो प्रोटोकल प्रदान गर्दछ।
KGB110A मिल्छ कि छैन भन्ने निर्णय गर्न चारवटा गेटहरू प्रयोग गर्नुहोस्
चार प्रमाण गेटहरू बन्द हुँदा KGB110A छोटो सूचीमा पर्दछ। पहिलो, मोल्ड प्लेटन, खाम, मोटाई दायरा र आन्दोलन फिट हुन्छ। दोस्रो, चयन गरिएको हेडले उपयोगी नियन्त्रण दायराको साथ सकल पेरिसन डेलिभर गर्न सक्छ। तेस्रो, एक्सट्रुजन रिकभरीले वास्तविक सामग्रीको साथ लक्ष्य चक्रलाई समर्थन गर्दछ। चौथो, कारखानाले आवश्यक उपयोगिता र ह्यान्डलिंग आपूर्ति गर्न सक्छ।
160L लेबलले कुनै पनि गेट प्रतिस्थापन गर्न सक्दैन। लामो भाग मोल्ड जाँच असफल हुन सक्छ। एक भारी भाग शट जाँच असफल हुन सक्छ। छोटो चक्रले रिकभरी जाँच असफल हुन सक्छ। सीमित उचाइ भएको कारखाना स्थापना जाँच असफल हुन सक्छ।
उत्पादन र मोल्ड धेरै सानो हुँदा र ठूलो प्लेटफर्मले कुनै उपयोगी क्षमता थप्दैन भने मेसिन दायरा तल सार्नुहोस्। माथि सार्नुहोस् वा अर्को कन्फिगरेसन अनुरोध गर्नुहोस् जब सकल शट, मोल्ड स्पेस वा क्ल्याम्पको माग प्रमाणित दायरा भन्दा बढी हुन्छ। दKGB100B 120L गाइडछेउछाउको तल्लो-दायरा इन्जिनियरिङ जाँचहरू प्रदान गर्दछ।
हस्ताक्षर गरिएको आवश्यकता म्याट्रिक्सको साथ छनौट समाप्त गर्नुहोस्। प्रत्येक रेखाले खरिदकर्ताको इनपुट, प्रस्तावित कन्फिगरेसन र अनुपालन प्रमाणित गर्ने प्रमाणको नाम दिनुपर्छ। अज्ञात वस्तुहरू ब्रोशर धारणाको साथ बदल्नुको सट्टा खुला रहनु पर्छ।
मेसिन मोडेल त्यसपछि उत्पादन फाइल को परिणाम हो। त्यो अर्डरले मोल्ड डिजाइनर, मेसिन निर्माणकर्ता र खरिदकर्तालाई तथ्यहरूको एक सेट दिन्छ।
बारम्बार सोधिने प्रश्नहरू
KGB110A 160L ब्लो मोल्डिङ मेसिन कुन उत्पादनको लागि हो?
Kinggle को उत्पादन पृष्ठले ब्यारेल, फर्निचर, फ्लोट्स, पोन्टुन, खेलौना, अटो पार्ट्स र ट्राफिक अवरोधहरू सूचीबद्ध गर्दछ। यी आवेदन परिवारहरू हुन्। विशिष्ट उत्पादनलाई अझै पनि मोल्ड फिट, ग्रस पेरिसन मास, क्ल्याम्पको माग, सामग्री, चिसो र हटाउने जाँचहरू आवश्यक पर्दछ।
मैले भौतिक नमूना र रेखाचित्र किन पठाउनुपर्छ?
रेखाचित्रले अनुमोदित ज्यामिति परिभाषित गर्दछ, जबकि नमूनाले इन्जिनियरिङ टोलीलाई वजन, विभाजन रेखा, ट्रिम, पर्खाल वितरण र ह्यान्डलिङ निरीक्षण गर्न मद्दत गर्दछ। सम्भव हुँदा दुवै प्रयोग गर्नुहोस्। रेखाचित्र र लिखित परीक्षणहरूले हालको डिजाइन भन्दा नमूना फरक भएमा नियन्त्रण गर्नुपर्छ।
के 320 pcs/h KGB110A को उत्पादन उत्पादन हो?
न। KGB110A पृष्ठले 320 pcs/h लाई सुक्खा चक्रको रूपमा लेबल गर्दछ। स्वीकृत आउटपुटमा उत्पादन मोल्ड र रालको साथ एक्सट्रुजन रिकभरी, पेरिसन गठन, ब्लोइङ, कूलिंग, टेक-आउट, ट्रिमिङ, अस्वीकार र गणना स्टपहरू समावेश हुनुपर्छ।
KGB110A मा 15 kg समाप्त PE भाग चल्न सक्छ?
सार्वजनिक तालिकाले PE संचयक-वजन सन्दर्भको रूपमा 9(15) kg देखाउँछ, समाप्त-उत्पादन क्षमता होइन। ग्रस पेरिसन मासले उत्पादन र सबै फ्ल्यास वा ट्रिम समावेश गर्दछ। चयन गरिएको हेड, राल आधार र अपरेटिङ मार्जिन पुष्टि गर्नुहोस्, त्यसपछि उत्पादन परीक्षणमा परिणाम प्रमाणित गर्नुहोस्।
के मानक KGB110A ले बहु-तह उत्पादनहरू बनाउँछ?
उत्पादन विवरणले एकल-तह र बहु-तह समाधानहरू उल्लेख गर्दछ, जबकि सार्वजनिक तालिकाले एउटा स्क्रू र एउटा एक्स्ट्रुडर मोटरलाई सूचीबद्ध गर्दछ। बहु-तह परियोजनालाई छुट्टै पिघल-पथ रेखाचित्र, एक्स्ट्रुडर सूची, हेड कन्फिगरेसन, तह-अनुपात दायरा र संशोधित उपयोगिता पाना चाहिन्छ।
KGB110A अनुसन्धानमा के समावेश गर्नुपर्छ?
उत्पादन रेखाचित्र, नमूना फोटोहरू, आयामहरू, शुद्ध वजन, भित्ता नक्सा, राल, ट्रिम अनुमान, गुणस्तर परीक्षण, स्वीकृत उत्पादन लक्ष्य, मोल्ड डाटा र कारखाना उपयोगिताहरू पठाउनुहोस्। किङ्गलले त्यसपछि टाउको, मोल्ड स्पेस, बाहिर निकाल्ने व्यवस्था र स्वीकृति योजना पुष्टि गर्न सक्छ।
उत्पादन प्रमाण पठाउनुहोस्, भोल्युम मात्र होइन
नमूना फाइल, मोल्ड जानकारी, उत्पादन लक्ष्य र बिरुवा अवस्थाहरू Kinggle सँग साझेदारी गर्नुहोस्। परियोजना टोलीले ती तथ्यहरूलाई KGB110A कन्फिगरेसन पुष्टि गर्न र उत्पादनमा आधारित परीक्षण परिभाषित गर्न प्रयोग गर्न सक्छ।
KGB110A कन्फिगरेसन समीक्षा अनुरोध गर्नुहोस्स्रोत र समीक्षा आधार
- Kinggle, 160L एकमुलेट ब्लो मोल्डिङ मेसिन, मोडेल KGB110A। उत्पादन स्थिति, विशिष्टता र उल्लेखित अनुप्रयोगहरू, सेप्टेम्बर 15, 2026 मा जाँच गरियो।
- Kinggle बिक्री प्रक्रिया। उत्पादन-जानकारी अनुरोध र भनिएको निरीक्षण कार्यप्रवाह, सेप्टेम्बर 15, 2026 मा जाँच गरियो।
- Moog DigiPack III निर्देशन पुस्तिका Kinggle द्वारा होस्ट गरिएको। भण्डारण गरिएका उत्पादन फाइलहरू र संचायक वा निरन्तर मेसिनहरूको लागि प्रोग्राम गरिएको भित्ता-मोटाई नियन्त्रण।
- EUROMAP 46.2, एक्स्ट्रुजन ब्लो मोल्डिङ मेसिनहरू, उत्पादन सम्बन्धित ऊर्जा खपतको निर्धारण। संस्करण १.०, जनवरी २०१४।
सम्पादकीय नोट:Kinggle यस गाइडको निर्माता र प्रकाशक हो। उत्पादन डेटा पहिलो-पक्ष प्रकाशित जानकारी रूपमा प्रस्तुत गरिएको छ। हस्ताक्षर गरिएको परियोजना विशिष्टता र साक्षी परीक्षणले अर्डर गरिएको मेसिनलाई नियन्त्रण गर्नुपर्छ।