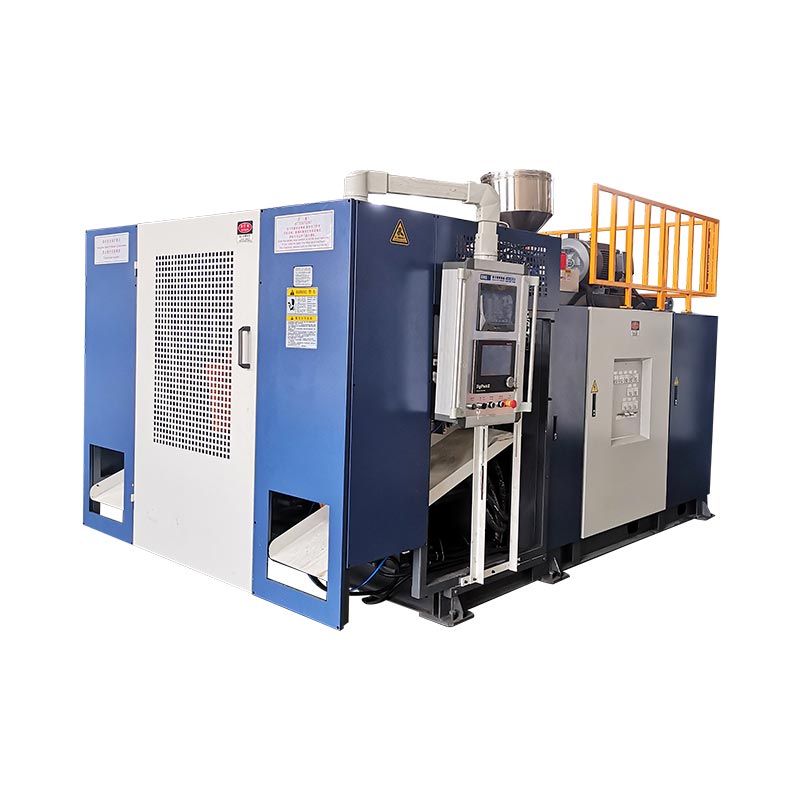
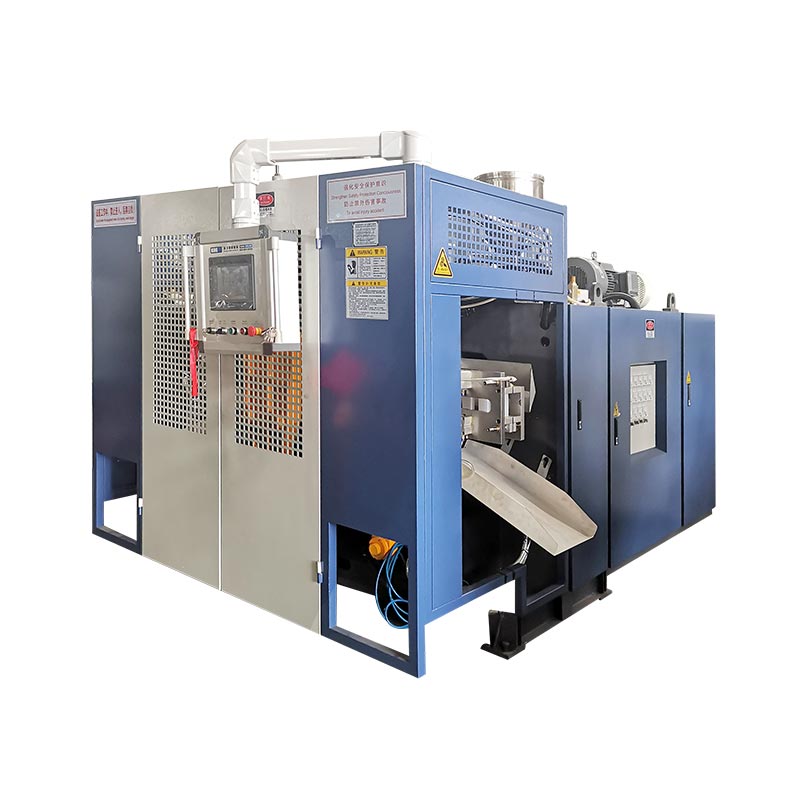
KGB200L/LP 220L डबल-रिंग रासायनिक ड्रमहरूको लागि Kinggle को 250L-वर्ग एक्युमुलेटर ब्लो मोल्डिङ प्लेटफर्म हो। काम गर्ने परियोजनालाई मोल्डिङ मेसिनभन्दा बढी चाहिन्छ। यसलाई अनुमोदित ड्रम स्पेसिफिकेशन, मिल्दो HMWHDPE, मोल्ड र कुलिङ डिजाइन, पेरिसन प्रोग्राम, टेक-आउट र डिफ्ल्याशिङ, चुहावट परीक्षण, ट्रेस गर्न मिल्ने गुणस्तर जाँच र कारखाना स्वीकृति योजना पनि चाहिन्छ।
एक रासायनिक ड्रम लाइन समाप्त प्याकेज पछाडिबाट योजना हुनुपर्छ। ड्रमले इच्छित सामग्रीहरू समात्नु पर्छ। यो परिभाषित ह्यान्डलिंग र यातायात परीक्षणहरू बाँच्नुपर्छ। यसको बन्द, पर्खाल नक्सा र उत्पादन रेकर्डहरू नियन्त्रणमा रहनुपर्छ। एक्लै द्रुत सुख्खा चक्रले ती चीजहरू मध्ये कुनै पनि प्रमाणित गर्दैन।
यो गाइडले पूर्ण सेल मार्फत एउटा ड्रमलाई पछ्याउँछ। यसले प्रकाशित मेसिन डाटालाई परियोजना इनपुटहरूबाट अलग गर्छ। यसले उत्पादन परीक्षणको क्रममा कुन नतिजाहरू प्रमाणित गरिनुपर्छ भनेर पनि देखाउँछ।

- ड्रम रेखाचित्र, बन्द, सामग्री, शुद्ध वजन र भित्ता नक्सा फ्रिज गर्नुहोस्।
- सकल पारिसन मास मा समाप्त वजन रूपान्तरण, सबै ट्रिम सहित।
- हेड, पेरिसन प्रोग्राम, मोल्ड र कूलिङलाई महत्वपूर्ण क्षेत्रहरूमा मिलाउनुहोस्।
- चक्रको भागको रूपमा ह्यान्डलिंग, डिफ्ल्याशिङ र निरीक्षण परिभाषित गर्नुहोस्।
- अनुमोदित राल, उत्पादन सेटिङहरू र मापन योग्य पास मापदण्डको साथ लाइन स्वीकार गर्नुहोस्।
के एक पूर्ण 220L रासायनिक ड्रम सेल वास्तवमा समावेश छ
मेसिनले खोक्रो शरीर बनाउँछ। सेलले दोहोर्याउन मिल्ने, स्वीकृत ड्रमहरू बनाउँछ। त्यो भिन्नताले खरिद सूची परिवर्तन गर्दछ। यसले इन्जिनियरिङका क्रममा सोधिएका प्रश्नहरूलाई पनि परिवर्तन गर्छ।
अपस्ट्रिम उपकरणहरूमा राल भण्डारण, कन्भेइङ, सुकाउने वा मिश्रण समावेश हुन सक्छ जब सूत्रीकरण आवश्यक पर्दछ। रङ र additive dosing लाई नियन्त्रित रेसिपी चाहिन्छ। Regrind लाई परिभाषित स्रोत, कण अवस्था र अनुमत अनुपात चाहिन्छ। यी वस्तुहरूले एक्स्ट्रुडरमा के पुग्छ भनेर निर्धारण गर्दछ। एक अस्थिर फीड एक स्थिर parison उत्पादन गर्न सक्दैन।
कोर सेलमा एक्स्ट्रुडर प्रणाली, एक्युमुलेटर हेड, क्ल्याम्पिङ युनिट, मोल्ड, ब्लो पिन वा तल्लो-ब्लोइङ व्यवस्था, हाइड्रोलिक प्रणाली र नियन्त्रणहरू समावेश छन्। Kinggle कोKGB200L/LP उत्पादन पृष्ठयसको प्रकाशित विवरणमा MOOG 100 मोटाई कन्ट्रोलर, रोबोट आर्म र बटम ब्लोइङ प्रणाली पनि सूचीबद्ध गर्दछ। अन्तिम अर्डरले सही आपूर्ति संस्करणहरू पहिचान गर्नुपर्छ।
मोल्ड खुल्दा डाउनस्ट्रीम काम सुरु हुन्छ। तातो ड्रम नियन्त्रित हटाउन आवश्यक छ। माथि र तल्लो फ्ल्यास सील सतहहरूलाई हानि नगरी काट्नु पर्छ। ओपनिङलाई मेसिन वा फिनिशिङको आवश्यकता पर्न सक्छ। क्लोजरहरूलाई फिटिंग आवश्यक हुन सक्छ। प्रत्येक स्वीकृत ड्रमलाई त्यसपछि सहमत आयाम, वजन, पर्खाल र चुहावट जाँचहरू आवश्यक पर्दछ।
कूलिङ उपकरण, कम्प्रेस्ड हावा, सामग्री ह्यान्डलिङ, ट्रिम सङ्कलन र सुरक्षित पहुँच यस सेल वरपर बस्छन्। प्रयोगशाला वा गुणस्तर क्षेत्र यसको बाहिर बस्न सक्छ। त्यो क्षेत्रले लामो परीक्षणहरू, राखिएका नमूनाहरू र रेकर्ड समीक्षाहरू ह्यान्डल गर्दछ।
पूर्ण दायराले प्रत्येक सीमालाई पनि नाम दिन्छ। मोल्ड चिलर कसले आपूर्ति गर्छ? कसले कम्प्रेसर र रिसिभर प्रदान गर्दछ? रोबोट गार्डिङ कसले जोड्छ? चुहावट परीक्षक कसले आपूर्ति गर्छ? यदि सीमाको कुनै मालिक छैन भने, यो प्रायः स्टार्टअप ढिलाइ हुन्छ।
अन्तिम कन्फिगरेसन चयन गर्नु अघि ड्रम विशिष्टता लक गर्नुहोस्
वाक्यांश "220 लिटर ड्रम" पूर्ण विनिर्देश होइन। दुई ड्रमले नाममात्र भोल्युम साझा गर्न सक्छ तर फरक प्रक्रिया अवस्थाहरू चाहिन्छ। बन्द-हेड डबल-रिङ ड्रममा ओपन-हेड डिजाइनबाट फरक घाँटी र ह्यान्डलिंग क्षेत्रहरू हुन्छन्। बन्द प्रणाली, सामग्री र यातायात मार्गले पनि परीक्षणलाई असर गर्छ।
एक नियन्त्रित रेखाचित्र संग सुरु गर्नुहोस्। समग्र आयामहरू, नाममात्र र पूर्ण क्षमता, खुल्ने, बन्द गर्ने विवरणहरू, चाइमहरू, घण्टीहरू, ह्यान्डलहरू र लेबल क्षेत्रहरू समावेश गर्नुहोस्। विभाजन रेखा र पिन्च-अफ चिन्ह लगाउनुहोस्। फिलिंग, प्यालेटाइजिङ, स्ट्याकिंग वा क्याप फिटलाई असर गर्ने प्रत्येक आयाम पहिचान गर्नुहोस्।
एक नम्बर गरिएको पर्खाल-मोटाई नक्सा थप्नुहोस्। नक्साले माथिल्लो घण्टी, काँध, साइडवाल, तल्लो घण्टी, आधार, घाँटी र पिन्च क्षेत्रहरू कभर गर्नुपर्छ। एक औसत पर्खाल नम्बरले कसरी राल वितरण गरिन्छ भनेर देखाउन सक्दैन। Kinggle को पृष्ठले यसको प्रकाशित 200L अनुप्रयोगको लागि 3.5 देखि 4 mm सूचीबद्ध गर्दछ। यसलाई पृष्ठ-विशिष्ट सन्दर्भको रूपमा प्रयोग गर्नुहोस्, अनुमोदित पर्खाल नक्साको विकल्पको रूपमा होइन।
नेट मोल्डेड वजन रेकर्ड गर्नुहोस्। छुट्टै जम्मा गरिएका बन्दहरू समावेश नगर्नुहोस्। त्यसपछि माथिल्लो फ्ल्यास, तल्लो पुच्छर, घाँटी स्क्र्याप र अन्य कुनै पनि ट्रिम गरिएको सामग्री अनुमान गर्नुहोस्। यसले सकल पारिसन लक्ष्य सिर्जना गर्दछ। 12 किलोग्राम समाप्त ड्रमलाई 12 किलोग्राम भन्दा माथिको शट चाहिन्छ किनभने प्रक्रियाले हटाउन सकिने सामग्री पनि बनाउनु पर्छ।
अभिप्रेत सामग्री फाइलमा सम्बन्धित छ। घनत्व, चिपचिपापन, भर्ने तापमान, वाष्प दबाब, रासायनिक अनुकूलता आवश्यकताहरू र अपेक्षित भण्डारण समय थप्नुहोस्। ड्रमले विनियमित खतरनाक सामानहरू बोक्ने छ कि छैन भनेर खरिदकर्ताले पनि बताउनु पर्छ। त्यो जवाफले प्रमाणीकरण मार्ग परिवर्तन गर्छ।
Kinggle कोबिक्री प्रक्रियाफोटो, रेखाचित्र, वजन, साइज, सामग्री, मोटाई, दैनिक उत्पादन र रासायनिक प्रतिरोधको लागि सोध्छ। ती इनपुटहरू एक संशोधन-नियन्त्रित ड्रम डोजियर हुनुपर्छ। उद्धरण, मोल्ड डिजाइन र स्वीकृति योजना सबै एउटै संशोधनमा इंगित गर्नुपर्छ।
KGB200L/LP प्रकाशित डाटालाई एक मिल्दो सेटको रूपमा पढ्नुहोस्
KGB200L/LP पृष्ठले उपयोगी सुरुवाती खाम प्रदान गर्दछ। यसले 250L अधिकतम कन्टेनर वर्ग, 39 t मेसिन र एक निश्चित खुला बन्द व्यवस्था पहिचान गर्दछ। यसले 760 kN क्ल्याम्पिङ फोर्स, 1300 x 1500 मिमी प्लेट र 1100 x 1700 मिमी अधिकतम मोल्ड साइज पनि सूचीबद्ध गर्दछ।
सार्वजनिक बाहिर निकाल्ने तालिकाले 32 L/D अनुपातको साथ दुई 100 मिमी स्क्रू देखाउँछ। प्रकाशित HDPE पिघलने क्षमता 180 kg/h प्रति स्क्रू हो। तालिकाले 25 L एक्युमुलेटर र 18 kg PE संचयक-वजन सन्दर्भ पनि सूचीबद्ध गर्दछ। यी मेसिन-पृष्ठ मानहरू हुन्। तिनीहरूले मिलान परीक्षण बिना एक विशेष ड्रम, राल वा चक्र प्रमाणित गर्दैनन्।
| KGB200L/LP वस्तु प्रकाशित | वेबसाइट मूल्य | के परियोजना अझै जाँच गर्नुपर्छ |
|---|---|---|
| अधिकतम कन्टेनर क्षमता | २५० लि | वास्तविक मोल्ड, शट माग, ज्यामिति र हटाउने मार्ग |
| मेसिनको आकार र वजन | ९.५ x ४.१ x ६.५ मिटर; ३९ टि | सेवा निकासी, आधार, यातायात विभाजन र लिफ्टिंग योजना |
| क्ल्याम्पिङ बल | ७६० kN | अनुमानित क्षेत्र, ब्लो प्रेसर, पिन्च अफ लोड र मार्जिन |
| अधिकतम मोल्ड आकार | 1100 x 1700 मिमी | पूर्ण मोल्ड खाम, नली, मनिफोल्ड र चल्ने भागहरू |
| मोल्ड मोटाई | 810 देखि 950 मिमी | बन्द मोल्ड स्ट्याक र प्लेटन इन्टरफेस रेखाचित्र |
| स्क्रू र L/D | 100 मिमी x 2; ३२ एल/डी | अर्डर गरिएको तह वास्तुकला, राल ग्रेड र रंग प्रणाली |
| प्रकाशित HDPE पिघल क्षमता | 180 kg/h x 2 | स्वीकृत HMWHDPE सूत्र संग स्थिर उत्पादन |
| संचयक | २५ एल; 18 किलो पीई सन्दर्भ | सकल parison मास, रिजर्व र प्रोग्राम प्रोफाइल |
| हावा उडाउनुहोस् | ०.८ एमपीए; 1.8 m³/मिनेट | आवश्यक हावा गुणस्तर, शिखर प्रवाह, रिसीभर र मेसिनमा दबाब |
| चिसो पानी | ०.३ एमपीए; 120 एल/मिनेट | आपूर्ति तापमान, फिर्ता तापमान, गुणस्तर र गर्मी लोड |
| प्रकाशित शक्ति सन्दर्भ | 70 देखि 80 किलोवाट औसत | मापन सीमा, उत्पादन, सेटिङहरू र उत्पादन राज्य |
पृष्ठले "आउटपुट (ड्राई साइकल)" को रूपमा 300 pcs/h प्रदर्शन गर्दछ। त्यो रासायनिक ड्रमको लागि उत्पादन उत्पादन होइन। यसले ड्राई मेसिन आन्दोलनको सन्दर्भलाई वर्णन गर्दछ। एउटै पृष्ठले यसको रासायनिक-ब्यारेल प्रयोगको लागि प्रति घण्टा 17 देखि 20 ड्रमहरू छुट्टै प्रकाशित गर्दछ। दुबै लेबलहरू अक्षुण्ण राख्नुहोस्।
सही स्वीकृति लक्ष्य आफैमा कुनै संख्या होइन। यो अनुमोदित उत्पादन अवस्था अन्तर्गत प्रति सहमत ड्रम स्वीकार गरिन्छ। दौडमा एक्सट्रुजन, ब्लोइङ, कूलिङ, टेक-आउट, ट्रिमिङ, निरीक्षण र गणना गरिएका स्टपहरू समावेश हुनुपर्छ।
जडान गरिएका समूहहरूमा डाटा पढ्नुहोस्। मोल्ड आयामहरू खोल्ने स्ट्रोक र हटाउने मार्गसँग सम्बन्धित छन्। एक्युमुलेटर मास सकल शट मास र रालसँग सम्बन्धित छ। हावाको प्रवाह मेसिनमा दबाबसँग सम्बन्धित छ। एकल ठूलो मानले सेलमा अन्यत्र कमजोर मिलानको लागि क्षतिपूर्ति गर्न सक्दैन।
किन /LP प्रत्यय उद्धरणबाट हराउनु हुँदैन
Kinggle हाल दुई सम्बन्धित उत्पादन पृष्ठहरू प्रकाशित गर्दछ। एउटाले KGB200L/LP विशेषीकृत रासायनिक ब्यारेल प्लेटफर्मको नाम राख्छ। अन्य नामहरू KGB200L 220 लिटर प्लास्टिक ड्रम मेसिन। तिनीहरूको साझा 250L वर्गले मोडेल नामहरू विनिमेय बनाउँदैन।
KGB200L/LP पृष्ठले 39 t मेसिन र दुई 100 मिमी स्क्रूहरू सूचीबद्ध गर्दछ। यसको विवरण डबल-लेयर एक्युमुलेटर हेडमा केन्द्रित हुन्छ। KGB200L पृष्ठले 36 t मेसिन र एउटा 120 mm स्क्रू सूचीबद्ध गर्दछ। यसले HDPE को लागि 320 kg/h प्रकाशित गर्छ। दुबै पृष्ठहरूले एउटै फराकिलो मोल्ड खाम र 760 kN क्ल्याम्प सन्दर्भ देखाउँछन्।
त्यो भिन्नताले वास्तुकलालाई संकेत गर्छ, क्षमता मात्र होइन। दुई-एक्सट्रूडर लेआउटले अर्डर गरिएको तह संरचना वा सामग्री विभाजनलाई समर्थन गर्न सक्छ। एकल-एक्सट्रूडर लेआउटले फरक पिघलने मार्ग सेवा गर्दछ। प्रत्येक तहको सही प्रकार्यलाई अझै पनि लिखित प्रक्रिया रेखाचित्र चाहिन्छ। कहिले पनि मान्नु हुँदैन कि दुई एक्स्ट्रुडरहरूले स्वचालित रूपमा आवश्यक बाधा, पुन: प्रयोग गरिएको-सामग्री संरचना वा रंग व्यवस्था सिर्जना गर्दछ।
KGB200L/LP सार्वजनिक स्थिति
विशेष 220L डबल-रिंग रासायनिक ड्रम प्लेटफर्म। पृष्ठले दुई 100 मिमी स्क्रू, एक डबल-लेयर हेड विवरण र 39 t मेसिनको वजन सूचीबद्ध गर्दछ।
KGB200L सार्वजनिक स्थिति
220 लिटर प्लास्टिक ड्रम मेसिन। पृष्ठले एउटा १२० एमएम स्क्रू, ३२० केजी/घण्टा एचडीपीई पग्लने क्षमता र ३६ टी मेसिनको तौललाई सूचीबद्ध गर्दछ।
खरिद आदेशमा पूर्ण मोडेल, संशोधन र कन्फिगरेसन समावेश हुनुपर्छ। प्रक्रिया-प्रवाह रेखाचित्र संलग्न गर्नुहोस्। प्रत्येक एक्स्ट्रुडर, मोटर, स्क्रू, हेड पासेज र नियन्त्रक सूचीबद्ध गर्नुहोस्। कुन सामग्रीले प्रत्येक खण्डलाई फिड गर्छ देखाउनुहोस्। यदि तह अनुपात नियन्त्रण गरिएको छ भने, यसको कार्य दायरा र प्रमाणीकरण विधि परिभाषित गर्नुहोस्।
यो नियन्त्रणले दुवै पक्षलाई सुरक्षित गर्दछ। खरिदकर्ताले इच्छित वास्तुकला प्राप्त गर्दछ। आपूर्तिकर्ताले स्थिर प्राविधिक लक्ष्य प्राप्त गर्दछ। यसले स्पेयर-पार्ट्स सूचीहरू, विद्युतीय रेखाचित्रहरू र अपरेटर प्रशिक्षणलाई स्थापित मेसिनसँग पङ्क्तिबद्ध राख्छ।
HMWHDPE लाई उत्पादन इनपुटको रूपमा नियन्त्रण गर्नुहोस्, जेनेरिक लेबल होइन
Kinggle को आवेदन सन्दर्भ नाम HMWHDPE। एक्रोनिमले उच्च आणविक वजन उच्च घनत्व पोलिथिलीन वर्णन गर्दछ। यसले एक सटीक ग्रेड पहिचान गर्दैन। ड्रम प्रदर्शन चयन गरिएको राल, सूत्रीकरण, प्रशोधन इतिहास र प्याकेज डिजाइन मा निर्भर गर्दछ।
स्वीकृत सामग्री फाइलमा आपूर्तिकर्ताको नाम र ग्रेड हुनुपर्छ। सामग्री डेटा पाना, रङ मास्टरब्याच, additives र परिवर्तन-नियन्त्रण नियमहरू थप्नुहोस्। कसरी आगमन चिट्ठाहरू पहिचान गरियो रेकर्ड गर्नुहोस्। यदि वैकल्पिक ग्रेडलाई अनुमति दिइएको छ भने, यो सामान्य उत्पादनमा प्रवेश गर्नु अघि अनुमोदन परीक्षणको अवस्थालाई बताउनुहोस्।
Regrind को आफ्नै नियम चाहिन्छ। प्रयोग पछि पुन: प्रयोग गरिएको सामग्रीबाट सफा इन-प्रक्रिया ट्रिम अलग गर्नुहोस्। अनुमति दिइएको स्रोत, तयारी, कण आकार, भण्डारण र मिश्रण अनुपात परिभाषित गर्नुहोस्। ग्राइन्डर वा कन्वेयर बन्द हुँदा अपरेटरहरूले कसरी प्रतिक्रिया दिन्छन् रेकर्ड गर्नुहोस्। यदि वास्तविक फिड स्ट्रिम नियन्त्रण गरिएको छैन भने रेसिपी स्क्रिनमा प्रतिशतको कम मूल्य हुन्छ।
ओसिलो, प्रदूषण र जरिवानाले खाना वा सतहको गुणस्तरमा बाधा पुर्याउन सक्छ। सामग्रीको तापक्रम र बल्क व्यवहारले पनि रिकभरी परिवर्तन गर्न सक्छ। उत्पादन परीक्षणको समयमा वास्तविक प्रणाली निरीक्षण गर्नुहोस्। रालले इच्छित हपर, ब्लेंडर, कन्वेयर र रिग्राइन्ड लुप मार्फत यात्रा गर्नुपर्छ।
यदि ड्रमले रसायन बोक्ने छ भने, अनुकूलता समाप्त प्याकेज कार्यक्रमसँग सम्बन्धित छ। मोल्डिङ मेसिन आफैले अनुकूलता स्थापित गर्न सक्दैन। अभिप्रेत पदार्थ, भण्डारण अवधि, वातावरणीय जोखिम र लागू नियमहरूले प्रमाण निर्धारण गर्दछ।
भौतिक परिवर्तनले पग्लिने शक्ति र ढिलाइलाई परिवर्तन गर्न सक्छ। यसले कसरी पेरिसन घण्टी र कुनाहरू वरिपरि फैलिएको परिवर्तन गर्न सक्छ। त्यसैले भौतिक स्वीकृति रparison प्रोग्रामिंगछुट्टाछुट्टै आयोजनाको रूपमा व्यवस्थापन गर्नु हुँदैन।
रिंगहरू, काँधहरू, आधार र बन्दहरू वरिपरि पेरिसन बनाउनुहोस्
ठूलो ड्रम समान रूपमा फैलिएको छैन। काँध मोल्डको एक भाग माथि यात्रा गर्दछ। तल्लो कुना अर्को माथि जान्छ। घण्टीहरू, आधार सम्पर्क र घाँटी क्षेत्रहरू प्रत्येकले विभिन्न सामग्रीको लागि पेरिसन सोध्छन्। एक डाइ ग्यापले हरेक क्षेत्रलाई समान रूपमा सेवा दिन सक्दैन।
मास संग सुरु गर्नुहोस्। समाप्त ड्रम, शीर्ष फ्ल्यास, तल फ्ल्यास, गर्दन स्क्र्याप र अन्य ट्रिम थप्नुहोस्। यो सकल पारिसन मास हो। यसलाई अनुमोदित राल आधार अन्तर्गत अर्डर गरिएको संचयक क्षमतासँग तुलना गर्नुहोस्। प्रकाशित अधिकतम ठ्याक्कै मिलाउनुको सट्टा इन्जिनियरिङ रिजर्भ छोड्नुहोस्।
समाप्त ड्रम मास + शीर्ष फ्ल्यास + तल पुच्छर + गर्दन वा ह्यान्डल स्क्र्याप + अन्य ट्रिम गरिएको सामग्री
अर्को, यसको लम्बाइ संग parison नक्सा। अनुमोदित ड्रमबाट नम्बर गरिएको पर्खाल नक्सा प्रयोग गर्नुहोस्। प्रत्येक महत्वपूर्ण ड्रम स्थानलाई parison कार्यक्रमको स्थितिमा जडान गर्नुहोस्। पहिलो प्रोफाइल केवल एक सुरूवात नुस्खा हो। उत्पादन परीक्षणले यसलाई मापन गरिएको पर्खाल परिणामहरूबाट अद्यावधिक गर्नुपर्छ।
डबल-रिंग क्षेत्रहरू हेर्नुहोस्। धेरै थोरै सामग्रीले स्थानीय पर्खाल कम गर्न वा रिंग ज्यामिति परिवर्तन गर्न सक्छ। धेरैले वजन, चिसो समय र फ्ल्यास बढाउन सक्छ। घाँटी र क्लोजरहरूलाई स्थिर ज्यामिति चाहिन्छ। आधारलाई सम्पर्क र प्रभाव प्रदर्शनको लागि पर्याप्त सामग्री चाहिन्छ। यी मध्ये कुनै पनि लक्ष्य सम्पूर्ण ड्रमलाई भारी बनाएर समाधान हुँदैन।
एक्युमुलेटर डिस्चार्ज पनि महत्त्वपूर्ण छ। parison एक नियन्त्रित समय भित्र मोल्ड प्रविष्ट गर्नुपर्छ। पिघल तापमान, डिस्चार्ज गति, डाइ-गैप गति र मोल्ड क्लोज टाइमिंग अन्तरक्रिया। यदि पेरिसन धेरै लामो झुण्डिएको छ भने, मोल्ड बन्द हुनु अघि सागले पर्खालको नक्सा परिवर्तन गर्दछ।

संशोधन नम्बरको साथ अन्तिम प्रोफाइल भण्डार गर्नुहोस्। डाइ टूलिङ, राल, तापमान सेटपोइन्ट, डिस्चार्ज समय र नमूना पर्खाल नक्शा रेकर्ड गर्नुहोस्। ती सर्तहरू बिना प्रोफाइल पुन: उत्पादन गर्न गाह्रो छ।
ड्रम मोल्ड र कूलिंग सर्किटलाई एक डिजाइन निर्णयको रूपमा व्यवहार गर्नुहोस्
सार्वजनिक मोल्ड खाम केवल एक फिट जाँच हो। यसले प्रमाणित गर्दैन कि मोल्ड समान रूपमा चिसो हुनेछ, ड्रम छोड्नुहोस् वा रोबोट खाली गर्नुहोस्। पूर्ण मोल्ड विधानसभा समीक्षा गर्नुहोस्। मेनिफोल्डहरू, होज बेन्डहरू, ब्लो हार्डवेयर, मुभिङ इन्सर्टहरू, पिन्च ब्लकहरू र लिफ्टिङ पोइन्टहरू समावेश गर्नुहोस्।
विभाजन रेखा र पिन्च-अफले भारी पेरिसन व्यवस्थापन गर्नुपर्छ। अत्यधिक सामाग्री फसाउन बिना काट लगातार सील गर्नुपर्छ। फ्ल्यास पकेटहरूलाई अपेक्षित मासको लागि कोठा चाहिन्छ। घाँटी र तल्लो झटका विवरणहरू ड्रम रेखाचित्र र डाउनस्ट्रीम परिष्करण विधिसँग मेल खानुपर्छ।
कूलिंगले ड्रमको थर्मल लोडलाई पछ्याउनु पर्छ। घण्टी र बाक्लो ट्रान्जिसनले तातो समात्न सक्छ। फराकिलो साइडवालहरू हटाउने क्रममा विकृत हुन सक्छ। आधार र बन्द क्षेत्रहरूलाई कडा तापक्रम नियन्त्रण आवश्यक हुन सक्छ। सम्पूर्ण मोल्डको लागि एक साधारण सर्किट प्रयोग गर्नुको सट्टा यी आवश्यकताहरू वरिपरि च्यानलहरू डिजाइन गर्नुहोस्।
मोल्डलाई नामित कूलिङ जोनहरूमा विभाजन गर्नुहोस्। प्रत्येक क्षेत्रलाई लक्षित प्रवाह र इनलेट अवस्था दिनुहोस्। पहुँचयोग्य जडानहरू र फ्लशिंग योजना प्रदान गर्नुहोस्। परीक्षणको समयमा, रेकर्ड आपूर्ति र फिर्ता तापमान। एक्लै प्रेसर रिडिङले ताप प्रत्येक सर्किट छोड्दै छ कि छैन भनेर देखाउन सक्दैन।
हटाउने तापमान चक्रको भाग हो। ड्रम अझै नरम हुँदा प्रारम्भिक रिलीजले उत्पादन बढाउन सक्छ। रोबोट, कन्वेयर वा अपरेटरले त्यसपछि घण्टी वा सील सतहहरू विकृत गर्न सक्छ। आयामी र कार्यात्मक प्रमाणको साथ सुरक्षित हटाउने अवस्था परिभाषित गर्नुहोस्।
Kinggle पृष्ठले 0.3 MPa र 120 L/min लाई मेसिन कूलिङ-वाटर सन्दर्भको रूपमा सूचीबद्ध गर्दछ। यी मानहरूले जडानलाई आकार दिन मद्दत गर्छ। तिनीहरू पूर्ण चिलर विशिष्टता होइनन्। अन्तिम कूलिङ प्याकेजलाई पानीको तापक्रम, परिवेशको डिजाइन अवस्था, मोल्ड तातो लोड, मेसिनको ताप लोड, प्रवाह स्थिरता र पानीको गुणस्तर चाहिन्छ।
प्रयोग गर्नुहोस्एक्सट्रुजन ब्लो मोल्डिंग मोल्ड डिजाइन गाइडभेन्टिङ्ग, पिन्च-अफ, कूलिङ र रिलिजको समीक्षा गर्न। स्वीकृत मोल्ड रेखाचित्रलाई मेसिन लेआउटको रूपमा उही प्राविधिक फाइलमा राख्नुहोस्।
साइकल भित्र टेक-आउट, डिफ्ल्याशिङ र लीक परीक्षणको योजना बनाउनुहोस्
मोल्ड खोल्दा मोल्डिङ चक्र समाप्त हुँदैन। ठूलो ड्रमलाई अझै पनि सुरक्षित हटाउने र नियन्त्रित परिष्करण चाहिन्छ। यी चरणहरू वास्तविक आउटपुट सीमा बन्न सक्छन् यदि तिनीहरू मेशिन निर्माण पछि थपिएका छन्।
टेक-आउटको साथ सुरु गर्नुहोस्। पकड स्थान, ड्रम तापमान, पेलोड र आन्दोलन मार्ग परिभाषित गर्नुहोस्। रोबोटले मोल्ड, गार्डिङ र ब्लो हार्डवेयर खाली गर्नुपर्छ। यसको पकडले न्यानो औंठीलाई कुचल्नु हुँदैन वा लेबल प्यानललाई चिन्ह लगाउनु हुँदैन। ह्यान्डअफ पोइन्टले अनियन्त्रित रोलिङ बिना ड्रमलाई समर्थन गर्नुपर्छ।
अर्को, प्रत्येक कट नक्सा। शीर्ष फ्ल्यास, तल्लो पुच्छर र घाँटी सामग्रीलाई विभिन्न उपकरणहरू आवश्यक हुन सक्छ। बन्द अनुहारहरू र महत्वपूर्ण आयामहरू सुरक्षित गर्नुहोस्। भुइँ मलबे संग मिश्रण बिना ट्रिम सङ्कलन। यदि सफा ट्रिम प्रक्रियामा फर्कन्छ भने, ग्राइन्डर र ब्लेंडरमा मार्ग देखाउनुहोस्।
चुहावट परीक्षणलाई लिखित सीमा चाहिन्छ। परीक्षण गरिएको ओपनिङ, बन्द अवस्था, दबाब वा भ्याकुम विधि, स्थिरीकरण समय, परीक्षण समय र अस्वीकार थ्रेसहोल्ड परिभाषित गर्नुहोस्। असफलता पछि के हुन्छ भनेर पनि परिभाषित गर्नुहोस्। अस्वीकृत ड्रम यसको गुहा, टाइम विन्डो र प्रक्रिया रेकर्डमा ट्रेस योग्य रहनु पर्छ।
| स्टेशन | इनपुट | आउटपुट | कब्जा गर्न प्रमाण |
|---|---|---|---|
| रोबोट टेक आउट | तातो ढालिएको ड्रम | ट्रिम स्टेशनमा समर्थित ड्रम | क्लियरेन्स, पकड अंक, चक्र समय र दोहोर्याउने योग्यता |
| डिफ्ल्याश गर्दै | प्रक्रिया ट्रिम संग ड्रम | समाप्त किनारहरू सफा गर्नुहोस् | गुणस्तर, ड्रम क्षति र ट्रिम मास काट्नुहोस् |
| उद्घाटन समाप्त | ढालिएको गर्दन | बन्द-तयार इन्टरफेसहरू | आयाम, सतह र गेज परिणामहरू |
| लीक परीक्षण | समाप्त ड्रम र परीक्षण बन्द | पास वा ट्रेसेबल अस्वीकार | नुस्खा, परिणाम, साधन आईडी र टाइमस्ट्याम्प |
| अन्तिम निरीक्षण | परीक्षण ड्रम | स्वीकृत उत्पादन वा नियन्त्रित अस्वीकार | वजन, पर्खाल नक्शा, आयाम र उपस्थिति |
कारखाना परीक्षणको समयमा प्रत्येक स्टेशनको समय। मोल्डिङ मेसिनले पर्खन सक्छ किनभने टेक-आउट मार्ग लामो छ वा ट्रिम स्टेशन भरिएको छ। ती ढिलाइहरू स्वीकृत आउटपुटमा पर्दछन्। तिनीहरू सुक्खा-चक्र नम्बर पछाडि लुकाउनु हुँदैन।
संयुक्त राष्ट्र प्याकेजिङ अनुमोदनबाट अलग मिसिन क्षमता
किङ्गलको उत्पादन पृष्ठले बताउँछ कि प्रकाशित अनुप्रयोगबाट ड्रमहरू 3 मिटर ड्रप परीक्षण पास गर्न र संयुक्त राष्ट्र प्रमाणीकरण पूरा गर्न सक्छ। उक्त दाबीलाई उल्लेखित आवेदनसँग जोड्नुहोस्। प्रत्येक ड्रम, भरिने पदार्थ वा बजारको ग्यारेन्टीको रूपमा यसलाई पुन: नलेख्नुहोस्।
मेसिनले संयुक्त राष्ट्र प्याकेजिङ्ग चिन्ह दिन सक्दैन। स्वीकृति सान्दर्भिक प्रणाली अन्तर्गत प्याकेजिङ्ग डिजाइन प्रकारमा लागू हुन्छ। समाप्त ड्रम, क्लोजरहरू, सामग्री वा परीक्षण मिडिया, तयारी, कन्डिसन र परीक्षण परिणामहरू सबै महत्त्वपूर्ण छन्। चलिरहेको निर्माण नियन्त्रणहरू डिजाइन पास पछि पनि फरक पर्छन्।
युरोपको लागि संयुक्त राष्ट्र आर्थिक आयोगले प्रकाशित गरेको छसंयुक्त राष्ट्र मोडेल नियमहरू। संशोधन 24 2025 मा प्रकाशित भएको थियो। लागू हुने राष्ट्रिय वा मोडल नियमहरूले विशेष संस्करण प्रयोग गर्न वा आवश्यकताहरू थप्न सक्छ। गन्तव्य बजारको लागि प्राधिकरण, परीक्षण प्रयोगशाला र स्वीकृति मार्ग पुष्टि गर्नुहोस्।
दुई प्रमाण तहहरू बनाउनुहोस्। पहिलो मेशिन कारखाना स्वीकृति परीक्षण हो। यसले प्रमाणित गर्छ कि अर्डर गरिएको सेलले परिभाषित सर्तहरूमा सहमत ड्रम चलाउँछ। दोस्रो प्याकेजिङ डिजाइन-प्रकार परीक्षण हो। यसले लागू कार्यक्रम विरुद्ध समाप्त प्याकेजिङ प्रमाणित गर्दछ। एउटाले अर्कोलाई प्रतिस्थापन गर्दैन।
मेशिन परीक्षणको क्रममा, पछिको परीक्षणलाई समर्थन गर्ने सुविधाहरू मापन गर्नुहोस्। नेट मास, सकल शट मास, भित्ता नक्सा, बन्द आयामहरू, रिंग ज्यामिति, चुहावट परिणाम र प्रक्रिया सेटिङहरू रेकर्ड गर्नुहोस्। लेबल गरिएको नमूनाहरू राख्नुहोस्। यसले प्याकेजिङ्ग परीक्षण टोलीलाई ट्रेस गर्न मिल्ने सुरुवाती लट दिन्छ।
उत्पादन परीक्षण उद्देश्यमा थप विवरणहरूको लागि, Kinggle को अवस्थित प्रयोग गर्नुहोस्रासायनिक ड्रम ड्रप-परीक्षण गाइड। वर्तमान लेखलाई उत्पादन कक्षमा केन्द्रित राख्नुहोस्। त्यो विभाजनले खरीददारहरूलाई मेसिन-एकीकरण उत्तर वा परीक्षण जवाफ फेला पार्न मद्दत गर्दछ जुन एउटै कुरा बोल्ने दुई पृष्ठहरू पढे बिना।
वास्तविक उत्पादन घटनाहरूबाट स्वीकृत आउटपुट गणना गर्नुहोस्
उत्पादन पृष्ठले यसको नाम गरिएको अनुप्रयोगको लागि 17 देखि 20 ड्रम प्रति घण्टा प्रकाशित गर्दछ। यो एक उपयोगी योजना सन्दर्भ हो। यो फरक ड्रमको लागि ग्यारेन्टी दर होइन। वजन, पर्खाल नक्सा, राल, मोल्ड कूलिंग, टेक-आउट र निरीक्षण सबै परिणाम परिवर्तन गर्न सक्नुहुन्छ।
एक समयबद्ध दौड संग सुरु गर्नुहोस्। प्रत्येक मोल्डिङ घटना गणना गर्नुहोस्। त्यसपछि प्रत्येक ड्रमलाई स्वीकृत, अस्वीकार गरिएको वा परीक्षणको लागि पर्खिरहेको रूपमा वर्गीकृत गर्नुहोस्। प्रत्येक स्टप र यसको कारण रेकर्ड गर्नुहोस्। उत्पादनलाई नियन्त्रण गर्ने समान गुणस्तर योजना प्रयोग गर्नुहोस्।
स्वीकृत ड्रमहरू ÷ अवलोकन उत्पादन मिनेट x 60
सकल सामग्री माग पनि गणना गर्नुहोस्। प्रति घण्टा घटनाहरू मोल्ड गरेर सकल पेरिसन मास गुणा गर्नुहोस्। समाप्त ड्रम वजन एक सूची दर द्वारा गुणन नगर्नुहोस्। त्यो सर्टकटले फ्ल्यास, अस्वीकार, स्टार्ट-अप सामग्री र अन्य प्रक्रिया हानिलाई बेवास्ता गर्छ।
सकल parison मास x मोल्डिंग घटनाहरू प्रति घण्टा
पुन: कार्य वा पुन: परीक्षणबाट पहिलो-पास उपज अलग गर्नुहोस्। एउटा ड्रम जसले चुहावट स्टेशनलाई असफल पार्छ र पछि बन्द समायोजन पछि पास हुन्छ घटना लगबाट हराउनु हुँदैन। कारण महत्त्वपूर्ण छ। यसले मोल्डिङ, फिनिशिङ, क्लोजर असेंबली वा परीक्षकलाई संकेत गर्न सक्छ।
चिसोले प्रायः चक्र नियन्त्रण गर्छ। यदि अतिरिक्त केहि सेकेन्डले रिंग ज्यामितिलाई सुरक्षित गर्छ भने, त्यो समय स्वीकृत दरमा पर्दछ। एक छिटो रिलीज जसले अंडाकार गर्दन वा अस्थिर आयामहरू सिर्जना गर्दछ उत्पादकता लाभ होइन।
रिकभरी र डाउनस्ट्रीम ब्यालेन्सलाई उजागर गर्नको लागि पर्याप्त लामो रन प्रयोग गर्नुहोस्। सुरु र अन्त्यमा मेसिन सेटिङहरू रेकर्ड गर्नुहोस्। दचक्र-समय गाइडएक्सट्रुजन रिकभरी, मोल्डिङ, कूलिङ र ह्यान्डलिङलाई कसरी अलग गर्ने भनेर बताउँछ। दऊर्जा गाइडप्रति स्वीकृत ड्रममा पावर र उर्जालाई किन मापन सीमा चाहिन्छ भनेर बताउँछ।
एक उपयोगी अन्तिम KPI सेटमा प्रति घण्टा स्वीकृत ड्रम, पहिलो-पास उपज, सकल किलोग्राम प्रति स्वीकृत ड्रम, ट्रिम किलोग्राम प्रति ड्रम, गणना गरिएको डाउनटाइम र प्रति स्वीकृत ड्रम ऊर्जा समावेश छ। प्रत्येक नम्बरलाई सहमत सुरु र बन्द नियम चाहिन्छ।
शिखर, पहुँच र गर्मी हटाउने वरिपरि कारखाना सीमा योजना
सार्वजनिक मेसिनको आयाम 9.5 x 4.1 x 6.5 m छ। त्यो बक्स स्थापना ठाउँ होइन। अपरेटरहरू, मोल्ड परिवर्तनहरू, प्लेटफार्महरू, क्याबिनेटहरू, पाइपहरू, कन्भेयरहरू र गार्डिङहरू यसभन्दा बाहिर विस्तार हुन्छन्। छतले निर्माण र मर्मतसम्भारलाई पनि अनुमति दिनुपर्छ।
उपकरण लेआउट रेखाचित्र संग सुरु गर्नुहोस्। स्क्रू र हाइड्रोलिक कम्पोनेन्टहरूको लागि मर्मत पुल स्पेस थप्नुहोस्। ट्रक वा भण्डारण क्षेत्रबाट प्लेटन्स सम्म मोल्ड मार्ग चिन्ह लगाउनुहोस्। प्रत्येक बिन्दुमा क्रेन वा फोर्कलिफ्ट क्षमता जाँच गर्नुहोस्। हटाइएको तातो ड्रम र फ्ल्यास यात्रा गर्ने ठाउँ देखाउनुहोस्।
संकुचित हावालाई मेसिन जडानमा दबाब र प्रवाह चाहिन्छ। Kinggle 0.8 MPa र 1.8 m³/मिनेट प्रकाशित गर्दछ। कम्प्रेसर कोठाले लाइन हानि, अन्य प्रयोगकर्ताहरू, उच्चतम माग, रिसीभर भोल्युम र हावा उपचारको लागि खाता हुनुपर्छ। उडाउने प्रक्रियालाई पनि सहमत वायु गुणस्तर चाहिन्छ।
चिसोलाई स्थिर तापक्रम र प्रवाह चाहिन्छ। सार्वजनिक पृष्ठले 0.3 MPa र 120 L/min लाई सूचीबद्ध गर्दछ। मोल्ड, हाइड्रोलिक र अन्य उपभोक्ताहरूलाई अलग गर्ने ताप-लोड पानाको लागि सोध्नुहोस्। स्थानीय परिवेशको अवस्था र पानीको गुणस्तरको लागि चिलर वा कुलिङ टावरको आकार दिनुहोस्।
विद्युतीय योजना जडान लोड, भोल्टेज, आवृत्ति, केबल मार्ग, सुरक्षा र ट्रान्सफर्मर जाँच आवश्यक छ। पृष्ठको 70 देखि 80 kW "औसत ऊर्जा खपत" पङ्क्ति एक शक्ति सन्दर्भ हो। यो स्थापित लोड होइन र प्रति ड्रम ऊर्जा होइन।

पूर्ण समीक्षा गर्नुहोस्ब्लो मोल्डिंग उपयोगिता योजनामेसिन र सहायक आपूर्तिकर्ताहरु संग। प्राविधिक सम्झौतामा प्रत्येक आपूर्ति अवस्था र सीमा राख्नुहोस्।
एउटा स्वीकृति परीक्षण चलाउनुहोस् जुन एक ट्रेस गर्न मिल्ने ड्रम लट पछ्याउँछ
कारखाना स्वीकृति परीक्षण स्वीकृत ड्रम रेखाचित्र, मोल्ड र सामग्री प्रयोग गर्नुपर्छ। यदि उत्पादन राल अनुपलब्ध छ भने, प्रतिस्थापन र परिणामको सीमा कागजात गर्नुहोस्। ड्राई मेसिन आन्दोलनलाई उत्पादन स्वीकृति परीक्षण नभन्नुहोस्।
भ्रमण अघि परीक्षण योजना सहमत गर्नुहोस्। उपकरणहरूको नाम, नमूना आकार, रन अवधि र स्वीकृति सीमा। स्टपहरू कसरी गणना गरिन्छ भन्ने निर्णय गर्नुहोस्। दौडको समयमा कुन सेटिङहरू परिवर्तन हुन सक्छ र परिवर्तनलाई कसले अनुमोदन गर्छ परिभाषित गर्नुहोस्।
- निर्माण प्रमाणित गर्नुहोस्।पूर्ण KGB200L/LP मोडेल, एक्स्ट्रुडरहरू, हेड, कन्ट्रोलर, क्ल्याम्प, रोबोट, तल्लो उडाउने, गार्डिङ र करार विरुद्ध अर्डर गरिएका सहायकहरू जाँच गर्नुहोस्।
- क्यालिब्रेसन र उपयोगिताहरू प्रमाणित गर्नुहोस्।रेकर्ड उपकरण आईडीहरू। मेसिन सीमामा पावर, हावा र चिसो अवस्थाहरू पुष्टि गर्नुहोस्।
- स्वीकृत सामग्री लोड गर्नुहोस्।रेकर्ड राल ग्रेड, धेरै, रंग, additive र regrind नुस्खा। अभिप्रेत सन्देश मार्ग पछ्याउनुहोस्।
- प्रक्रियालाई स्थिर गर्नुहोस्।औपचारिक दौड सुरु गर्नु अघि दोहोर्याउन मिल्ने पग्लने अवस्था, एक्युमुलेटर रिकभरी, डिस्चार्ज व्यवहार, कूलिङ र टेक-आउटमा पुग्नुहोस्।
- सुरु नुस्खा फ्रिज गर्नुहोस्।तापमान, गति, parison प्रोफाइल, समय, दबाब र एक संशोधन नम्बर संग डाउनस्ट्रीम सेटिङहरू बचत गर्नुहोस्।
- सहमत विन्डो चलाउनुहोस्।मोल्ड गरिएको, स्वीकृत र अस्वीकार गरिएका ड्रमहरू गणना गर्नुहोस्। अवधि र कारणको साथ प्रत्येक स्टप लग गर्नुहोस्।
- नमूना योजना मापन गर्नुहोस्।मास, आयाम, पर्खाल नक्सा, औंठी र घाँटी ज्यामिति, ट्रिम गुणस्तर, उपस्थिति र चुहावट परिणाम जाँच गर्नुहोस्।
- डाउनस्ट्रीम ब्यालेन्स अडिट गर्नुहोस्।रोबोट पुष्टि गर्नुहोस्, ट्रिमिङ, परीक्षक र कन्वेयरहरूले असुरक्षित संचय बिना मोल्डिङ दरलाई कायम राख्न सक्छ।
- प्रत्येक विचलन बन्द गर्नुहोस्।परिणाम, मालिक र पुन: परीक्षण विधि रेकर्ड गर्नुहोस्। सामान्य "परीक्षण पास" कथनमा खुला मुद्दा लुकाउनुहोस्।
सुरु, मध्य र अन्त्यबाट नमूनाहरू राख्नुहोस्। समय, नुस्खा र परिणामको साथ प्रत्येक ड्रमलाई लेबल गर्नुहोस्। पर्खाल नक्सा राख्नुहोस् र परीक्षण रिपोर्ट संग लीक रेकर्ड। यसले कारखाना भ्रमणलाई प्रमाणमा परिणत गर्दछ जसले पछि स्टार्टअप र समस्या निवारणलाई समर्थन गर्न सक्छ।
अनुमोदित नमूनाहरू र तिनीहरूको लेबलहरू खिच्नुहोस्। बन्द गर्नु अघि अन्तिम नुस्खा निर्यात गर्नुहोस्। प्रतिवेदनले अस्वीकृति ट्रिगर नगर्ने अनसुलझे अवलोकनहरू पनि सूचीबद्ध गर्नुपर्छ। यी विवरणहरूले साइट टोलीलाई स्थापना पछि स्पष्ट पुन: सुरु बिन्दु दिन्छ।
कार्यात्मक प्याकेज परीक्षणहरू मेसिन परियोजनाको बखत देख्न सकिन्छ यदि विधि सहमत छ। यद्यपि औपचारिक डिजाइन-प्रकार अनुमोदन अन्यत्र हुन सक्छ। ती रिपोर्टहरू अलग राख्नुहोस्। प्रत्येक प्रतिवेदनले ठ्याक्कै के प्रमाणित गर्छ भनेर बताउनु पर्छ।
Kinggleको बिक्री प्रक्रियामा निरीक्षण, परीक्षण र परीक्षणमा सामेल हुन निमन्त्रणा समावेश छ। पछ्याउन त्यो अवसर प्रयोग गर्नुहोस्कारखाना स्वीकृति परीक्षण गाइड। डेलिभरी पछि, स्थापित उपयोगिताहरू र स्थानीय सामग्री प्रणालीसँग चलाइएको परिभाषित साइट स्वीकृति दोहोर्याउनुहोस्।
KGB200L/LP सेलको लागि उद्धरण-तयार RFQ बनाउनुहोस्
एक उपयोगी सोधपुछले आपूर्तिकर्तालाई सम्पूर्ण उत्पादन मार्ग जाँच गर्न दिन्छ। ड्रम फाइलको साथ सुरू गर्नुहोस्। यदि उपलब्ध छ भने रेखाचित्र, फोटोहरू र भौतिक नमूना थप्नुहोस्। उत्पादन 200L, 220L वा प्रस्तावित वर्ग भित्र अर्को साइज हो कि भनी उल्लेख गर्नुहोस्।
नेट मोल्डेड वजन, सकल शट अनुमान र नम्बर गरिएको भित्ता नक्सा प्रदान गर्नुहोस्। HMWHDPE ग्रेड, रंग, additives र regrind नियम नाम दिनुहोस्। सामग्री, बन्द प्रणाली, रासायनिक प्रतिरोध आवश्यकता र लागू प्याकेज परीक्षणहरू बताउनुहोस्।
प्रति घण्टा स्वीकृत ड्रमको रूपमा आउटपुट परिभाषित गर्नुहोस्। वार्षिक मात्रा, शिफ्ट ढाँचा र योजनाबद्ध परिवर्तनहरू थप्नुहोस्। टेक-आउट, ट्रिमिङ, खोल्ने फिनिश, चुहावट परीक्षण, निरीक्षण, मार्किङ र प्यालेटाइजिङ वर्णन गर्नुहोस्। कुन वस्तुहरू Kinggle ले उद्धरण गर्नुपर्छ र कुन खरिदकर्ताले आपूर्ति गर्नेछ भनेर चिन्ह लगाउनुहोस्।
कारखाना डाटा संलग्न गर्नुहोस्। भोल्टेज, फ्रिक्वेन्सी, कम्प्रेस्ड-एयर क्षमता, कूलिंग स्रोत, एम्बियन्ट दायरा, उचाइ, भवनको उचाइ, क्रेन क्षमता र उपलब्ध फ्लोर योजना समावेश गर्नुहोस्। रुचाइएको मेसिन अभिमुखीकरण र ड्रम प्रवाह थप्नुहोस्।
पूर्ण KGB200L/LP कन्फिगरेसनको साथ लिखित प्रतिक्रियाको लागि सोध्नुहोस्। यसमा मोल्ड खाम, एक्स्ट्रुडर र हेड आर्किटेक्चर, एक्युमुलेटर आधार, उपयोगिताहरू, सहायक सूची, लेआउट, स्वीकृति योजना र डेटा हस्तान्तरण समावेश हुनुपर्छ। "मानक कन्फिगरेसन" लाई मात्र विवरणको रूपमा स्वीकार नगर्नुहोस्।
अन्तिम निर्णयले प्रत्येक महत्त्वपूर्ण ड्रम आवश्यकतालाई मेसिन सुविधा वा परीक्षणमा जडान गर्नुपर्छ। यदि एउटा आवश्यकताको कुनै मालिक छैन भने, अर्डर जारी गर्नु अघि यसलाई बन्द गर्नुहोस्। यदि तपाइँ अझै फाइलहरू सङ्कलन गर्दै हुनुहुन्छ भने, Kinggle's प्रयोग गर्नुहोस्डाउनलोड केन्द्ररमेसिन भिडियोहरूउपलब्ध सन्दर्भहरूको लागि। त्यसपछि नियन्त्रित परियोजना प्याकेज मार्फत पठाउनुहोस्सम्पर्क फारम.
बारम्बार सोधिने प्रश्नहरू
यी जवाफहरूले खरिद प्रश्नहरू समावेश गर्दछ जुन प्राय: कन्फिगरेसन वा स्वीकृति योजना परिवर्तन गर्दछ। तिनीहरूले हालको Kinggle उत्पादन पृष्ठहरू मेसिन सन्दर्भको रूपमा प्रयोग गर्छन्। परियोजना कागजातहरूले अन्तिम आदेशलाई नियन्त्रण गर्नुपर्छ।
KGB200L/LP कुन उत्पादनहरू बनाउन डिजाइन गरिएको हो?
Kinggle ले KGB200L/LP लाई 220L डबल-रिंग नीलो रासायनिक ड्रमहरूको लागि 250L-वर्गको विशेष मेसिनको रूपमा राख्छ। एउटा फरक ड्रमलाई अझै पनि सकल पेरिसन मास, मोल्ड फिट, भित्ता वितरण, बन्द, कूलिंग, टेक-आउट र आवश्यक प्याकेज परीक्षणहरूको लागि जाँचहरू आवश्यक पर्दछ।
के 300 pcs/h को मतलब मेसिनले प्रति घण्टा 300 रासायनिक ड्रम उत्पादन गर्छ?
न। उत्पादन तालिकाले 300 pcs/h लाई सुक्खा चक्रको रूपमा लेबल गर्दछ। उही पृष्ठले यसको नाम केमिकल ड्रम अनुप्रयोगको लागि प्रति घण्टा 17 देखि 20 टुक्राहरू प्रकाशित गर्दछ। अन्तिम स्वीकृत आउटपुट उत्पादन मोल्ड, राल, कूलिंग, स्वचालन र गुणस्तर योजनाको साथ प्रमाणित हुनुपर्छ।
के KGB200L/LP ले 15 किलोको समाप्त ड्रम बनाउन सक्छ?
पृष्ठले 12 देखि 15 kg समाप्त-ड्रम सन्दर्भ र 18 kg PE संचयक-वजन सन्दर्भ सूचीबद्ध गर्दछ। ग्रस पेरिसन मासले फ्ल्यास र अन्य ट्रिम पनि समावेश गर्दछ। हेड कन्फिगरेसन फ्रिज गर्नु अघि पूर्ण मास ब्यालेन्स, राल आधार, रिजर्भ र पर्खाल नक्सा पुष्टि गर्नुहोस्।
के KGB200L/LP KGB200L जस्तै मेसिन हो?
होइन। Kinggle ले तिनीहरूलाई सम्बन्धित तर फरक कन्फिगरेसनको रूपमा प्रकाशित गर्दछ। KGB200L/LP पृष्ठले दुई 100 मिमी स्क्रू, एक डबल-लेयर विवरण र 39 t मेसिनको वजन सूचीबद्ध गर्दछ। KGB200L पृष्ठले एउटा 120 mm स्क्रू र 36 t मेसिनको वजन सूचीबद्ध गर्दछ।
के यो मेसिन किन्दा ड्रमलाई संयुक्त राष्ट्र संघको प्रमाणीकरण हुन्छ?
होइन। मेसिनले संयुक्त राष्ट्र प्याकेजिङ चिन्ह प्रदान गर्दैन। अनुमोदन प्रासंगिक नियमहरू अन्तर्गत परीक्षण गरिएको प्याकेजिङ्ग डिजाइन प्रकारमा लागू हुन्छ। समाप्त ड्रम, बन्द, उद्देश्य सामग्री वा परीक्षण मिडिया, तयारी, परीक्षण परिणाम र चलिरहेको उत्पादन सबै कुरा नियन्त्रण।
KGB200L/LP उद्धरणको लागि मैले के पठाउनुपर्छ?
ड्रम रेखाचित्र, तस्बिरहरू, नमूनाहरू, आयामहरू, उद्घाटनहरू, शुद्ध वजन, भित्ता नक्सा, HMWHDPE ग्रेड, ट्रिम अनुमान, बन्द, सामग्री, परीक्षणहरू, स्वीकृत आउटपुट लक्ष्य, डाउनस्ट्रीम स्कोप र कारखाना उपयोगिताहरू पठाउनुहोस्। आवश्यक तह संरचना र स्वचालन सीमा पनि बताउनुहोस्।
एउटा स्वीकृत ड्रमलाई पूर्ण मेसिन विनिर्देशमा बदल्नुहोस्
Kinggle लाई ड्रम रेखाचित्र, सामग्री, पर्खाल नक्सा, बन्द, परीक्षण योजना, आउटपुट लक्ष्य र कारखाना उपयोगिताहरू पठाउनुहोस्। ईन्जिनियरिङ् टोलीले त्यसपछि KGB200L/LP कन्फिगरेसन, मोल्ड, सहायक र स्वीकृति दायरा पुष्टि गर्न सक्छ।
KGB200L/LP समाधान अनुरोध गर्नुहोस्