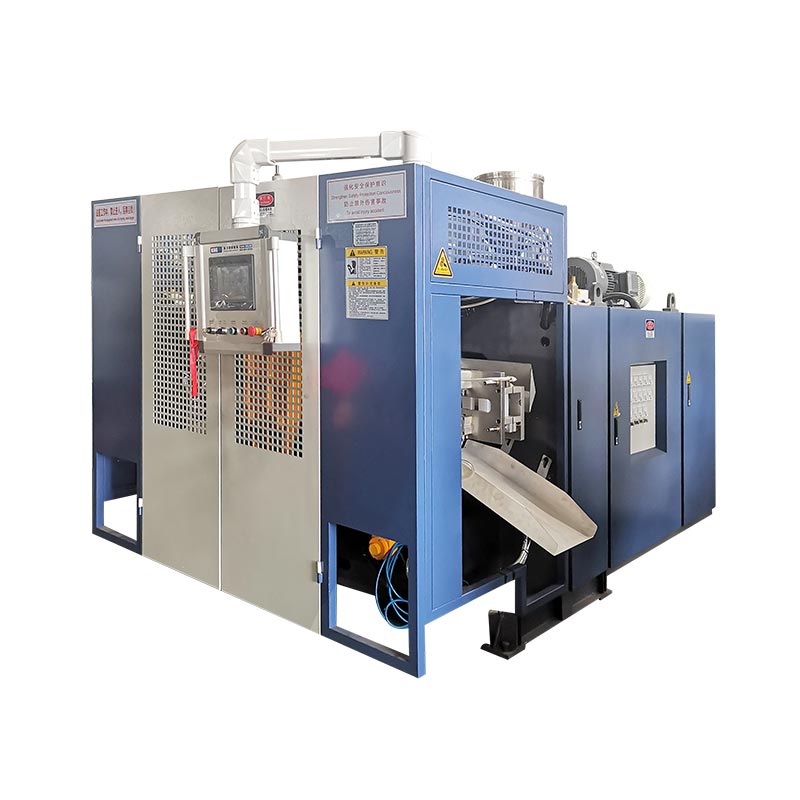
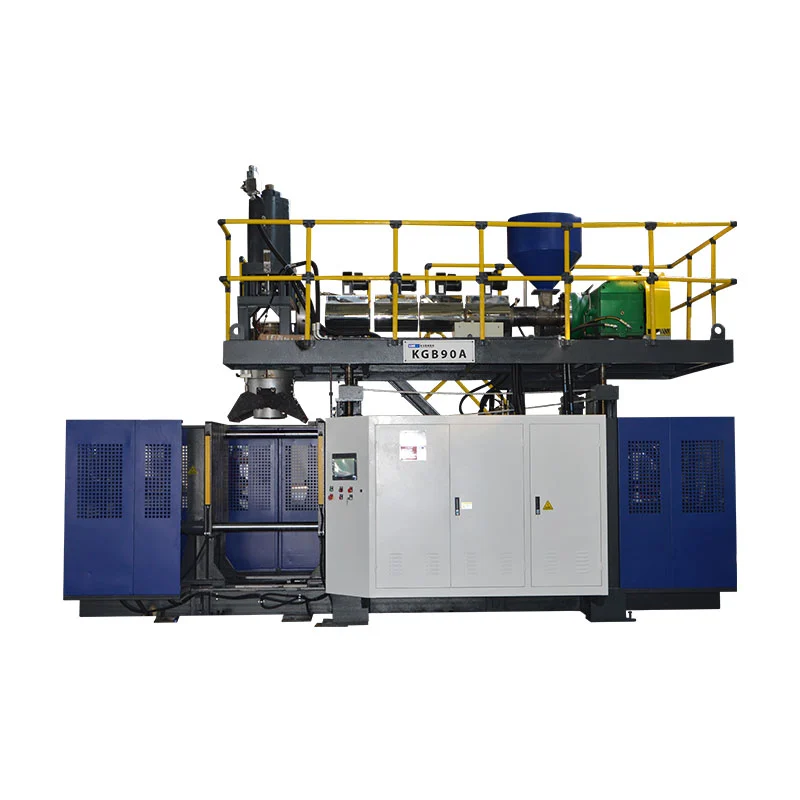
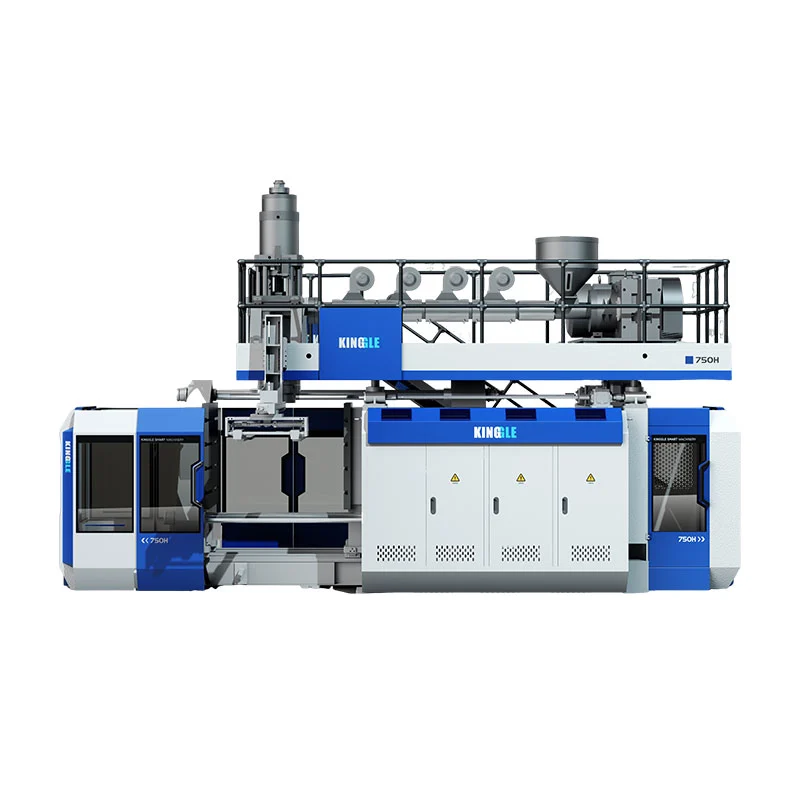
KGB100B ठूला खोक्रो उत्पादनहरूको लागि उम्मेद्वार हो जब भाग, मोल्ड, ग्रस पेरिसन र कारखाना सबै यसको प्रकाशित सीमाहरू फिट हुन्छन्। Kinggle ले 120 L अधिकतम कन्टेनर क्षमता, 920 x 1200 mm अधिकतम मोल्ड साइज, 12(20) L एक्युम्युलेटर सन्दर्भ र 9(15) kg PE एक्युमुलेटर-वजन सन्दर्भ सूचीबद्ध गर्दछ। ती तथ्याङ्कहरूले ईन्जिनियरिङ् समीक्षा सुरु गर्दछ, तर उत्पादन रेखाचित्र र परीक्षण योजनाले अन्तिम छनोट तय गर्नुपर्छ।
120L ब्लो मोल्डिङ मेसिन खोज्ने एक क्रेताको दिमागमा सामान्यतया वास्तविक भाग हुन्छ। यो रासायनिक ड्रम, ट्राफिक बाधा, फ्लोट, ट्यांक, खेलौना वा ठूलो प्राविधिक घटक हुन सक्छ। भोल्युम लेबल उपयोगी छ, तर यसले कडा क्षेत्रहरू, मोल्ड आन्दोलन, पर्खाल वितरण वा शीतलन मागको वर्णन गर्दैन।
यो गाइडले KGB100B लाई उत्पादन प्रणालीको रूपमा पढ्छ। यसले प्रत्येक प्रकाशित अंकले तपाईंलाई के भन्न सक्छ र के गर्न सक्दैन भनेर वर्णन गर्दछ। यसले RFQ सँग के पठाउने भनेर पनि देखाउँछ, त्यसैले छलफल सामान्य मेसिनको नामबाट परीक्षणयोग्य समाधानमा जान सक्छ।

द्रुत उत्पादन-फिट जाँचको लागि छवटा प्रश्नहरू
- के पूर्ण मोल्ड प्लेटेन, मोल्ड खाम र मोटाई दायरा फिट हुन्छ?
- के चिसो भागले उपलब्ध ओपनिङ मार्फत मोल्ड छोड्न सक्छ?
- के चयन गरिएको संचयक कन्फिगरेसन भित्र सकल पेरिसन मास छ?
- के एक्स्ट्रुडरले लक्ष्य चक्रको लागि पर्याप्त सामग्री पुन: प्राप्त गर्न सक्छ?
- के क्ल्याम्प बलले सहमत अनुमानित क्षेत्र र ब्लो प्रेसर समावेश गर्न सक्छ?
- के प्लान्टले स्थिर शक्ति, चिसो पानी र संकुचित हावा आपूर्ति गर्न सक्छ?
निर्दिष्टीकरण सीमा:यस गाइडमा भएका तथ्याङ्कहरू वर्तमानबाट आउँछन्Kinggle KGB100B उत्पादन पृष्ठ। तिनीहरू सेप्टेम्बर 15, 2026 मा जाँच गरियो। तिनीहरूलाई प्रकाशित स्क्रीनिंग सन्दर्भको रूपमा व्यवहार गर्नुहोस्। स्वीकृत उद्धरण, लेआउट, मेशिन रेखाचित्र र प्राविधिक सम्झौताले अर्डर गरिएको मेसिनलाई परिभाषित गर्नुपर्छ।
एक 120L लेबल एक सुरूवात बिन्दु हो, उत्पादन अनुमोदन होइन
Kinggle ले KGB100B अधिकतम कन्टेनर क्षमताको रूपमा 120 L प्रकाशित गर्दछ। यसले खरिदकर्ताहरूलाई द्रुत दायरा मार्कर दिन्छ। यसले 120 L भन्दा तलको प्रत्येक भाग मेशिनमा चल्छ भन्ने छैन। कम्प्याक्ट ड्रम र लामो ट्राफिक बाधामा धेरै फरक मोल्ड चौडाइ, अनुमानित क्षेत्रहरू, पेरिसन लम्बाइ र हटाउने मार्गहरू हुन सक्छन्।
नाममात्र मात्राले सामग्रीको मागलाई पनि लुकाउन सक्छ। ठूलो पातलो पर्खाल भएको फ्लोटमा बाक्लो रिब, ह्यान्डल र पिन्च जोन भएको सानो प्राविधिक भाग भन्दा बढी हावा तर कम राल हुन सक्छ। मेसिनले पछि फ्ल्यास वा ट्रिम हुने सामग्री सहित पूर्ण तातो पारिसन बनाउनु पर्छ। समाप्त उत्पादनको तौल एक्लैले टाउकोले डेलिभर गर्नुपर्ने शटलाई कम गर्छ।
ज्यामितिले फेरि निर्णय परिवर्तन गर्छ। गहिरो आकर्षित क्षेत्रहरूले पेरिसनलाई ठूलो रूपमा फैलाउन सक्छ। फराकिलो प्यानलहरूलाई थप क्ल्याम्प बल चाहिन्छ। कन्टेनर भोल्युम सान्दर्भिक हुनु अघि लामो भागहरू डाइ-टु-मोल्ड दूरी वा टेक-आउट स्पेस द्वारा सीमित गर्न सकिन्छ। घाँटी सम्मिलित, आन्तरिक थ्रेडहरू र तल उडाइले चक्रमा थप आन्दोलन थप्न सक्छ।
छोटो सूची निर्माण गर्न 120L विवरण प्रयोग गर्नुहोस्। त्यसपछि मेसिनसँग वास्तविक भाग र मोल्ड तुलना गर्नुहोस्। यही कारणले किङ्गलको आफ्नै होबिक्री प्रक्रियाएक मोडेल सिफारिस अघि उत्पादन फोटो, रेखाचित्र, वजन, साइज, सामग्री, मोटाई र आउटपुट आवश्यकताहरूको लागि सोध्छ।
त्यो अनुक्रमले क्षमता लेबललाई यसको उचित भूमिकामा राख्छ: द्रुत स्क्रीनिंग पहिलो, ईन्जिनियरिङ् पुष्टिकरण दोस्रो।
KGB100B स्पेसिफिकेशनलाई क्रेता प्रश्नहरूमा बदल्नुहोस्
विनिर्देशन तालिका सबैभन्दा उपयोगी हुन्छ जब प्रत्येक संख्याले चेकमा लैजान्छ। KGB100B पृष्ठले मेसिन साइज, क्ल्याम्पिङ, एक्सट्रुजन, एक्युमुलेटर हेड र उपयोगिता सन्दर्भहरू समावेश गर्दछ। केही मानहरू स्पष्ट सीमाहरू छन्। अरूले प्रकाशित कन्फिगरेसन वा नो-लोड मेसिन अवस्थाको वर्णन गर्छन्।
पृष्ठले 12 (20) L र PE संचयकको वजन 9 (15) kg को रूपमा एक्युमुलेटरलाई सूचीबद्ध गर्दछ। कोष्ठकहरूले सूचीबद्ध विकल्पहरू संकेत गरेको देखिन्छ, तर पृष्ठले चयन नियम परिभाषित गर्दैन। यसकारण उद्धरणले एउटा टाउको व्यवस्था र यसको सामग्री दायराको नाम दिनुपर्छ। Kinggle ले परियोजनाको लागि पुष्टि नगरेसम्म मानक मेशिन धारणासँग ठूलो आंकडालाई संयोजन नगर्नुहोस्।
| प्रकाशित क्षेत्र | KGB100B सन्दर्भ | प्रश्न उठाउनु पर्छ |
|---|---|---|
| अधिकतम कन्टेनर क्षमता | १२० एल | के वास्तविक उत्पादन ज्यामिति र सकल पारिसन फिट हुन्छ, यसको नाममात्र मात्रा मात्र होइन? |
| आउटपुट | 320 pcs/h, सुख्खा चक्र | मेसिनले उत्पादन मोल्ड, राल, कूलिंग र गुणस्तर नियमहरूसँग कुन आउटपुट समात्न सक्छ? |
| मेसिनको आकार | ५.९ x ३.८ x ४.६ मिटर | पहुँच, प्लेटफर्म, होसेस, ह्यान्डलिंग र मर्मतका लागि पर्याप्त स्थापित ठाउँ छ? |
| मेसिनको वजन | १८ टि | कुन आधार र धाँधली योजनाले अन्तिम सामान्य व्यवस्था रेखाचित्रलाई पछ्याउँछ? |
| क्ल्याम्पिङ बल | ४४० kN | के यो सहमत प्रक्रिया दबाबमा उत्पादनको अनुमानित क्षेत्रको लागि पर्याप्त छ? |
| प्लेटन र मोल्ड सन्दर्भहरू | 1200 x 1200 मिमी प्लेट; 920 x 1200 मिमी अधिकतम मोल्ड | के मोल्ड बडी, माउन्टिंग ढाँचा, सेवाहरू र जडानहरू सँगै फिट हुन्छन्? |
| उद्घाटन र आन्दोलन | 500 देखि 1400 मिमी खोल्ने; 600 मिमी चलिरहेको स्ट्रोक | के भागले टक्कर वा तातो सतहहरूलाई हानी नगरी छोड्न र बाहिर निस्कन सक्छ? |
| मोल्ड मोटाई | 510 देखि 600 मिमी | के स्थापित मोटाईमा ब्याकिंग प्लेटहरू, एडेप्टरहरू र आवश्यक उपकरणहरू समावेश छन्? |
| एक्स्ट्रुडर | 100 मिमी पेंच; 24 एल/डी; ५५ किलोवाटको मोटर | के चयन गरिएको पेंच र प्रक्रिया सञ्झ्यालले बताएको राल अनुरूप छ? |
| प्रकाशित HDPE पिघलने क्षमता | 160 देखि 200 kg/h | के वास्तविक ढाँचाको लागि कूल भौतिक माग प्रमाणित स्थिर उत्पादन भन्दा कम छ? |
| एक्युमुलेटर टाउको | १२(२०) एल; 9(15) kg PE सन्दर्भ | कुन विकल्प उद्धृत गरिएको छ, र यसले प्रयोगयोग्य प्रक्रिया मार्जिनको साथ सकल पेरिसन मासलाई कभर गर्दछ? |
| डाइ-पिन व्यास | अधिकतम 450 मिमी | पेरिसन व्यास र उत्पादन लेआउटको लागि के डाइ र टूलिङ प्याकेज आवश्यक छ? |
| चिसो पानी सन्दर्भ | ०.३ एमपीए; 120 एल/मिनेट | कुन इनलेट तापक्रम, पानीको गुणस्तर र सर्किट स्कोपमा यो लागू हुन्छ? |
| प्रकाशित औसत ऊर्जा रेखा | 52 देखि 60 किलोवाट | कुन उत्पादन-सम्बन्धित kWh/kg र kWh प्रति स्वीकृत भाग स्थिर परीक्षणको समयमा मापन गरिन्छ? |
उत्पादन पृष्ठले 0.8 MPa ब्लो प्रेशर र 1.8 को वायु-प्रवाह फिगर पनि प्रकाशित गर्दछ, तर यसको दृश्यात्मक इकाई M2/MIN को रूपमा रेन्डर गरिएको छ। त्यो एकाइले सुविधा विशिष्टता प्रविष्ट गर्नु अघि सुधार वा पुष्टिकरण आवश्यक छ। एक जिम्मेवार RFQ ले चुपचाप एकाइ परिवर्तन गर्नुको सट्टा अनिश्चितता फ्ल्याग गर्नुपर्छ।
सम्बन्धित पङ्क्तिहरू सँगै पढ्नुहोस्। मोल्ड साइज खुल्ने र मोटाई संग सम्बन्धित छ। एक्युमुलेटर मास चयन गरिएको राल र सकल शटसँग सम्बन्धित छ। पिघलने क्षमता रिकभरी समय र स्थिर पिघल गुणस्तर संग सम्बन्धित छ। मेशिन आयामहरू मर्मत पहुँच र सहायक उपकरणहरूसँग सम्बन्धित छन्। यो जडान गरिएको पढाइले एउटा अनुकूल नम्बरलाई फरक परियोजना अवरोध लुकाउनबाट रोक्छ।
मोल्ड खाम र भाग हटाउने मार्ग जाँच गर्नुहोस्
प्रकाशित अधिकतम मोल्ड आकार 920 x 1200 मिमी हो। प्लेटन 1200 x 1200 मिमी छ, र मोल्ड मोटाई दायरा 510 देखि 600 मिमी छ। यी मानहरूले सम्बन्धित आयामहरू वर्णन गर्छन्, तर तिनीहरू आदानप्रदानयोग्य छैनन्। मोल्डले उल्लिखित अनुहार आयामहरूमा फिट हुन सक्छ र अझै पनि टाई रडहरू, पाइपहरू, माउन्टिंग प्वालहरू वा चल्ने उपकरणहरूसँग द्वन्द्व हुन सक्छ।
उत्पादन स्केच होइन, एक विधानसभा रेखाचित्र संग सुरु गर्नुहोस्। दुबै मोल्ड हल्भहरू, ब्याकिङ प्लेटहरू, वाटर म्यानिफोल्डहरू, ब्लो पिनहरू, नेक वा तल्लो टुलिङ, हाइड्रोलिक यन्त्रहरू, सेन्सरहरू र विद्युतीय बक्सहरू देखाउनुहोस्। केन्द्र रेखा र माउन्टिंग ढाँचा पहिचान गर्नुहोस्। खोल्ने क्रममा मोल्ड बडी बाहिर सर्ने प्रत्येक वस्तुलाई चिन्ह लगाउनुहोस्।
अर्को, हटाउने अनुकरण गर्नुहोस्। KGB100B पृष्ठले 500 देखि 1400 mm प्लेटेन खोल्ने सन्दर्भ र 600 mm प्लेटेन मुभिङ स्ट्रोक प्रकाशित गर्दछ। समाप्त भागलाई रिलिज गर्न खाली ठाउँ चाहिन्छ, आवश्यक भएमा घुमाउनुहोस् र मेसिन छोड्नुहोस्। फ्ल्यास, पुच्छर, ह्यान्डलहरू र तातो लचिलो पर्खालहरूले वास्तविक हटाउने खामलाई ठूलो बनाउन सक्छ।
भाग कठोरता पनि महत्त्वपूर्ण छ। भित्ता तयार हुनु अघि रोबोटले यसलाई समात्यो भने ठूलो खोक्रो भाग विकृत हुन सक्छ। एक साधारण ड्रपले घाँटीलाई हानि पुर्याउन सक्छ वा न्यानो प्यानलमा छाप छोड्न सक्छ। मोल्ड भित्र चिसो समय र इजेक्शन पछि समर्थन लेआउट समीक्षा मा सम्बन्धित छ।
कारखाना दृश्य:मेसिन सामान्य व्यवस्था छेउमा मोल्ड रेखाचित्र राख्नुहोस्। क्रेन हुक मार्ग, मोल्ड-कार्ट मार्ग, सेवा-साइड क्लियरेन्स र अपरेटरको सुरक्षित पहुँच थप्नुहोस्। प्रकाशित 5.9 x 3.8 x 4.6 m मेसिन आयामहरू पूर्ण सेल फुटप्रिन्ट होइनन्।
सार्वजनिक उत्पादन पृष्ठले मोल्ड-वजन सीमा प्रकाशित नगरे पनि उचित समीक्षाले मोल्ड वजन र लिफ्टिङ बिन्दुहरू पनि समावेश गर्दछ। सही कन्फिगरेसनको लागि स्वीकार्य मोल्ड वजन र सिफारिस गरिएको ह्यान्डलिंग विधि पुष्टि गर्न Kinggle लाई सोध्नुहोस्। दएक्सट्रुजन ब्लो मोल्डिंग मोल्ड डिजाइन गाइडचिसो, पिन्च-अफ र भेन्टिङ्गको लागि पूर्ण चेकलिस्ट प्रदान गर्दछ।
सकल पेरिसन मासबाट संचयकको आकार गर्नुहोस्
एक संचयक हेड स्टोरहरू पग्लिन्छ र मागमा ठूलो पेरिसन बाहिर धकेल्छ। सान्दर्भिक सामग्री मात्रा टाउको छोडेर पूर्ण शट हो। यसमा बिक्रीयोग्य भाग, माथि र तलको फ्ल्यास, ह्यान्डल वा घाँटीको स्क्र्याप, र चयन गरिएको टुलिङद्वारा सिर्जना गरिएको अन्य कुनै पनि ट्रिम गरिएको सामग्री समावेश हुन्छ।
सकल पेरिसन मास = समाप्त भाग मास + फ्ल्यास र ट्रिम मास + नियन्त्रित प्रक्रिया भत्ता
भत्ता सार्वभौमिक प्रतिशत होइन। यो अनुमोदित भाग, मोल्ड अवधारणा, भौतिक व्यवहार र परीक्षण परिणामबाट आउनु पर्छ।
Kinggle ले KGB100B को लागि PE संचयक-वजन सन्दर्भको रूपमा 9(15) kg प्रकाशित गर्दछ। यो एक प्रतिज्ञा होइन कि समाप्त उत्पादन 9 वा 15 किलोग्राम वजन हुन सक्छ। यो स्वचालित रूपमा PP, ABS वा भरिएको सूत्रमा स्थानान्तरण योग्य छैन। राल घनत्व, पग्लिएको शक्ति, तापक्रम र टाउको अवस्थाले प्रयोगयोग्य प्रक्रिया विन्डोलाई असर गर्छ।
12(20) L एक्युमुलेटर क्षमता रेखालाई समान हेरचाह चाहिन्छ। लिटर क्षमताले प्रणाली भित्र भोल्युमको वर्णन गर्दछ, जबकि उत्पादन रेखाचित्र र सामग्री योजना सामान्यतया मास द्वारा व्यवस्थित गरिन्छ। कुन हेड विकल्प समावेश छ भनेर सोध्नुहोस्, कुन रालले प्रकाशित मासलाई समर्थन गर्दछ, र सहमत अपरेटिङ बिन्दुमा टाउकोमा कति सामग्री रहन्छ भनेर सोध्नुहोस्।
पूर्वनिर्धारित रूपमा सैद्धान्तिक सीमामा नचल्नुहोस्। एउटा परियोजनालाई पर्खाल वितरण र शट-टू-शट भिन्नता सच्याउन पर्याप्त नियन्त्रण दायरा चाहिन्छ। यदि सकल पेरिसनले लगभग सबै उपलब्ध क्षमताहरू ओगटेको छ भने, पछिको सामग्री परिवर्तन वा स्थानीय मोटाई सुधारले त्यो कोठा हटाउन सक्छ। परीक्षणले चयन गरिएको टाउकोको लागि स्थिर शट मास, दोहोर्याउन मिल्ने पेरिसन लम्बाइ र स्वीकार्य कुसन देखाउनु पर्छ।
बहु-भाग मोल्डको लागि, प्रति चक्र जारी गरिएको प्रत्येक पेरिसन गणना गर्नुहोस्। पूर्ण शटले प्रत्येक सक्रिय आउटलेट र यसको ट्रिमलाई कभर गर्नुपर्छ। टाउको गणना र गुहा गणनाले गणित परिवर्तन गर्न सक्छ, त्यसैले तिनीहरूलाई RFQ मा छुट्टै बताउनुहोस्। दटाउको र गुहा गाइडत्यो भेद स्पष्ट गर्दछ।
सामग्रीको माग र रिकभरी समयसँग एक्स्ट्रुडर मिलाउनुहोस्
KGB100B पृष्ठले 100 mm स्क्रू, 24 L/D अनुपात, 55 kW एक्स्ट्रुडर मोटर र चार तताउने क्षेत्रहरू सूचीबद्ध गर्दछ। यसले 160 देखि 200 kg/h को HDPE पिघलने-क्षमता दायरा प्रकाशित गर्दछ। त्यो दायरा एक सामग्री-स्कोप गरिएको सन्दर्भ हो। यसलाई प्रत्येक ग्रेड, मास्टरब्याच, रिग्राइन्ड अनुपात वा तापमान विन्डोको लागि ग्यारेन्टी आउटपुटको रूपमा व्यवहार गर्नु हुँदैन।
उत्पादन लक्ष्यलाई सकल घण्टाको मागमा रूपान्तरण गर्नुहोस्। सकल पेरिसन मास प्रयोग गर्नुहोस्, समाप्त भाग मास होइन। सबै सक्रिय स्थानहरू समावेश गर्नुहोस् र प्रति घण्टा योजनाबद्ध घटनाहरू प्रयोग गर्नुहोस्। यसले मेसिनले स्वीकार्य भागहरू बनाउँदै गर्दा एक्स्ट्रुडर र टाउकोले कायम राख्नु पर्ने सामग्री दर दिन्छ।
सकल सामग्री माग, kg/h = प्रति घटना सकल parison मास, kg x मोल्डिंग घटनाहरू प्रति घण्टा x सक्रिय parisons प्रति घटना
वास्तविक ढाँचामा परीक्षणको साथ परिणाम तुलना गर्नुहोस्। ब्रोशर दायरा मात्र पिघल गुणस्तर वा रिकभरी मार्जिन स्थापित गर्न सक्दैन।
रिकभरी समय मेसिन चक्र भित्र फिट हुनुपर्छ। यदि मोल्ड चिसोको लागि बन्द रहन्छ भने, एक्स्ट्रुडरले प्रायः त्यो समय संचयकलाई रिचार्ज गर्न प्रयोग गर्दछ। छोटो शीतलन चक्रले आवश्यक पग्लने दर बढाउन सक्छ। यदि टाउको अर्को शटको लागि तयार छैन भने छिटो मोल्ड गतिको थोरै मूल्य हुन्छ।
सामग्री ह्यान्डलिङ लुकेको बाधा बन्न सक्छ। ठूला भागहरूले छिट्टै राल खपत गर्छन्। बिरुवालाई भरपर्दो ढुवानी, सामग्री चाहिने बेला सुकाउने, मिश्रण र प्रदूषण नियन्त्रण चाहिन्छ। Regrind ले बल्क घनत्व र फिड व्यवहार परिवर्तन गर्न सक्छ। "HDPE plus regrind" जस्ता फराकिलो लेबल भन्दा लिखित सूत्रीकरण धेरै उपयोगी हुन्छ।
ट्रायल रेकर्डलाई राल ग्रेड, आपूर्तिकर्ता, रङ प्याकेज, रिग्राइन्ड प्रतिशत, तापमान सेटिङहरू, स्क्रू गति र वास्तविक सकल द्रव्यमान समावेश गर्न सोध्नुहोस्। यदि अर्को सामग्री योजना गरिएको छ भने, सामग्री-विशिष्ट प्रमाण अनुरोध गर्नुहोस्। Kinggle कोHDPE र PP प्रशोधन गाइडपोलिमर लेबलले मात्र मेसिन सेटअप किन मिल्दैन भनेर व्याख्या गर्दछ।
क्ल्याम्प बल, अनुमानित क्षेत्र र झटका अवस्थाहरू जडान गर्नुहोस्
KGB100B पृष्ठले 440 kN clamping बल प्रकाशित गर्दछ। ठूलो संख्या स्वचालित रूपमा राम्रो छैन, र भोल्युम लेबलले क्ल्याम्प मान्य गर्न सक्दैन। मोल्डले आन्तरिक दबाबको सम्पर्कमा रहेको अनुमानित क्षेत्रमा अलग गर्ने बल देख्छ। उत्पादनको आकार, फ्ल्यास ल्यान्ड, पिन्च-अफ डिजाइन र प्रक्रिया दबाबले वास्तविक आवश्यकतालाई प्रभाव पार्छ।
प्रक्षेपित क्षेत्र मोल्ड पार्टिङ प्लेनमा प्रेसराइज्ड क्याभिटीको सिल्हूट हो। एउटा फराकिलो फ्ल्याट कम्पोनेन्टले गहिरो तर साँघुरो कन्टेनर भन्दा धेरै अलग गर्ने भार सिर्जना गर्न सक्छ। समीक्षाले वास्तविक गुहा रेखाचित्र प्रयोग गर्नुपर्छ। यसमा चयन गरिएको ब्लो प्रेशर र कुनै पनि सहमत सुरक्षा कारक समावेश हुनुपर्छ।
सार्वजनिक पृष्ठले 0.8 MPa लाई ब्लो-प्रेसर सन्दर्भको रूपमा सूचीबद्ध गर्दछ। यसको मतलब हरेक उत्पादन एउटै सेटिङमा चल्नु पर्छ भन्ने होइन। रालको तापक्रम, भेन्टिङ्ग, पर्खालको मोटाई, सतहको विवरण र शीतलन रणनीतिले प्रक्रियालाई असर गर्छ। कारखाना परीक्षणले फ्ल्यास वृद्धि वा अस्थिर मोल्ड व्यवहार बिना स्वीकार्य भागहरू उत्पादन गर्ने कागजात उत्पादन विन्डो प्रयोग गर्नुपर्छ।
पिन्च-अफ डिजाइन एउटै प्रणालीको भाग हो। कमजोर सीलले चुहावट वा कमजोर वेल्ड सिर्जना गर्न सक्छ। अत्यधिक सामग्रीले फ्ल्यासलाई ठूलो बनाउन सक्छ र ट्रिमिङलाई अझ कठिन बनाउन सक्छ। मोल्ड पङ्क्तिबद्धता, क्ल्याम्प गति र पारिसन प्लेसमेन्टले यसको लागि क्षतिपूर्ति गर्नुको सट्टा उपकरणलाई समर्थन गर्नुपर्छ।
मोल्ड आपूर्तिकर्ता र मेसिन आपूर्तिकर्तालाई उही रेखाचित्र समीक्षा गर्न सोध्नुहोस्। यसले एक साझा अन्तरलाई रोक्छ जहाँ प्रत्येक पार्टीले आफ्नै उपकरणहरू मात्र स्वीकृत गर्दछ। अन्तिम प्राविधिक सम्झौताले अनुमानित क्षेत्र, प्रक्रिया दबाब, क्ल्याम्प आवश्यकता, मोल्ड मोटाई, माउन्टिंग र जडान विवरणहरू नाम गर्नुपर्छ।
पूर्ण मोल्डिङ सेल वरिपरि कारखाना योजना
KGB100B पृष्ठले 5.9 x 3.8 x 4.6 m को मेसिन साइज र 18 t को वजन प्रकाशित गर्दछ। यी लेआउट र रिगिङका लागि मूल्यवान सुरूवात बिन्दुहरू हुन्। तिनीहरूले प्रत्येक प्लेटफर्म, राल प्रणाली, चिलर, कम्प्रेसर, टेक-आउट उपकरण, कन्वेयर, ट्रिमर वा सुरक्षा सीमा समावेश गर्दैन।
मेसिन माथि सुरु गर्नुहोस्। स्पष्ट भवनको उचाइ, क्रेन क्षमता, टाउको हटाउने मार्ग र हीटर र हाइड्रोलिक कम्पोनेन्टहरूमा पहुँच पुष्टि गर्नुहोस्। त्यसपछि बाहिरी काम गर्नुहोस्। सञ्चालकहरूलाई मोल्ड निरीक्षण गर्न, अड्किएको भाग हटाउन र सामान्य सेवा बिन्दुहरूमा पुग्न ठाउँ चाहिन्छ। सामग्री वितरण र समाप्त-भाग ह्यान्डलिंगलाई असुरक्षित क्षेत्रहरू पार नगर्ने मार्गहरू चाहिन्छ।
चिसो पानी एक पाइप आकार अनुमान भन्दा बढी योग्य छ। पृष्ठले 0.3 MPa र 120 L/min लाई सूचीबद्ध गर्दछ, तर बिरुवालाई आवश्यक इनलेट तापमान, स्वीकार्य तापक्रम वृद्धि, पानीको गुणस्तर, निस्पंदन र फिर्ता अवस्था पनि चाहिन्छ। मोल्ड सर्किट र तेल कूलिंग अलग नियन्त्रण आवश्यक हुन सक्छ। अन्तिम उपयोगिता पानाले प्रकाशित प्रवाहमा के समावेश छ भनेर बताउनु पर्छ।
संकुचित हावालाई समान उपचार चाहिन्छ। वेबसाइटले 0.8 MPa प्रेशर सन्दर्भ दिन्छ, तर यसको देखिने वायु-प्रवाह एकाइ असंगत छ। एक सही मेसिन-इनलेट माग, शिखर मांग, हावा गुणस्तर, ओस बिन्दु र जडान आकार अनुरोध गर्नुहोस्। ठूला उड्ने घटनाहरूमा दबाब स्थिर राख्न रिसीभर आवश्यक हुन सक्छ।
उत्पादन पृष्ठले 52 देखि 60 kW लाई "औसत ऊर्जा खपत" को रूपमा लेबल गर्दछ। किनभने kW पावर एकाइ हो, फिगरलाई प्रकाशित पावर सन्दर्भको रूपमा मात्र प्रयोग गर्नुहोस्। यसलाई प्रति भाग kWh मा रूपान्तरण नगर्नुहोस्। उत्पादन-सम्बन्धित ऊर्जा मोल्ड, राल, चक्र, सहायक र स्वीकृत आउटपुटमा निर्भर गर्दछ।
EUROMAP 46.2दिइएको एक्सट्रुजन ब्लो मोल्डिङ मेसिन, मोल्ड र निर्दिष्ट उत्पादनको लागि उत्पादन-सम्बन्धित मापन परिभाषित गर्दछ। यसलाई स्थिर सञ्चालन र उत्पादन गुणस्तर चाहिन्छ जुन ग्राहक आवश्यकताहरू पूरा गर्दछ। यो एक स्वीकृति परीक्षण को लागी एक ठोस आधार हो। Kinggle कोउपयोगिता आवश्यकता गाइडबिरुवा डेटा पाना संरचना गर्न मद्दत गर्न सक्छ।

एक 320 pcs/h सुख्खा चक्र उत्पादन उत्पादन होइन
Kinggle ले 320 pcs/h लाई KGB100B ड्राई-साइकल आउटपुटको रूपमा लेबल गर्दछ। ड्राई साइकलले पूर्ण उत्पादन प्रक्रिया प्रमाणित नगरिकन मेसिनको आन्दोलन मापन गर्छ। यसमा राल रिकभरी, पेरिसन ड्रप, ब्लोइङ, कूलिङ, पार्ट रिमुभल, ट्रिमिङ वा गुणस्तर निरीक्षण समावेश छैन।
ठूला भागहरू प्रायः चिसो-सीमित हुन्छन्। बाक्लो ह्यान्डलहरू, कुनाहरू र पिन्च क्षेत्रहरूलाई फराकिलो पर्खाल क्षेत्रहरू भन्दा बढी समय चाहिन्छ। छिटो खोल्ने आन्दोलनले आकार समात्न अझै नरम भएको भाग छोड्न सक्दैन। यदि रोबोट, ट्रिमर वा कन्वेयर मोल्डिङ मेसिन भन्दा ढिलो छ भने स्वचालनले गति पनि सेट गर्न सक्छ।
तीन अलग-अलग आउटपुट मानहरू प्रयोग गर्नुहोस्। पहिलो, गति सन्दर्भको रूपमा मात्र सुक्खा चक्र रेकर्ड गर्नुहोस्। दोस्रो, उत्पादन परीक्षणको क्रममा प्रति घण्टा सकल मोल्डेड भागहरू मापन गर्नुहोस्। तेस्रो, सहमत गुणस्तर जाँच र गणना रोकिएको प्रति घण्टा स्वीकृत भागहरू रिपोर्ट गर्नुहोस्।
स्वीकृत आउटपुट = सकल मोल्डेड भागहरू - अस्वीकार गरिएका भागहरू - गणना गरिएको स्टपहरूको समयमा हराएका भागहरू
शिफ्ट योजनाको लागि, मापन अवधि कागजात गर्नुहोस् र कोटीहरू रोक्नुहोस्। छोटो उत्तम-चक्र अवलोकन एक स्थिर उत्पादन दर होइन।
स्वीकृति योजनाले भाग, मोल्ड, राल, रङ, रिग्राइन्ड नियम, अपरेटर कार्यहरू र सहायक उपकरणहरूको नाम राख्नुपर्छ। गुणस्तर मापदण्ड पनि परिभाषित गर्नुपर्छ। तौल, आयाम, चुहावट कार्यसम्पादन, फ्ल्यास अवस्था, उपस्थिति र पर्खाल-मोटाई स्थानहरू सामान्य कोटीहरू हुन्, तर परियोजनाले महत्त्वपूर्ण कुराहरू छनौट गर्नुपर्छ।
बजेटको रूपमा लक्ष्य चक्र प्रयोग गर्नुहोस्। यसलाई एक्युमुलेटर डिस्चार्ज, मोल्ड चाल, उडाउने, कूलिंग, निकास, खोल्ने, टेक-आउट र रिकभरीमा तोड्नुहोस्। यसले सीमा मेसिन, मोल्ड, सामग्री वा डाउनस्ट्रीम कार्यबाट आउँछ कि भनेर देखाउँछ। दचक्र-समय अनुकूलन गाइडत्रुटिलाई अन्यत्र सार्न नदिई एक चरणमा कसरी सुधार गर्ने भनेर बताउँछ।
पर्खाल प्रोग्रामिङले उत्पादनको पालना गर्नुपर्छ, प्रतिलिपि गरिएको वक्र होइन
ठूला एक्स्ट्रुजन ब्लो मोल्ड गरिएका भागहरू असमान रूपमा तन्किन्छन्। काँध, कुना, ह्यान्डल वा गहिरो ड्र नजिकको सामग्री फराकिलो प्यानलमा रहेको सामग्री भन्दा टाढा जान सक्छ। एक समान डाइ ग्यापले एउटा क्षेत्रलाई धेरै पातलो छोड्न सक्छ जबकि अर्कोले अनावश्यक वजन बोक्छ।
KGB100B पृष्ठले मानक मोडेलमा MOOG 100 मोटाई नियन्त्रक समावेश गरेको बताउँछ। सटीक स्थापित नियन्त्रक, प्रोफाइल रिजोल्युसन र विकल्प प्याकेज उद्धरण मा नाम हुनुपर्छ। एKinggle-होस्ट गरिएको Moog DigiPack III म्यानुअलदेखाउँछ कसरी एक संचयक-मेसिन नियन्त्रकले प्रोग्राम गरिएको प्रोफाइलमा टूलिङ स्थिति लिङ्क गर्न सक्छ। यसले शट साइज, कुशन र एक्युमुलेटर-पोजिसन प्रकार्यहरू पनि सूचीबद्ध गर्दछ। त्यो म्यानुअलले नियन्त्रण तर्कलाई चित्रण गर्दछ, तर यसलाई सही KGB100B इन्टरफेस मान्न प्रयोग गर्नु हुँदैन।
ज्ञात ज्यामिति र मोल्ड टाइमिङबाट पहिलो प्रोफाइल बनाउनुहोस्। त्यसपछि परिभाषित स्थानहरूमा भागहरू काट्नुहोस् वा नाप्नुहोस्। एक पटकमा एउटा क्षेत्र परिवर्तन गर्नुहोस् र संशोधन रेकर्ड गर्नुहोस्। भारी भाग स्वचालित रूपमा राम्रो भाग होइन। लक्ष्य पर्याप्त सामग्री हो जहाँ कार्यसम्पादन चाहिन्छ र जहाँ यो छैन त्यहाँ कम अतिरिक्त।
प्रोफाइल काम शट मास र parison लम्बाइ जडान रहनु पर्छ। एउटा प्रोफाइल क्षेत्र विस्तार गर्दा अन्यत्र उपलब्ध सामग्री परिवर्तन हुन्छ। तापमान र सूजनले पनि परिणाम परिवर्तन गर्न सक्छ। सामग्री ग्रेड, रङ, टाउकोको तापक्रम, शट सेटिङहरू र मोल्ड संस्करणको साथ अनुमोदित नुस्खा बचत गर्नुहोस्।
दparison प्रोग्रामिङ गाइडचरण-दर-चरण ट्युनिङ विधि प्रदान गर्दछ। यस परियोजनाको लागि, FAT ले अन्तिम बचत गरिएको प्रोफाइललाई मापन गरिएको पर्खाल नक्सा र अंश-वजन दायरासँग तुलना गर्नुपर्छ।
एक कारखाना परीक्षण चलाउनुहोस् जसले खरिद निर्णयको जवाफ दिन्छ
एक उपयोगी कारखाना स्वीकृति परीक्षण मेसिन प्रदर्शन होइन। यो कागजात सर्तहरूमा सहमत उत्पादन बनाउन को लागी एक नियन्त्रित प्रयास हो। नतिजाले के परीक्षण गरिएको थियो, कसरी मापन गरियो र के परीक्षण दायरा बाहिर रह्यो भनेर देखाउनुपर्दछ।
EUROMAP 46.2 ले उपयोगी मापन अनुशासन प्रदान गर्दछ। यसले मेसिनलाई स्थिर अवस्थामा राख्न, ग्राहकका आवश्यकताहरू पूरा गर्न उत्पादनको गुणस्तर, र मुख्य प्रक्रिया डाटा दस्तावेजीकरण गर्न आह्वान गर्दछ। किङ्गलको बिक्री प्रक्रियाले पनि ग्राहकहरूलाई परीक्षणमा सामेल हुन आमन्त्रित गर्न सकिन्छ भन्छ। ट्रायल सुरु हुनु अघि त्यो अवसरलाई लिखित प्रोटोकलमा परिणत गर्नुहोस्।
- परीक्षण लेख फ्रिज गर्नुहोस्।भाग संशोधन, मोल्ड, टाउको व्यवस्था, गुहा वा आउटलेट गणना, र प्रत्येक स्थापित विकल्प पहिचान गर्नुहोस्।
- सूत्र रेकर्ड गर्नुहोस्।सूची राल ग्रेड, आपूर्तिकर्ता, रंग प्याकेज, additives र regrind नियम। सम्भव भएमा एक ज्ञात लटबाट पर्याप्त सामग्री राख्नुहोस्।
- सेटअप प्रमाणित गर्नुहोस्।ब्यारेल र टाउकोको तापक्रम, शट सेटिङ, प्रोफाइल फाइल, उड्ने अवस्था, चिसो पानी अवस्था र स्वचालन स्थिति रेकर्ड गर्नुहोस्।
- स्थिर सञ्चालन पुग्नुहोस्।पहिलो स्वीकार्य भाग चयन नगर्नुहोस्। प्रदर्शन मापन गर्नु अघि स्थिरीकरण नियम र नमूना विन्डोमा सहमत हुनुहोस्।
- मास सन्तुलन मापन।समाप्त भाग, फ्ल्यास र अन्य ट्रिम वजन। उद्धृत संचायक व्यवस्था विरुद्ध सकल पेरिसन मास पुष्टि गर्नुहोस्।
- उत्पादन गुणस्तर निरीक्षण गर्नुहोस्।पर्खालको मोटाई, आयाम, तौल, चुहावट कार्यसम्पादन र देखिने दोषहरूको लागि स्वीकृत स्थानहरू र विधिहरू प्रयोग गर्नुहोस्।
- स्वीकृत आउटपुट गणना गर्नुहोस्।सहमत अवधिमा कुल चक्र, सकल भागहरू, अस्वीकार र रोकहरू रिपोर्ट गर्नुहोस्। सुक्खा चक्रलाई छुट्टै रेकर्डको रूपमा राख्नुहोस्।
- उपयोगिताहरू मापन गर्नुहोस्।भोल्टेज, पावर, कम्प्रेस्ड हावाको चाप र प्रवाह, चिसो पानीको तापक्रम, दबाब र परिभाषित सीमाहरूमा प्रवाह रेकर्ड गर्नुहोस्।
- पुनरावृत्तिलाई चुनौती दिनुहोस्।एक चयन गरिएको टुक्रामा मात्र होइन, नमूना विन्डोमा शट मास, पारिसन स्थिति र उत्पादन मापन जाँच गर्नुहोस्।
- विचलन बन्द गर्नुहोस्।प्रत्येक असफल वस्तुलाई मालिक, कार्य, प्रमाण आवश्यकता र ढुवानी अनुमोदन अघि नियत मिति दिनुहोस्।
हस्ताक्षर गरिएको सारांशको साथ कच्चा पठनहरू राख्नुहोस्। फोटोहरूले नमूना पहिचान र मापन स्थान देखाउनु पर्छ। रेसिपी फाइलहरू, अलार्म र विचलन नोटहरू प्रमाणका अंश हुन्। दझटका मोल्डिंग मिसिन FAT गाइडपूर्ण स्वीकृति फ्रेमवर्क समावेश गर्दछ।
नमूना चयनलाई पनि नियम चाहिन्छ। अनुक्रममा भागहरू संख्या गर्नुहोस् र असफल नमूनालाई राम्रोसँग बदल्नुहोस्। यदि सेटिङहरू परिवर्तन भएमा, नयाँ नमूना समूह सुरु गर्नुहोस् र परिवर्तन समय रेकर्ड गर्नुहोस्। यसले परिणाम ट्रेस योग्य राख्छ। यसले सामान्य भिन्नतालाई जानाजानी प्रक्रिया विकासबाट पनि अलग गर्दछ।
ढुवानी अनुमोदन गर्नु अघि, हस्ताक्षर गरिएको आवश्यकता म्याट्रिक्ससँग परीक्षण रेकर्ड तुलना गर्नुहोस्। पास गरिएको मेसिन-गति जाँचले खुला उत्पादन-गुणस्तर वस्तु बन्द गर्न सक्दैन। पूरा गर्न नसकिने कुनै पनि परीक्षण कारण र सहमत फलो-अप विधिको साथ दृश्यात्मक रहनुपर्छ।
मेसिन निर्माणकर्ताले इन्जिनियर गर्न सक्ने RFQ तयार गर्नुहोस्
"एक 120 लिटर ब्लो मोल्डिङ मेसिन" को लागी एक अस्पष्ट अनुरोध एक अस्पष्ट प्रस्ताव आमन्त्रित गर्दछ। यसको सट्टा कम्प्याक्ट प्राविधिक प्याकेज पठाउनुहोस्। यो पूर्ण हुनु आवश्यक छैन, तर यसले खुला निर्णयहरूबाट ज्ञात आवश्यकताहरू अलग गर्नुपर्छ।
एक आयाम उत्पादन रेखाचित्र वा 3D फाइल संग सुरु गर्नुहोस्। फोटोहरू थप्नुहोस् जब तिनीहरू घाँटी, सम्मिलित, ह्यान्डल वा ट्रिम व्याख्या गर्छन्। लक्ष्य समाप्त वजन बताउनुहोस् र महत्वपूर्ण पर्खाल क्षेत्रहरू पहिचान गर्नुहोस्। सामग्रीको ग्रेड र कुनै पनि अनुमति दिइएको रिग्राइन्ड नाम दिनुहोस्। यदि रासायनिक प्रतिरोध वा नियामक परीक्षण मामिला हो भने, सही मानक र उत्पादन अवस्था बताउनुहोस्।
त्यसपछि उत्पादन परिभाषित गर्नुहोस्। प्रति घण्टा वा प्रति दिन स्वीकृत भागहरू, उपलब्ध शिफ्टहरू, योजनाबद्ध स्वचालन र डाउनस्ट्रीम चरणहरू दिनुहोस्। परियोजनामा नयाँ मोल्ड समावेश छ कि छैन भनी बताउनुहोस्। यदि मोल्ड पहिले नै अवस्थित छ भने, यसको संयोजन रेखाचित्र, वजन, मोटाई, माउन्टिङ र सेवा जडानहरू प्रदान गर्नुहोस्।
सुविधा जानकारीमा विद्युत आपूर्ति, फ्रिक्वेन्सी, कम्प्रेस्ड हावा क्षमता, चिसो पानीको अवस्था, स्पष्ट उचाइ, पहुँच ढोका, क्रेन र भुइँ डेटा समावेश हुनुपर्छ। मेसिनसँग यी वस्तुहरू तुलना गर्न स्थापना नभएसम्म पर्खनुहोस्। ठूला-भागका परियोजनाहरू धाँधली र उत्पादन ह्यान्डलिङद्वारा सजिलैसँग एक्स्ट्रुजनद्वारा सीमित गर्न सकिन्छ।
सोधपुछ संग संलग्न गर्नुहोस्
उत्पादन र मोल्ड रेखाचित्र, राल विवरण, आउटपुट लक्ष्य, गुणस्तर मापदण्ड, उपयोगिता अवस्था, लेआउट सीमा र इच्छित स्वचालन दायरा।
प्रस्तावमा अनुरोध छ
अन्तिम हेड विकल्प, स्क्रू र ड्राइभ, मोल्ड फिट स्टेटमेन्ट, उपयोगिता सीमा, लेआउट, स्वीकृति प्रोटोकल, आपूर्ति विकल्प र प्राविधिक बहिष्कार।
पूरा आवश्यकता म्याट्रिक्सको लागि सोध्नुहोस्। प्रत्येक पङ्क्तिले "अनुपालन गर्दछ," "परिवर्तन आवश्यक छ," वा "समावेश छैन" भन्नु पर्छ, त्यसपछि प्रस्तावको सन्दर्भ। इमेलमा छरिएका कथनहरू भन्दा अडिट गर्न यो सजिलो छ। Kinggle प्रदान गर्दछ aडाउनलोड क्षेत्रप्राविधिक कागजात र कपरियोजना सोधपुछ फारमप्रारम्भिक सम्पर्कको लागि।
जब KGB100B सर्टलिस्टमा पर्दछ
KGB100B एक नजिकको समीक्षाको योग्य छ जब उत्पादन यसको ठूलो-भाग अनुप्रयोग दायराको नजिक आउँछ र इन्जिनियरिङ जाँचहरू पङ्क्तिबद्ध हुन्छ। उत्पादन पृष्ठले रासायनिक ब्यारेलहरू, अटो पार्ट्स, ट्राफिक अवरोधहरू, फ्लोटहरू, खेलौनाहरू र फर्निचरलाई अनुप्रयोगहरूको रूपमा नाम दिन्छ। त्यो सूचीले इच्छित क्षेत्र देखाउँछ, तर यो प्रमाण होइन कि एक विशेष भाग चल्नेछ।
बलियो सर्टलिस्ट केसमा चार विशेषताहरू हुन्छन्। मोल्ड आन्दोलन र सेवाहरूको लागि कोठासँग फिट हुन्छ। सकल पेरिसन मास पुष्टि गरिएको हेड विकल्पमा फिट हुन्छ। एक्सट्रुजन रिकभरीले इच्छित सामग्रीको साथ आवश्यक चक्रलाई समर्थन गर्दछ। कारखानाले सहमत सीमाहरूमा उपयोगिता र ह्यान्डलिंग आपूर्ति गर्न सक्छ।
ती सर्तहरू मध्ये एउटा असफल हुँदा अर्को कन्फिगरेसनमा जानुहोस्। ठूलो संचयकले शट मास समाधान गर्न सक्छ तर मोल्ड चौडाइ होइन। ठूलो प्लेटले मोल्ड खाम हल गर्न सक्छ तर एक्सट्रुजन रिकभरी होइन। प्लेटफर्मको कार्य दायरा भन्दा भाग धेरै सानो हुँदा फरक मेसिनको आकार अधिक किफायती हुन सक्छ।
डाटा अपूर्ण हुँदा पज गर्नुहोस्। वेबसाइटको प्यारेन्टेटिकल हेड फिगर र असंगत वायु-प्रवाह एकाइलाई लिखित स्पष्टीकरण चाहिन्छ। ड्राई-साइकल नम्बरले आउटपुट ग्यारेन्टी बन्द गर्न सक्दैन। यी प्राविधिक सम्झौताका लागि सामान्य वस्तुहरू हुन्, अनुमान गर्ने कारण होइन।
खरीद निर्णय अंश-आधारित परीक्षण योजनाको साथ समाप्त हुनुपर्छ। यदि मेसिनले सहमत दर र उपयोगिता सीमामा स्थिर, स्वीकार्य भागहरू बनाउन सक्छ भने, मोडेलले काममा फिट हुन्छ। यदि त्यो प्रमाण हराइरहेको छ भने, छोटो सूची अस्थायी रहन्छ।
बारम्बार सोधिने प्रश्नहरू
KGB100B 120L ब्लो मोल्डिङ मेसिनले कुन उत्पादनहरू बनाउन सक्छ?
Kinggle ले KGB100B पृष्ठमा रासायनिक ब्यारेलहरू, अटो पार्ट्स, ट्राफिक अवरोधहरू, फ्लोटहरू, खेलौनाहरू र फर्निचरहरू सूचीबद्ध गर्दछ। यी अनुप्रयोग सन्दर्भहरू हुन्, स्वचालित स्वीकृतिहरू होइनन्। वास्तविक उत्पादनलाई अझै पनि मोल्ड साइज, ग्रस पेरिसन मास, क्ल्याम्प डिमांड, सामग्री, हटाउने मार्ग र कूलिंगको लागि जाँचहरू चाहिन्छ।
के 120 L को मतलब 120 L भन्दा तलको प्रत्येक कन्टेनर फिट हुनेछ?
होइन। नाममात्र कन्टेनर भोल्युम केवल एक स्क्रीनिंग मान हो। 120 L भन्दा कमको भाग अझै पनि मोल्ड खाम, अनुमानित-क्षेत्र सीमा, संचयक माग वा उपलब्ध हटाउने ठाउँ भन्दा बढी हुन सक्छ। मोडेल-विशिष्ट समीक्षाको लागि उत्पादन र मोल्ड रेखाचित्रहरू पठाउनुहोस्।
के KGB100B ले 15 kg समाप्त HDPE उत्पादन बनाउन सक्छ?
सार्वजनिक टेबुलबाट त्यो धारणा नगर्नुहोस्। पृष्ठले 9(15) kg लाई PE एक्युमुलेटर-वजन सन्दर्भको रूपमा प्रकाशित गर्दछ, स्पष्ट रूपमा दुई सूचीबद्ध हेड क्षमताहरूसँगै। ग्रस पेरिसन मासले भाग र सबै फ्ल्यास वा ट्रिम समावेश गर्दछ। चयन गरिएको टाउको, राल र प्रयोगयोग्य प्रक्रिया मार्जिन Kinggle द्वारा पुष्टि गरी परीक्षणमा प्रमाणित हुनुपर्छ।
के 320 pcs/h अपेक्षित उत्पादन उत्पादन हो?
नम्बर। Kinggle ले 320 pcs/h लाई सुक्खा चक्रको रूपमा लेबल गर्दछ। वास्तविक स्वीकृत आउटपुटमा एक्स्ट्रुजन, पेरिसन गठन, उडाउने, कूलिंग, हटाउने, ट्रिमिङ, अस्वीकार र रोकहरू समावेश छन्। आवश्यक स्वीकृत आउटपुट बताउनुहोस् र उत्पादन मोल्ड र सामग्रीको साथ प्रमाणित गर्नुहोस्।
ऊर्जा उपयोग कसरी तुलना गर्नुपर्छ?
समान मोल्ड, उत्पादन, राल, गुणस्तर नियम र परीक्षण सीमा अन्तर्गत उत्पादन-सम्बन्धित ऊर्जा तुलना गर्नुहोस्। KGB100B पृष्ठले 52 देखि 60 kW लाई औसत ऊर्जा रेखाको रूपमा प्रकाशित गर्दछ, जुन पावर सन्दर्भ हो। पृष्ठ मान रूपान्तरण गर्नुको सट्टा स्थिर उत्पादनको क्रममा प्रति स्वीकृत भाग kWh/kg र kWh मापन गर्नुहोस्।
KGB100B उद्धरणको लागि मैले कुन जानकारी पठाउनुपर्छ?
उत्पादन रेखाचित्र र फोटोहरू, आयामहरू, समाप्त वजन, पर्खाल आवश्यकताहरू, सामग्री ग्रेड, regrind नियम, स्वीकृत आउटपुट, गुणस्तर परीक्षण, मोल्ड डेटा, उपयोगिता अवस्था र स्वचालन आवश्यकताहरू पठाउनुहोस्। अज्ञात वस्तुहरू स्पष्ट रूपमा चिन्ह लगाउनुहोस्। यसले आपूर्तिकर्तालाई टाउको, मोल्ड फिट र परीक्षण दायरा पुष्टि गर्न पर्याप्त जानकारी दिन्छ।
मेसिन छनौट गर्नु अघि आफ्नो भाग जाँच गर्नुहोस्
Kinggle लाई उत्पादन रेखाचित्र, सकल तौल अनुमान, राल, मोल्ड डाटा, उत्पादन लक्ष्य र कारखाना उपयोगिता अवस्थाहरू पठाउनुहोस्। टोलीले KGB100B प्लेटफर्म र यसको चयन गरिएको एक्युमुलेटर कन्फिगरेसन परियोजनामा फिट छ कि छैन भनेर समीक्षा गर्न सक्छ।
उत्पादन-फिट समीक्षा अनुरोध गर्नुहोस्