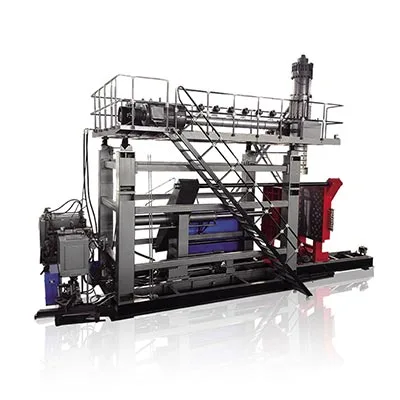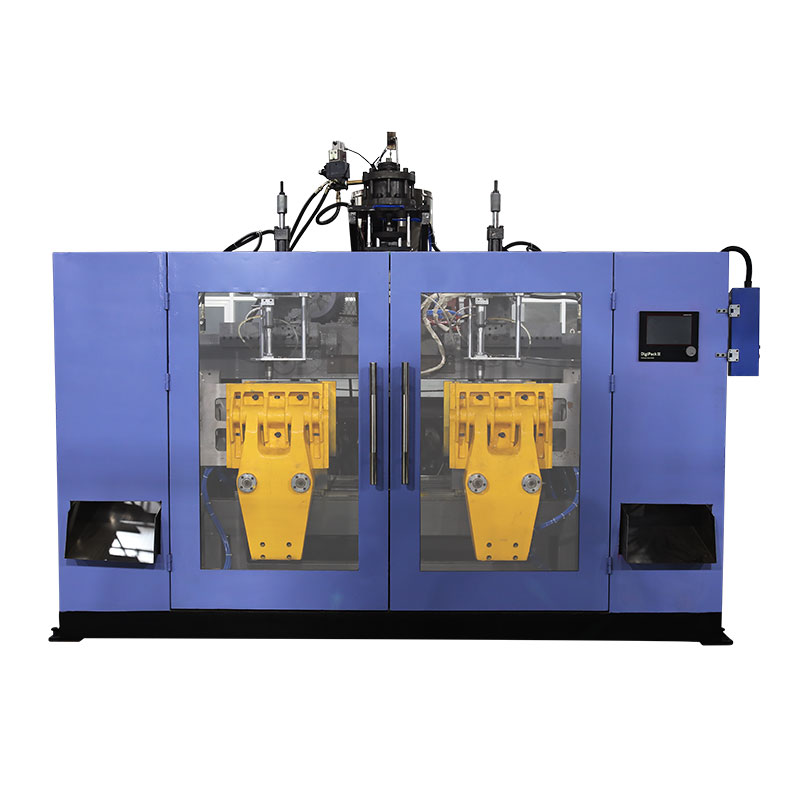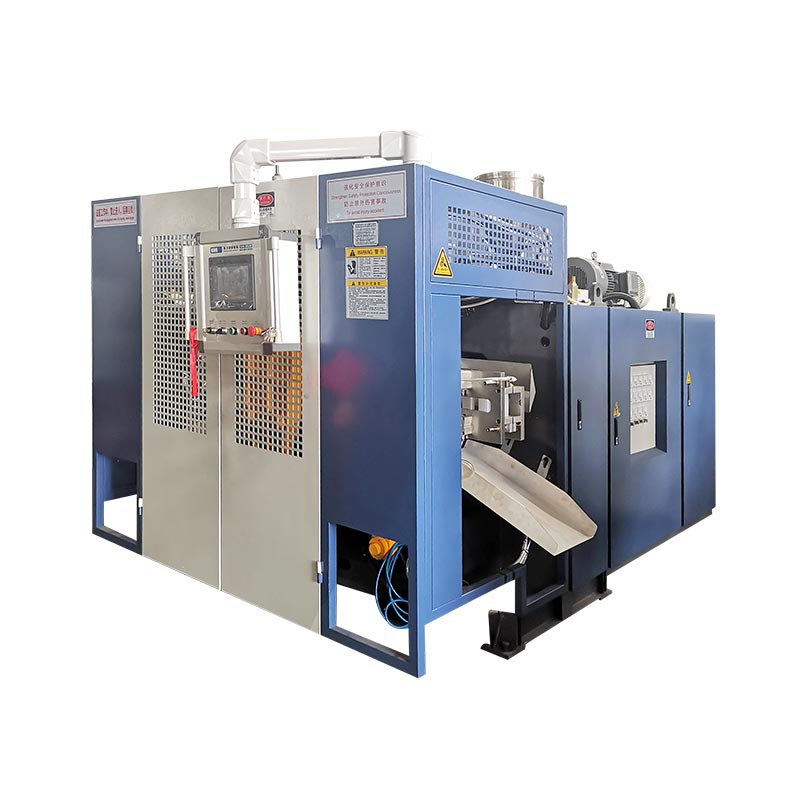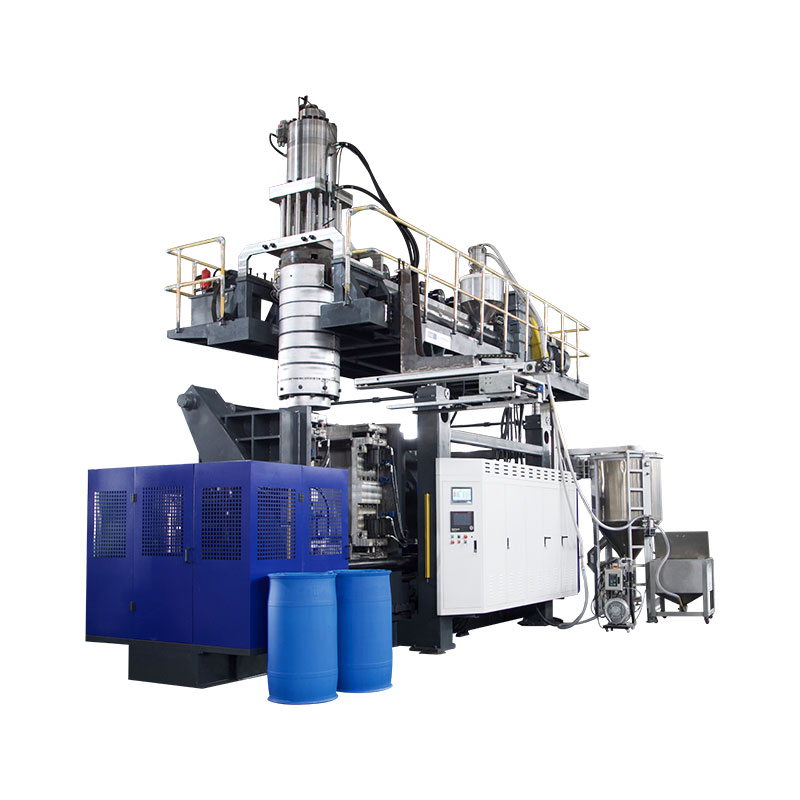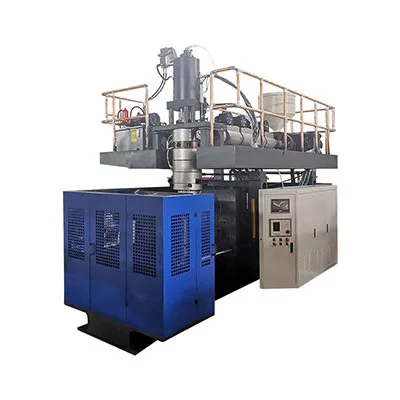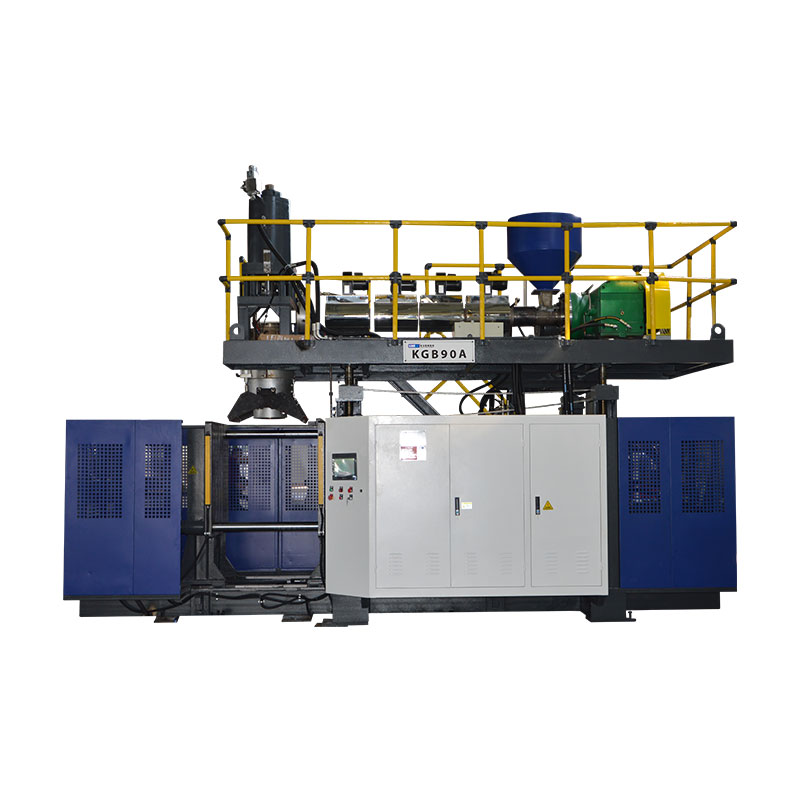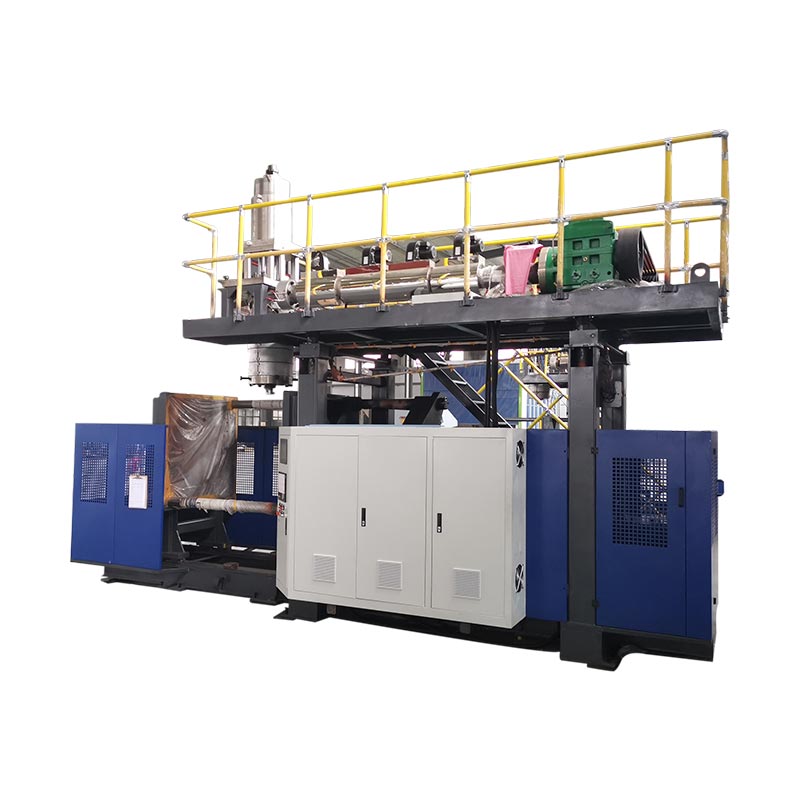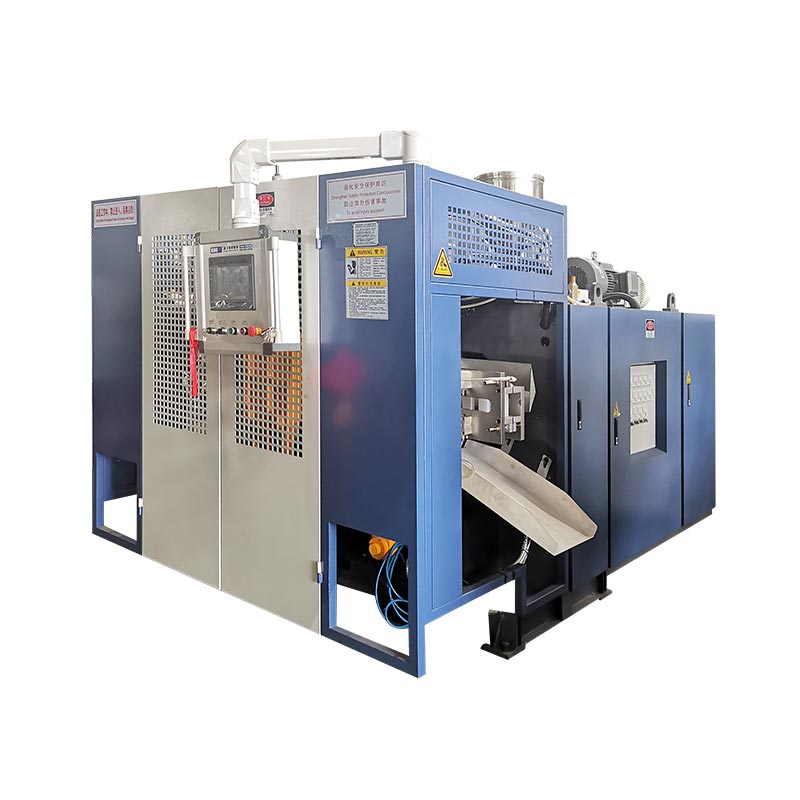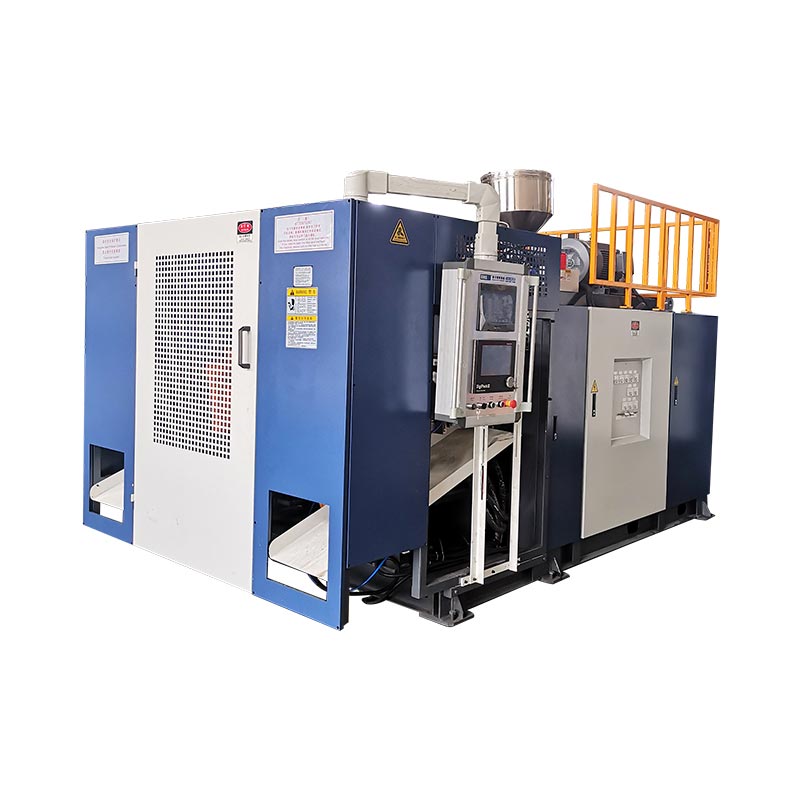
ब्लो मोल्डिङ साइकल समयलाई टोलीले हालको चक्र कहाँ खपत भइरहेको छ भनेर मापन गरेपछि र स्वीकृत भागले अझै पनि यसको स्पेसिफिकेशन पूरा गरेको पुष्टि गरेपछि मात्र घटाउनुपर्छ।कूलिंगले प्रायः सबैभन्दा ठूलो ब्लक ओगटेको छ, तर पेरिसन डेलिभरी, क्ल्याम्प मोशन, ब्लोइङ, निकास, टेक-आउट र डाउनस्ट्रीम पर्खाइले पनि गति सेट गर्न सक्छ। एक स्थिर आधाररेखा बनाउनुहोस्, एउटा प्रमाणित बाधा नाम दिनुहोस्, यसलाई नियन्त्रण गर्ने चर मात्र परिवर्तन गर्नुहोस्, र त्यसपछि स्वीकृत उत्पादन, पर्खाल वितरण, आयाम, पोस्ट-इजेक्शन आकार, आवश्यक कार्यात्मक परीक्षणहरू र छोटो चक्र राख्नु अघि दोषहरू तुलना गर्नुहोस्, उत्पादनको साथ, राल, मोल्ड, उपयोगिता अवस्था र अन्तिम रेसिपी पुनरावृत्ति परिणाम पुन: रेकर्ड गर्न सकिन्छ।

उत्पादन टोली द्वारा प्रयोग गरिएको शब्दावली:ब्लो मोल्डिङ साइकल टाइम अप्टिमाइजेसन, एक्स्ट्रुजन ब्लो मोल्डिङ साइकल टाइम, बोतल ब्लोइङ मेसिन साइकल टाइम, ब्लो मोल्डिङ मेसिन आउटपुट, साइकल रिडक्सन, कूलिङ टाइम अप्टिमाइजेसन र ब्लो मोल्डिङ उत्पादन दक्षता। यी सर्तहरूले एउटै व्यापार लक्ष्यलाई संकेत गर्दछ, तर प्राविधिक कार्य लक्ष्य प्रतिशतको सट्टा मापन प्रक्रियाबाट सुरु हुन्छ।
छ ठाउँहरू जहाँ चक्र बाधा गर्न सकिन्छ
| साइकल ब्लक | मेसिनमा मापन गर्नुहोस् | छोटो हुनु अघि प्रमाण | पछि देखा पर्न सक्ने असफलता |
|---|---|---|---|
| पेरिसन वा गोली | दोहोर्याउन सकिने सुरु/अन्त संकेत, पारिसन लम्बाइ, शट वा एक्युमुलेटर स्थिति | स्थिर वितरण र मोल्ड बन्द गर्न सही सम्बन्ध | Sag, छोटो parison, webbing, वजन वा प्रोफाइल शिफ्ट |
| बन्द र ताला | आदेश, स्थिति प्रतिक्रिया र पूरा राज्य | खाली आन्दोलन, पूर्ण बन्द र अनुमोदित मेसिन अवस्था | फ्ल्यास, पिन्च क्षति, अपूर्ण बन्द वा टक्कर |
| उडाउनुहोस् र निकास गर्नुहोस् | घटनाको समयमा समय, मेसिन-इनलेट वायु अवस्था र दबाव व्यवहार | पूर्ण मुद्रास्फीति, विवरण, venting र सुरक्षित रिलीज | अपूर्ण भाग, ब्लो-आउट, टाँसिने वा प्रारम्भिक खोल्ने |
| चिसो | सर्किट, मोल्ड तापमान ढाँचा र इजेक्शनमा भाग अवस्था द्वारा आपूर्ति र फिर्ता अवस्था | स्थिर आयाम, पर्खाल, गर्दन, आधार र पोस्ट-इजेक्शन आकार | वारपेज, अंडाकार घाँटी, संकुचन, रकर तल वा तातो ट्रिमिङ |
| टेक-आउट र डाउनस्ट्रीम | रोबोट, कन्वेयर, ट्रिमर र परीक्षक अनुक्रम | भाग उत्पादन गतिमा प्रत्येक इन्टरफेस खाली गर्दछ | टकराव, जाम, ट्रिम क्षति वा परीक्षक ब्याकलग |
01 / आधार रेखारेखा वास्तवमा चलिरहेको चक्रको साथ सुरू गर्नुहोस्
एक चक्र-समय परियोजना एक दोहोरिने मापन बिन्दु आवश्यक छ। निरन्तर एक्स्ट्रुजन लाइनमा, त्यो बिन्दु पेरिसन कट वा अर्को दोहोरिने मेसिन अनुक्रमको सुरुवातसँग सम्बन्धित संकेत हुन सक्छ। एक्युमुलेटर मेसिनमा, उत्पादनलाई शट तयारी, एक्युमुलेटर स्थिति, पुश-आउट र मोल्डिङ अनुक्रम मार्फत राम्रोसँग बुझ्न सकिन्छ। प्रति पूर्ण गठन घटना एक पटक देखा पर्ने संकेत छान्नुहोस् र यसलाई कागजात गर्नुहोस्। एउटा मेसिनको HMI लक्ष्यलाई अर्कोबाट ह्यान्ड-टाइम अवलोकनसँग तुलना नगर्नुहोस्।
Kinggle-होस्ट गरियोMoog DigiPack III म्यानुअलस्पष्ट रूपमा भेद वर्णन गर्दछ। निरन्तर निकासीको लागि, नियन्त्रकले पेरिसन प्रोफाइललाई साइकल समयसँग सम्बन्धित गर्न सक्छ र क्रमिक सुरुवात संकेतहरू बीचको अन्तराल मापन गर्न सक्छ। एक्युमुलेटर मेसिनको लागि, सामग्री बाहिर धकेलिएको बेला पेरिसन प्रोफाइल एक्युमुलेटर स्थितिसँग सम्बन्धित छ। यो भिन्नता महत्त्वपूर्ण छ किनभने एउटै समय सम्पादनले भित्ता प्रोफाइललाई एउटा मेसिनमा परिवर्तन गर्न सक्छ जबकि अर्कोमा फरक प्रभाव पार्छ।
सामान्य भिन्नता हेर्न कम्तिमा पर्याप्त लगातार घटनाहरू रेकर्ड गर्नुहोस्। प्लान्टले नमूना अवधि छनोट गर्नुपर्छ, तर यसले वास्तविक सञ्चालन ढाँचालाई कभर गर्नुपर्छ: डबल-स्टेशन लाइनमा दुवै स्टेशनहरू, सबै सान्दर्भिक डाइ आउटलेटहरू वा गुहाहरू, नियमित भाग हटाउने र रिलीजलाई नियन्त्रण गर्ने डाउनस्ट्रीम उपकरणहरू। अलार्महरू, छोटो स्टपहरू र म्यानुअल हस्तक्षेपहरू अलग-अलग नोट गर्नुहोस्। एक औसत जसमा अवर्गीकृत डाउनटाइम समावेश छ चक्र लुकाउँछ, जबकि एक उत्कृष्ट एकल घटनाले पुनरावृत्ति लुकाउँछ।
स्वीकृत भाग समय रेकर्डको छेउमा राख्नुहोस्। उत्पादन र मोल्ड संशोधन, राल ग्रेड र धेरै, रङ वा रिग्राइन्ड नियम, नुस्खा संशोधन, वास्तविक तापमान अवस्था, मेसिन-इनलेट हावा र कूलिंग-पानी अवस्था, भाग वजन, महत्वपूर्ण पर्खाल स्थानहरू, आयामहरू र आवश्यक कार्यात्मक परीक्षणहरू क्याप्चर गर्नुहोस्। यो रेकर्ड आधार रेखा हो। यदि छोटो परीक्षण असफल भयो भने, टोलीले मेमोरीबाट पुन: निर्माण गर्नुको सट्टा ज्ञात प्रक्रियामा फर्कन सक्छ।
02 / निदानअर्को चक्रलाई सीमित गर्ने घटनालाई ट्रेस गर्नुहोस्
धेरैजसो HMI ले समय सेटिङहरू सम्पादन गर्न सजिलो बनाउँछ। त्यो सुविधाले एउटा टोलीलाई यसले के नियन्त्रण गर्छ भनेर पत्ता लगाउनु अघि सबैभन्दा ठूलो दृश्य संख्या कम गर्न नेतृत्व गर्न सक्छ। चक्रलाई भौतिक ब्लकहरूमा तोड्नुहोस् र तिनीहरूको सीमाहरू हेर्नुहोस्: पेरिसन वा शट तयारी, मोल्ड स्थानान्तरण, क्लोज र लक, ब्लो-पिन आन्दोलन, मुद्रास्फीति, कूलिंग, निकास, खोल्ने, टेक-आउट र डाउनस्ट्रीम ह्यान्डलिंग। केही ब्लकहरू श्रृंखलामा हुन्छन्। अरूले ओभरल्याप गर्छन्। कुल चक्र पथ द्वारा सेट गरिएको छ जुन अर्को गठन घटना सुरु हुन अघि समाप्त हुनुपर्छ।
एक साधारण टाइमलाइन सेटिङहरूको सूची भन्दा बढी उपयोगी छ। प्रत्येक ब्लकको लागि सुरु र समाप्त संकेत रेकर्ड गर्नुहोस् र वास्तविक प्रतिक्रियासँग आदेश तुलना गर्नुहोस्। यदि कूलिङ समाप्त हुन्छ तर मेसिनले रोबोट-क्लियर सिग्नलको लागि पर्खिरहेको छ भने, कूलिङ समय घटाउँदा चक्र परिवर्तन नगरी तातो भाग सिर्जना हुन सक्छ। यदि मोल्ड फिर्ता हुँदा अर्को पेरिसन तयार छैन भने, छिटो खोल्दा उत्पादन बढाउन सक्दैन। यदि ट्रिमरले नयाँ गतिमा भागहरू खाली गर्न सक्दैन भने, बाधा तल झरेको छ।
Kinggle कोHMI सेटिङहरू र अलार्म गाइडयस कारणले सेट मानहरूलाई वास्तविक मानहरूबाट अलग गर्छ। एउटा आदेशले नियन्त्रकले अनुरोध गरेको देखाउँछ। सेन्सर अवस्था, स्थिति प्रतिक्रिया र भौतिक अवलोकनले कार्य भयो कि देखाउँछ। मेसिनको अलार्म इतिहासले अनुक्रममा बाधा पुर्याउने पहिलो इन्टरलक वा अनुमति पनि प्रकट गर्न सक्छ। रिसेटले उत्तम सुराग हटाउन सक्छ।
नुस्खा सम्पादन गर्नु अघि प्रत्येक ढिलाइ वर्गीकृत गर्नुहोस्। भाग बनाउन र स्थिर गर्न उत्पादक समय चाहिन्छ। सशर्त समयले गतिलाई सुरक्षित गर्छ वा प्रमाणित अवस्थाको लागि पर्खन्छ। ढिलो रोबोट, अस्थिर उपयोगिता, अवरुद्ध कूलिङ सर्किट, असंगत पारिसन, म्यानुअल पुष्टिकरण वा डाउनस्ट्रीम भीडबाट टाढिनु पर्ने पर्खाइ आउँछ। मर्मतसम्भार हानि पहिरन, चुहावट, कमजोर स्नेहन, क्षतिग्रस्त सेन्सर वा पङ्क्तिबद्ध समस्याहरूबाट आउँछ। प्रत्येक वर्गको फरक मालिक र फरक सुधार हुन्छ।
03 / गर्मी हटाउनेकूलिंग समय काट्नु अघि कूलिंग प्रदर्शन प्रमाणित गर्नुहोस्
LyondellBasell कोPolyolefin ब्लो मोल्डिंग को लागी गाइडधेरै पोलीओलफिन ब्लो मोल्डिङ अनुप्रयोगहरूमा शीतलनले मोल्डिङ चक्रको अधिकांश भाग लिन्छ। गाइडले छोटो चक्रहरूलाई तातो-स्थानान्तरण अवस्थाहरू जस्तै पग्लिएको तापक्रम, मोल्ड तापक्रम, पानीको प्रवाह र टर्ब्युलेन्ससँग जोड्दछ, जबकि अझै पनि इच्छित अंश गुणस्तर आवश्यक हुन्छ। यो निदानको लागि उपयोगी दिशा हो, विश्वव्यापी Kinggle मानहरूको सेट होइन।
कूलिंग स्रोतबाट सुरु गर्नुहोस् र वास्तविक सर्किट पछ्याउनुहोस्। स्थिर उत्पादनमा कूलेंट आपूर्ति र फिर्ता अवस्था रेकर्ड गर्नुहोस्, चिलर प्रदर्शन मात्र होइन। मोल्डले निर्दिष्ट प्रवाह प्राप्त गर्छ कि छैन र समानान्तर सर्किट सन्तुलित छ कि छैन जाँच गर्नुहोस्। न्यानो सर्किट, प्रतिबन्धित नली, दूषित च्यानल, गलत जडान, एयर पकेट, चुहावट सिल वा अर्को मेसिनसँग साझा गरिएको तातो लोड हेर्नुहोस्। दझटका मोल्डिंग मिसिन उपयोगिता गाइडबिरुवाको आपूर्ति र मेसिन-इनलेट अवस्था किन छुट्याउनुपर्छ भनेर बताउँछ।
मोल्ड र निकालिएको भाग नक्सा गर्नुहोस्। एकल सतह पढाइले घाँटी सम्मिलित, पिन्च क्षेत्रहरू, बाक्लो ह्यान्डलहरू, गहिरो आधारहरू र छुट्टै सर्किटहरू भएको मोल्डलाई प्रतिनिधित्व गर्न सक्दैन। बिरुवाको अनुमोदित मापन विधि प्रयोग गर्नुहोस् र दोहोर्याउन सकिने स्थानहरू तुलना गर्नुहोस्। विरूपण देखा पर्दा अवलोकन गर्नुहोस्: मोल्ड भित्र, बाहिर निकाल्ने क्रममा, ट्रिमिङ गर्दा, कूलिङ कन्वेयरमा वा भाग कोठाको अवस्थामा पुगेपछि। एक मिनेटको लागि स्वीकार्य देखिने तातो भागले पछि अंडाकार घाँटी, रकर तल, संकुचन वा आयामी बहाव देखाउन सक्छ।
Formosa प्लास्टिक'Polyethylene Extrusion ब्लो मोल्डिंग प्रक्रिया गाइडकुनै भाग धेरै तातो हुँदा सम्भावित कारणहरू मध्ये छोटो चक्र, उच्च मोल्ड तापक्रम र क्लोज्ड कूलेन्ट च्यानलहरू सूचीबद्ध गर्दछ। यसले अपर्याप्त मोल्ड कूलिङलाई वारपेजसँग जोड्छ र पानीको प्रवाह, मोल्डको तापक्रम र च्यानल अवस्था जाँच गर्न सल्लाह दिन्छ। यी सम्बन्धहरूले शीतलन अनुसन्धानलाई समर्थन गर्दछ, तर राल ग्रेड, मोल्ड र उत्पादन विशिष्टताले स्वीकार्य अपरेटिङ विन्डोको निर्णय गर्दछ।
आदत अनुसार कूलेंटको तापमान कम नगर्नुहोस्। संक्षेपण सतहको तापक्रम, परिवेशको तापक्रम र आर्द्रता बीचको सम्बन्धमा निर्भर गर्दछ। मोल्डमा वा वरपरको पानीले भागलाई असर गर्न सक्छ र उपकरण वा कार्यस्थल समस्याहरू सिर्जना गर्न सक्छ। कन्डेन्सेसन सञ्चालन सीमाको नजिक हुँदा कोठाको अवस्था रेकर्ड गर्नुहोस्, र चिलर, मोल्ड र बिरुवा प्रक्रियाहरू पालना गर्नुहोस्। प्रवाह वितरण सुधार गर्न वा प्रतिबन्धित सर्किट सफा गर्नाले तापक्रम लक्ष्य सार्न बिना ताप स्थानान्तरण पुन: प्राप्त गर्न सक्छ।
04 / भाग डिजाइनपर्खाल वितरणले मोल्डलाई हटाउनु पर्ने तापक्रम परिवर्तन गर्दछ
शीतलनको माग भागमा प्लास्टिक पछ्याउँछ। बाक्लो क्षेत्रमा पातलो क्षेत्र भन्दा बढी तातो सामग्री हुन्छ र नजिकैको पर्खालहरू इन्जेक्शनको लागि तयार भएपछि नरम रहन सक्छ। सम्पूर्ण शीतलन चरण विस्तार गर्नाले त्यो एक स्थानलाई सुरक्षित गर्न सक्छ, तर यसले मोल्डमा सबै अन्य क्षेत्रहरूलाई लामो समयसम्म समात्छ। लामो चक्रलाई अपरिहार्य रूपमा स्वीकार गर्नु अघि, मापन गरिएको पर्खाल नक्सालाई डिजाइनको आवश्यकता र प्यारिसनदेखि गुहासम्मको अपेक्षित विस्तारसँग तुलना गर्नुहोस्।
Kinggle द्वारा होस्ट गरिएको Moog DigiPack III म्यानुअलले बताउँछ कि पारिसन प्रोग्रामिङले उत्पादनको लम्बाइको साथमा डाइ ग्यापलाई नियन्त्रण गर्छ। यसले अनावश्यक भारी पर्खाल खण्डहरूलाई लामो चिसोसँग जडान गर्दछ र प्रोफाइल कन्टेनरहरूमा मापन गरिएको पर्खाल मोटाई विरुद्ध प्रमाणित गरिनु पर्छ भनेर व्याख्या गर्दछ। यस सम्बन्धलाई सावधानीपूर्वक प्रयोग गर्नुहोस्। परिमार्जित भागले अझै पनि वजन, न्यूनतम-भित्ता, प्रभाव, शीर्ष-लोड, ड्रप, दबाब, रासायनिक-प्रतिरोध र उत्पादनमा लागू हुने आयामी आवश्यकताहरू पूरा नगरेसम्म सामग्री हटाउनु चक्र-समय सर्टकट होइन।
पहिले समाप्त भागमा तातो वा विकृत क्षेत्र पत्ता लगाउनुहोस्। त्यसपछि त्यो स्थितिलाई प्यारिसन प्रोग्राम, मोल्ड स्ट्रेच, पिन्च-अफ र कुलिङ सर्किटमा जडान गर्नुहोस्। प्रोफाइल, टेल क्याप्चर वा ज्यामितिबाट भारी आधार आउन सक्छ। तातो ह्यान्डलले वेबिङ, स्थानीय स्ट्रेच, भेन्टिङ्ग वा कूलिङ समावेश गर्न सक्छ। न्यानो घाँटीमा ब्लो-पिन सम्पर्क, कूलिङ घुसाउनुहोस्, अतिरिक्त सामग्री वा ढिलाइ रिलीज हुन सक्छ। दparison प्रोग्रामिङ गाइडउपस्थिति द्वारा बिन्दुहरू सम्पादन गर्नुको सट्टा प्रोफाइल सामग्री सार्नको लागि मापन-आधारित विधि प्रदान गर्दछ।
मोल्ड डिजाइनले उपलब्ध गर्मी-स्थानान्तरण मार्ग पनि सेट गर्दछ। च्यानल प्लेसमेन्ट, फ्लो पथ, इन्सर्टहरू, नेक कन्स्ट्रक्सन, भेन्टिङ्ग, सतहको सम्पर्क र पार्टिङ-लाइन डिजाइनले भाग कति चाँडो स्थिर हुन्छ भनेर सीमित गर्न सक्छ। Kinggle को प्रयोग गर्नुहोस्एक्सट्रुजन ब्लो मोल्डिंग मोल्ड डिजाइन गाइडजब समान तातो क्षेत्र उपयोगिताहरू र स्वीकृत पर्खाल वितरण प्रमाणीकरण पछि रहन्छ। एक स्थायी स्थानीय बाधालाई मोल्ड सुधारको आवश्यकता हुन सक्छ, अर्को टाइमर परिवर्तन होइन।

अनुमोदित अंश वजनलाई परिणामको रूपमा राख्नुहोस्, मात्र नियन्त्रण होइन। एउटै कुल वजन भएका दुई भागहरूमा भित्ता वितरण र शीतलन व्यवहार फरक हुन सक्छ। खण्ड वा कार्यसम्पादन नियन्त्रण गर्ने स्थानहरू मापन गर्नुहोस्, र उत्पादन नियन्त्रण योजना द्वारा परिभाषित गरिएको समयमा पोस्ट-इजेक्शन आकार जाँच गर्नुहोस्। यसरी पर्खाल-मोटाई कार्य सामग्री बचतको बारेमा सामान्य दावी भन्दा उपयोगी प्रक्रिया प्रमाण बन्छ।
05 / मेशिन तर्कनिरन्तर र एक्युमुलेटर मेसिनहरूले एक समय मोडेल साझा गर्दैनन्
निरन्तर एक्स्ट्रुजन ब्लो मोल्डिङ मेसिनमा, एक्स्ट्रुडरले एक वा धेरै मोल्ड स्टेसनहरू तिनीहरूको अनुक्रमहरू मार्फत सर्ने बेलामा लगातार पेरिसन प्रदान गर्दछ। साइकल समय, पारिसन लम्बाइ, कट समय र पर्खाल-मोटाई कार्यक्रम लिंक गर्न सकिन्छ। यदि चक्र परिवर्तन भयो भने, नियन्त्रकले अझै पनि भौतिक पेरिसनको साथ र मोल्ड भित्र इच्छित प्रोफाइल राख्नु पर्छ। प्रोफाइल परिवर्तन गर्ने छोटो स्टेशन अनुक्रम तटस्थ गति परिवर्तन होइन।
Moog कन्ट्रोलर म्यानुअलले निरन्तर मेसिनहरूको लागि समय-आधारित प्रोफाइल नियन्त्रण र संचयक मेसिनहरूको लागि स्थिति-आधारित नियन्त्रण वर्णन गर्दछ। निरन्तर सेटअपमा, यसले स्टार्ट सिग्नलहरू बीचको अन्तरालबाट चक्र समय निर्धारण गर्न सक्छ जस्तै क्रमिक पेरिसन कटौती। एक्युम्युलेटर सेटअपमा, भित्ता प्रोफाइलले पुश-आउटको बेला एक्युम्युलेटर स्थितिलाई पछ्याउँछ। यो प्रकाशित भिन्नताको कारणले गर्दा बिरुवाले अर्को रेखाबाट चक्र-समय विधि उधारो अघि मेसिन र नियन्त्रक मोड पहिचान गर्नुपर्छ।
एक्युमुलेटर मेसिनले पनि मोल्डिङ अनुक्रम अगाडि बढ्दा आवश्यक शट तयार गर्नुपर्छ। मोल्ड अर्को शटको लागि तयार हुनु अघि प्लाष्टिकाइजिंग वा संचय समाप्त हुन्छ कि भनेर सोध्नुहोस्। यदि एक्युमुलेटर अझै भरिरहेको छ भने, मोल्ड खोल्ने सेकेन्ड ट्रिमिङले पूर्ण चक्र घटाउन सक्दैन। यदि संचय चाँडै समाप्त भयो भने, मोल्डिङ र चिसो बाटो बाधा हुन सक्छ। वास्तविक शट तयारी, कुशन वा अन्तिम स्थिति, पिघलिएको अवस्था र एक लक्ष्य मानबाट तत्परता अनुमान गर्नुको सट्टा अंश वजन रेकर्ड गर्नुहोस्।
स्टेशन लेआउटले टाइमलाइन पनि परिवर्तन गर्दछ। एक डबल-स्टेसन निरन्तर मेसिनले एउटा स्टेशन प्रयोग गर्न सक्छ जबकि अर्कोले भागलाई चिसो वा रिलीज गर्दछ, तर एक्स्ट्रुडर, डाइ हेड, ट्रान्सफर मोशन, कुलिङ प्रणाली र डाउनस्ट्रीम उपकरणहरूले ओभरल्यापलाई समर्थन गर्नुपर्छ। Kinggle कोएकल-स्टेसन बनाम डबल-स्टेसन तुलनायो क्षमता निर्णय व्याख्या। बहु-हेड र बहु-गुहा लेआउटहरूले प्रति घटना भागहरू र आउटलेटहरू वा गुहाहरू बीचको सन्तुलनलाई असर गर्छ; दबहु-हेड बनाम बहु-गुहा गाइडती सर्तहरू अलग गर्दछ।
मेसिनहरू तुलना गर्दा सही डिनोमिनेटर प्रयोग गर्नुहोस्। एक गठन घटना सधैं एक भाग होइन। सबै सान्दर्भिक टाउकोहरू, गुहाहरू र स्टेशनहरूबाट स्वीकृत भागहरू गणना गर्नुहोस्, त्यसपछि ती भागहरू बिक्रीयोग्य बनाउने बाधाहरू समावेश गर्नुहोस्। द्रुत ड्राई मोशन भएको मेसिनले अझै पनि प्रति घण्टा कम स्वीकृत भागहरू उत्पादन गर्न सक्छ यदि एक्स्ट्रुजन, कूलिंग, ट्रिमिङ वा गुणस्तर स्थिरताले गति राख्न सक्दैन।
06 / अनुक्रमओभरल्यापिङ खतराहरू बिना प्रतीक्षा समय पुन: प्राप्ति गर्नुहोस्
कूलिंग र पेरिसन डेलिभरी बुझिसकेपछि, कार्यहरू बीचको अन्तरहरू जाँच गर्नुहोस्। ढिलाइ आवश्यक भन्दा ऐतिहासिक हुन सक्छ, तर यसले क्लियरेन्स, दबाब स्थिरीकरण, निकास, संकेत पुष्टि वा सुरक्षित ह्यान्डअफ पनि प्रदान गर्न सक्छ। प्रत्येक ढिलाइले कुन अवस्थालाई सुरक्षित गर्दछ पहिचान गर्नुहोस्। त्यसपछि जाँच गर्नुहोस् कि नियन्त्रकसँग पहिले नै त्यो अवस्थाको लागि भरपर्दो प्रतिक्रिया छ। एक प्रमाणित पूरा संकेत संग एक निश्चित प्रतीक्षा प्रतिस्थापन दोहोरिने योग्यता सुधार गर्न सक्छ, तर मात्र जब मेसिन डिजाइन र अनुमोदित नियन्त्रण तर्क यसलाई समर्थन गर्दछ।
Kinggle को होस्टस्वचालित झटका मोल्डिंग मिसिन सञ्चालन पुस्तिकामोल्ड क्लोजिङ, ब्लो टाइमिङ, निकास-सम्बन्धित कार्यहरू, मोल्ड माइक्रो-ओपनिङ, ब्लो-पिन चाल र रोबोट ढिलाइ जस्ता समय कोटिहरू अलग गर्दछ। म्यानुअलले बारम्बार मानहरूलाई वास्तविक उत्पादन वा उत्पादन अवस्थासँग जोड्छ। यसको इन्टरफेस कागजात गरिएको मेसिन परिवारमा लागू हुन्छ र मोडेल, विकल्प वा सफ्टवेयर संस्करण अनुसार फरक हुन सक्छ, त्यसैले यसलाई सिफारिस गरिएको सेकेन्डको सामान्य सूचीमा परिणत गर्नु हुँदैन।
मेशिन प्रक्रिया द्वारा अनुमति कम र नियन्त्रित अवस्थामा भौतिक अनुक्रम हेर्नुहोस्। नली, केबल, ब्लो पिन, कोर, टेक-आउट यन्त्रहरू र भागहरू पूर्ण मार्गमा स्पष्ट रहन्छ भनी पुष्टि गर्नुहोस्। आदेश र प्रतिक्रिया सँगै पढ्नुहोस्। यदि गति चाँडै स्थितिमा पुग्छ तर अनुक्रम अझै पर्खिरहेको छ भने, सही अनुमति खोज्नुहोस्। यदि प्रतिक्रिया ढिलो वा बीच-बीचमा आइपुग्छ भने, यसलाई मास्क गर्ने टाइमर घटाउनु अघि सेन्सर, संयन्त्र वा उपयोगिता कारण ठीक गर्नुहोस्।
डाउनस्ट्रीम कार्य एउटै टाइमलाइनमा पर्दछ। रोबोटले छिट्टै मोल्ड खाली गर्न सक्छ तर भागहरू पहिले नै भरिएको कन्वेयरमा राख्नुहोस्। एक ट्रिमर एक स्थिर भाग तापमान आवश्यक हुन सक्छ। मेसिन आउटपुट बढे पछि चुहावट परीक्षक बाधा बन्न सक्छ। लामको लम्बाइ रेकर्ड गर्नुहोस् र मेसिनमा केही चक्रहरूमा मात्र होइन, पहिलो निरन्तर दौड मार्फत कारणहरू रोक्नुहोस्। सबैभन्दा छिटो सुरक्षित मेशिन चक्र उपयोगी हुँदैन यदि यसले त्रुटिहरू वा भीडलाई एक स्टेशन टाढा सार्छ।
07 / प्रयोगनियन्त्रित चक्र-समय परीक्षण चलाउनुहोस् जुन अर्को शिफ्टले दोहोर्याउन सक्छ
एक उपयोगी परीक्षण एक प्रश्न संग सुरु हुन्छ जस्तै "के मोल्ड सर्किट B ले सुरक्षित इजेक्शन सीमित गर्दछ?" वा "सेन्सर प्रमाणित भएपछि रोबोट-स्पष्ट ढिलाइ रहन्छ?" यो "चक्र छिटो बनाउनुहोस्" बाट सुरु हुँदैन। संदिग्ध अवरोध, परिवर्तन, अपेक्षित प्रतिक्रिया र परीक्षण अस्वीकार गर्न सक्ने भाग जाँचहरू बताउनुहोस्। एक व्यक्तिलाई रेसिपी सम्पादनहरू नियन्त्रण गर्न र एक व्यक्तिलाई परिणामहरू रेकर्ड गर्न तोक्नुहोस् ताकि नमूनाहरू बीच धेरै समायोजनहरू नहोस्।
-
स्वीकृत आधार रेखा फ्रिज गर्नुहोस्।जारी सेटिङहरू बचत वा छाप्नुहोस्, उत्पादन प्याकेज पहिचान गर्नुहोस् र स्वीकृत नमूनाहरू राख्नुहोस्। स्थिर अवस्थाहरूमा वास्तविक चक्र भिन्नता र स्वीकृत आउटपुट रेकर्ड गर्नुहोस्।
-
एउटा प्रतिबन्धको नाम दिनुहोस्।अनुक्रम समयरेखा, कूलिंग नक्शा, उपयोगिता पढाइ, अलार्म इतिहास र डाउनस्ट्रीम अवलोकनहरू प्रयोग गर्नुहोस्। यस अवरोधलाई संकेत गर्ने प्रमाणहरू लेख्नुहोस्।
-
अनुमति दिइएको परिवर्तन परिभाषित गर्नुहोस्।मेसिन, मोल्ड र राल कागजात प्रयोग गर्नुहोस्। एक नियन्त्रित समायोजन सीमा र फिर्ती बिन्दु सेट गर्नुहोस्। अवलोकन सञ्झ्यालको समयमा अर्को चर परिवर्तन नगर्नुहोस्।
-
अस्वीकार ट्रिगरहरू सेट गर्नुहोस्।सान्दर्भिक संकेतहरू समावेश गर्नुहोस् जस्तै अस्थिर पारिसन, अपूर्ण गति, तातो वा टाँसिने भागहरू, वारपेज, आयामी आन्दोलन, वजन वा भित्ता विफलता, फ्ल्यास, ब्लो-आउट, अलार्म, जाम वा असुरक्षित व्यवहार।
-
स्थिरीकरण मार्फत चलाउनुहोस्।समय, स्टेशन, टाउको वा गुहा द्वारा भागहरू चिन्ह लगाउनुहोस्। यदि परिवर्तन गरिएको चरलाई नयाँ स्थिर स्थितिमा पुग्न समय चाहिन्छ भने पहिलो टुक्राबाट नयाँ अवस्थाको न्याय नगर्नुहोस्।
-
स्वीकृत उत्पादन सञ्झ्याल मापन गर्नुहोस्।नियन्त्रित दृश्य, वजन, पर्खाल, आयामी र कार्यात्मक जाँचहरू लागू गर्नुहोस्। डाउनस्ट्रीम ट्रिमिङ, परीक्षण र प्याक-आउट समावेश गर्नुहोस् जब तिनीहरूले बिक्री योग्य भाग परिभाषित गर्छन्।
-
राख्नुहोस्, अस्वीकार वा छानबिन गर्नुहोस्।परिभाषित सञ्झ्याल पास हुँदा र स्वीकृत आउटपुट सुधार हुँदा मात्र परिवर्तन कायम राख्नुहोस्। यदि गुणस्तर वा नियन्त्रण बिग्रन्छ भने आधार रेखा पुनर्स्थापित गर्नुहोस्। परीक्षणले भौतिक कारण उजागर गर्दा उपकरण, उपयोगिता वा मर्मत कार्य खोल्नुहोस्।
नमूना योजना रेखासँग मिल्नुपर्छ। डबल-स्टेसन मेसिनमा, दुबै पक्षहरू समावेश गर्नुहोस्। बहु-हेड सेटअपमा, टाउको पहिचान सुरक्षित गर्नुहोस्। बहु-गुहा मोल्डमा, गुहा पहिचान सुरक्षित गर्नुहोस् जहाँ व्यावहारिक छ। एक औसतले एउटा तातो सर्किट वा एक पातलो आउटपुट लुकाउन सक्छ। दझटका मोल्डिंग दोष गाइडकसरी निश्चित र अनियमित ढाँचाहरूले विभिन्न जाँचहरूमा नेतृत्व गर्छ भनेर देखाउँछ।
परीक्षण रेकर्डहरूमा पुरानो मान, नयाँ मान, परिवर्तनको समय, जिम्मेवार व्यक्ति, वास्तविक चक्र वितरण, सामग्री धेरै, उपयोगिता अवस्था, नमूना आईडीहरू, मापन गरिएका परिणामहरू, अस्वीकारहरू र अन्तिम निर्णयहरू समावेश हुनुपर्छ। तस्बिरहरू आकार र दोष स्थानको लागि उपयोगी छन्, तर तिनीहरूले मापन प्रतिस्थापन गर्दैनन्। यदि प्रक्रिया आधार रेखामा फर्कन्छ भने, त्यो पनि रेकर्ड गर्नुहोस्। असफल परीक्षणले अझै अर्को परिवर्तनलाई उही विचार दोहोर्याउनबाट रोक्न सक्छ।
08 / क्षमतास्वीकृत भागहरूबाट आउटपुट गणना गर्नुहोस्, ड्राई-साइकल गति होइन
ड्राई-साइकल आउटपुटले पूर्ण सामग्री, शीतलन र अंश-स्वीकृति बोझ बिना मेसिनको आन्दोलनलाई वर्णन गर्दछ। यो गति क्षमता जाँच गर्न को लागी उपयोगी छ, तर यो बिक्री योग्य उत्पादन को प्रतिज्ञा छैन। उत्पादन गणनाले वास्तविक भाग, राल, मोल्ड, टाउको वा गुहा गणना, शीतलन प्रणाली, डाउनस्ट्रीम उपकरण र स्वीकृति विधि प्रयोग गर्नुपर्छ। यही कारणले किङ्गलकोपरियोजना जानकारी प्रक्रियामेसिन सिफारिस गर्नु अघि उत्पादनको आकार, वजन, सामग्री, मोटाई र आउटपुट आवश्यकताहरूको लागि सोध्छ।
प्रतिनिधि उत्पादन सञ्झ्यालमा सीधा स्वीकृत आउटपुट मापन गर्नुहोस्। परिभाषित रिलीज मापदण्ड पास गर्ने भागहरू मात्र गणना गर्नुहोस्, र योजनाबद्ध स्टपहरू, अनियोजित स्टपहरू, सेटअप हानि र अलग रूपमा अस्वीकारहरू रेकर्ड गर्नुहोस्। तिनीहरूलाई एकल अपरिचित दक्षता कारक भित्र लुकाउनुहोस्। यदि रेखाले प्रति घटना धेरै भागहरू उत्पादन गर्छ भने, स्टेशन, टाउको वा गुहाद्वारा गणना मिलाउनुहोस् ताकि असक्षम आउटपुट कुल भित्र गायब हुँदैन।
| मेट्रिक | गणना वा अवलोकन | प्रयोग गर्नुहोस् | सामान्य रिपोर्टिङ त्रुटि |
|---|---|---|---|
| साइकल सेकेन्ड | दोहोरिने स्थिर चक्रहरूमा उही घटना बीचको समय | मेसिन-घटना गति र भिन्नता देखाउँछ | सबैभन्दा छोटो एकल घटना रिपोर्ट गर्दै |
| भागहरू प्रति घटना | एक पूर्ण गठन घटना द्वारा जारी स्वीकृत भौतिक भागहरू | भोल्युमको साथ हेड, गुहा र स्टेशनहरू जडान गर्दछ | प्रत्येक आउटलेटले उत्पादन गरिरहेको मानिन्छ |
| सैद्धान्तिक प्रति घण्टा आउटपुट | (३,६०० / चक्र सेकेन्ड) × प्रति घटना भागहरू | निर्बाध अवस्थाहरूमा योजना तुलना | परिणाम ग्यारेन्टी उत्पादन कल |
| प्रति घण्टा आउटपुट स्वीकृत | स्वीकृत भागहरू / निरीक्षण उत्पादन घण्टा | परीक्षण गरिएको उत्पादन प्याकेजबाट प्रयोगयोग्य आउटपुट देखाउँदछ | पर्ज, सेटअप वा अस्वीकार गरिएका भागहरू गणना गर्दै |
| परिणाम परिवर्तन गर्नुहोस् | माइनस स्वीकृत आउटपुट पछि स्वीकृत आउटपुट पहिले, मिल्दो अवस्थामा | परिक्षण गर्नुहोस् कि सम्पादनले वास्तविक लक्ष्यमा सुधार गर्यो | विभिन्न उत्पादनहरू, परिवर्तनहरू वा उपयोगिताहरू तुलना गर्दै |
गतिको छेउमा गुणस्तर रिपोर्ट गर्नुहोस्। तौल र पर्खाल परिणामहरू, महत्वपूर्ण आयामहरू, कार्यात्मक-परीक्षण परिणाम, स्क्र्याप वा होल्ड गणना, उपयोगिता अवस्था र नुस्खा संशोधन समावेश गर्नुहोस्। मूल चक्र, भाग गणना, स्वीकृत उपज र परीक्षण सर्तहरू बिना दुई-सेकेन्ड कटौतीको कुनै स्ट्यान्डअलोन अर्थ हुँदैन। त्यसैले यस लेखले प्रतिशत सुधार लक्ष्य प्रकाशित गर्दैन। परिणाम क्रेताको लाइन डेटाबाट आउनु पर्छ।
नयाँ मेसिन वा मोल्डको लागि, परीक्षण अघि आउटपुट विधि परिभाषित गर्नुहोस्। Kinggle कोकारखाना स्वीकृति परीक्षण गाइडसही उत्पादन, सामग्री, मोल्ड र उपयोगिता अवस्थाहरूसँग मापन रन कसरी जडान गर्ने भनेर वर्णन गर्दछ। प्रयोग गर्नुहोस्स्टार्टअप चेकलिस्टसमय भन्दा पहिले एक स्थिर राज्य स्थापना गर्न, रपरिवर्तन गाइडसेटअप घाटा स्थिर उत्पादनबाट अलग राख्न।
09 / सीमाहरूप्रक्रियाले नियन्त्रण गुमाउँदा परीक्षण रोक्नुहोस्
रोक्नुहोस् र अनुमोदित अवस्था पुनर्स्थापित गर्नुहोस् यदि गार्ड, इन्टरलक, आपतकालीन रोक वा खतरनाक-ऊर्जा नियन्त्रणले उद्देश्य अनुसार काम गरिरहेको छैन भने। अप्रत्याशित मेशिन आन्दोलन, टक्करको जोखिम, असामान्य हाइड्रोलिक वा वायवीय व्यवहार, क्षतिग्रस्त दबाव घटक, विद्युतीय ओभरहेटिंग, चुहावट वा प्रदर्शित प्रतिक्रिया र भौतिक स्थिति बीचको असहमतिको लागि रोक्नुहोस्। चक्र-समय कार्यले गल्तीको वरिपरि सञ्चालनलाई कहिल्यै अधिकृत गर्दैन।
अंश प्रमाणले पनि परीक्षण रोक्न सक्छ। सही स्थितिमा नआउने पेरिसन, अपूर्ण मोल्ड बन्द, बढ्दो फ्ल्यास, अस्थिर तौल, पातलो महत्वपूर्ण पर्खाल, ब्लो-आउट, अपूर्ण विवरण, स्टिकिङ, ट्रिम क्षति, वारपेज, ओभल नेक, रकर बटमहरू, संकुचन वा कार्यात्मक-परीक्षण असफलताको लागि हेर्नुहोस्। Formosa को प्रक्रिया गाइडले यी धेरै लक्षणहरूलाई अत्यधिक गर्मी, अपर्याप्त चिसोपन, छोटो चक्र वा कूलिङ च्यानल अवस्थासँग जोड्दछ। कारण पत्ता नलागि फराकिलो चिसो समय थप्नुको सट्टा सही निदान पुन: खोल्न लक्षण प्रयोग गर्नुहोस्।
जब बाधालाई मोल्ड-च्यानल परिवर्तन, डाइ वा ब्लो-पिन परिमार्जन, नियन्त्रण-कार्यक्रम परिवर्तन, इन्टरलक परिवर्तन, दबाव-प्रणाली कार्य वा योग्य राल र मेसिन विन्डो बाहिर सञ्चालन आवश्यक पर्दा बढाउनुहोस्। प्रयोग गर्नुहोस्रोकथाम मर्मत गाइडदोहोर्याउने उपकरण खोजहरूको लागि। पहिरो संयन्त्रले चक्रलाई ढिलो बनाउन सक्छ, तर छिटो आदेशले यसलाई मर्मत गर्दैन।
जारी गरिएको आधाररेखाको साथ परियोजना समाप्त गर्नुहोस्। प्लान्टको स्वीकृति प्रक्रिया मार्फत मात्र रेसिपी अपडेट गर्नुहोस्, नमूना र मापन रेकर्ड संलग्न गर्नुहोस्, र कुन उत्पादन, मोल्ड, राल र मेसिन कन्फिगरेसनले नतिजा समेट्छ भन्ने कुरा बताउनुहोस्। परिवर्तन लगमा अस्वीकार गरिएका परीक्षणहरू राख्नुहोस्। जब अर्को शिफ्टले स्वीकृत चक्र पुन: उत्पादन गर्न सक्छ र यसको सीमाहरू व्याख्या गर्न सक्छ, सुधार सामान्य उत्पादनको लागि तयार छ।
10 / उत्तरहरूझटका मोल्डिंग चक्र समय बारे बारम्बार सोधिने प्रश्नहरू
एक्स्ट्रुजन ब्लो मोल्डिङ चक्र समय के निर्धारण गर्छ?
साइकल समय पेरिसन वा शट तयारी, मोल्ड चाल, मुद्रास्फीति, कूलिंग, निकास, खोल्ने, टेक-आउट र डाउनस्ट्रीम ह्यान्डलिंग मार्फत सबैभन्दा ढिलो आवश्यक मार्ग द्वारा निर्धारण गरिन्छ। उत्पादन ज्यामिति, पर्खाल वितरण, राल व्यवहार, मोल्ड कूलिंग, मेशिन वास्तुकला र स्वीकृत-भाग मापदण्डले त्यो मार्गलाई असर गर्छ। कुन टाइमर जिम्मेवार छ भन्ने निर्णय गर्नु अघि वास्तविक अनुक्रम र प्रतिक्रिया संकेतहरू मापन गर्नुहोस्।
के शीतलता सधैं ब्लो मोल्डिंग चक्रको सबैभन्दा लामो भाग हो?
LyondellBasell को ब्लो मोल्डिङ गाइडका अनुसार धेरै polyolefin अनुप्रयोगहरूमा कूलिङले मोल्डिङ चक्रको अधिकांश भाग ओगटेको छ, तर यो स्वचालित रूपमा प्रत्येक लाइनमा सक्रिय अवरोध होइन। पेरिसन डेलिभरी, एक्युमुलेटर फिलिंग, मोल्ड ट्रान्सफर, रोबोट क्लियरेन्स, ट्रिमिङ वा परीक्षणले अर्को सुरुवातलाई नियन्त्रण गर्न सक्छ। एक समयरेखाले चिसोपन घटाउँदा पूर्ण चक्र परिवर्तन हुन्छ वा भागलाई तातो मात्र निकाल्छ भन्ने देखाउँछ।
वारपेजको कारण बिना चिसो समय कसरी कम गर्न सकिन्छ?
पहिले कूलेंट आपूर्ति र फिर्ता अवस्था, सर्किट ब्यालेन्स, च्यानल सफाई, मोल्ड तापमान ढाँचा र भागमा तातो स्थान प्रमाणित गर्नुहोस्। रेखाचित्र र स्वीकृत प्रक्रिया संग पर्खाल वितरण तुलना गर्नुहोस्। एउटा दस्तावेज गरिएको अवस्था परिवर्तन गर्नुहोस्, प्रक्रियालाई स्थिर हुन अनुमति दिनुहोस्, र आवश्यक पोस्ट-इजेक्शन अन्तराल पछि आयाम र आकार जाँच गर्नुहोस्। यदि उही स्थानीय तातो क्षेत्र रह्यो भने, मोल्ड वा पर्खाल वितरण ईन्जिनियरिङ् समीक्षा आवश्यक हुन सक्छ।
के छोटो चक्रले सधैं ब्लो मोल्डिङ आउटपुट बढाउँछ?
होइन। आउटपुट तब मात्र बढ्छ जब परिवर्तन गरिएको चक्र रेखा अवरोध हो र थप भागहरू स्वीकार गरिन्छ। द्रुत मेसिन घटनाले तातो भागहरू, थप अस्वीकारहरू, रोबोट जामहरू, ट्रिमिङ क्षति वा परीक्षक ब्याकलग सिर्जना गर्न सक्छ। मिल्दो उत्पादन, सामग्री, मोल्ड, उपयोगिता र गुणस्तर सर्तहरू अन्तर्गत प्रति अवलोकन घण्टा स्वीकृत भागहरू तुलना गर्नुहोस्। ड्राई-साइकल गति, सैद्धान्तिक उत्पादन र स्वीकृत उत्पादनलाई अलग-अलग अंकको रूपमा राख्नुहोस्।
पेरिसन प्रोग्रामिङले चक्र समयलाई कसरी असर गर्छ?
Parison प्रोग्रामिङ परिवर्तन हुन्छ जहाँ सामग्री उत्पादनसँगै बस्छ। अनावश्यक भारी क्षेत्रहरूलाई थप चिसो आवश्यक हुन सक्छ, जबकि अत्यधिक पातलो क्षेत्रहरूले उत्पादन परीक्षणहरू असफल हुन सक्छन्। निरन्तर मेसिनहरूमा, पर्खाल प्रोफाइललाई चक्र समयसँग पनि सिङ्क्रोनाइज गर्न सकिन्छ, त्यसैले समय परिवर्तनले प्रोफाइल प्लेसमेन्ट परिवर्तन गर्न सक्छ। एक चक्र परिवर्तन पछि भित्ता स्थानहरू, अंश वजन र प्रोफाइल पङ्क्तिबद्धता प्रमाणित गर्नुहोस् बचत गरिएको वक्र सही रहन्छ मान्नुको सट्टा।
साइकल-टाइम समस्याको लागि Kinggle लाई कुन डाटा पठाउनुपर्छ?
मेसिनको मोडेल र कन्ट्रोलर संस्करण, उत्पादन रेखाचित्र, मोल्ड र टूलिङ आईडीहरू, रेसिन ग्रेड र लट, रेसिपी रिभिजन, सुरक्षित स्थानबाट खिचिएको साइकल भिडियो, घटनाको टाइमलाइन, अलार्म इतिहास, अंश तौल र पर्खालको नक्सा, महत्वपूर्ण आयामहरू, दोष तस्बिरहरू, मेसिन-इनलेट हावा र कूलिङ-पानी अवलोकनहरू, डाउनस्ट्रीम आउटपुट अवधि ओभर डाउनस्ट्रीम स्टप कारणहरू र स्वीकार गरिएको पठाउनुहोस्। यो प्रमाणले कूलिङ, टुलिङ्ग, नियन्त्रण, उपयोगिता, सामग्री र रेखा सन्तुलन कारणहरू अलग गर्न मद्दत गर्दछ।

उत्पादन र चक्रलाई एक प्रणालीको रूपमा छलफल गर्नुहोस्
वास्तविक भाग रेखाचित्र, राल, मोल्ड, मेसिन कन्फिगरेसन, वर्तमान चक्र समयरेखा, उपयोगिता अवलोकन र मापन गुणस्तर परिणामहरू पठाउनुहोस्। Kinggle मेशिन, उपकरण, नियन्त्रण र उत्पादन लक्ष्य वरिपरि प्रमाण समीक्षा गर्न सक्नुहुन्छ।
आफ्नो उत्पादन डाटा पठाउनुहोस्यस गाइडको लागि प्रयोग गरिएको स्रोतहरू
Kinggle-होस्ट गरिएको म्यानुअलहरूले दस्तावेज गरिएका नियन्त्रणहरू र मेसिन अनुक्रमको बारेमा बयानहरूलाई समर्थन गर्दछ। पोलिमर-उत्पादक गाइडहरूले शीतलन र दोष सम्बन्धहरूलाई समर्थन गर्दछ। OSHA स्रोतहरू संयुक्त राज्य सुरक्षा सीमाको लागि समावेश छन्। यी मध्ये कुनै पनि स्रोतले प्रत्येक उत्पादन वा मेसिनको लागि विश्वव्यापी चक्र लक्ष्य प्रदान गर्दैन।
- Kinggle-होस्ट गरिएको स्वचालित ब्लो मोल्डिङ मेसिन अपरेशन म्यानुअल, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, Kinggle द्वारा होस्ट गरिएको, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- LyondellBasell, Polyolefin ब्लो मोल्डिंग को लागी एक गाइड, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- Formosa प्लास्टिक, Polyethylene एक्स्ट्रुजन ब्लो मोल्डिंग प्रक्रिया गाइड, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- OSHA 29 CFR 1910.147, खतरनाक ऊर्जाको नियन्त्रण, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- OSHA 29 CFR 1910.212, सबै मेसिनहरूको लागि सामान्य आवश्यकताहरू, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।