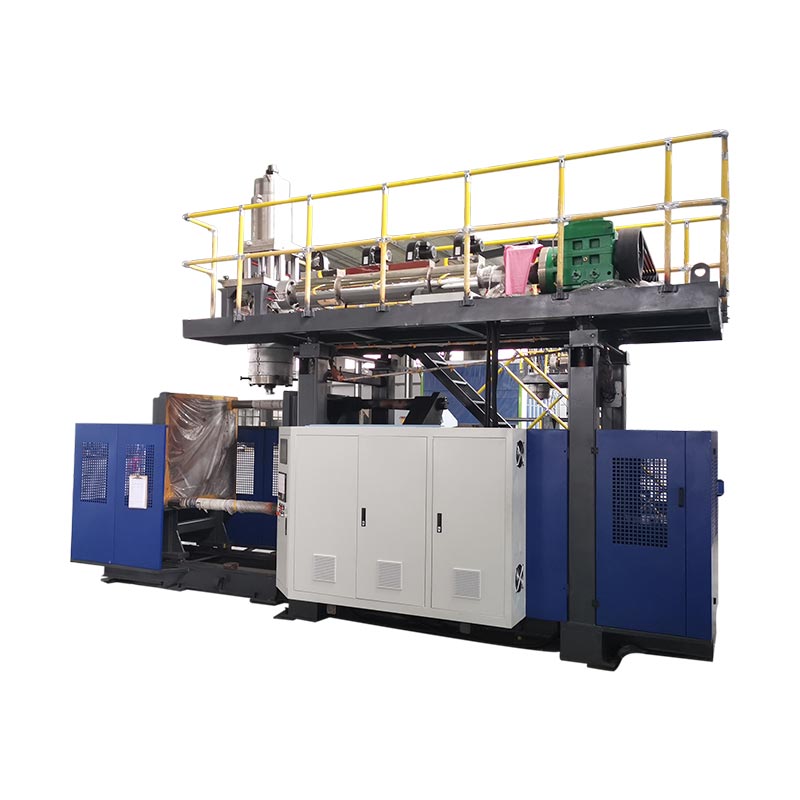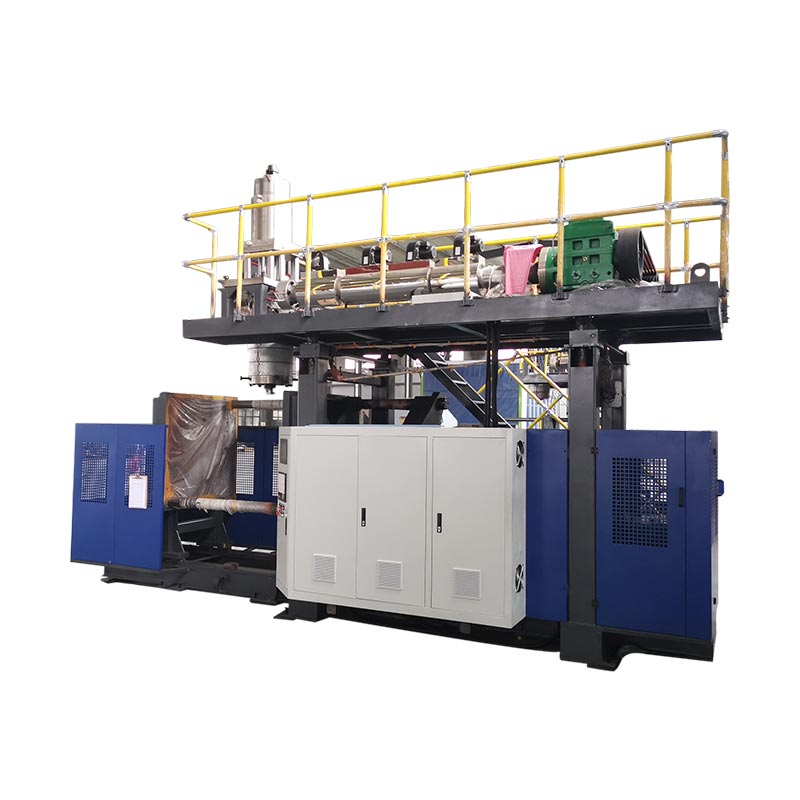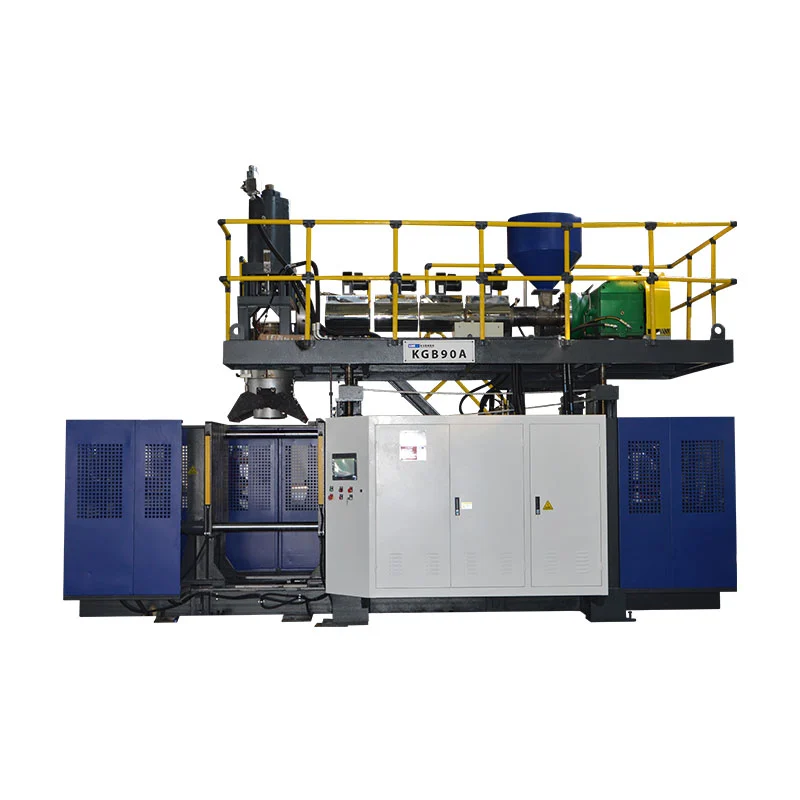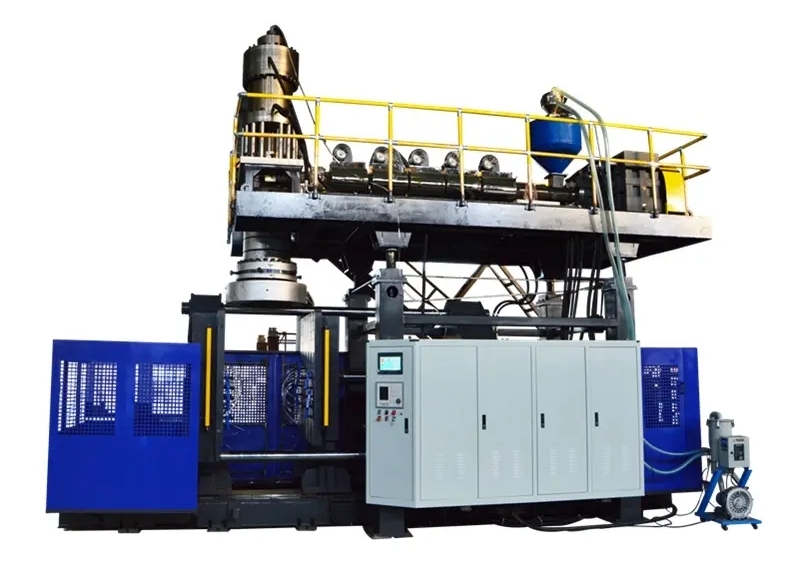
नयाँ मोल्ड, सामग्री मार्ग, टुलिङ, रेसिपी र डाउनस्ट्रीम सेटअप सही रूपमा पहिचान गरी नयाँ भागले परिभाषित जाँचहरू पास गरेपछि मात्र ब्लो मोल्डिङ मेसिन परिवर्तन पूरा हुन्छ।स्वचालित चक्र सुरु गर्नु एक मध्यवर्ती माइलस्टोन हो, पूरा भएको प्रमाण होइन। सबैभन्दा सुरक्षित र छिटो व्यावहारिक विधि भनेको रोकिनु अघि सम्भव भएसम्म सबै तयारी गर्नु, कार्यको लागि जोखिमपूर्ण ऊर्जालाई पृथक गर्नु, नियन्त्रित क्रममा कार्यहरू पुनर्स्थापना गर्नु र पहिलो स्वीकृत उत्पादन सञ्झ्यालमा समय नाप्नु, स्वीकृति परिभाषा, सङ्क्रमण हानि, जिम्मेवार अनुमोदनकर्ता र आवश्यक प्रमाणहरू सहित टोलीले अर्को उत्पादन अभियान सुरु गर्नु अघि नियन्त्रित र ट्रेस गर्न मिल्ने उत्पादन आधार रेखाबाट रेकर्ड गरिएको हो।

शब्दावली नोट:उत्पादन टोलीहरूले यस कामलाई एक्स्ट्रुजन ब्लो मोल्डिङ मेसिन परिवर्तन, ब्लो मोल्डिङ मोल्ड परिवर्तन, मोल्ड स्वैप, उपकरण परिवर्तन, बोतल लाइन परिवर्तन, ब्लो मोल्डिङ रङ परिवर्तन, ब्लो मोल्डिङ राल परिवर्तन वा ब्लो मोल्डिङ रेसिपी परिवर्तनको रूपमा वर्णन गर्न सक्छन्। यी लेबलहरू ओभरल्याप हुन्छन्, तर तिनीहरू सधैं एउटै दायराको वर्णन गर्दैनन्। कार्य प्याकेटले ठ्याक्कै कुन भौतिक, सामग्री, डिजिटल र डाउनस्ट्रीम तत्वहरू परिवर्तन हुनेछ भनेर बताउनुपर्दछ।
परिवर्तन नियन्त्रण गर्ने पाँच निर्णयहरू
- परिष्करण बिन्दुलाई स्वीकृत भाग र स्थिर उत्पादन विन्डोको रूपमा परिभाषित गर्नुहोस्।
- प्रत्येक परिवर्तन गरिएको वस्तु पहिचान गर्नुहोस्: मोल्ड, डाइ टुलिङ, ब्लो पिन, राल, रङ, रेसिपी र डाउनस्ट्रीम उपकरण।
- प्रमाणिकरण, स्टेजिङ र कागजातहरू रोकिएको मेसिन विन्डो बाहिर सुरक्षित स्थानमा सार्नुहोस्।
- जो कोही पनि जोखिमयुक्त क्षेत्रमा प्रवेश गर्नु अघि साइटको अधिकृत खतरनाक-ऊर्जा प्रक्रिया प्रयोग गर्नुहोस्।
- अनुमोदित सेटअप र प्रमाणहरू रेकर्ड गर्नुहोस् ताकि अर्को रन नियन्त्रित आधार रेखाबाट सुरु हुन्छ।
| डोमेन परिवर्तन गर्नुहोस् | नयाँ कामसँग के मिल्नुपर्छ | प्रमाण पुन: सुरु गर्नुहोस् | विशिष्ट लुकेको निर्भरता |
|---|---|---|---|
| मोल्ड र इन्टरफेसहरू | सही संशोधन, माउन्टिङ, कूलिङ, ब्लो-पिन/कोर र टेक-आउट सम्बन्धहरू | नियन्त्रित म्यानुअल गति र चुहावट-मुक्त जडानहरू | नली राउटिंग, सेन्सर स्थिति वा डाउनस्ट्रीम क्लियरेन्स |
| मर्नुहोस् र पारिसन उपकरण | स्वीकृत टूलिङ पहिचान, मेकानिकल स्थिति र क्यालिब्रेसन | सीधा, स्थिर parison मोल्ड लागि स्थिति | टूलिङ फाइल स्थापित हार्डवेयरसँग मेल खाँदैन |
| सामग्री र रंग | सही राल ग्रेड, धेरै, मास्टरब्याच र अनुमोदित regrind नियम | सफा, एकसमान पिघल र ट्रेस योग्य सामग्री संक्रमण | पुरानो राल वा रंग ह्यान्डलिंग र पग्लने मार्गहरूमा रहन्छ |
| नुस्खा र नियन्त्रणहरू | स्थापना गरिएको उत्पादन प्याकेजको लागि नुस्खा संशोधन जारी गरियो | कमाण्ड र वास्तविक राज्य एक नियन्त्रित चक्र मार्फत सहमत | पुरानो उत्पादन मूल्य बचत गरिएको नुस्खा बाहिर जीवित रहन्छ |
| अंश र रेखा स्वीकृति | रेखाचित्र, दृश्य सीमा, वजन, पर्खाल, आयाम र कार्यात्मक परीक्षण | परिभाषित लगातार वा समय-आधारित स्वीकृति विन्डो | ट्रिमर, लीक परीक्षक, कन्वेयर वा प्याक-आउटले अझै पुरानो SKU प्रयोग गर्दछ |
नयाँ बोतल स्वीकृत भएपछि मात्र परिवर्तन पूरा हुन्छ
बिरुवाहरू प्राय: शब्द प्रयोग गर्छन्परिवर्तनधेरै फरक घटनाहरूको लागि। नयाँ मोल्ड क्ल्याम्प गर्दा एक सुपरवाइजरले घडी रोक्न सक्छ। अर्कोले यसलाई रोक्न सक्छ जब पहिलो स्वचालित चक्र सुरु हुन्छ। गुणस्तरले निरीक्षण पास गर्ने पहिलो भागको रूपमा पूरालाई परिभाषित गर्न सक्छ, जबकि उत्पादनलाई स्वीकृत भागहरूको निरन्तर चलाउन आवश्यक पर्दछ। यी परिभाषाहरूले फरक संख्याहरू उत्पादन गर्दछ, त्यसैले परिवर्तन-समय तुलना सुरु बिन्दु र समाप्ति बिन्दु निश्चित नभएसम्म अर्थहीन हुन्छ।
एक्स्ट्रुजन ब्लो मोल्डिङ लाइनको लागि, एक उपयोगी सुरुवात बिन्दु बाहिर जाने कामबाट अन्तिम स्वीकृत भाग हो। एक उपयोगी समाप्त बिन्दु आगमन कार्यको लागि पहिलो स्वीकृत उत्पादन विन्डो हो। बिरुवाले त्यो विन्डो परिभाषित गर्नुपर्छ। यो लगातार भागहरूको एक सेट संख्या, स्थिर अवस्थाहरूमा परिभाषित समय वा स्टेशनहरू, गुफाहरू वा डाइ आउटलेटहरूमा नमूना नियम हुन सक्छ। आवश्यकता नियन्त्रित उत्पादन वा प्रक्रिया विशिष्टतामा पर्दछ, अपरेटरको मेमोरीमा होइन।
यो परिभाषाले मोल्ड-मात्र मेट्रिकले लुकाउने कामलाई उजागर गर्छ। आगमन उत्पादनलाई अर्को डाइ वा म्यान्डरेल, ब्लो पिन, नेक टुलिङ, कोर मुभमेन्ट, पेरिसन प्रोफाइल, राल, रङ, रिग्राइन्ड नियम, लीक-टेस्ट प्रोग्राम, ट्रिमिङ फिक्स्चर, लेबल, कन्वेयर गाइड वा प्याक-आउट ढाँचा आवश्यक हुन सक्छ। भौतिक मोल्ड स्थापित रहँदा पनि, एक सामग्री र नुस्खा संक्रमण अझै पनि पूर्ण प्लास्टिक बोतल उत्पादन परिवर्तन हुन सक्छ।
नतिजालाई चार उपायहरूमा अलग गर्नुहोस्: बन्द-मेसिन समय, पहिलो बनाइएको भागको लागि समय, पहिलो स्वीकृत भागको लागि समय र स्वीकृत उत्पादन विन्डोमा समय। रेकर्ड सेटअप अस्वीकार र ती समय छेउमा मात्रा शुद्ध। यसले प्रत्येक संख्या घट्नेछ भन्ने वाचा गर्दैन। यसले हानिलाई दृश्यात्मक बनाउँछ र डाउनस्ट्रीम लाइन वा गुणस्तर गेटले अझै पनि भागहरू अस्वीकार गरिरहेको बेला सफल एक्सट्रुजन ब्लो मोल्डिङ मेसिन परिवर्तनको रूपमा रिपोर्ट हुन द्रुत पुन: सुरु गर्नबाट रोक्छ।
मेसिन रोकिनु अघि नयाँ उत्पादन प्याकेजको योजना बनाउनुहोस्
बहिर्गमन कार्य अझै चलिरहेको बेला परिवर्तन जानकारी जाँचको रूपमा सुरु हुनुपर्छ। एउटा जारी गरिएको कार्य प्याकेट बनाउनुहोस् जसले भाग रेखाचित्र र संशोधन, राल ग्रेड, मास्टरब्याच, अनुमति प्राप्त रिग्राइन्ड, लक्षित भाग वजन, महत्वपूर्ण आयामहरू, भित्ता-मोटाई स्थानहरू, दृश्य मापदण्डहरू, कार्यात्मक परीक्षणहरू र अपेक्षित प्याक-आउट पहिचान गर्दछ। मोल्ड, डाइ टूलिङ, ब्लो पिन, इन्सर्ट, टेक-आउट र डाउनस्ट्रीम फिक्स्चर पहिचानहरू थप्नुहोस्। यदि दुई वस्तुहरू साझा नाम साझा गर्छन् भने, टिकाउ आईडीहरू वा संशोधन-नियन्त्रित तस्विरहरू प्रयोग गर्नुहोस् ताकि सेटअप टोली उपस्थिति अनुसार छनौट नगर्नुहोस्।
किङ्गले प्रकाशित गरेको छबिक्री प्रक्रियामेशिन समाधान चयन गर्नु अघि उत्पादन फोटो वा रेखाचित्र, वजन, आकार, सामग्री, मोटाई, उत्पादन र रासायनिक प्रतिरोध आवश्यकताहरू प्रदान गर्न खरिदकर्ताहरूलाई सोध्छ। उही इनपुट कोटिहरू पछिको परिवर्तनहरूमा मूल्यवान हुन्छन् किनभने तिनीहरू मेसिन सेटअपलाई उत्पादन गर्नुपर्ने भागसँग जोड्छन्। उत्पादन प्याकेट मूल सोधपुछ भन्दा बढी विशिष्ट हुनुपर्छ र वास्तविक मेसिन, मोल्ड र सामग्री संयोजनको लागि मात्र स्वीकृत मानहरू समावेश गर्नुपर्छ।
अर्को मोल्ड र प्रमाणित सहायक वस्तुहरूलाई तोकिएको क्षेत्रमा निकास, सुरक्षा वा सामग्रीको प्रवाहमा अवरोध नगरी स्टेज गर्नुहोस्। लिफ्टिङ पोइन्टहरू र प्लान्टको लिफ्ट योजना जाँच गर्नुहोस्, तर मोल्डको नाममात्र साइजबाट लिफ्टिङ क्षमताको अनुमान नगर्नुहोस्। कूलिङ जडानहरू, हावा जडानहरू, सेन्सरहरू, केबलहरू र फास्टनरहरू अवस्थित छन् र सही रूपमा पहिचान गरिएका छन् भनी पुष्टि गर्नुहोस्। सफा सामग्री ह्यान्डलिंग उपकरणहरू र बाहिर जाने राल, ट्रान्जिसन सामग्री र अस्वीकार गरिएका भागहरूका लागि अलग कन्टेनरहरू तयार गर्नुहोस्। यदि लाइनमा ट्रिमर, लीक परीक्षक, लेबलर वा कन्वेयर समावेश छ भने, यसको नुस्खा समावेश गर्नुहोस् र एउटै तयारी समीक्षामा भागहरू परिवर्तन गर्नुहोस्।
अन्तिम पुरानो भाग अघि छोटो तयारी निर्णय होल्ड गर्नुहोस्। मोल्ड सेटरले टुलिङ र लिफ्टिङ तयारी पुष्टि गर्दछ, सामग्री ह्यान्डलिङले सही चिट्ठा र सफा मार्ग पुष्टि गर्दछ, अपरेटरले नुस्खा पहुँच पुष्टि गर्दछ, मर्मतले कुनै पनि निर्धारित कार्य पुष्टि गर्दछ, र गुणस्तर नमूना योजना पुष्टि गर्दछ। यदि आवश्यक वस्तु हराइरहेको छ भने, व्यावहारिक हुँदा बाहिर जाने काम छोड्नुहोस्। योजनाबद्ध स्टप अघि समस्या पत्ता लगाउनाले सुरक्षा सर्टकट नलिई डाउनटाइमलाई तयारीको समयमा रूपान्तरण गर्छ।
मोल्ड वा टुलिङ कार्य गर्नु अघि खतरनाक ऊर्जा नियन्त्रण गर्नुहोस्
ब्लो मोल्डिङ मोल्ड परिवर्तनले मानिसहरूलाई क्ल्याम्प मोशन, मुभिङ प्लेटेन, ब्लो पिन, कटर, रोबोट, हाइड्रोलिक प्रेसर, वायमेटिक प्रेसर, बिजुली ऊर्जा, तातो पोलिमर र तातो टूलिङमा पर्दाफास गर्न सक्छ। सामान्य स्टप बटन थिचेर खतरा क्षेत्र भित्र कामको लागि सुरक्षित अवस्था स्थापित गर्दैन। नियोक्ताले कुन कार्यहरू सर्भिसिङ वा मर्मतसम्भार गर्दै छन्, सबै ऊर्जा स्रोतहरू पहिचान गर्न र प्रशिक्षित र अधिकृत कर्मचारीहरू मार्फत साइटको मेसिन-विशिष्ट ऊर्जा-नियन्त्रण प्रक्रिया लागू गर्नुपर्छ।
संयुक्त राज्य अमेरिका कार्यस्थलहरूको लागि,OSHA 29 CFR 1910.147सर्भिसिङ र मर्मतसम्भार ठेगानाहरू जहाँ अप्रत्याशित ऊर्जा, स्टार्टअप वा भण्डार गरिएको ऊर्जाको रिलीजले कर्मचारीलाई चोट पुर्याउन सक्छ। यसको लागि ऊर्जा-नियन्त्रण कार्यक्रम, लागू हुने कागजात प्रक्रियाहरू, प्रशिक्षण र आवधिक निरीक्षण आवश्यक छ।OSHA 29 CFR 1910.212सामान्य मेसिन-गार्डिंग आवश्यकता प्रदान गर्दछ। संयुक्त राज्य अमेरिका बाहिरका बिरुवाहरूले आफ्नो स्थानमा लागू हुने कानुन, मापदण्ड र रोजगारदाता प्रक्रियाहरू पालना गर्नुपर्छ।
परिवर्तन योजनाले परीक्षण वा स्थितिको लागि अस्थायी ऊर्जा चाहिने कार्यहरूलाई पनि सम्बोधन गर्नुपर्छ। त्यो सुधार गर्न अनुमति छैन। जिम्मेवार नियोक्ताले क्लियरिङ उपकरणहरू र व्यक्तिहरूका लागि, आवश्यक उर्जा मात्र पुनर्स्थापना गर्ने, परीक्षण प्रदर्शन गर्ने, आवश्यक पर्दा पुन: उर्जामुक्त गर्ने र खुला काम पुनः सुरु हुनु अघि नियन्त्रणहरू पुन: लागू गर्नको लागि एक अनुरूप अनुक्रम परिभाषित गर्नुपर्छ। हल्का पर्दा, इन्टरलक गरिएको ढोका वा आपतकालीन स्टपले सामान्य सञ्चालनलाई सुरक्षित गर्न सक्छ, तर यसलाई लागू हुने खतरनाक-ऊर्जा प्रक्रियाको विकल्पको रूपमा आकस्मिक रूपमा व्यवहार गर्नु हुँदैन।
उपकरणहरू मानिसहरूको रूपमा सावधानीपूर्वक सुरक्षित गर्नुहोस्। Kinggle को होस्टस्वचालित झटका मोल्डिंग मिसिन सञ्चालन पुस्तिकाचेतावनी दिन्छ कि ब्लो-पिन आन्दोलन मोल्ड-ओपन अवस्थासँग समन्वय हुनुपर्छ र प्लेटफर्म र डाइ-हेड पोजिसनिङ प्रकार्यहरू वर्णन गर्दछ। सटीक इन्टरफेस र सुरक्षित आन्दोलन तर्क मोडेल, विकल्प र सफ्टवेयर संस्करण द्वारा भिन्न हुन्छ। तसर्थ, सेटअप टोलीले निलम्बित मोल्ड वा खुला उपकरण उपस्थित हुँदा पत्ता लगाउनुको सट्टा स्टप अघि मेसिन-विशिष्ट अनुमति प्राप्त गतिहरू पहिचान गर्नुपर्छ।
मोल्ड, सामग्री र नियन्त्रणहरूमा एउटा नियन्त्रित अनुक्रम चलाउनुहोस्
निम्न आठ-चरण अनुक्रम जानाजानी नियन्त्रण प्रवाहको रूपमा लेखिएको छ, विश्वव्यापी मेकानिकल प्रक्रिया होइन। विस्तृत मोल्ड-हटाउने चरणहरू, फास्टनर मानहरू, नली विधि, उपकरण-तापमान सीमा र परीक्षण गतिहरू वास्तविक मेसिन, मोल्ड र बोट निर्देशनहरूबाट आउनु पर्छ। साझा अनुक्रमको मूल्य यो हो कि यसले सञ्चालन, उपकरण, मर्मत, सामग्री र गुणस्तर समान ह्यान्डअफ बिन्दुहरू दिन्छ।
-
बाहिर जाने काम जारी गर्नुहोस्।पछिल्लो स्वीकृत पुरानो भाग पहिचान गर्नुहोस्, आवश्यक प्रक्रिया रेकर्ड बचत गर्नुहोस् र बहिर्गमन राल, लेबल र कार्य-इन-प्रक्रिया मिलाउनुहोस्। यदि बिरुवाको नियन्त्रण योजनालाई चाहिन्छ भने अनुमोदित नमूना सुरक्षित गर्नुहोस्।
-
स्वीकृत अवस्थामा रोक्नुहोस्।मेसिन र राल बन्द निर्देशनहरू पालना गर्नुहोस्। तातो निवास र हपर, एक्स्ट्रुडर, टाउको वा एक्युमुलेटरमा छोडिएको सामग्रीको लागि सामान्य पज रेजिन परिवर्तनको लागि उपयुक्त मान्नुको सट्टा खाता।
-
खुला कामको लागि अलग गर्नुहोस्।अधिकृत कर्मचारीहरूले साइटको खतरनाक-ऊर्जा र लिफ्ट प्रक्रियाहरू लागू गर्छन्। कुनै पनि परिभाषित खतरा क्षेत्रमा प्रवेश गर्नु अघि आइसोलेशन र भण्डारण गरिएको हाइड्रोलिक, वायमेटिक, गुरुत्वाकर्षण र थर्मल ऊर्जाको ठेगाना प्रमाणित गर्नुहोस्।
-
बाहिर जाने कम्पोनेन्टहरू हटाउनुहोस् र सुरक्षित गर्नुहोस्।तिनीहरूको नियन्त्रित निर्देशनहरूद्वारा मोल्ड र सम्बन्धित टुलिङ्गहरू विच्छेद गर्नुहोस्, उठाउनुहोस् र भण्डार गर्नुहोस्। अर्को दौडमा पास गर्नुको सट्टा सफा जडानहरू टोपी वा सुरक्षित गर्नुहोस् र क्षति, चुहावट वा असामान्य पहिरन रेकर्ड गर्नुहोस्।
-
साधारण इन्टरफेसहरू निरीक्षण गर्नुहोस्।माउन्टिंग अनुहारहरू, पङ्क्तिबद्ध सुविधाहरू, कूलिंग र एयर जडानहरू, सेन्सरहरू, केबलहरू र पहुँचयोग्य संरक्षित क्षेत्र जाँच गर्नुहोस्। लुकेको इन्टरफेस समस्याले नयाँ मोल्डलाई पछ्याउन सक्छ र नुस्खा त्रुटि जस्तो देखिन्छ।
-
प्रमाणित आगमन प्याकेज स्थापना गर्नुहोस्।जारी गरिएको कार्य प्याकेटमा भौतिक ID हरू मिलाउनुहोस्। पिन्च, तातो र गति जोखिमहरूबाट बच्न रूट जडानहरू, त्यसपछि निर्दिष्ट माउन्टिङ र जडान जाँचहरू पूरा गर्नुहोस्।
-
प्राधिकरण द्वारा कार्यहरू पुनर्स्थापित गर्नुहोस्।कर्मचारी र उपकरणहरू खाली गर्नुहोस्, गार्डहरू पुन: स्थापना गर्नुहोस्, अनुमोदित पुन: ऊर्जा प्रक्रियाको पालना गर्नुहोस् र नियन्त्रित अवस्थामा अनुमति प्राप्त म्यानुअल गतिहरू प्रमाणित गर्नुहोस्। त्यो आदेश, प्रतिक्रिया र शारीरिक गति सहमत पुष्टि गर्नुहोस्।
-
सामग्री परिचय दिनुहोस् र उत्पादन योग्य बनाउनुहोस्।अनुमोदित राल वा रङ ट्रान्जिसन पूरा गर्नुहोस्, जारी गरिएको नुस्खा लोड गर्नुहोस्, डायग्नोस्टिक भागहरू बनाउनुहोस्, एक पटकमा एक प्रमाणित कारण सच्याउनुहोस् र परिभाषित स्वीकृति विन्डो पास भएपछि मात्र उत्पादन जारी गर्नुहोस्।
स्टेज मालिकले प्रत्येक ह्यान्डअफमा हस्ताक्षर वा डिजिटल रूपमा स्वीकार गर्नुपर्छ। त्यो सानो नियन्त्रणले अस्पष्ट कथनहरूलाई रोक्छ जस्तै "मोल्ड तयार छ" जब कूलिङ जडान छैन, वा "नुस्खा लोड गरिएको छ" जब एक सहायक उपकरणले अघिल्लो SKU राख्छ। यसले यो पनि देखाउँदछ कि समय वास्तवमा कहाँ हराएको थियो: प्राधिकरणको लागि पर्खँदै, हार्डवेयर पत्ता लगाउने, इन्टरफेस सुधार्ने, पुरानो रङ खाली गर्ने, पारिसन स्थिर गर्ने वा गुणस्तर परीक्षण दोहोर्याउने।
टूलिङ सम्बन्धमा थप विवरणको लागि, Kinggle's प्रयोग गर्नुहोस्एक्सट्रुजन ब्लो मोल्डिंग मोल्ड डिजाइन गाइड। रोकिएको मेसिनबाट उत्पादनमा नियन्त्रित फिर्ताको लागि, प्रयोग गर्नुहोस्झटका मोल्डिंग मिसिन स्टार्टअप चेकलिस्ट। ती लेखहरूले व्यक्तिगत चरणहरू विस्तार गर्दछ; यो परिवर्तन पृष्ठले एउटा स्वीकृत कार्यबाट अर्कोमा क्रस-कार्यात्मक ह्यान्डअफको स्वामित्व लिन्छ।
राल र रंग परिवर्तनलाई सामग्री-मार्ग निर्णयको रूपमा व्यवहार गर्नुहोस्
अर्को झोला हपरमा पुग्दा ब्लो मोल्डिङ सामग्री परिवर्तन पूरा हुँदैन। बाहिर जाने राल वा रङ कन्भेइङ लाइनहरू, लोडरहरू, हपरहरू, ब्लेन्डरहरू, फिड थ्रोटहरू, स्क्रू र ब्यारेल, एडेप्टरहरू, एक्सट्रुजन हेड, एक्युमुलेटर फ्लो पथहरू र डाइ टूलिङमा रहन सक्छ। ट्रान्जिसन प्लानले ती भोल्युमहरू मध्ये कुन समावेश छ र कहाँ मिश्रित वा अफ-रङ सामग्री सङ्कलन गरिनेछ भनेर पहिचान गर्नुपर्छ। यसले ट्रान्जिसन सामाग्री पुन: प्राप्ति हुन सक्छ, क्वारेन्टाइनमा राख्नुपर्छ वा प्लान्टको सामग्री नियमहरू अन्तर्गत डिस्पोज गरिनुपर्छ भन्ने कुरा पनि उल्लेख गर्नुपर्छ।
राल आपूर्तिकर्ताको अनुमोदित शटडाउन, स्टार्टअप र शुद्ध गर्ने निर्देशनका साथै मेसिन निर्देशनहरू पालना गर्नुहोस्। हरेक पोलिमर, कलरन्ट र एक्सट्रुसन प्रणालीको लागि विश्वव्यापी शुद्धिकरण सामग्री, तापक्रम वा मात्राले काम गर्छ भन्ने अनुमान नगर्नुहोस्। प्राकृतिकबाट गाढा सामग्रीमा परिवर्तनले अँध्यारोबाट प्राकृतिकमा फरक दृश्यता समस्या प्रस्तुत गर्दछ। एउटै पोलिमरको ग्रेडहरू बीचको परिवर्तनले अझै पग्लने बल, फुल्ने, चिसो हुने र पारिसन व्यवहारलाई परिवर्तन गर्न सक्छ। बहुलक परिवारहरू बीचको परिवर्तनले थप विशिष्ट अनुकूलता र गिरावट समीक्षा आवश्यक हुन सक्छ। Kinggle कोHDPE बनाम PP झटका मोल्डिंग गाइडसामाग्रीको नामलाई साधारण प्रतिस्थापनको रूपमा व्यवहार गर्नुको सट्टा भाग, प्रक्रिया र प्रमाणीकरण प्याकेजलाई किन पुनर्विचार गरिनु पर्छ भनेर वर्णन गर्दछ।
LyondellBasell कोझटका मोल्डिंग समस्या निवारण गाइडबाहिरी प्रदुषण र अपमानित राललाई डाइ लाइनहरू, स्ट्रेकिंग, अफ-रङ कणहरू र प्वालहरूको स्रोतको रूपमा पहिचान गर्दछ। यसले विशेष रूपमा सामग्री-ह्यान्डलिङ हाउसकीपिङ, दूषित रिग्राइन्ड, रेजिनहरू बीचको खराब शुद्धीकरण र सम्भावित योगदानकर्ताहरूको रूपमा खराब बन्द वा स्टार्टअप अभ्यासलाई औंल्याउँछ। यी निदान सम्बन्धहरू हुन्, किङ्गल सञ्चालन सेटपोइन्टहरू होइनन्।
ह्यान्डअफमा सकारात्मक सामग्री पहिचान बनाउनुहोस्। रेसिन आपूर्तिकर्ता, ग्रेड, लट, मास्टरब्याच, अनुपात, रिग्राइन्ड स्रोत र नयाँ मिश्रण फिड प्रणालीमा प्रवेश गरेको समय रेकर्ड गर्नुहोस्। आवश्यक हुँदा लेबल वा बारकोड रेकर्डहरू राखिएका नमूनाहरूसँग राख्नुहोस्। यदि पहिलो नयाँ भागहरूले कालो धब्बा, रेखाहरू वा रङ क्यारीओभर देखाउँछन् भने, टाइमस्ट्याम्प र सामग्री-पथ रेकर्डले प्रदूषण वा क्षयबाट अनुमानित संक्रमण छुट्याउन मद्दत गर्दछ। दएक्सट्रुजन ब्लो मोल्डिंग दोष गाइडएक फराकिलो लक्षण देखि प्रमाण म्याट्रिक्स प्रदान गर्दछ।
पुरानो उत्पादनको धारणा आयात नगरी नुस्खा पुनर्स्थापना गर्नुहोस्
बचत गरिएको नुस्खा तब मात्र उपयोगी हुन्छ जब यसको पहिचान र दायरा स्पष्ट हुन्छ। आगमन रेकर्डले उत्पादनको संशोधन, मोल्ड र टूलिङ संयोजन, राल ग्रेड, सान्दर्भिक नियन्त्रक फाइल, स्वीकृति स्थिति र अन्तिम प्रमाणित मिति उल्लेख गर्नुपर्छ। पहुँच अधिकारहरूले जारी उत्पादन रेसिपीहरूलाई विकास परीक्षणहरूबाट छुट्याउनुपर्दछ। फाइल लोड गर्नु अघि, अपरेटरले हार्डवेयर सही छ भन्ने प्रमाणको रूपमा रेसिपीको नाम प्रयोग गर्नुको सट्टा भौतिक मेसिनको अवस्था फाइलसँग मेल खान्छ भनेर पुष्टि गर्नुपर्छ।
नुस्खा दायरा प्रणालीहरूमा विभाजित गर्न सकिन्छ। मुख्य HMI मा मोल्ड-ओपन र क्लोज स्थिति, गति गति, ढिलाइ, झटका समय, कूलिंग समय, टेक-आउट तर्क र प्रकार्य चयनहरू समावेश हुन सक्छ। एउटा छुट्टै भित्ता-मोटाई नियन्त्रकले शट वा साइकल जानकारी, डाइ-ग्याप मानहरू र पेरिसन प्रोफाइल राख्न सक्छ। डाउनस्ट्रीम उपकरणहरूले ट्रिमिङ, चुहावट-परीक्षण वा कन्वेयर सेटिङहरू राख्न सक्छ। Kinggle को होस्टMoog DigiPack III म्यानुअलबताउँछ कि भण्डारण गरिएका कन्टेनर फाइलहरूले प्रोग्राम गरिएको पेरिसन प्रोफाइल र टूलिङ क्यालिब्रेसन जानकारी समावेश गर्न सक्छ। यसले यो पनि बताउँछ कि एक कन्टेनरबाट अर्को कन्टेनरमा परिवर्तन गर्दा सही डाइ-ग्याप टूलिङ क्यालिब्रेसन महत्त्वपूर्ण छ।
त्यो प्रमाणले महत्त्वपूर्ण नियमलाई समर्थन गर्दछ: सफ्टवेयर फाइललाई सञ्चालन गर्न क्यालिब्रेट गरिएको टुलिङबाट अलग नगर्नुहोस्। एउटै नियन्त्रक म्यानुअलले नोट गर्छ कि मोल्ड परिवर्तनलाई पनि डाइ-ग्याप टूलिङ परिवर्तन आवश्यक हुन सक्छ। एउटा फाईल जसले एक डाइ, म्यान्डरेल र क्यालिब्रेसनको साथ स्वीकृत कन्टेनर उत्पादन गर्यो ती वस्तुहरू परिवर्तन भएपछि स्वचालित रूपमा मान्य हुँदैन। जहाँ प्लान्टले मास्टर सेटिङ्हरू स्वीकृत गरेको छ, जारी गरिएको रेकर्डसँग लोड गरिएको संशोधन तुलना गर्नुहोस् र कुनै पनि जानाजानी भिन्नता कागजात गर्नुहोस्। पहिलो भागहरू ट्युन गर्दा मास्टर अधिलेखन नगर्नुहोस्।
म्यानुअल वा सेटअप मोड प्रयोग गर्नुहोस् केवल मेसिन-विशिष्ट प्रक्रियाद्वारा अनुमति दिइएको गतिहरू प्रमाणित गर्न। स्वचालित साइकल चलाउनु अघि मोल्ड क्लियरेन्स, ब्लो-पिन वा कोर सम्बन्ध, डाइ-हेड र प्लेटेन स्थिति, टेक-आउट मार्ग, गार्ड र प्रतिक्रिया प्रमाणित गर्नुहोस्। Kinggle को अपरेशन म्यानुअलले म्यानुअल प्रकार्यहरू वर्णन गर्दछ र चेतावनी दिन्छ कि ब्लो-पिन चाल खुला मोल्डसँग समन्वय हुनुपर्छ। किनभने इन्टरफेस र वैकल्पिक प्रकार्यहरू भिन्न हुन्छन्,HMI सेटिङहरू र अलार्म गाइडविकल्पको रूपमा प्रयोग गर्नुको सट्टा ठ्याक्कै मेसिन म्यानुअलसँगै पढ्नुपर्छ।
जब ट्युनिङ सुरु हुन्छ, भनिएको कारणको लागि एउटा नियन्त्रित चल परिवर्तन गर्नुहोस्, पुरानो र नयाँ मानहरू रेकर्ड गर्नुहोस्, र यसलाई न्याय गर्नु अघि प्रक्रिया प्रतिक्रियाको लागि पर्खनुहोस्। पारिसन वितरण, भाग वजन, बाहिर निकाल्ने व्यवहार, कूलिंग र मोल्ड स्थिति अन्तरक्रिया। दparison प्रोग्रामिङ गाइडकेवल उपस्थिति द्वारा बिन्दुहरू स्मूथिंगको सट्टा मापन गरिएको भित्ता स्थानहरूसँग प्रोफाइल कसरी जडान गर्ने भनेर वर्णन गर्दछ।
परिवर्तन सफलता मापन गर्नु अघि पहिलो भागहरू मान्य गर्नुहोस्
पहिलो बन्द भागले एउटा मात्र प्रश्नको जवाफ दिन्छ: रेखाले केही बनाउन सक्छ। यसले प्रमाणित गर्दैन कि भागले रेखाचित्र, कार्यात्मक वा प्रक्रिया आवश्यकताहरू पूरा गर्दछ। प्रारम्भिक टुक्राहरूलाई डायग्नोस्टिक नमूनाहरूको रूपमा व्यवहार गर्नुहोस्। तिनीहरूलाई अनुक्रम, समय, स्टेशन, गुहा वा डाइ आउटलेट द्वारा उपयुक्त रूपमा चिन्ह लगाउनुहोस्। प्रक्रिया कन्भर्जिङ, बहाव वा साइड-विशिष्ट दोष दोहोर्याउँदै छ कि छैन भनेर हेर्नको लागि तिनीहरूलाई लामो समयसम्म राख्नुहोस्।
पहिचान र सकल अवस्थाको साथ सुरु गर्नुहोस्। सही भाग र संशोधन, राल र रंग, गर्दन वा इन्टरफेस ज्यामिति, पूर्ण गठन, ट्रिमिङ मार्ग र स्पष्ट क्षति पुष्टि गर्नुहोस्। त्यसपछि भाग वजन, भित्ता वितरण, महत्वपूर्ण आयाम, उपस्थिति र आवश्यक कार्यात्मक परीक्षणहरूको लागि नियन्त्रित योजना लागू गर्नुहोस्। चुहावट, ड्रप, दबाब, लोड, रासायनिक प्रतिरोध वा फिट परीक्षणहरू उत्पादन-विशिष्ट हुन्; क्रेताको रेखाचित्र, मानक वा प्रमाणीकरण योजना द्वारा आवश्यक पर्नेहरू मात्र समावेश गर्नुहोस्। विश्वव्यापी सहिष्णुता वा नमूना गणना आविष्कार नगर्नुहोस्।
स्वीकृति नमूना वास्तविक उत्पादन व्यवस्था प्रतिनिधित्व गर्नुपर्छ। एक डबल-स्टेसन मेसिनमा, दुवै पक्ष नमूना। बहु-हेड वा बहु-गुहा सेटअपमा, टाउको वा गुहाको पहिचान सुरक्षित गर्नुहोस् ताकि औसतले एक असफल आउटपुट लुकाउन सक्दैन। यदि डाउनस्ट्रीम ट्रिमर वा लीक परीक्षक बिक्री योग्य-भाग प्रक्रियाको भाग हो भने, त्यो उपकरणलाई पनि योग्य बनाउनुहोस्। एक बोतल जो मोल्डमा पास हुन्छ तर ट्रिमिङ पछि असफल हुन्छ स्वीकार्य उत्पादन परिणाम होइन। दकारखाना स्वीकृति परीक्षण गाइडढुवानी अघि उत्पादन, प्रक्रिया र परीक्षण प्रमाण कसरी बाँध्न सकिन्छ भनेर देखाउँछ; उत्पादन परिवर्तनको समयमा समान ट्रेसिबिलिटी सिद्धान्त लागू हुन्छ।
गार्डहरू, प्रतिक्रिया, उपयोगिताहरू, म्यानुअल गतिहरू र सामग्री प्रवाह अनुमोदित सेटअपसँग सहमत छन्।
पहिचान गरिएका नमूनाहरूले रेखाचित्र, दृश्य, आयामी, पर्खाल र लागू हुने कार्यात्मक आवश्यकताहरू पार गर्छन्।
प्लान्टको परिभाषित लगातार वा समय-आधारित उत्पादन विन्डोले सबै सान्दर्भिक आउटपुटहरू पार गर्दछ।
प्लान्टको तोकिएको अख्तियारबाट मात्र लाइन रिलिज गर्नुहोस्। स्वीकृत नमूनाहरू र तिनीहरूलाई उत्पादन गर्ने नुस्खा संशोधन रेकर्ड गर्नुहोस्। यदि प्रक्रिया यसको योग्य दायरा नछोडिकन अनुमोदित विन्डोमा पुग्न सक्दैन भने, एस्केलेटिंग सेटिङहरू रोक्नुहोस् र टूलिङ, उपयोगिताहरू, सामग्री, मेसिन अवस्था वा मूल प्रक्रिया डिजाइनको जाँच गर्नुहोस्। Kinggle कोउपयोगिता आवश्यकता गाइडअस्थिर हावा, पानी वा बिजुली आपूर्तिबाट मेसिन सेटिङ समस्या अलग गर्न मद्दत गर्छ।
स्टप बाहिर तयारी सार्दै परिवर्तन समय घटाउनुहोस्
सुरक्षित अवसर सामान्यतया छिटो रिंच काम होइन। यो रोकिएको सञ्झ्याल भित्र हुनुहुँदैन भनेर काम हटाउँदैछ। रेकर्ड गरिएको परिवर्तनको समीक्षा गर्नुहोस् र प्रत्येक ढिलाइलाई वर्गीकृत गर्नुहोस्: मोल्डको लागि पर्खँदै, संशोधन पुष्टि गर्ने, नली फेला पार्ने, सामग्री कन्टेनर सफा गर्ने, फाइल डाउनलोड गर्ने, परीक्षण फिक्स्चर पत्ता लगाउने, गुणस्तरको लागि पर्खने वा क्षतिग्रस्त जडान सुधार गर्ने। यी धेरै कार्यहरू अन्तिम स्वीकृत पुरानो भाग अघि पूरा गर्न वा प्रमाणित गर्न सकिन्छ, तर तयारीले उत्पादन वा सुरक्षामा हस्तक्षेप गर्दैन।
प्रत्येक दोहोर्याइएको उत्पादन परिवारको लागि चलाउनको लागि तयार किट सिर्जना गर्नुहोस्। यसमा प्रमाणित जडान नक्साहरू, सुरक्षित फास्टनरहरू, लेबल गरिएको होसहरू, सेन्सर कोष्ठकहरू, अनुमोदित नुस्खा सन्दर्भहरू, नमूना योजनाहरू र डाउनस्ट्रीम परिवर्तन भागहरू समावेश गर्न सकिन्छ। भिजुअल पहिचान प्रयोग गर्नुहोस् जुन पसल वातावरण जीवित रहन्छ। मोल्डहरू र उपकरणहरू भण्डार गर्नुहोस् ताकि लिफ्टिङ पोइन्टहरू र जडान अनुहारहरू पहुँचयोग्य र सुरक्षित रहन्छन्। एउटा किटले खोज र व्याख्या कम गर्नुपर्छ; नियन्त्रित वस्तु हराइरहेको बेला प्रतिस्थापनलाई प्रोत्साहन दिनु हुँदैन।
ईन्जिनियरिङ् समीक्षा पछि मात्र इन्टरफेस मानकीकृत। सुसंगत नली स्थानहरू, कनेक्टर पहिचान, माउन्टिंग सन्दर्भहरू र रेसिपी नामकरणले निर्णय समय घटाउन सक्छ, तर तिनीहरूले दबाब, तापक्रम, प्रवाह, आन्दोलन र सुरक्षा आवश्यकताहरूसँग मेल खानुपर्छ। यदि द्रुत-परिवर्तन सुविधा मानिन्छ भने, सकारात्मक लक, प्रतिक्रिया, चुहावट, मर्मत, त्रुटि प्रमाणीकरण र साइटको जोखिम मूल्याङ्कन सहित पूर्ण प्रणालीको मूल्याङ्कन गर्नुहोस्। गति परियोजनालाई कागजात नभएको हार्डवेयर परिमार्जनमा परिणत नगर्नुहोस्।
एक पटकमा एउटा सुधार छनौट गर्न परिवर्तन रेकर्ड प्रयोग गर्नुहोस्। यदि रङ क्लियरिङ हावी हुन्छ भने, सामग्री राउटिंग र अनुमोदित पर्ज रणनीति छानबिन गर्नुहोस्। यदि पङ्क्तिबद्धता हावी छ भने, भण्डारण, पत्ता लगाउने सुविधाहरू र मोल्ड अवस्थाको निरीक्षण गर्नुहोस्। यदि पहिलो-पार्ट ट्युनिङ हावी हुन्छ भने, अडिट रेसिपी गभर्नेन्स, टूलिङ क्यालिब्रेसन र प्रक्रिया प्रमाण। यदि गुणस्तर प्रतिक्षा हावी छ भने, पूर्व-चरण क्यालिब्रेट गेजहरू र कसले काम जारी गर्न सक्छ भनेर परिभाषित गर्नुहोस्। लक्ष्य एक दोहोर्याउन मिल्ने पहिलो स्वीकृत उत्पादन विन्डो हो, स्क्र्याप पछि रेकर्ड-सेटिङ सुख्खा परिवर्तन होइन।
मर्मतसम्भार कार्य पनि स्पष्ट योजनाबद्ध हुनुपर्छ। एक परिवर्तनले निरीक्षणको लागि पहुँच प्रदान गर्न सक्छ, तर कार्यहरू संयोजनले दायरा, व्यक्ति र ऊर्जा-नियन्त्रण आवश्यकताहरू परिवर्तन गर्दछ। प्रयोग गर्नुहोस्रोकथाम मर्मत चेकलिस्टयोजनाबद्ध हस्तक्षेपमा के छ भन्ने निर्णय गर्न। मर्मत निष्कर्षहरू उत्पादन सेटअप परिवर्तनहरूबाट अलग राख्नुहोस् ताकि पुनरावर्ती उपकरण समस्याहरू देखिनेछन्।
परिवर्तनको रेकर्ड बनाउनुहोस् जसले अर्को रन सजिलो बनाउँछ
एक उपयोगी रेकर्ड पूरा गर्न पर्याप्त छोटो र रन पुनर्निर्माण गर्न पर्याप्त विशिष्ट छ। पहिचानको साथ सुरु गर्नुहोस्: मिति र समय, मेसिन, बहिर्गमन र आगमन उत्पादन संशोधनहरू, मोल्ड र टूलिङ आईडीहरू, सामग्री ग्रेड र चिट्ठाहरू, नुस्खा संशोधनहरू, टोली सदस्यहरू र रिलीज अधिकार। पहिले परिभाषित चार समय बिन्दुहरू थप्नुहोस्, साथै शुद्ध सामग्रीको मात्रा वा तौल, सेटअप अस्वीकार र राखिएको उत्पादन। यदि बिरुवाले एउटा क्षेत्रलाई भरपर्दो रूपमा मापन गर्न सक्दैन भने, यसलाई अनुमान गर्नुको सट्टा अनुपलब्ध भनी लेबल गर्नुहोस्।
अवलोकनयोग्य भाषामा अपवादहरू रेकर्ड गर्नुहोस्। "मोल्ड सर्किट बीबाट कूलिंग रिटर्नले कुनै प्रवाह देखाएन" "पानी समस्या" भन्दा बढी उपयोगी छ। "रेसिपी फाइल 14 लोड भयो; SKU X मा डाउनस्ट्रीम परीक्षक रह्यो" एक ह्यान्डअफ विफलता पहिचान गर्दछ। प्रासंगिक पहिचान मार्करको साथ अप्रत्याशित पहिरन, चुहावट, क्षतिग्रस्त जडानहरू वा दोहोर्याउन सकिने भाग दोषहरू खिच्नुहोस्। सुधारात्मक कार्यलाई अपरेटरको टिप्पणीमा गाड्नुको सट्टा मर्मत वा गैर-अनुरूप प्रणालीमा लिङ्क गर्नुहोस्।
| रेकर्ड ब्लक | न्यूनतम उपयोगी क्षेत्रहरू | प्रश्न अर्को पटक जवाफ दिनुहोस् |
|---|---|---|
| जागिरको पहिचान | मेसिन, उत्पादन, मोल्ड, टूलिङ्ग, सामग्री र नुस्खा संशोधन | के भौतिक र डिजिटल प्याकेज मिल्यो? |
| समय | पछिल्लो स्वीकृत पुरानो भाग, पहिलो गठन नयाँ भाग, पहिलो स्वीकृत भाग, स्थिर-सञ्झ्याल रिलीज | रोकिएको अन्तराल योग्यता समय कहाँ भयो? |
| घाटा | पर्ज मात्रा, सेटअप अस्वीकार, उत्पादन र श्रम भूमिका द्वारा आयोजित | के छोटो स्टपले मात्र हानि अन्यत्र सारियो? |
| ढिलाइ कोड | पर्खाइ, खोजी, मर्मत, सफाई, ट्युनिङ, परीक्षण वा प्राधिकरण | कुन तयारी वा प्रणाली मुद्दा सुधार गर्नुपर्छ? |
| स्वीकृति | नमूना आईडी, मापन, परीक्षण, अनुमोदन र अन्तिम नुस्खा संशोधन | के प्रमाणले लाइन रिलिज भएको प्रमाणित गर्छ? |
| अपवाद | अवलोकन गरिएको मुद्दा, मालिक, नियन्त्रण र लिङ्क गरिएको कार्य | एउटै काम फर्कनु अघि के सच्याउनुपर्छ? |
एक उत्कृष्ट दौडमा भर पर्नुको सट्टा उत्पादन परिवार द्वारा बारम्बार परिवर्तनहरूको समीक्षा गर्नुहोस्। प्रत्येक समय चरणको मध्य र फैलावट, आवर्ती अपवादहरू र दोहोरिने स्क्र्याप मोडहरू हेर्नुहोस्। एकल असामान्य रूपमा छिटो घटनाले चेक छोडेको हुन सक्छ, आदर्श अवस्थाबाट लाभान्वित भएको वा फरक स्वीकृति परिभाषा प्रयोग गरेको हुन सक्छ। डाटाको उद्देश्य मानक र तयारीमा सुधार गर्नु हो, अपरेटरहरूलाई सुरक्षा उपायहरू बाइपास गर्न दबाब दिनु होइन।

हालको स्वीकृत आधाररेखा र अर्को कार्यको साथ रेकर्ड बन्द गर्नुहोस्। यदि परिवर्तनले राम्रो सेटअप उत्पादन गर्यो भने, मास्टर अपडेट गर्नु अघि प्लान्टको स्वीकृति प्रक्रिया मार्फत संशोधित मानहरू मार्ग गर्नुहोस्। यदि यसले डिजाइन समस्याको पर्दाफास गर्यो भने, ईन्जिनियरिङ्ले यसलाई बन्द नगरेसम्म अस्थायी कन्टेनमेन्ट दृश्यात्मक राख्नुहोस्। यो अनुशासनले प्रत्येक ब्लो मोल्डिङ मेसिन परिवर्तनलाई अर्को पृथक शिफ्ट घटनाको सट्टा प्रयोगयोग्य प्रमाणमा परिणत गर्दछ।
ब्लो मोल्डिंग परिवर्तनहरू बारे प्रायः सोधिने प्रश्नहरू
ब्लो मोल्डिङ मेसिन परिवर्तनमा के समावेश छ?
पूर्ण परिवर्तनमा मोल्ड, डाइ र म्यान्डरेल, ब्लो पिन, कोर वा इन्सर्ट्स, रेसिन, मास्टरब्याच, रिग्राइन्ड नियम, HMI रेसिपी, वाल-थिकनेस प्रोफाइल, टेक-आउट, ट्रिमर, लीक परीक्षक, कन्वेयर गाइड, लेबल र प्याक-आउट समावेश हुन सक्छ। सही दायरा बाहिर जाने र आगमन उत्पादन प्याकेजहरू बीचको भिन्नतामा निर्भर गर्दछ। स्टप अघि ती भिन्नताहरू परिभाषित गर्नुहोस्। यदि केवल मोल्ड सूचीबद्ध छ भने, टोलीले पुरानो सामग्री मार्ग, नियन्त्रक फाइल वा डाउनस्ट्रीम सेटिङसँग पुन: सुरु गर्न सक्छ।
परिवर्तन समय कहिले सुरु र बन्द गर्नुपर्छ?
व्यावहारिक परिभाषा बाहिर जाने कामको अन्तिम स्वीकृत भागबाट सुरु हुन्छ र आगमन कार्यको लागि पहिलो स्वीकृत उत्पादन विन्डोमा समाप्त हुन्छ। पहिलो बनेको भाग र पहिलो स्वीकृत भागको लागि मध्यवर्ती समयहरू पनि रेकर्ड गर्नुहोस्। प्लान्टले उत्पादन सञ्झ्याल परिभाषित गर्नुपर्छ, जस्तै लगातार भागहरूको निर्दिष्ट संख्या वा सबै सान्दर्भिक स्टेशनहरू, गुफाहरू वा टाउकोहरूमा समय-आधारित नमूना। एउटै परिभाषा प्रयोग गरेर भविष्यको तुलनालाई अर्थपूर्ण बनाउँछ।
कसरी बिरुवाले ब्लो मोल्डिङ मोल्ड परिवर्तन समय सुरक्षित रूपमा घटाउन सक्छ?
पहिचान, स्टेजिङ, सफाई, नुस्खा प्रमाणिकरण, गेज तयारी र गुणस्तर योजना रोकिएको अन्तराल बाहिर सार्नुहोस् जहाँ यी गतिविधिहरू उत्पादनमा हस्तक्षेप नगरी गर्न सकिन्छ। इन्टरफेसहरू लेबल गर्नुहोस्, भण्डारणको सुरक्षा गर्नुहोस्, काम-विशेष किटहरू तयार गर्नुहोस् र प्रत्येक ह्यान्डअफको लागि मालिकहरू नियुक्त गर्नुहोस्। भौतिक मोल्ड कार्यबाट अलग प्रतीक्षा र सुधार समय विश्लेषण गर्नुहोस्। गार्डहरू बाइपास गरेर, खतरनाक-ऊर्जा नियन्त्रणहरू छोडेर, मूल्याङ्कन नगरिएका लिफ्टिङ उपकरणहरू प्रयोग गरेर वा आवश्यक जाँचहरू पास हुनु अघि भागहरू स्वीकार गरेर समय कम नगर्नुहोस्।
के बचत गरिएको रेसिपी लोड गर्दा सेटअप समाप्त हुन्छ?
होइन। सुरक्षित गरिएको नुस्खाले स्थापित मोल्ड, डाइ टुलिङ, ब्लो पिन, सामग्री र उत्पादन संशोधनसँग मेल खानुपर्छ। केही सेटिङहरू छुट्टै पेरिसन कन्ट्रोलर वा डाउनस्ट्रीम मेसिनमा पनि रहन सक्छन्। पूरा फाइल सेट पुष्टि गर्नुहोस्, अनुमति दिइएको म्यानुअल चालहरू प्रमाणित गर्नुहोस् र जारी गरिएको आधाररेखासँग वास्तविक मेसिन व्यवहार तुलना गर्नुहोस्। Moog को DigiPack III म्यानुअल लिङ्कहरूले कन्टेनर फाइलहरूलाई parison-profile र die-gap टूलिङ क्यालिब्रेसन जानकारीको साथ भण्डारण गर्छ, जसका कारण हार्डवेयर पहिचान र फाइल पहिचान जोडिएको हुनुपर्छ।
भौतिक परिवर्तन पछि किन कालो धब्बा वा रङ स्ट्रिक्सहरू देखा पर्छन्?
सम्भावित कारणहरूमा ह्यान्डलिंग वा पग्लिने बाटोमा बाँकी रहेको पुरानो सामग्री, दूषित रेजिन वा रिग्राइन्ड, अस्तव्यस्त क्षेत्रबाट निस्किएको डिग्रेडेड राल, असमान रङ मिसाउने, हिटरको गल्ती वा अनुपयुक्त बन्द र शुद्धीकरण समावेश छ। सेटिङहरू परिवर्तन गर्नु अघि राल र संक्रमण रेकर्ड सुरक्षित गर्नुहोस्। अनुमोदित मेसिन र राल-आपूर्तिकर्ता प्रक्रिया पालना गर्नुहोस्, सामग्री मार्ग निरीक्षण गर्नुहोस् र दोष अनियमित छ वा पेरिसन वरिपरि निश्चित छ कि भनेर वर्गीकरण गर्नुहोस्। प्रत्येक राल र टाउकोको लागि एक सार्वभौमिक शुद्धिकरण विधि सुरक्षित छ भनेर मान्नुहोस्।
कठिन परिवर्तनको बारेमा Kinggle लाई के जानकारी पठाउनुपर्छ?
मेसिन र नियन्त्रक पहिचान, बहिर्गमन र आगमन उत्पादन रेखाचित्रहरू, मोल्ड र टूलिङ आईडीहरू, रेजिन ग्रेडहरू र लटहरू, मास्टरब्याच र रिग्राइन्ड विवरणहरू, नुस्खा संशोधनहरू, अलार्म इतिहास, उपयोगिता पढाइहरू, परिवर्तन समयरेखा, चिन्हित नमूना फोटोहरू र मापन असफल डेटा पठाउनुहोस्। जोखिम क्षेत्रमा प्रवेश नगरी क्याप्चर गर्न सकिने बेला मात्र भिडियो समावेश गर्नुहोस्। विशिष्ट प्रमाणले छलफललाई सामग्री-मार्ग, उपकरण, नियन्त्रण, उपयोगिता वा अंश-डिजाइन समस्यालाई अझ प्रभावकारी रूपमा अलग गर्न दिन्छ।
उत्पादन प्याकेज वरिपरि मेसिन योजना
नयाँ मोल्ड, नयाँ सामग्री वा दोहोर्याइएको परिवर्तन समस्याको लागि, वास्तविक भाग रेखाचित्र, राल, लक्ष्य परीक्षण, मोल्ड र टूलिङ विवरणहरू, हालको मेसिन जानकारी र अवलोकन परिवर्तन रेकर्ड पठाउनुहोस्। Kinggle ले एउटै प्रमाण सेटबाट मेसिन, उपकरण, नियन्त्रण र उत्पादन आवश्यकताहरू छलफल गर्न सक्छ।
आफ्नो परियोजना जानकारी पठाउनुहोस्स्रोत जाँच र प्रमाण विधि
पहिलो-पक्ष किंगगल पृष्ठहरू र किंगगल-होस्ट गरिएको म्यानुअलहरू मेसिन-इन्टरफेस, परियोजना-इनपुट र प्रशिक्षण-स्कोप कथनहरूको लागि प्रयोग गरियो। कन्ट्रोलर निर्माताको म्यानुअल भण्डारण-फाइल र उपकरण-क्यालिब्रेसन सम्बन्धहरूको लागि प्रयोग गरिएको थियो। एक आधिकारिक राल-उत्पादक गाइड सामग्री प्रदूषण र गिरावट मार्गहरूको लागि प्रयोग गरिएको थियो। OSHA नियमहरू संयुक्त राज्य अमेरिका सुरक्षा सीमा वर्णन गर्न मात्र प्रयोग गरिएको थियो। तलको कुनै पनि स्रोतलाई विश्वव्यापी नुस्खाको रूपमा प्रस्तुत गरिएको छैन।
- Kinggle-होस्ट गरिएको स्वचालित ब्लो मोल्डिङ मेसिन अपरेशन म्यानुअल, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, Kinggle द्वारा होस्ट गरिएको, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- Kinggle बिक्री प्रक्रियारबिक्री पछि सेवा, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- LyondellBasell, कसरी ब्लो मोल्डिंग समस्याहरू समाधान गर्ने, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- OSHA 29 CFR 1910.147, खतरनाक ऊर्जाको नियन्त्रण, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।
- OSHA 29 CFR 1910.212, सबै मेसिनहरूको लागि सामान्य आवश्यकताहरू, सेप्टेम्बर 8, 2026 मा पहुँच गरियो।