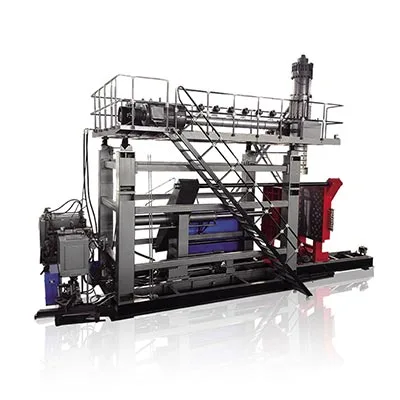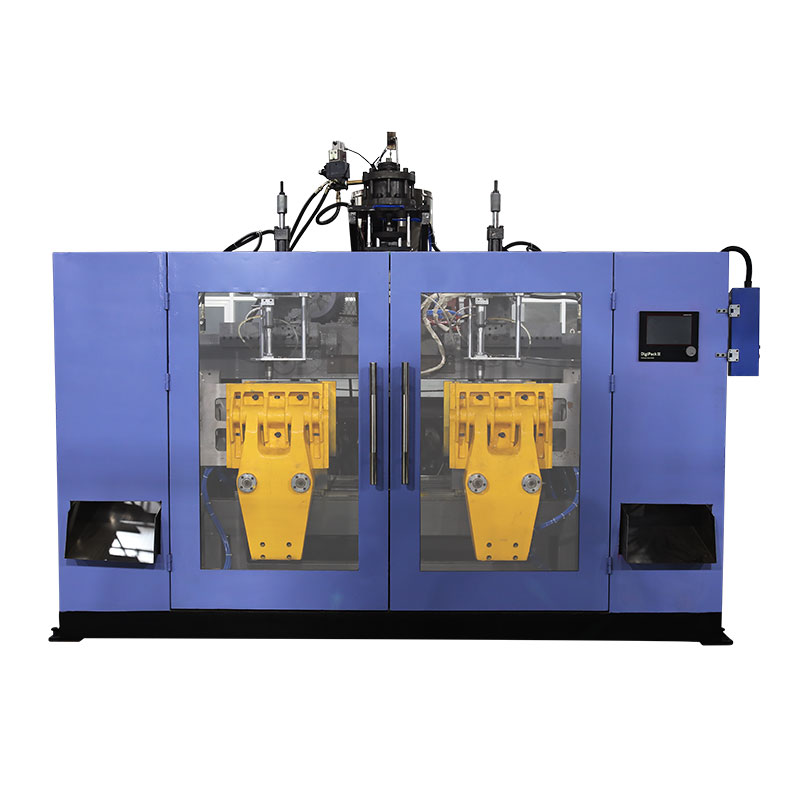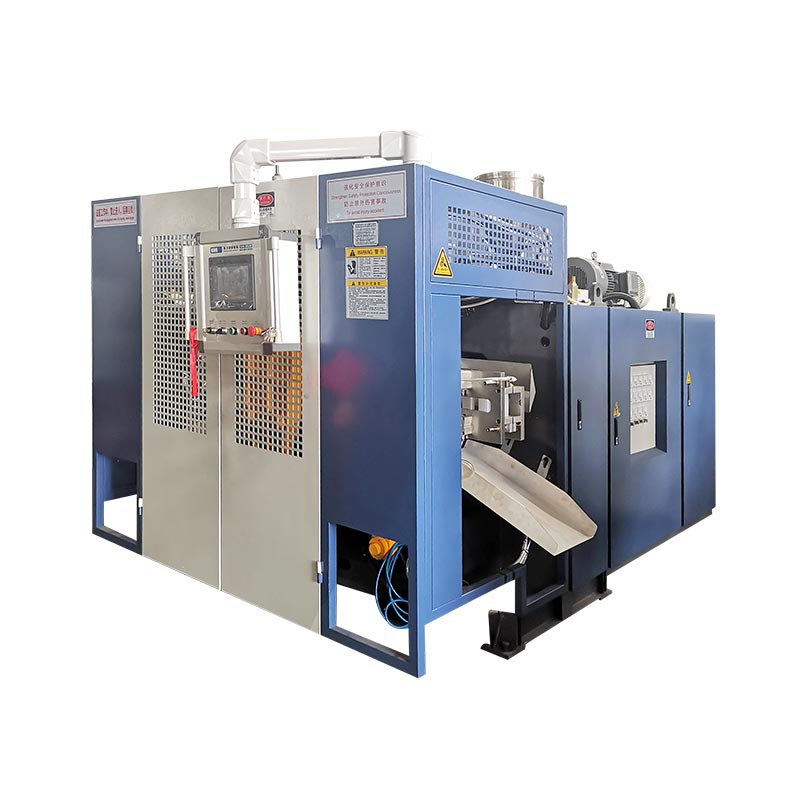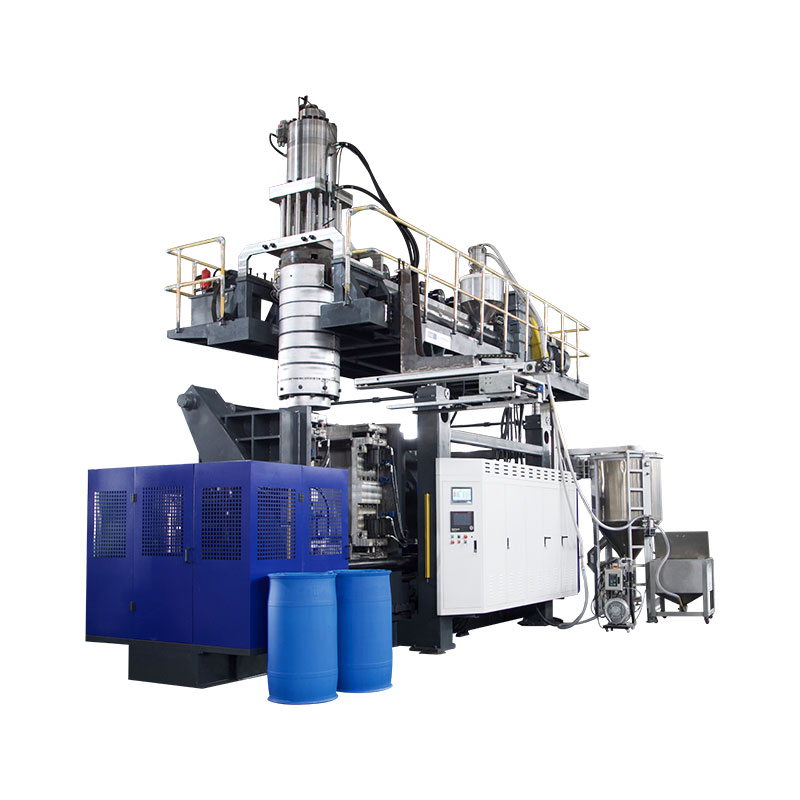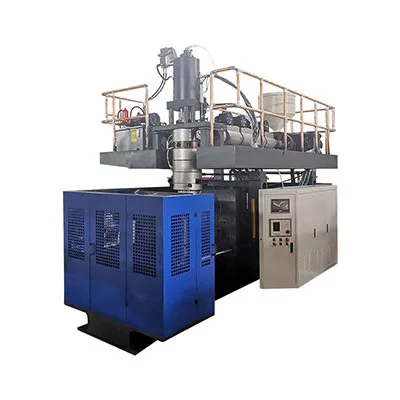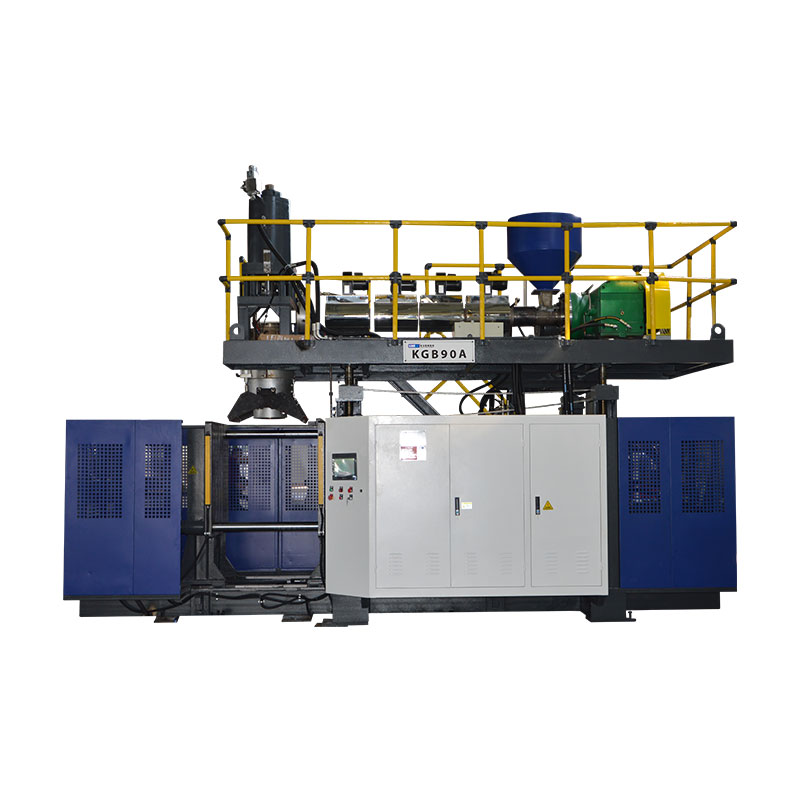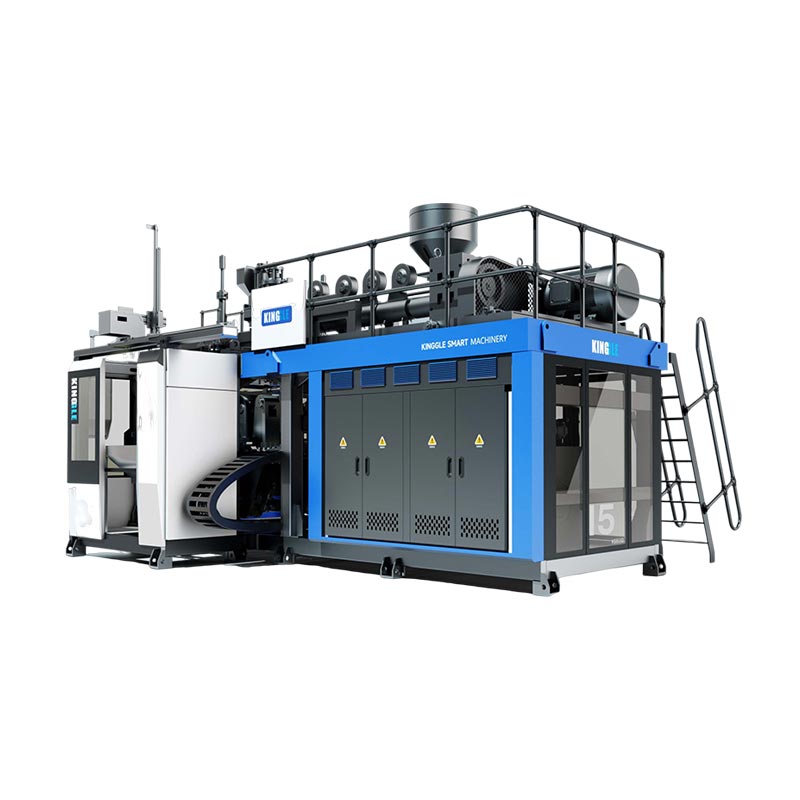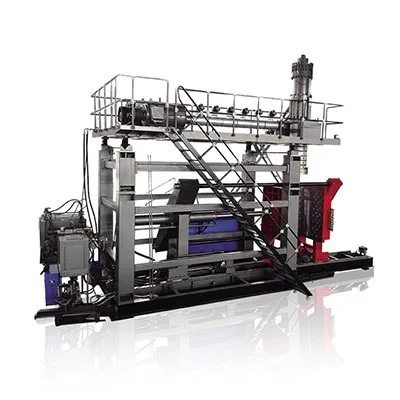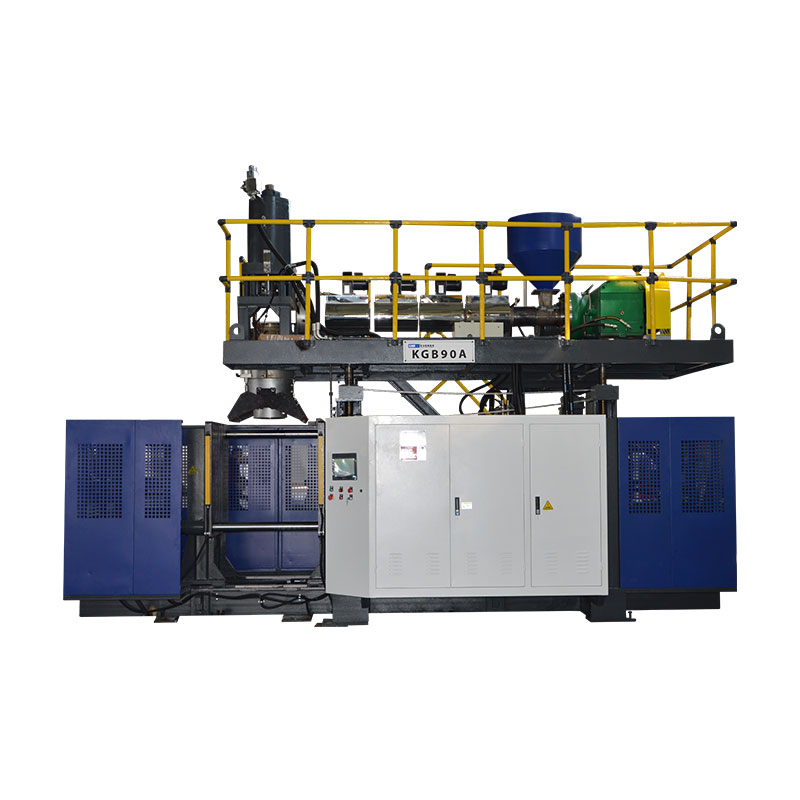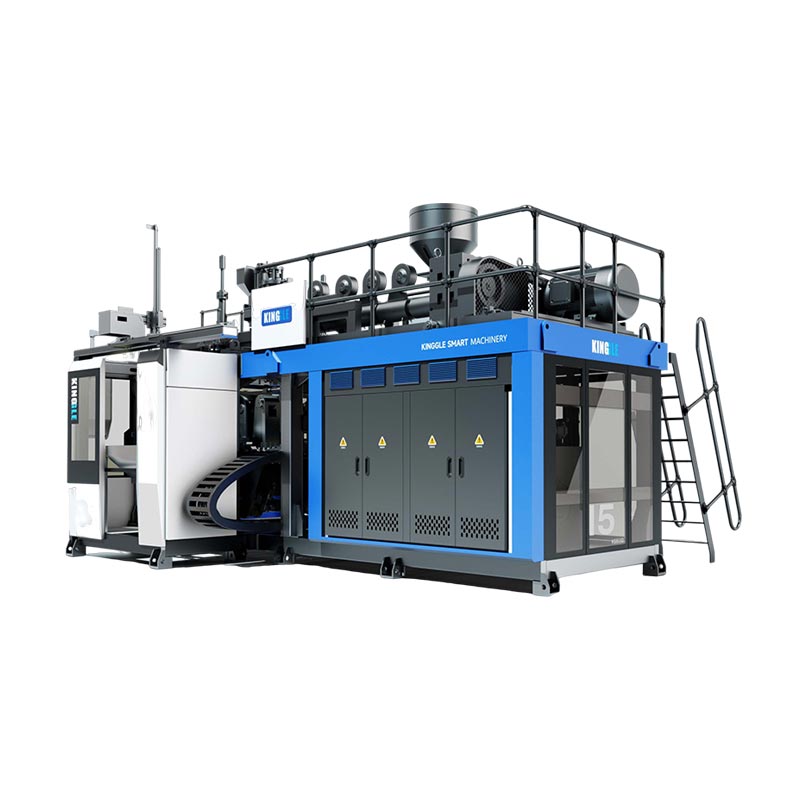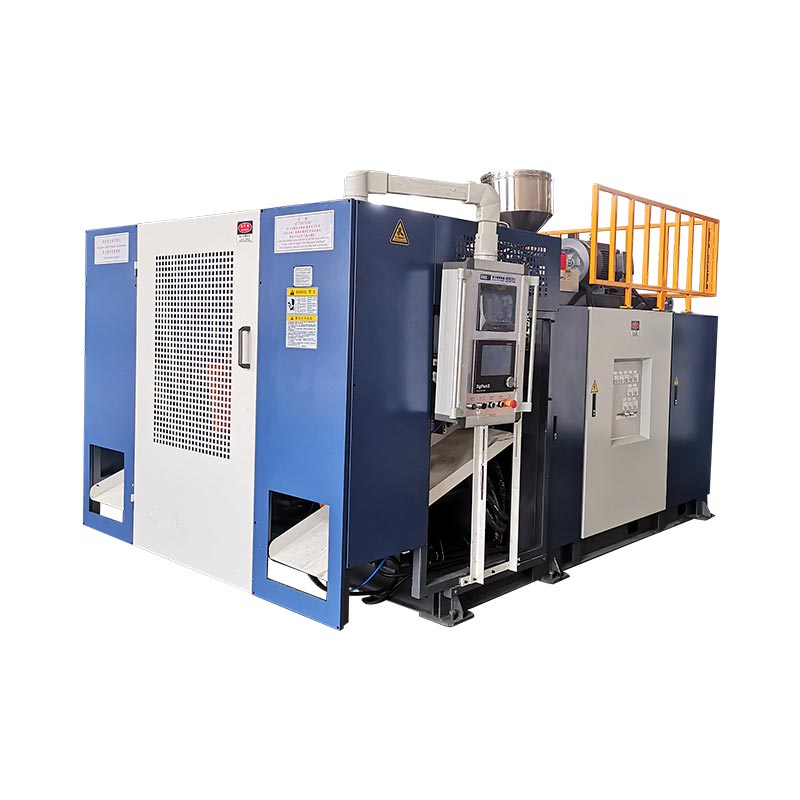
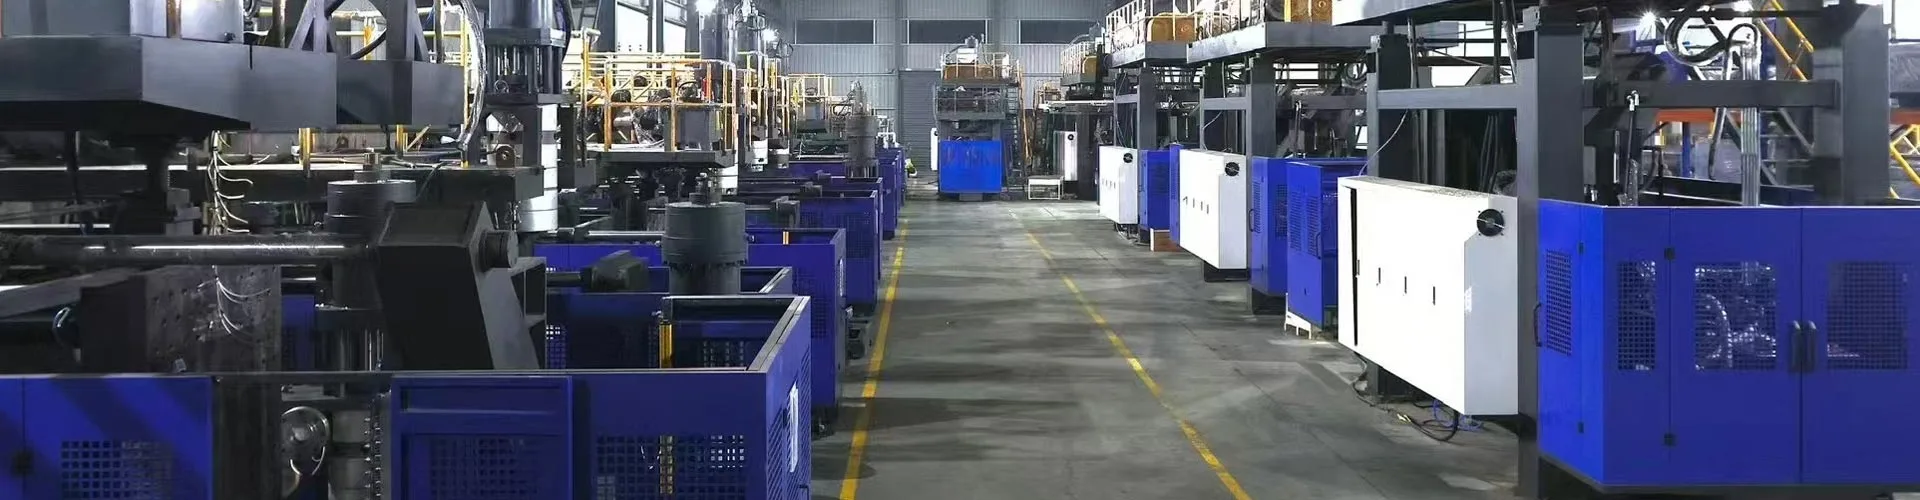
A निरन्तर झटका मोल्डिंग मेसिनमोल्ड स्टेशनहरू यसलाई समात्न र फुलाउन भित्र जाँदा ननस्टप पेरिसन बाहिर निकाल्छ। एक्स्ट्रुडर कहिल्यै रोकिदैन, जसले यसलाई ०.५ देखि ३० लिटरसम्मको HDPE र PP कन्टेनरहरूको लागि सबैभन्दा छिटो मार्ग बनाउँछ। तीन चरहरूले तपाइँको आउटपुट सेट गर्दछ: स्टेशन गणना, डाइ हेड गुहा, र चक्र समय। थप तीनवटा तपाइँको लागत सेट गर्नुहोस्: प्रति भाग ऊर्जा, मर्मत, र स्क्र्याप। यो गाइडले हाम्रा आफ्नै मेसिनहरूबाट वास्तविक चश्माको साथ दुवै पक्षहरूलाई समेट्छ।
निरन्तर निकासीले तपाईले दिनमा ह्यान्डल गर्ने अधिकांश प्लास्टिक कन्टेनरहरू कभर गर्दछ। डिटर्जेन्टका बोतलहरू, मोटर तेलको जगहरू, जेरी क्यानहरू, एग्रोकेमिकल प्याकेजिङ्गहरू - लगभग सबै यी जस्ता मेसिनहरूबाट आउँछन्।
विवरण अघि एक स्पष्टीकरण। सफा PET पानीका बोतलहरू फरक प्रक्रियाबाट आउँछन्, इन्जेक्सन स्ट्रेच ब्लो मोल्डिङ, विभिन्न मेसिनहरूमा। यो गाइडले HDPE, PP, PVC, र PA को लागि निरन्तर एक्स्ट्रुजन ब्लो मोल्डिङलाई समेट्छ। यदि तपाइँको उत्पादन एक PET पेय बोतल हो भने, हाम्रो मा उपकरणनिरन्तर मेसिन दायराबनाउने छैन।
मेशिन कन्फिगरेसनहरू: कसरी मोल्डहरू पारिसन पूरा गर्छन्
प्रत्येक निरन्तर मेसिनले समान समस्या समाधान गर्दछ। पेरिसन नरोकिनै बग्छ, त्यसैले अर्को शट अघि मोल्ड यसमा आउनु पर्छ, बन्द गर्नु पर्छ, उडाउनु पर्छ र खाली गर्नु पर्छ। मेसिनले कसरी कन्फिगरेसन परिभाषित गर्छ।
मोल्ड-चल्ने मेसिनहरूमोल्डलाई तेर्सो रूपमा पेरिसनमा शटल गर्नुहोस्। निर्माण सरल, प्रमाणित, र लागत-प्रभावी छ। यसले 2 देखि 15 लिटर कन्टेनरहरू कभर गर्दछ।
घुमाउरो हात मेसिनहरूमोल्डलाई चाप मार्फत घुमाउनुहोस्, जसले यात्रालाई छोटो पार्छ र चक्रलाई गति दिन्छ। तिनीहरूले 1 देखि 6 तहहरूको लागि को-एक्सट्रुजन हेडहरू पनि बोक्छन्। यो उच्च आउटपुट र स्तरित बोतलहरूको लागि वर्ग हो।
त्यसपछि स्टेशन गणना आउँछ।एकल स्टेशन (L)एउटा मोल्ड सेट चलाउँछ।डबल स्टेशन (D)एउटा एक्स्ट्रुडरबाट दुईवटा मोल्ड सेटहरू चलाउँछ, त्यसैले एउटा पक्ष उड्छ र अर्को बाहिर निस्कन्छ।
| कन्फिगरेसन | कन्टेनर दायरा | लागि उत्तम | व्यापार बन्द |
|---|---|---|---|
| मोल्ड-चलिरहेको, एकल स्टेशन | २–१५ लि | सामान्य मात्रा, बारम्बार उत्पादन परिवर्तन | प्रति मेसिन न्युनतम आउटपुट |
| मोल्ड-चलिरहेको, डबल स्टेशन | २–१५ लि | एक उत्पादन परिवार मा उच्च मात्रा | उच्च लागत; स्थिर माग चाहिन्छ |
| घुमाउरो हात, एकल स्टेशन | ५–३० लि | गति, स्तरित पर्खाल, ठूला जेरी क्यान | उच्च ऊर्जा आकर्षित |
| घुमाउरो हात, डबल स्टेशन | ५–३० लि | अधिकतम आउटपुट, भोल्युममा बहु-तह | उच्चतम पूंजी र फ्लोर स्पेस |
प्लान्ट फिट, प्रारम्भिक जाँच:तपाईंले कमिट गर्नु अघि चार कुराहरू पुष्टि गर्नुहोस् - मेसिन फुटप्रिन्ट विरुद्ध भुइँ स्पेस, डाइ हेड र हपर लोडरको लागि छतको उचाइ, जडान गरिएको लोडको लागि तीन-चरण शक्ति, र चिसो पानी क्षमता। मेसिनको तौल २ L एकल स्टेशनमा 2.5 टन देखि 30 L घुमाउरो-आर्म डबल स्टेशनमा 28.5 टन सम्म हुन्छ, त्यसैले आफ्नो भुइँ लोडिङ पनि जाँच गर्नुहोस्।
अमेरिकी खरीददारहरूले अर्को प्रारम्भिक चेक थप्नुपर्छ। खाना, पेय पदार्थ, वा औषधि सम्पर्कका लागि कन्टेनरहरूले FDA सामग्री आवश्यकताहरू ल्याउँछन् जसले तपाईंको रेजिन र कुनै पनि रिग्राइन्ड नीतिलाई आकार दिन्छ। पुनर्नवीनीकरण-सामग्री नियमहरू पनि राज्य अनुसार भिन्न हुन्छन् र प्रायः परिवर्तन हुन्छन्, त्यसैले तपाईंले राल विशिष्टता लक गर्नु अघि आफ्नो उत्पादन कोटीको लागि हालको आवश्यकता पुष्टि गर्नुहोस्।
उत्पादन प्रदर्शन: प्रति घण्टा बोतलहरूमा चश्मा बदल्दै
प्रत्येक क्याटलगले आउटपुट नम्बर छाप्छ। यसलाई सही रूपमा पढ्नुहोस्, वा तपाइँ डेलिभरीमा ओभरप्रोमिस गर्नुहुनेछ।
ती संख्याहरूले देखाउँछन्सुक्खा चक्र- मेसिन पूर्ण गतिमा खाली चलिरहेको छ, कुनै प्लास्टिक छैन, कुनै चिसो छैन। मेसिनहरू उचित रूपमा तुलना गर्न तिनीहरूलाई प्रयोग गर्नुहोस्। तिनीहरूलाई उत्पादन पूर्वानुमानको रूपमा कहिल्यै प्रयोग नगर्नुहोस्।
यहाँ हाम्रो निरन्तर दायरामा वास्तविक ड्राई-साइकल आंकडाहरू छन्, तिनीहरूलाई चलाउने चश्माहरू सहित।
| मोडेल | अधिकतम कन्टेनर | सुक्खा चक्र | क्ल्याम्पिङ | पेंच | HDPE क्षमता | औसत ऊर्जा |
|---|---|---|---|---|---|---|
| KGB2L | २ एल | ६०० पीसी/घन्टा | ४० kN | ५० मिमी, एल/डी २५ | ३० किलो/घन्टा | १२–१८ किलोवाट |
| KGB2D | २ एल | ६०० × २ | ४० kN | ६० मिमी, एल/डी २५ | ५५ किलो/घन्टा | १२–१८ किलोवाट |
| KGB5L | ५ एल | ५०० पीसी/घन्टा | ६५ kN | ६० मिमी, एल/डी २५ | ५५ किलो/घन्टा | १६–२५ किलोवाट |
| KGB5D | ५ एल | ५०० × २ | ६५ kN | ७० मिमी, एल/डी २५ | 80 किलो/घन्टा | १६–२५ किलोवाट |
| KGB15L | १५ एल | 450 पीसी/घन्टा | 165 kN | ७५ मिमी, एल/डी २५ | १०० किलो/घन्टा | २५–३४ किलोवाट |
| KGB15D | १५ एल | ४५० × २ | 165 kN | ९० मिमी, एल/डी २५ | 120 किलो/घन्टा | २५–३४ किलोवाट |
| KGH15L | १५ एल | ५०० पीसी/घन्टा | 200 kN | ८० मिमी, एल/डी २५ | 150 किलो/घन्टा | 40-50 किलोवाट |
| KGH15D | १५ एल | ५०० × २ | 200 kN | ९० मिमी, एल/डी २५ | 180 kg/घन्टा | 40-50 किलोवाट |
| KGH30L | ३० एल | 450 पीसी/घन्टा | 300 kN | ९० मिमी, एल/डी २५ | 180 kg/घन्टा | 70-80 किलोवाट |
| KGH30D | ३० एल | ४५० × २ | 300 kN | 100 मिमी, L/D 25 | 300 किलो/घन्टा | 70-80 किलोवाट |
अब ती संख्याहरूलाई उत्पादन योजनामा परिणत गर्ने गणित।
दुई नियमहरूले त्यसलाई इमानदार बनाउँछ। बाक्लो पर्खालहरू बिस्तारै चिसो हुन्छन्, त्यसैले भारी भागहरू हल्का भन्दा कडा हुन्छन्। र परिवर्तनहरूले घण्टाहरू खान्छ जुन चक्र-समय संख्यामा कहिल्यै देखा पर्दैन।
स्थापना पछि आफ्नो डेरेट मापन गर्नुहोस्। सुक्खा चक्र पुष्टि गर्न मेसिन खाली चलाउनुहोस्, त्यसपछि पूर्ण उत्पादन शिफ्ट चलाउनुहोस् र राम्रो भागहरू घण्टामा विभाजन गर्नुहोस्। त्यो अनुपात तपाइँको योजना कारक बन्छ, र यो एक पटक प्रक्रिया बसेपछि स्थिर रहन्छ।
लाइन मिलाउनुहोस्, मेसिन मात्र होइन:तपाईंको भरिने लाइनको बिरूद्ध तपाईंको ब्लो मोल्डिंग आउटपुटलाई आकार दिनुहोस्, अलगावमा होइन। एउटा मेसिन जसले तपाईंको फिलरलाई पछाडि पार्छ सूची र फ्लोर अव्यवस्था बनाउँछ। तपाईंको योजनाबद्ध टुक्राहरू प्रति घण्टा शिफ्ट घण्टाद्वारा गुणा गर्नुहोस्, बोतलहरू प्रति केसद्वारा विभाजन गर्नुहोस्, र तपाईंले खरिद गर्नु अघि तपाईंको डाउनस्ट्रीम केस र प्यालेट थ्रुपुट विरुद्ध त्यो नम्बर जाँच गर्नुहोस्।
सामाग्री र भाग डिजाइन
निरन्तर निकासी PE, PP, PVC, र PA चल्छ। एचडीपीईले धेरैजसो बोतल बोक्छ र जेरीले काम गर्न सक्छ, र यसको क्षमा प्रशोधन विन्डोले यो वर्गमा किन हावी छ भनेर वर्णन गर्दछ।
पेंचले वास्तविक काम गर्छ। यसको व्यास र लम्बाइ-देखि-व्यास अनुपातले मेसिनले प्रति घण्टा कति राल पग्लन्छ, र यसले अरू केहि गर्नु अघि आउटपुट क्याप गर्छ। हाम्रा मेसिनहरूले L/D 25 मा 50 देखि 100 मिमी स्क्रूहरू चलाउँछन्, ब्यारेलमा 3 देखि 5 ताप क्षेत्रहरू र डाइ हेडमा 3 × 5 देखि 3 × 8 तताउने खण्डहरू छन्।
| सामग्री | सामान्य उत्पादनहरू | के हेर्ने |
|---|---|---|
| HDPE | डिटर्जेन्टका बोतलहरू, जेरी क्यानहरू, मोटर तेलको जगहरू, डेयरी | सबैभन्दा क्षमाशील। पग्लिएको सूचकांकलाई भागको वजनमा मिलाउनुहोस् — ठूला भागहरूको लागि कम MFI |
| PP | तातो-भरण र उच्च-तापमान प्याकेजिङ्ग | संकीर्ण प्रशोधन विन्डो; ढिलो चिसो हुन्छ, त्यसैले चक्र लामो हुन्छ |
| PVC | खाली बोतलहरू, विशेष रासायनिक प्याकेजिङ | गर्मी-संवेदनशील। यदि यो तातो बस्छ भने घटाउँछ; कुनै पनि रोकावट अघि सफा गर्नुहोस् |
| मिश्रणहरू पुन: प्राप्त गर्नुहोस् | अधिकांश उत्पादनहरूमा लागत कटौती | एक नियन्त्रित अनुपात मा मिश्रण; दूषित रिग्रिन्डले दागहरू पग्लन्छ |
पार्ट डिजाइनले मेसिनले पार गर्न नसक्ने सीमाहरू सेट गर्दछ। गहिरो अन्डरकटहरू पिन्च-अफसँग लड्छन्। तिखो कुनाहरू पर्खाललाई पातलो गर्दछ जहाँ पेरिसन धेरै फैलिएको हुन्छ। ह्यान्डलहरूलाई सफा रूपमा बनाउनको लागि पर्याप्त डाइ हेड व्यास चाहिन्छ — हाम्रो टाउको एकल डाइ-पिन मोडेलहरूमा 90 देखि 220 मिमी सम्म चल्छ।
तपाईंले मोल्ड काट्नु अघि रेखाचित्र आफ्नो आपूर्तिकर्तालाई ल्याउनुहोस्। हाम्रो अनुभवमा, अधिकांश पर्खाल-मोटाई उजुरीहरू मेसिन सेटिङको सट्टा डिजाइन निर्णयमा फर्किन्छन् - र रेखाचित्रमा एक घण्टाले परीक्षण-र-त्रुटिको हप्ताहरू रोक्छ।
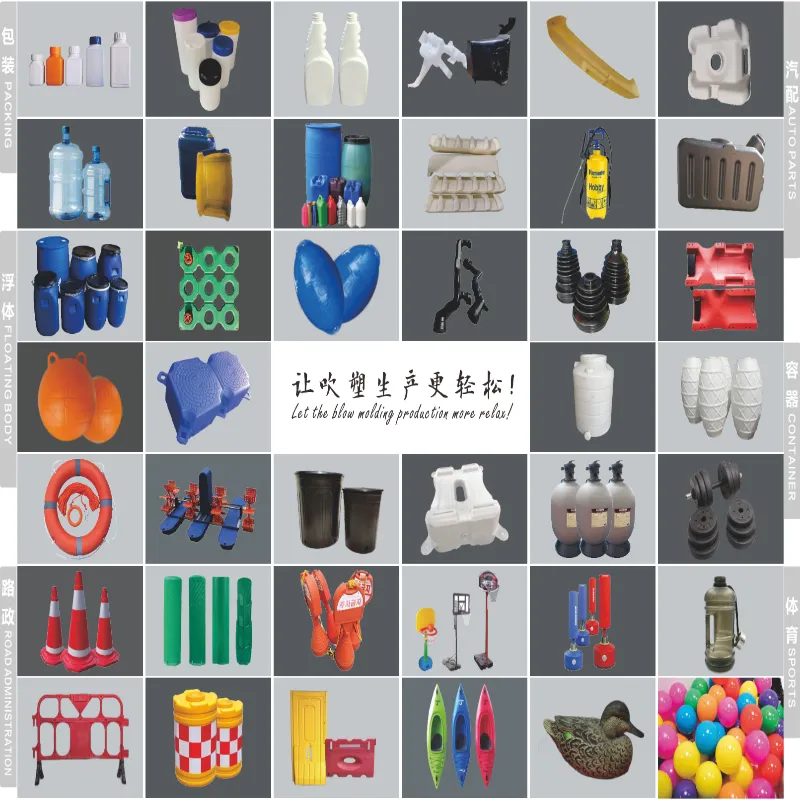
तहहरूले थप विकल्पहरू खोल्छन्। एक को-एक्सट्रुजन हेडले रंगीन छाला, पारदर्शी दृश्य पट्टी, वा गाडिएको पुन: प्रयोग गरिएको कोर थप्छ - सबै एउटै शटमा। हाम्रो घुमाउरो-आर्म मेसिनहरू 1 देखि 6 तहहरूमा चल्छन्, पूर्ण रूपमा कभर हुन्छन्बहु-तह गाइड.
स्वचालन, नियन्त्रण र ऊर्जा
कन्ट्रोल स्ट्याकले शिफ्टहरूमा गुणस्तर राख्छ कि हुँदैन भन्ने निर्णय गर्दछ। कुनै पनि आपूर्तिकर्तालाई सोध्नुहोस् कि भित्र के छ, र नामहरू अपेक्षा गर्नुहोस्, विशेषण होइन।
हाम्रा मेसिनहरूले Mitsubishi PLCs, MOOG servo control, Weinview HMIs, र OMRON, Schneider, र GEFRAN कम्पोनेन्टहरू चलाउँछन्। प्रोग्राम गरिएको भित्ता-थिकनेस कन्ट्रोलले शट मार्फत डाइ ग्यापलाई फरक पार्छ, जसले भागलाई आवश्यक पर्ने ठाउँमा सामग्री राख्छ र नभएको ठाउँमा बाहिर लैजान्छ।
लाइन एकीकरणको लागि, तीन विशेष प्रश्नहरू सोध्नुहोस्: कुन प्रोटोकलहरू PLC ले MES वा SCADA जडानको लागि खुलासा गर्छ, अलार्महरू संरचित डेटाको रूपमा निर्यात गर्दछ, र आपूर्तिकर्ताले रिमोट डायग्नोस्टिक्स प्रदान गर्दछ। हामी IoT रिमोट निगरानी प्रदान गर्दछौं ताकि हाम्रा इन्जिनियरहरूले उत्पादन रोक्नु अघि वास्तविक समयमा मेसिनको निरीक्षण गर्न र समस्याहरू झण्डा गर्न सक्छन्।
ऊर्जा यसको आफ्नै विश्लेषणको योग्य छ। तीन भारहरू हावी छन्: ब्यारेल तताउने, ड्राइभ प्रणाली, र कूलिंग। माथिको तालिकाले मोडेलद्वारा औसत खपतलाई सूचीबद्ध गर्दछ, र चिसो पानी मेसिनको आकारमा निर्भर गर्दै 50 देखि 180 L/min चल्छ।
प्रति-पार्ट फिगरमा आपूर्तिकर्ताहरू तुलना गर्नुहोस्, घण्टाको ड्रमा होइन। एउटा छिटो मेसिनले उही किलोवाट धेरै बोतलहरूमा फैलाउँछ, जसले गर्दा प्रायः उच्च मूल्याङ्कन गरिएको मेसिन चलाउन सस्तो बनाउँछ।
जीवनचक्र अर्थशास्त्र: मेसिनको स्वामित्वको लागि के लागत
खरिद मूल्य एक भुक्तानी हो। स्वामित्व एक दशकसम्म चल्छ। पाँच कारकहरूले पुँजी लागत, र चार ड्राइभ अपरेटिङ लागत।
| लागत चालक | श्रेणी | नोटहरू |
|---|---|---|
| मेसिनको आकार र स्टेशन गणना | राजधानी | सबैभन्दा ठूलो एकल चर |
| तह गणना | राजधानी | प्रत्येक तहले एक्स्ट्रुडर र टाउको जटिलता थप्छ |
| मोल्ड र cavities | राजधानी | सामान्यतया छुट्टै उद्धृत - तिनीहरूको लागि बजेट |
| डाउनस्ट्रीम स्वचालन | राजधानी | डिफ्लाशिङ, चुहावट परीक्षण, सन्देश |
| ऊर्जा | सञ्चालन | माथिको प्रति-भाग चित्र प्रयोग गर्नुहोस् |
| श्रम | सञ्चालन | स्वचालित डिफ्ल्याशिङ र ह्यान्डलिंगको साथ तीव्र रूपमा झर्छ |
| स्क्र्याप र रिग्राइन्ड गर्नुहोस् | सञ्चालन | रिग्राइन्ड लूप बन्द गर्दा तपाईंले पहिले नै भुक्तान गर्नुभएको फ्ल्यास रिकभर हुन्छ |
| स्पेयर र मर्मतसम्भार | सञ्चालन | वार्षिक बजेट; साइटमा छिटो लुगा वस्तुहरू स्टक गर्नुहोस् |
डेल्टामा आफ्नो पेब्याक मोडेल बनाउनुहोस्, कुल होइन। तपाईंले आज चलाउनु भएको नयाँ लाइनसँग तुलना गर्नुहोस्: भागहरू प्रति घण्टा प्राप्त भयो, श्रम घण्टा बचत गरियो, स्क्र्याप घट्यो, ऊर्जा प्रति अंश परिवर्तन भयो। त्यो वार्षिक लाभद्वारा मेसिन र टूलिङ लागत विभाजन गर्नुहोस्, र तपाइँसँग विक्रेताको सट्टा तपाइँको आफ्नै नम्बरहरूमा भुक्तानी अवधि छ।
मर्मत र विफलता मोडहरू
अपटाइम एक तालिकाबाट आउँछ, भाग्यबाट होइन। तीन तहको कामको योजना बनाउनुहोस्।
| अन्तराल | कार्यहरू |
|---|---|
| दैनिक | डाइ हेड हीटर र तापमान जाँच गर्नुहोस्; पिच अफ क्षेत्र खाली गर्नुहोस्; चिसो पानी प्रवाह र दबाव प्रमाणित गर्नुहोस् |
| साप्ताहिक | क्ल्याम्पिङ अनुहारहरू र पिनहरू पत्ता लगाउने निरीक्षण गर्नुहोस्; सर्वो र हाइड्रोलिक दबाव जाँच गर्नुहोस्; बहावको लागि स्क्र्याप दर समीक्षा गर्नुहोस् |
| त्रैमासिक | प्रदर्शन निदान चलाउनुहोस्; स्नेहन प्रणाली निरीक्षण; महत्वपूर्ण घटकहरू क्यालिब्रेट गर्नुहोस् |
| वार्षिक रूपमा | पेंच र ब्यारेल पहिरन निरीक्षण; मर्ने टाउको सेवा गर्नुहोस्; पूर्ण स्पेयर-पार्ट्स सूची समीक्षा गर्नुहोस् |
सामान्य विफलता मोडहरू ढाँचाहरू पछ्याउँछन्: पहिरिएको पिन्च-अफ किनाराहरूले आधार वेल्डहरूलाई कमजोर बनाउँछ, ड्रिफ्टिङ हिटर जोनहरूले पर्खालको वितरण परिवर्तन गर्दछ, र फ्ल्यास क्ल्याम्पिङ अनुहारहरू फ्ल्यास देखा पर्छन्। प्रत्येक एक पहिले भाग मा दोष को रूप मा देखाउँछ।
अपरेटर प्रशिक्षणले कुनै पनि स्पेयर पार्ट भन्दा छिटो फिर्ता तिर्छ। तपाइँको आपूर्तिकर्ताले के समावेश गर्दछ पुष्टि गर्नुहोस्, र तपाइँको स्थानीय सुरक्षा आवश्यकताहरूमा स्थापनाले मेसिन गार्डिङ र लकआउट प्रक्रियाहरू कभर गर्दछ भनेर पुष्टि गर्नुहोस् - यूएसमा, यसको मतलब लाइन उत्पादन चलाउनु अघि OSHA अनुपालन साइन अफ भयो।
लिखित रूपमा वारेन्टीको बारेमा सोध्नुहोस्:हाम्रो MOOG वाल-थिकनेस कन्ट्रोलर र सर्भो मोटर्स जस्ता मुख्य कम्पोनेन्टहरू दुई वर्षसम्मको लागि तपाईंको फ्याक्ट्रीमा आइपुगेदेखि सम्पूर्ण मेसिनमा एक वर्ष चल्छ। कुनै पनि आपूर्तिकर्तालाई सोध्नुहोस् कि तिनीहरूको वारेन्टी के समावेश छ, यसले के समावेश गर्दैन, र स्पेयर पार्ट्स तपाईंको देशमा कति छिटो पुग्छ।
तपाइँको कन्फिगरेसन छनोट गर्दै
यस क्रममा काम गर्नुहोस्: कन्टेनर भोल्युम र सामग्रीले मेसिन वर्गलाई साँघुरो पार्छ, वार्षिक भोल्युमले एकल वा डबल स्टेशनको निर्णय गर्छ, र तह आवश्यकताहरूले मोल्ड-मुभिङ वा घुमाउरो हातहरू निर्धारण गर्दछ। cavities त्यसपछि आफ्नो पूर्वानुमान मा आउटपुट मापन।
हाम्रोपाँच-चरण चयन गाइडविस्तृत रूपमा त्यो साइजिङ बाटो हिड्छ। ३० लीटरभन्दा माथिका कन्टेनरहरूका लागि, पेरिसन निरन्तर निकासीको लागि धेरै भारी हुन्छ, र निर्णय एक्युम्युलेटर मेसिनहरूमा सर्छ — हाम्रोमा कभर गरिएको छ।संचयक बनाम लगातार तुलना.
बारम्बार सोधिने प्रश्नहरू
लगातार झटका मोल्डिंग मेसिन के हो?
लगातार ब्लो मोल्डिङ मेसिनले पग्लिएको प्लास्टिकको ननस्टप ट्यूब निकाल्छ, जसलाई पेरिसन भनिन्छ, जबकि एक वा दुई मोल्ड स्टेशनहरू यसलाई समात्न, बन्द गर्न र भाग फुलाउन भित्र जान्छन्। एक्स्ट्रुडर कहिल्यै रोकिदैन। यसले HDPE, PP, र PVC - बोतलहरू, जेरी क्यानहरू, र स्नेहक प्याकेजिङ्गहरूमा साना र मध्यम कन्टेनरहरू सुहाउँछ। ठूला भागहरूले यसको सट्टा एक्युमुलेटर मेसिनहरू प्रयोग गर्छन्, किनभने मोल्ड बन्द हुनु अघि भारी झुण्डिएको पेरिसन फैलिन्छ।
म कसरी चक्र समय र cavities बाट प्रति घण्टा बोतल गणना गर्छु?
प्रति घन्टा चक्रलाई स्टेशन गणना द्वारा प्रति डाइ हेड द्वारा गुहाहरू द्वारा गुणा गर्नुहोस्। 600 ड्राई साइकल प्रति घण्टा मा मूल्याङ्कन गरिएको मेशिन एक डबल स्टेसनमा 2-कैभिटी हेडको साथ सिद्धान्तमा प्रति घण्टा 2,400 टुक्रा पुग्छ। त्यसपछि कूलिङ, ह्यान्डलिङ र परिवर्तनको लागि यथार्थपरक डेरेट लागू गर्नुहोस्, किनभने क्याटलग मूल्याङ्कनहरूले मेसिन साइकल चलाउने खाली देखाउँछन्। derated संख्या मा योजना क्षमता।
कुन सामाग्री लगातार झटका मोल्डिंग मेसिन मा चल्छ?
HDPE, PP, PVC, र PA लगातार एक्स्ट्रुजन ब्लो मोल्डिङ मेसिनहरूमा राम्रोसँग चल्छन्। एचडीपीई बोतल र जेरी क्यान उत्पादनमा हावी छ। स्क्रूलाई सामग्रीसँग मिलाउनुहोस्: कडा ग्रेडहरूलाई थप पग्लने क्षमता चाहिन्छ, त्यसैले स्क्रूको व्यास र लम्बाइ-देखि-व्यास अनुपात महत्त्वपूर्ण हुन्छ। खाली PET पेय बोतलहरूले फरक प्रक्रिया प्रयोग गर्दछ - इंजेक्शन स्ट्रेच ब्लो मोल्डिंग - र विभिन्न मेसिनहरू।
लगातार ब्लो मोल्डिङ मेसिनले कति ऊर्जा प्रयोग गर्छ?
मेसिनको आकारको साथ औसत ऊर्जा खपत मापन। Kinggle लगातार मेसिनहरू 2 L वर्गमा 12 देखि 18 kW, 5 L वर्गमा 16 देखि 25 kW, 15 L वर्गमा 25 देखि 34 kW र उच्च-गतिको कर्भ-आर्म मोडेलहरूमा 40 देखि 80 kW सम्म चल्छन्। प्रति घन्टा भन्दा सप्लायरहरू प्रति समाप्त भागमा ऊर्जाको तुलना गर्नुहोस्, किनकि छिटो मेसिनले समान ड्रलाई धेरै टुक्राहरूमा फैलाउँछ।
एक निरन्तर झटका मोल्डिंग लाइन के मर्मत आवश्यक छ?
दैनिक, साप्ताहिक र त्रैमासिक कामको योजना बनाउनुहोस्। दैनिक: डाइ हेड हीटरहरू जाँच गर्नुहोस्, पिन्च-अफ क्षेत्र खाली गर्नुहोस्, चिसो पानीको प्रवाह प्रमाणित गर्नुहोस्। साप्ताहिक: क्ल्याम्पिङ सतहहरू र हाइड्रोलिक वा सर्वो दबाबहरू निरीक्षण गर्नुहोस्। त्रैमासिक: प्रदर्शन निदान चलाउनुहोस्, स्नेहन प्रणाली निरीक्षण गर्नुहोस्, र महत्वपूर्ण घटकहरू क्यालिब्रेट गर्नुहोस्। साइटमा फास्ट-वेयर स्पेयरहरू राख्नुहोस्, किनकि हराएको भाग सूचीमा भन्दा डाउनटाइममा बढी खर्च हुन्छ।
अर्को चरण तपाईं कहाँ हुनुहुन्छ मा निर्भर गर्दछ
तपाईंको कन्टेनर विवरणहरू पठाउनुहोस् — भोल्युम, सामग्री, पर्खाल मोटाई, लक्ष्य आउटपुट — र हाम्रा इन्जिनियरहरूले तपाईंको चरणको लागि सही मार्गको साथ प्रतिक्रिया दिनेछन्:
- नयाँ उत्पादन परीक्षण गर्दै हुनुहुन्छ?हामी एक सुरूवात कन्फिगरेसन सिफारिस गर्नेछौं र नमूना परीक्षणमा तपाईंको भाग चलाउनेछौं।
- क्षमता थप्दै हुनुहुन्छ?हामी तपाईंको फिलिंग लाइन विरुद्ध आउटपुट गणित निर्माण गर्नेछौं र मिल्दो मोडेल उद्धृत गर्नेछौं।
- एक बुढ्यौली मेसिन प्रतिस्थापन?हामी प्रति भाग उर्जाको तुलना गर्नेछौं र तपाईंको हालको लाइन विरुद्ध स्क्र्याप गर्नेछौं, त्यसैले भुक्तानी तपाईंको नम्बरबाट आउँछ।
प्रत्येक उद्धरणले मोडेल, कम्पोनेन्टहरू, व्यापार सर्तहरू, र नेतृत्व समयको नाम दिन्छ — नियमित मोडेलहरू 30 देखि 40 दिनसम्म चल्छन्, अनुकूलनले 60 देखि 120 दिनसम्म बनाउँछ। ब्राउज गर्नुहोस्पूर्ण निरन्तर मेसिन दायराजब तपाईं आफ्नो नम्बरहरू सङ्कलन गर्नुहुन्छ।
कन्फिगरेसन र उद्धरण अनुरोध गर्नुहोस् →एक निरन्तर ब्लो मोल्डिङ मेसिनले ताल मार्फत आफ्नो स्थान कमाउँछ — एक एक्स्ट्रुडर जुन कहिल्यै नरोक्छ, मोल्डहरू जो कायम रहन्छ, र तपाईंको फिलरको आकारको रेखा। कन्फिगरेसन, गुहा गणना, र derate दायाँ, र उत्पादन मा आउटपुट गणित होल्ड प्राप्त गर्नुहोस्। मा मोडेल र विशिष्टताहरू हेर्नुहोस्निरन्तर झटका मोल्डिंग मिसिन दायरा.