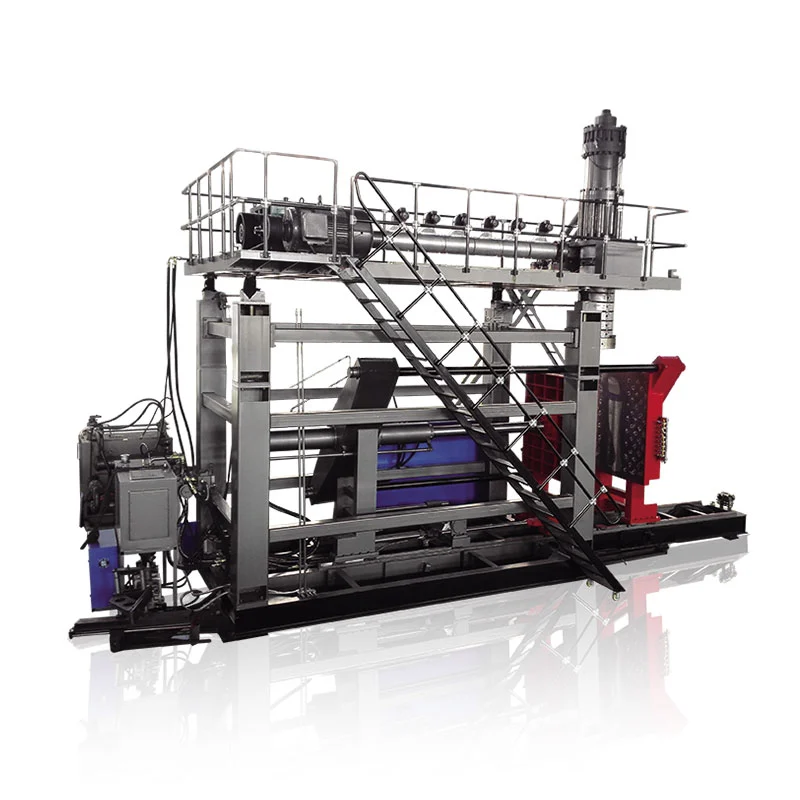
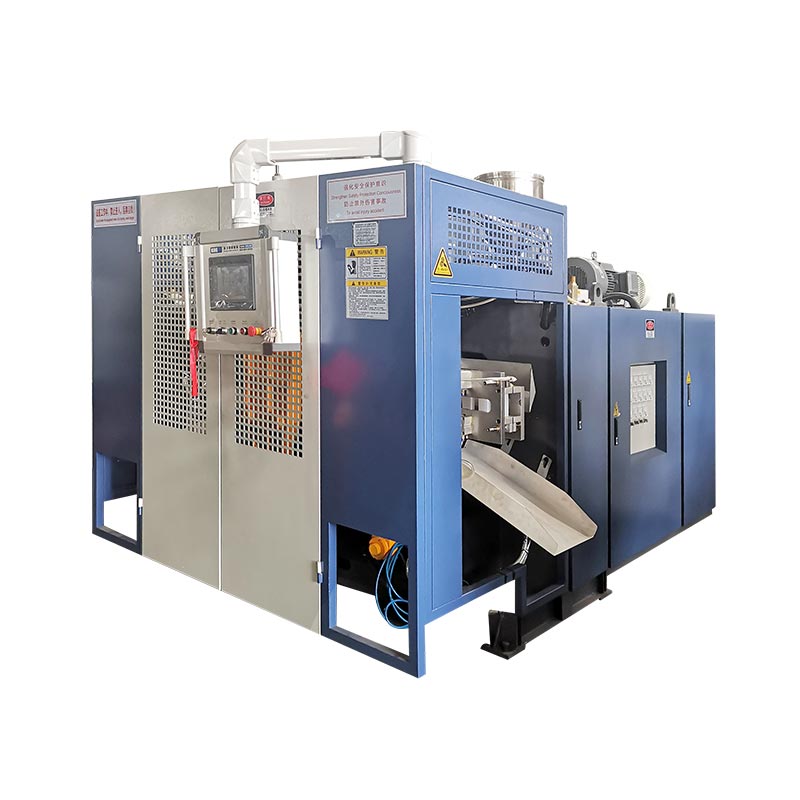
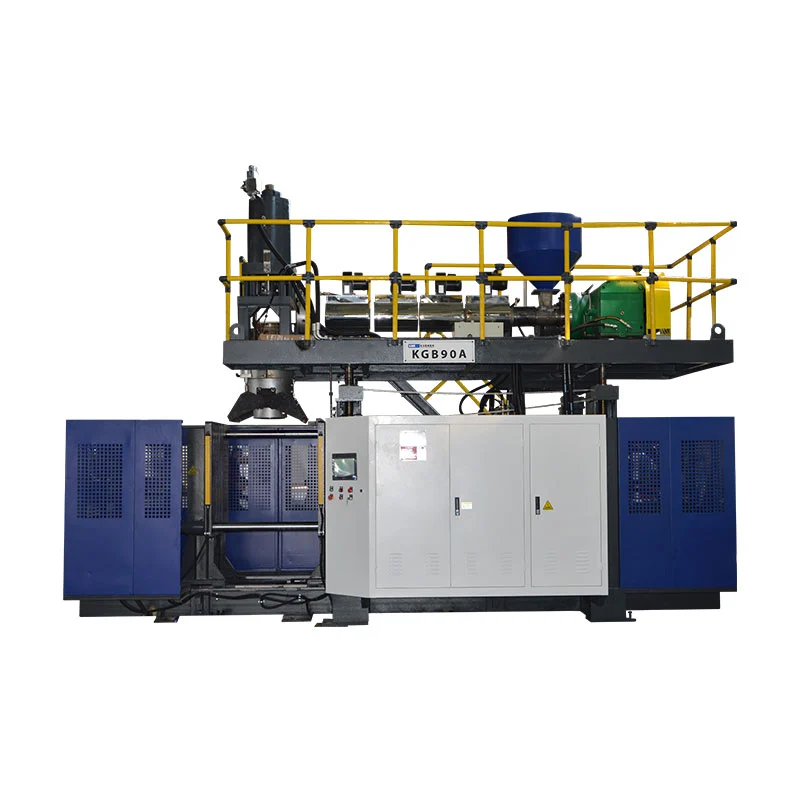
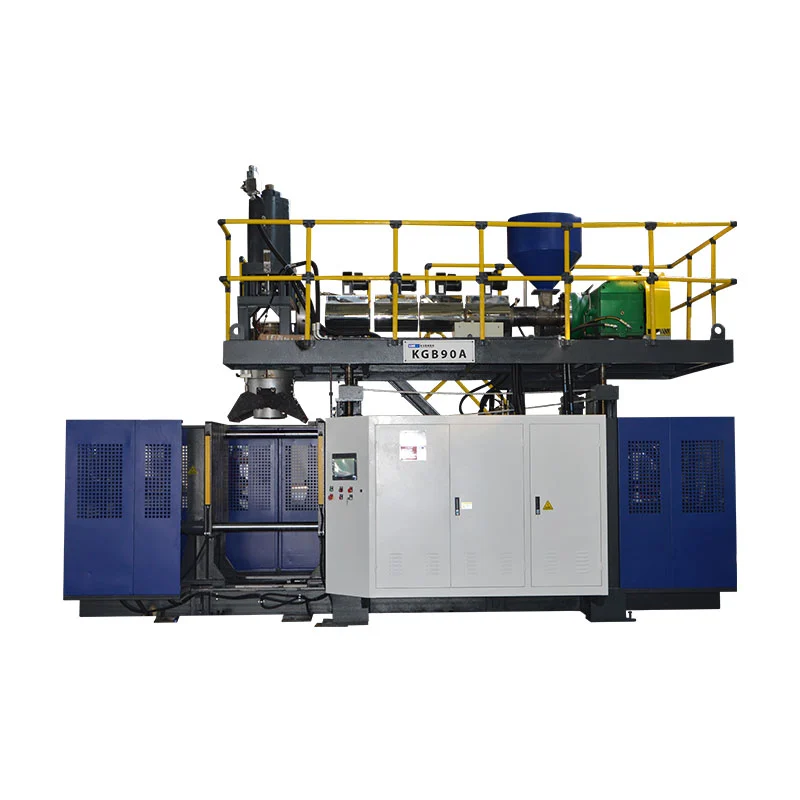
दोस्रो स्टेशनले मेसिनले एक्सट्रुजन, कूलिङ र मोल्ड ह्यान्डलिङ समय कसरी प्रयोग गर्छ भन्ने परिवर्तन गर्छ। यसले स्वचालित रूपमा बेच्न योग्य उत्पादन, कम ऊर्जा प्रति बोतल वा ठूलो उत्पादन बनाउँदैन। तीन जोडिएको Kinggle मेसिन आकारहरूले वास्तविक भिन्नताहरू देखा पर्छन्।

वास्तविकएकल बनाम डबल स्टेशन झटका मोल्डिंग मिसिनत्यसकारण तुलना भनेको पूर्ण-कोशिका अध्ययन हो, क्यारिज गणना होइन। निर्णयले बोतल, उत्पादन तालिका, सकल पिघलिएको माग, दुई-स्टेसन अनुक्रम र स्वीकृत-भाग आवश्यकता जडान गर्नुपर्छ।
एक स्टेशन र दुई बीच के परिवर्तन हुन्छ?
एकल-स्टेसन निरन्तर एक्स्ट्रुजन ब्लो मोल्डिङ मेसिनमा, एउटा मोल्ड-र-क्ल्याम्प स्थितिले पेरिसनलाई क्याप्चर गर्छ, भाग बनाउँछ, यसलाई चिसो पार्छ र रिलीज गर्छ। अर्को मोल्डिङ घटना त्यो स्टेशनको अनुक्रम वरिपरि फिट हुनुपर्छ।
एक डबल-स्टेसन—वा जुम्ल्याहा-स्टेशन—एक्सट्रुजन ब्लो मोल्डिङ मेसिनले साझा एक्स्ट्रुजन प्रणालीको वरिपरि दुईवटा मोल्ड पोजिसनहरू बदल्छ। एउटा स्टेसन उड्ने, चिसो पार्ने वा भाग-हटाउने चरणमा हुन सक्छ जबकि अर्को अर्को प्यारिसन क्याप्चर गर्नको लागि तयार हुन्छ। यही कारणले गर्दा डबल-स्टेसन उपकरणहरूलाई केही बजारहरूमा डबल-साइड वा शटल ब्लो मोल्डिङ मेसिनको रूपमा पनि वर्णन गरिएको छ।
यो सरलीकृत अनुक्रमले अवसरको व्याख्या गर्छ, अन्तिम उत्पादन दर होइन। स्टेसन यात्रा, पारिसन गठन, मोल्ड क्लोज, ब्लोइङ, एग्जस्ट, कूलिङ, इजेक्शन, ट्रिमिङ र डाउनस्ट्रिम ट्रान्सफर अझै पनि सँगै फिट हुनुपर्छ। स्वतन्त्र शटल-मेसिन साहित्यले एकल- र बहु-प्यारिसन डाइ हेडहरूबाट अलग-अलग एकल- र दोहोरो-पक्षीय कन्फिगरेसनहरू पनि सूचीबद्ध गर्दछ, यी विभिन्न उपकरण विकल्पहरू हुन् भनी सुदृढ गर्दै।
स्टेशन गणना, हेड गणना, गुहा गणना र तह गणना भ्रमित नगर्नुहोस्
धेरै उद्धरण गल्तीहरू सुरु हुन्छन् किनभने "डबल" को दोब्बर भएको नभनी प्रयोग गरिन्छ। एक डबल-स्टेसन मेसिन आवश्यक रूपमा एक डबल-हेड मेसिन, दुई-गुहा मोल्ड वा दुई-तह लाइन होइन।
| अवधि | यसले के गणना गर्छ | यसले के परिवर्तन गर्छ | आपूर्तिकर्ता को लागी प्रश्न |
|---|---|---|---|
| एकल वा डबल स्टेशन | मोल्ड र क्ल्याम्प स्थितिहरू जुन अनुक्रममा काम गर्दछ | मेसिन अनुक्रम, मोल्ड-सेट आवश्यकता, उत्पादन क्षमता, पदचिह्न र ह्यान्डलिंग | यस मेसिनमा कतिवटा पूर्ण मोल्ड स्टेशनहरू वैकल्पिक छन्? |
| एकल वा बहु-हेड मर | पेरिसन्स एक मोल्डिंग कार्यक्रममा बाहिर निकालियो | एकै पटकमा कति मोल्ड क्याभिटीहरू खुवाउन सकिन्छ र आवश्यक आउटलेट पिच | कतिवटा आउटलेटहरू समावेश छन्, र तिनीहरूको केन्द्रको दूरी के हो? |
| एकल वा बहु-गुहा मोल्ड | एउटै मोल्डमा बन्द गरिएका भागहरू | भागहरू प्रति मोल्डिङ घटना, मोल्ड साइज, कूलिङ ब्यालेन्स र ट्रिमिङ | एउटा मोल्ड घटनाले कति बिक्रीयोग्य भागहरू उत्पादन गर्नुपर्छ? |
| एकल वा बहुस्तरीय | भाग पर्खाल मा सामाग्री तहहरू | एक्स्ट्रुडरहरू, डाइ-हेड आर्किटेक्चर, सामग्री ह्यान्डलिंग र प्रक्रिया नियन्त्रण | कुन सामग्री र तह संरचना उद्धरण मा समावेश छन्? |
दR&B निरन्तर एक्सट्रुजन शटल डाटा पाना, उदाहरणका लागि, एक- वा दुई-स्टेशन क्ल्याम्प कन्फिगरेसनहरूबाट अलग-अलग एकल- र बहु-प्यारिसन डाइ हेडहरू सूचीबद्ध गर्दछ। बहु-पेरिसन टूलिङ एक आउटपुट लीभर हो; दोस्रो मोल्ड स्टेशन अर्को हो। एक प्रस्तावले लीभर प्रयोग गर्न सक्छ वा दुवै संयोजन गर्न सक्छ, त्यसैले उद्धरणले प्रत्येकलाई छुट्टै पहिचान गर्नुपर्छ।
शब्दावली पनि क्षेत्र अनुसार परिवर्तन हुन्छ। खरीददारहरूले खोजी गर्न सक्छन्डबल स्टेशन झटका मोल्डिंग मिसिन, जुम्ल्याहा स्टेशन झटका मोल्डिंग मिसिन, दुई-स्टेशन बोतल उडाउने मेसिनवाडबल पक्षीय शटल झटका मोल्डर। नाम मात्र चयन गर्नुको सट्टा भौतिक अनुक्रम पुष्टि गर्नुहोस्।
मूल तुलना: तीन जोडी Kinggle मेसिन आकार
निम्न विश्लेषणले छवटा वर्तमान Kinggle उत्पादन पृष्ठहरूमा प्रकाशित विनिर्देशहरू प्रयोग गर्दछ। प्रत्येक जोडीको समान नाममात्र अधिकतम कन्टेनर क्षमता हुन्छ, जसले स्टेशन फरक हेर्न सजिलो बनाउँछ। तथ्याङ्कहरू क्याटलग सन्दर्भहरू हुन्, प्रत्येक बोतल, राल, डाइ हेड वा विकल्प प्याकेजको लागि उत्पादन ग्यारेन्टी होइन।
| क्षमता र मोडेल | स्टेशनहरू | प्रकाशित आउटपुट लेबल | HDPE पिघलने क्षमता | मेसिनको आयाम (L×W×H) | साधारण L×W खाम* | वजन | क्ल्याम्पिङ बल |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | एकल | 600 pcs/h सुख्खा चक्र | 30 kg/h | ३.१ × १.७ × २.५ मि | 5.3 m² | २.५ टि | ४० kN |
| 2LKGB2D | दोहोरो | 600 × 2 pcs/h सुख्खा चक्र | ५५ किलो/घन्टा | ३.१ × २.२ × २.५ मि | 6.8 वर्ग वर्ग | ४.५ टि | ४० kN |
| ५LKGB5L | एकल | 500 pcs/h सुख्खा चक्र | ५५ किलो/घन्टा | ३.१ × २.२ × २.५ मि | 6.8 वर्ग वर्ग | ३.० टि | ६५ kN |
| ५LKGB5D | दोहोरो | 500 × 2 pcs/h सुख्खा चक्र | 80 kg/h | ३.२ × २.२ × २.५ मि | 7.0 m² | ५.२ टि | ६५ kN |
| 15LKGB15L | एकल | 450 pcs/h सुख्खा चक्र | 100 kg/h | ४.५ × २.२ × २.८ मि | ९.९ वर्ग मीटर | ७.५ टि | 165 kN |
| 15LKGB15D | दोहोरो | 450 × 2 pcs/h सुख्खा चक्र | 120 kg/h | ४.८ × २.९ × २.८ मि | 13.9 वर्ग वर्ग | १२.५ टि | 165 kN |

जोडिएको डाटाले के प्रकट गर्छ
1. स्टेशन गणनाले अधिकतम भाग आकार परिभाषित गर्दैन
प्रत्येक Kinggle जोडी भित्र, नाममात्र कन्टेनर क्षमता र प्रकाशित क्ल्याम्पिङ बल समान रहन्छ: 2L र 40 kN, 5L र 65 kN, वा 15L र 165 kN। दोस्रो स्टेशन उत्पादन अनुक्रम परिवर्तन; यसले 5L प्लेटफर्मलाई 15L प्लेटफर्ममा परिणत गर्दैन।
यो भिन्नता मेशिन चयनको समयमा महत्त्वपूर्ण छ। पार्ट भोल्युम, अनुमानित क्षेत्र, मोल्ड आयाम र आवश्यक क्ल्याम्प अझै पनि प्लेटफर्ममा फिट हुनुपर्छ। Kinggle कोझटका मोल्डिंग मिसिन चयन गाइडस्टेशन गणना छनौट गर्नु अघि कन्टेनरबाट सुरु हुन्छ।
2. डबल-स्टेसन जोडीहरूले पिघलने क्षमता थप्छन्, तर एक निश्चित अनुपातले होइन
प्रकाशित HDPE पिघलने क्षमता 2L जोडीमा 30 देखि 55 kg/h सम्म, 5L जोडीमा 55 देखि 80 kg/h, र 15L जोडीमा 100 देखि 120 kg/h सम्म हुन्छ। ती वृद्धिहरू समान छैनन् र विश्वव्यापी "डबल स्टेशन गुणक" मा रूपान्तरण गर्नु हुँदैन।
यो डाटामा सबैभन्दा महत्त्वपूर्ण क्षमता पाठ हो। दुईवटा स्टेशनहरूले थप मोल्डिङ अवसरहरू सिर्जना गर्न सक्छन्, तर एक्स्ट्रुडरले अझै पनि ग्रस पेरिसन मास आपूर्ति गर्नुपर्छ। एक भारी बोतल, अधिक फ्ल्यास, अधिक डाइ आउटलेट वा छोटो घटना अन्तरालले पिघलिएको माग बढाउँछ। जब एक्स्ट्रुजन बाधा बन्छ, स्टेशन उपलब्धता थप्दा यसलाई समाधान गर्न सक्दैन।
3. वजन र स्थापना खाम आकार अनुसार फरक बढ्छ
सिंगलबाट डबल मोडेलमा सर्दा प्रकाशित मेसिनको वजन 2L मा 2.5 देखि 4.5 टन, 5L मा 3.0 देखि 5.2 टन, र 15L मा 7.5 देखि 12.5 टन सम्म बढ्छ। गणना गरिएको L×W मेसिनको खाम क्रमशः 5.3 देखि 6.8 m², 6.8 देखि 7.0 m² र 9.9 देखि 13.9 m² सम्म परिवर्तन हुन्छ।
त्यसैले भुइँको क्षेत्रलाई "लगभग उस्तै" वा "दुई गुणा ठूलो" भनेर सुरक्षित रूपमा वर्णन गरिएको छैन। परिणाम प्लेटफर्ममा निर्भर गर्दछ। न त मेसिन-खाम गणना एक कारखाना लेआउट हो: सेवा पहुँच, सामग्री आपूर्ति, कूलिंग मेनिफोल्डहरू, नियन्त्रण क्याबिनेटहरू, भाग डिस्चार्ज र मोल्ड ह्यान्डलिंगलाई अझै ठाउँ चाहिन्छ। Kinggle को प्रयोग गर्नुहोस्शक्ति, हावा, पानी र लेआउट गाइडसाइट प्लान फ्रिज गर्नु अघि।
4. ड्राई-साइकल लेबल तुलनात्मक संकेत हो, डेलिभरी वाचा होइन
सुक्खा चक्रले समाप्त भागको उत्पादन अवस्थाहरू प्रमाणित नगरी मेसिनको आन्दोलन रेकर्ड गर्दछ। वास्तविक आउटपुटमा पेरिसन गठन, झटका र निकास समय, कूलिंग, इजेक्शन, ट्रिमिङ, गुणस्तर हानि र योजनाबद्ध स्टपहरू समावेश हुनुपर्छ। एक बाक्लो 15L जेरीक्यान र हल्का 500ml बोतललाई एउटै आउटपुट तोक्न सकिँदैन किनभने तिनीहरू एउटै स्टेशन गणना भएको मेसिनमा चल्छन्।
मोल्डिङ घटनाहरू र मास ब्यालेन्सबाट आउटपुट गणना गर्नुहोस्
उत्पादनको साथ सुरु गर्नुहोस् र पछाडि काम गर्नुहोस्। क्याटलग नम्बरलाई शिफ्ट घण्टाद्वारा गुणन गरेर सुरु नगर्नुहोस्।
चरण 1: आवश्यक राम्रो आउटपुट परिभाषित गर्नुहोस्
अनुसूचित उत्पादन घण्टा, योजनाबद्ध परिवर्तनहरू र प्लान्टको आफ्नै उपलब्धता अनुमानहरू प्रयोग गरेर पुष्टि गरिएको मागलाई प्रति घण्टा राम्रो भागहरूमा रूपान्तरण गर्नुहोस्। माग परिदृश्यहरू अलग-अलग राख्नुहोस्- आधार, मौसमी शिखर र भविष्यको वृद्धि-ताकि अतिरिक्त क्षमता एक आशावादी लक्ष्य भित्र लुकेको सट्टा देखिने छ।
चरण 2: एक पूर्ण मोल्डिङ घटना मापन
प्रस्तावित मोल्डको लागि, पेरिसनको संख्या, बनाइएको भाग, ग्रस पेरिसन मास, समाप्त-भाग मास, फ्ल्यास/रिग्राइन्ड मार्ग, स्थिर घटना अन्तराल र स्वीकृत गुणस्तर परिणामहरू रेकर्ड गर्नुहोस्। एक मोल्डिङ घटना को अर्थ एक मोल्ड parison सामग्री कब्जा र भागहरु को सेट को उत्पादन गर्दछ।
राम्रो भागहरू/h = मोल्डिङ घटनाहरू/h × भागहरू प्रति घटना × स्वीकृत अंश
सकल पिघलने माग (kg/h) = मोल्डिंग घटनाहरू/h × सकल parison मास प्रति घटना (kg)
स्वीकृत अंश एक सहमत परीक्षण वा एक इमानदार बिरुवा धारणाबाट आउनु पर्छ। ग्रस पेरिसन मासले मोल्डिङ घटनामा प्रवेश गर्ने सामग्री समावेश गर्दछ, समाप्त बोतल मात्र होइन। यदि फ्ल्याश रिग्राउन्ड छ भने, यसको ह्यान्डलिंग र पुन: परिचयले अझै पनि रेखालाई असर गर्छ।
चरण 3: बाधाहरूलाई एक लाइनको रूपमा परीक्षण गर्नुहोस्
वास्तविक सामग्री अन्तर्गत प्रस्तावित एक्स्ट्रुडरसँग सकल पिघलिएको मागलाई तुलना गर्नुहोस्। त्यसपछि मोल्ड कूलिङ, ब्लो एयर, पार्ट रिमुभल, ट्रिमिङ, लीक टेस्टिङ, कन्भेइङ, प्याकिङ र ग्राइन्डर क्षमता पुष्टि गर्नुहोस्। सबैभन्दा कम दिगो चरणले लाइन आउटपुट सेट गर्दछ।
फराकिलो निरन्तर-मेसिन आउटपुट तर्कको लागि, Kinggle's हेर्नुहोस्निरन्तर झटका मोल्डिंग मिसिन गाइड। यदि गति परीक्षणको क्रममा भागको वजन वा पर्खाल वितरण परिवर्तन हुन्छ भने, प्रयोग गर्नुहोस्parison प्रोग्रामिङ गाइडर प्रत्येक अवस्थामा समान भित्ता स्थानहरू प्रमाणित गर्नुहोस्।
कुन कन्फिगरेसन उत्पादन योजना फिट हुन्छ?
एकल स्टेशन सामान्यतया क्लिनर सर्टलिस्ट हो जब…
- प्रमाणित माग स्वीकार्य अपरेटिङ मार्जिनको साथ एक मोल्ड स्टेशन फिट हुन्छ;
- उत्पादन परिवर्तन बारम्बार वा उत्पादन रन छोटो छ;
- एउटा मोल्ड सेट बजेट, मर्मतसम्भार वा प्रमाणीकरण कारणहरूको लागि रुचाइएको छ;
- भाग, मोल्ड वा हटाउने विधिले वैकल्पिक लेआउटलाई कम व्यावहारिक बनाउँछ;
- कारखाना ठाउँ, लिफ्टिङ पहुँच वा डाउनस्ट्रीम स्वचालन सीमित छ;
- परियोजना बजारमा प्रवेश गर्दैछ जहाँ माग अझै प्रमाणित छैन।
डबल स्टेशन पूर्ण लाइन अध्ययनको योग्य छ जब ...
- स्थिर दोहोरिने माग यथार्थवादी एकल-स्टेशन आउटपुट भन्दा बढी छ;
- दुई मिल्दो मोल्ड स्टेशनहरूले दोहोर्याउन सकिने प्रक्रिया चलाउन सक्छ;
- एक्स्ट्रुडर र डाइ हेडले आवश्यक सकल पिघलने दर आपूर्ति गर्न सक्छ;
- चिसोले मोल्ड कामको लागि उपयोगी समय छोड्छ;
- ट्रिमिङ, परीक्षण र सामग्री ह्यान्डलिंगले बढेको प्रवाह स्वीकार गर्न सक्छ;
- अतिरिक्त मोल्ड, मेशिन र उपयोगिता दायरा एक सुरक्षित व्यापार मामला छ।
कुनै पनि सूचीले उत्पादन परीक्षणलाई प्रतिस्थापन गर्दैन। यसले सामान्य खरीद त्रुटिलाई रोक्छ: दोस्रो स्टेशनलाई स्ट्यान्डअलोन आउटपुट सहायकको रूपमा व्यवहार गर्दै। यो एक प्रणाली निर्णय हो जसले उपकरण, नियन्त्रण, कमीशन र कारखाना मार्फत भागहरूको प्रवाह परिवर्तन गर्दछ।
उपयोगिताहरू र डाउनस्ट्रीम उपकरणहरूले स्टेशनको फाइदा मेटाउन सक्छ
एक डबल-स्टेसन लाइनले मोल्ड-कूलिंग प्रणालीमा थप गर्मी पठाउन सक्छ र मोल्डिङ घटनाहरू सँगै नजिक सिर्जना गर्न सक्छ। कम्प्रेस्ड हावाले दबाब समात्नु पर्छ र लाइनले माग गर्दा प्रवाह डेलिभर गर्नुपर्छ, निष्क्रिय अवस्थामा मात्र होइन। चिसो पानी स्थिर अवस्था संग दुबै मोल्ड सर्किटमा पुग्नु पर्छ। विद्युतीय वितरण, हाइड्रोलिक कूलिङ र क्याबिनेट वातावरण अन्तिम निर्माणसँग मेल खानुपर्छ।
तुलना तालिकाबाट बिरुवा सेवाहरू गणना नगर्नुहोस्। केही हालको Kinggle वेब विशिष्टताहरूले असंगत एकाइ टाइपोग्राफी प्रयोग गर्दछ, र औसत ऊर्जा तथ्याङ्कले समान उत्पादन परीक्षणको वर्णन गर्दैन। अर्डर गरिएको कन्फिगरेसनको लागि परियोजना-विशिष्ट उपयोगिता पाना, विद्युतीय रेखाचित्र र सामान्य व्यवस्था रेखाचित्र अनुरोध गर्नुहोस्।
मोल्ड खोल्ने पछि प्रत्येक प्रक्रिया जाँच गर्नुहोस्
- टेक-आउट उपकरणहरूले वैकल्पिक स्टेशनहरूबाट भागहरू प्राप्त गर्न सक्छन्?
- के ट्रिमिङले वास्तविक फ्ल्यास र घाँटी/तल ज्यामिति ह्यान्डल गर्न सक्छ?
- के लीक परीक्षकले आवश्यक रेखा दरमा प्रत्येक गुहाको निरीक्षण गर्न सक्छ?
- के कन्वेयरहरूले टक्कर, संचय र भाग विरूपण रोक्न सक्छ?
- के ग्राइन्डर र ब्लेंडरले रिग्राइन्ड अनुपातलाई अस्थिर नगरी फ्ल्यास ह्यान्डल गर्न सक्छ?
- के अपरेटरहरूले अनुमोदित निरीक्षण र परिवर्तन कार्यको लागि दुबै स्टेशनहरूमा सुरक्षित रूपमा पुग्न सक्छन्?
यदि छिटो दौडले अस्थिर पर्खाल मोटाई, फ्ल्यास, कूलिंग विकृति वा दोहोरिने अलार्महरू सिर्जना गर्दछ भने, जडान गर्नुहोस्रोकथाम मर्मत अभिलेखKinggle को साथHMI समस्या निवारण विधिनुस्खा परिवर्तन संग एक भौतिक बाधा लुकाउनु अघि।

कुल स्थापना लागत तुलना गर्नुहोस्, एक्लै मेसिन मूल्य होइन
प्लास्टिकको बोतल बनाउने मेसिनको मूल्य खोज्ने खरिदकर्ताले दुईवटा उद्धरणहरू प्राप्त गर्न सक्छ जुन बराबर छैन। एकले दोस्रो मोल्ड सेट, टेक-आउट र लीक परीक्षण समावेश गर्न सक्छ; अर्कोले आधार मोल्डिङ मेसिन मात्र देखाउन सक्छ। कम हेडलाइन मूल्यले कम पूर्ण उत्पादन कक्षको वर्णन गर्न सक्छ।
| लागत तह | एकल-स्टेशन प्रश्न | डबल-स्टेसन प्रश्न |
|---|---|---|
| मेसिन प्लेटफर्म | कुन एक्स्ट्रुडर, क्ल्याम्प, नियन्त्रण र मानक सहायकहरू समावेश छन्? | कुन अतिरिक्त क्यारिज, क्ल्याम्प, ब्लो र कन्ट्रोल उपकरणहरू समावेश छन्? |
| मोल्डहरू र टाउको मर्छन् | के एउटा पूर्ण मोल्ड र सही डाइ आउटलेट प्याकेज समावेश छ? | के दुई मिल्दो मोल्ड स्टेशनहरू समावेश छन्, र के हेड गणना र आउटलेट पिच उपकरण योजनासँग समान छन्? |
| कारखाना सेवाहरू | कुन शक्ति, हावा, पानी र भुइँ / लोडिङ कार्य आवश्यक छ? | के अवस्थित सेवाहरूले एकै साथ कारखानाको माग अन्तर्गत द्रुत घटना अनुक्रमलाई समर्थन गर्न सक्छ? |
| डाउनस्ट्रीम सेल | कुन टेक-आउट, ट्रिमिङ, परीक्षण, कन्भेइङ र ग्राइन्डिङ चरणहरू म्यानुअल वा स्वचालित छन्? | के प्रत्येक डाउनस्ट्रीम चरणले सञ्चय बिना वैकल्पिक स्टेशनहरूबाट भागहरू स्वीकार गर्न सक्छ? |
| परिवर्तन र प्रमाणीकरण | खरिदकर्ताको प्रक्रिया अन्तर्गत एउटा मोल्ड र रेसिपी परिवर्तन गर्न कति समय लाग्छ? | उत्पादन परिवर्तन पछि दुई स्टेशनहरू कसरी पङ्क्तिबद्ध, योग्य र पुनर्स्थापित हुन्छन्? |
| सञ्चालन जोखिम | एकल मोल्ड स्टेशन रोकियो भने कुन आउटपुट हराउँछ? | के स्टेशनलाई सुरक्षित रूपमा अलग गर्न सकिन्छ, र साझा एक्सट्रुजन अनुक्रममा के हुन्छ? |
एक उपयोगी आर्थिक तुलनाले दुवै पक्षमा समान परियोजना सीमा प्रयोग गर्दछ। मोल्डिङ मेसिन, मोल्ड, डाइ हेड, सहायक, स्थापना, कमीशन, प्रशिक्षण र कारखाना परिमार्जनहरू समावेश गर्नुहोस्। त्यसपछि श्रम, उपयोगिताहरू, योजनाबद्ध मर्मत, परिवर्तन हानि, गुणस्तर हानि र खरिदकर्ताको आफ्नै अपरेटिङ धारणाहरू प्रयोग गरेर डाउनटाइम अनुमान गर्नुहोस्।
प्रति राम्रो भाग लागत = तुलना अवधिमा कुल लागत ÷ समान अवधिमा उत्पादित स्वीकृत भागहरू
अंक र भाजकले एउटै समय विन्डो र स्कोप प्रयोग गर्नुपर्छ। एकल-स्टेसन ड्राई-साइकल आउटपुट माथि डबल-स्टेसन क्यापिटल फिगर नराख्नुहोस्, वा ट्रिमिङ र परीक्षण समावेश नगर्ने आधार एकल मेसिनसँग स्वचालित डबल लाइन तुलना गर्नुहोस्। यदि मागले थपिएको आउटपुट प्रयोग गर्न सक्दैन भने, निष्क्रिय क्षमता लागत रहन्छ। यदि माग एकल-स्टेसन क्षमता भन्दा बढी छ भने, छुटेको उत्पादन र ओभरटाइम पनि लागतहरू हुन्।
मूल्य अझै पनि वैध खरिद बाधा हो, तर यो प्राविधिक फिट पछि सम्बन्धित छ। Kinggle लाई प्रत्येक समावेश कम्पोनेन्ट र प्रत्येक क्रेता-सप्लाई गरिएको वस्तु पहिचान गर्न सोध्नुहोस् ताकि उद्धरणलाई लाइनद्वारा लाइन तुलना गर्न सकिन्छ।
राम्रो RFQ ले क्याटलग सन्दर्भहरूबाट ग्यारेन्टी गरिएका अवस्थाहरूलाई अलग गर्छ
प्रत्येक आपूर्तिकर्तालाई एउटै इनपुट पाना पठाउनुहोस्। अन्यथा, दुई उद्धरणहरू फरक धारणाहरू प्रयोग गर्न सक्छन् र अझै पनि तुलनात्मक देखिन्छ।
| RFQ क्षेत्र | आवश्यक इनपुट | किन यो स्टेशन निर्णय परिवर्तन |
|---|---|---|
| भाग | रेखाचित्र वा नमूना, अधिकतम आयाम, घाँटी/समाप्त, ह्यान्डल, विभाजन रेखा र ट्रिमिङ आवश्यकता | मोल्ड फिट, आन्दोलन र डाउनस्ट्रीम कार्य परिभाषित गर्दछ |
| सामग्री | सटीक राल ग्रेड, रंग, additives, regrind/PCR योजना र आपूर्तिकर्ता डाटा | पिघलिएको व्यवहार, सकल थ्रुपुट र शीतलन परिवर्तन गर्दछ |
| मास र पर्खाल | समाप्त वजन, सकल parison/फ्ल्यास अनुमान, महत्वपूर्ण पर्खाल स्थान र सहिष्णुता | चक्र लक्ष्यहरूलाई पिघलिएको माग र गुणस्तर प्रमाणमा परिणत गर्दछ |
| माग | प्रति घण्टा राम्रो भागहरू, शिफ्ट, वर्ष र शिखर मौसम; SKU/परिवर्तन योजना | दोस्रो स्टेशन उत्पादनशील रूपमा लोड गर्न सकिन्छ कि भनेर देखाउँछ |
| उपकरण | स्टेशन गणना, डाइ आउटलेटहरू, गुहाहरू, केन्द्र दूरी, मोल्ड सेटहरू र कूलिंग लेआउट | "डबल स्टेशन" लाई फरक टाउको वा गुहाको धारणा लुकाउनबाट रोक्छ |
| गुणस्तर | वजन, आयामी, पर्खाल, चुहावट, ड्रप, शीर्ष-लोड वा अन्य सहमत परीक्षणहरू | आन्दोलन गतिको सट्टा राम्रो आउटपुट परिभाषित गर्दछ |
| कारखाना | पावर मानक, हावा/पानी अवस्था, भुइँ र छत सीमा, लिफ्टिङ मार्ग र डाउनस्ट्रीम उपकरण | पूर्ण डबल-स्टेसन सेल स्थापना र समर्थन गर्न सकिन्छ कि भनेर परीक्षण गर्दछ |
स्वीकृति परीक्षणको समयमा यी वस्तुहरू रेकर्ड गर्नुहोस्
- मेसिन, मोल्ड, डाइ हेड, राल र नुस्खा पहिचान।
- प्रत्येक स्टेशनको लागि स्थिर मोल्डिङ-घटना अन्तराल—एउटा द्रुत घटना होइन।
- सकल पेरिसन मास, समाप्त-भाग वजन र फ्ल्यास मार्ग।
- सहमत परीक्षण विन्डोमा गुहा र स्टेशन द्वारा स्वीकृत भागहरू।
- महत्वपूर्ण पर्खाल, आयामी र कार्यात्मक परिणामहरू।
- प्रदर्शन लोड अन्तर्गत वास्तविक हावा, पानी र विद्युत अवस्था।
- परीक्षणको समयमा अलार्म, रोक र म्यानुअल-हस्तक्षेप रेकर्ड।
यो रेकर्डले "एकल बनाम डबल स्टेशन" लाई खरिदकर्ताको उत्पादनमा आधारित निर्णयमा परिणत गर्दछ। यसले भविष्यको समस्या निवारण र निवारक मर्मतसम्भारको लागि कमीशनिंग आधाररेखा पनि प्रदान गर्दछ।
बारम्बार सोधिने प्रश्नहरू
कुन छिटो छ: एकल-स्टेसन वा डबल-स्टेसन झटका मोल्डिङ मेसिन?
एक डबल-स्टेसन मेसिनमा उच्च उत्पादन क्षमता हुन्छ किनभने दुई मोल्ड स्टेशनहरू साझा एक्स्ट्रुजन प्रणालीको वरिपरि वैकल्पिक हुन्छन्। वास्तविक राम्रो आउटपुट अझै पग्लने क्षमता, पारिसन गणना, कूलिंग, भाग हटाउने, डाउनस्ट्रीम उपकरण र स्वीकृत गुणस्तरमा निर्भर गर्दछ।
के एक डबल-स्टेसन ब्लो मोल्डिङ मेसिनले दोब्बर उत्पादन गर्छ?
स्वतः होइन। प्रकाशित ड्राई-साइकल तथ्याङ्कहरूले दुई वैकल्पिक स्टेशनहरू देखाउन सक्छ, तर बिक्रीयोग्य उत्पादन सकल पिघलिएको माग, कूलिंग, ट्रिमिङ, परीक्षण, रोकिने वा अस्वीकारहरू द्वारा सीमित हुन सक्छ। वास्तविक उत्पादन र सामग्रीको साथ मेशिन प्रमाणित गर्नुहोस्।
के डबल-स्टेसन मेसिन डबल-हेड मेसिन जस्तै हो?
नम्बर स्टेशन गणनाले मोल्ड र क्ल्याम्प स्थितिहरू वर्णन गर्दछ। हेड गन्तीले मोल्डिङ घटनाको लागि कति पेरिसनहरू बाहिर निकालिन्छ भनेर वर्णन गर्दछ। एउटा मेसिनले एक वा धेरै डाइ आउटलेटहरूसँग दुई स्टेशनहरू संयोजन गर्न सक्छ।
के दुई स्टेशनहरू फरक मोल्डहरू चलाउन सक्छन्?
तिनीहरूले असम्बन्धित उत्पादनहरू कुशलतापूर्वक चलाउन सक्छन् भनेर मान्नुहोस्। स्टेशनहरूले एक्स्ट्रुजन र प्रक्रिया अवस्थाहरू साझा गर्छन्, त्यसैले उत्पादनको मास, पारिसन समय, कूलिंग र डाउनस्ट्रीम कार्य उपयुक्त हुनुपर्छ। ईन्जिनियरिङ् को समयमा सही व्यवस्था पुष्टि गर्नुहोस्।
के मैले 5L कन्टेनरहरूको लागि एकल वा डबल स्टेशन रोज्नुपर्छ?
कन्टेनर भोल्युमले मात्र प्लेटफर्म पहिचान गर्दछ। प्रमाणित राम्रो-भागहरूको माग, उत्पादनको वजन, रन लम्बाइ, मोल्ड र डाइ-हेड योजना, उपलब्ध उपयोगिताहरू, कारखाना लेआउट र डाउनस्ट्रीम क्षमताबाट स्टेशन गणना छनौट गर्नुहोस्।
ब्लो मोल्डिङ मेसिन आउटपुट कसरी गणना गर्नुपर्छ?
मोल्डिङ घटनाहरू प्रति घण्टा भागहरू प्रति घटना र स्वीकार गरिएको अंशले गुणा प्रयोग गर्नुहोस्। सकल पिघलिएको माग, शीतलन र प्रत्येक डाउनस्ट्रीम चरण विरुद्ध परिणाम जाँच गर्नुहोस्। उत्पादन उत्पादनको रूपमा एक्लै सुख्खा चक्र प्रयोग नगर्नुहोस्।
एकल-बनाम-डबल-स्टेसन उद्धरणको लागि के जानकारी आवश्यक छ?
भाग रेखाचित्र, सामग्री ग्रेड, समाप्त र सकल parison मास, पर्खाल र गुणस्तर आवश्यकताहरू, राम्रो-भाग लक्ष्य, SKU योजना, मोल्ड र गुहा अवधारणा, उपयोगिताहरू, लेआउट र डाउनस्ट्रीम उपकरणहरू प्रदान गर्नुहोस्।